



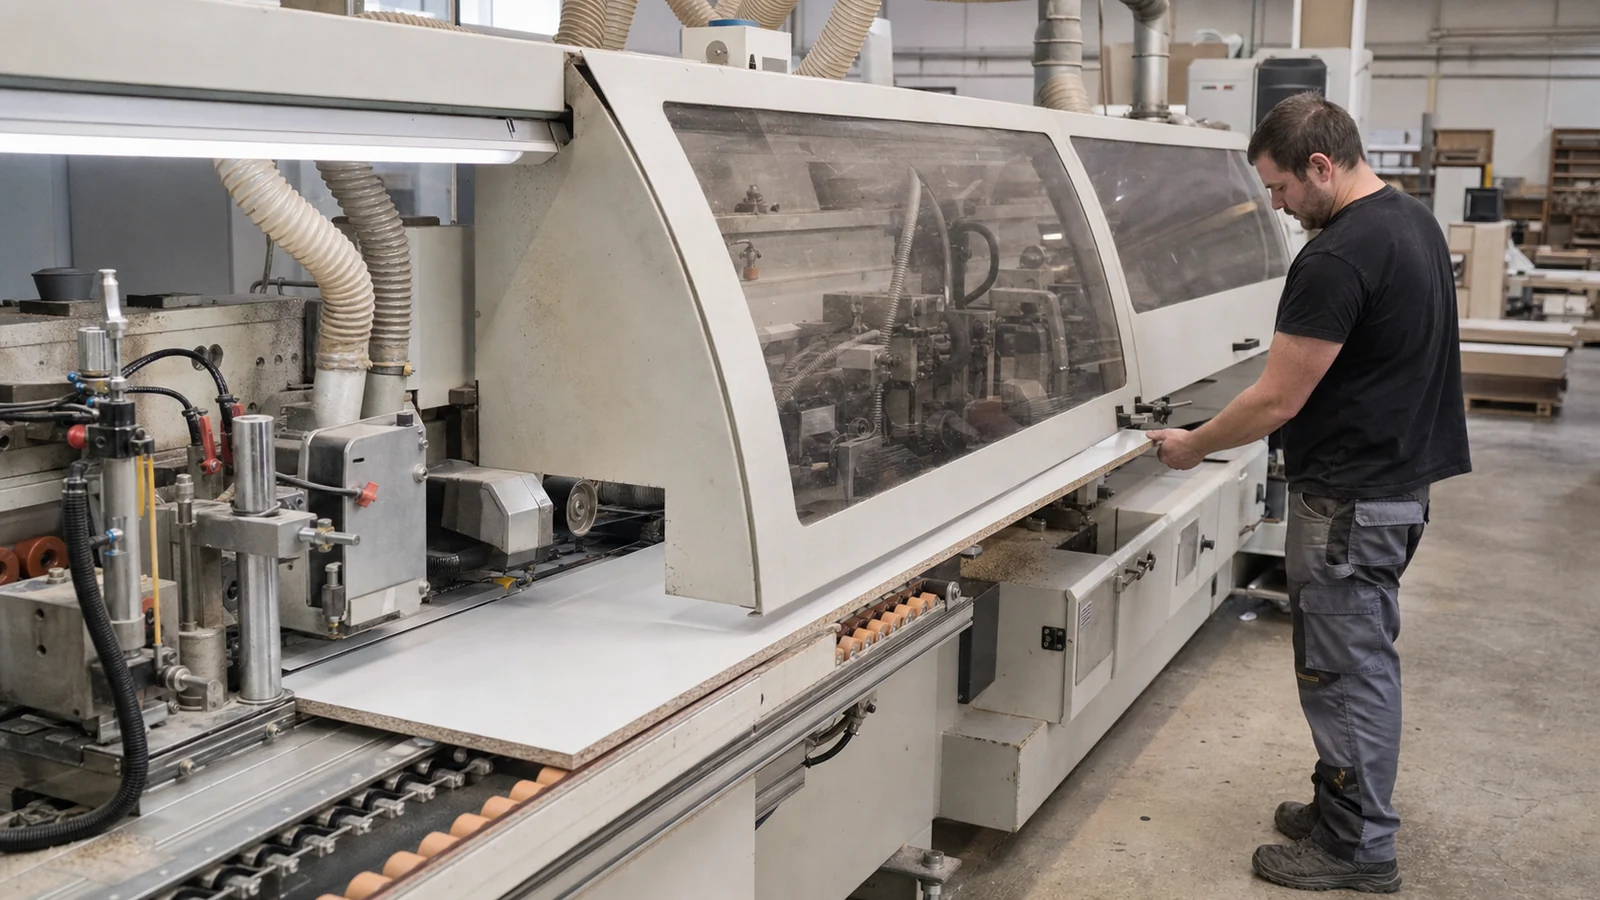
Riepe vierstufige Anwendungssequenz: LPZ/II, NFLY, LP289/99 und LP163/93
Im typischen Riepe-Kantenbearbeitungsablauf reduziert LPZ/II die Anhaftung von Klebstoffresten am Einlass; NFLY verwaltet Reibung und Adhäsion an der Andruckrolle, dem Kantenband und den zugehörigen Kontaktpunkten; LP289/99 sorgt für antistatische Kühlung nach dem Kleben; LP163/93 hilft bei der Entfernung loser Rückstände mit Prozessflüssigkeiten im Endbearbeitungs- und Polierbereich. Die genaue Düsenposition und Dosierung sollte mit der Maschinenkonfiguration gemäß den Herstellerangaben überprüft werden.
Im Kantenanleimprozess wird die Endqualität nicht durch eine einzige Chemikalie erreicht, sondern durch die richtige Reihenfolge der sich ergänzenden Auftragspunkte. Laut den offiziellen Produktbeschreibungen von Riepe erfüllen LPZ/II, NFLY, LP289/99 und LP163/93 unterschiedliche Rollen. Dieser Leitfaden macht das Ranking verständlich; Die genaue Platzierung, Sprüheinstellung und der Verbrauch sollten auf der Maschinenkonfiguration, dem Produkt-Sicherheitsdatenblatt und den technischen Anweisungen von Riepe basieren.
Vierstufiger Prozessablauf
- Einführung – LPZ/II-Separator: ist eine schützende Anfangsstufe, die dazu beiträgt, die Anhaftung von Rückständen an der Werkstückoberfläche vor dem Auftragen des Klebstoffs zu reduzieren.
- Druck- und Kantenmanagement – NFLY-Schmiermittel: verwaltet die Wirkung von Adhäsion und Reibung auf der Hauptdruckwalze, dem Kantenband und den entsprechenden Kontaktpunkten.
- Nach dem Kleben – antistatisches Kühlmittel LP289/99: hilft, die Klebelinie gleichmäßig abzukühlen, wodurch statische Belastung und Spananhaftung reduziert werden.
- Finishing – Reiniger LP163/93:unterstützt in Kombination mit Poliereinheiten die Entfernung von zuvor aufgetragenen Prozessflüssigkeiten und losen Klebstoffresten.
Produktaufgaben und Prüfpunkte
| Produkt | Hauptaufgabe | Signal für den Bediener, dem er folgen soll |
|---|---|---|
| LPZ/II | Verringert die Anhaftung von Klebstoffrückständen an der Oberfläche. | Rückstandsverhalten auf der Einlassoberfläche, dem Düsensprühmuster und den nachfolgenden Bereichen |
| NFLY | Unterstützt das Gleit-/Haftungsgleichgewicht an Druckwalzen- und Kantenkontakten. | Rollenreinigung, Spur und Schutzfilmverhalten auf der Kantenoberfläche |
| LP289/99 | Verringert die Spanansammlung durch antistatische Wirkung und kontrollierte Kühlung. | Klebelinie, statische Spanansammlung und Reinigung nachfolgender Werkzeuge |
| LP163/93 | Unterstützt die Entfernung von Prozessflüssigkeiten und losen Rückständen in der Endbearbeitung. | Oberfläche, Spuren und Nacharbeitsbedarf nach dem Polieren |
Linienaufbau und Schichtbeginn
- Überprüfen Sie anhand des Etiketts/Linienplans, ob jedes Produkt zum richtigen Tank, zur richtigen Zuleitung und zur richtigen Düse passt.
- Überprüfen Sie die Düsenrichtung und das Sprühmuster am Referenzmuster.
- Verfolgen Sie das Ergebnis für die ersten Teile, wenn sich die Maschinengeschwindigkeit oder der Platten-/Kantentyp ändert.
- Der Verbrauch wird nicht nur durch die Menge bestimmt; Speichern Sie mit Zähler, Produktgruppe, Schicht und Endergebnis.
- Bestätigen Sie mit dem Technikteam das von Riepe empfohlene Alternativprodukt und -system in Sonderfällen wie PMMA/Acryl, Heißluft- oder Laserverfahren.
Welche Signale erzeugt die falsche Reihenfolge oder Einstellung?
Zulauftrennung, Sprühmuster oder Einstellung des Klebeprozesses sollten gemeinsam überprüft werden.
Schmiermittelauftrag, Walzenreinigung und Klebstoffüberlauf sollten gleichzeitig ausgewertet werden.
Antistatische Kühlung, Düsenrichtung und der Zustand des Saugsystems sollten verglichen werden.
Übermäßiger Auftrag in vorherigen Bereichen sollte ebenso untersucht werden wie die Reinigungs-/Polierphase.
Diagnoseansatz: Versuchen Sie nicht, einen Qualitätsmangel durch die Verbesserung eines einzelnen Produkts zu beheben. Überprüfen Sie gemeinsam die Reihe, die Düse, die Liniengeschwindigkeit, den Klebstoffüberlauf sowie die Saug- und Polierbedingungen.
Sichere Verwendung und Aufzeichnungsdisziplin
Der Transfer, die Lagerung und die Anwendung von Chemikalien sollten nur in Übereinstimmung mit dem aktuellen Sicherheitsdatenblatt, den Anweisungen auf dem Etikett, den örtlichen Gesetzen und den Verfahren für geschultes Personal erfolgen. Es sollte geeignete persönliche Schutzausrüstung verwendet werden; Produkte sollten nicht außerhalb ihrer definierten Behälter aufbewahrt werden und verschiedene Chemikalien sollten nicht ohne technische Genehmigung gemischt werden.
Produktbilder und technische Anleitungen finden Sie auf der Seite Alle Chemieprodukte von Riepe; Informationen zum Dosierungskontrollansatz finden Sie im Riepe-Kühlmitteldosierungsprotokoll.
Riepe vierstufige Anwendungssequenz: LPZ/II, NFLY, LP289/99 und LP163/93 hakkında merak edilenler
Erledigen LPZ/II und LP163/93 die gleiche Aufgabe?
Nein. LPZ/II ist ein Separator, der dazu beiträgt, die Anhaftung von Klebstoffrückständen am Werkstück am Einlass zu reduzieren. LP163/93 ist ein Reiniger, der die Entfernung von Prozessflüssigkeiten und losen Rückständen im Endbearbeitungs-/Polierbereich unterstützt.
Warum wird LP289/99 nach dem Kleben verwendet?
Laut offizieller Riepe-Beschreibung wird das Produkt auf die Klebelinie und die Kantenumleimer aufgetragen und trägt so zur Reduzierung der statischen Aufladung, zur kontrollierten Kühlung und zur Reduzierung der Spananhaftung bei.
Sind die vier Produkte an jeder Maschine an denselben Punkt angeschlossen?
Nein. Obwohl der Funktionsablauf ähnlich ist, können Anzahl der Düsen, Position, alternative Produkte und Einstellungen je nach Maschinenkonfiguration und Prozess variieren. Als Grundlage dienen die Angaben von Riepe und dem Maschinenhersteller.
Löst eine Erhöhung der Dosierung zwangsläufig das Finishing-Problem?
Nein. Eine übermäßige Anwendung kann zu neuen Oberflächenflecken, unnötigem Verbrauch oder Prozessinstabilität führen. Zunächst sollten Düse, Reihe, Klebstoffüberlauf, Liniengeschwindigkeit und Saug-/Polierbedingungen gemeinsam überprüft werden.
Technische Ressourcen und Überprüfung
Der Inhalt wurde auf Türkisch mit der technischen Erfahrung von Koçak Endüstri auf der Grundlage der folgenden Herstellerressourcen erstellt.
Lassen Sie uns gemeinsam den richtigen Klebstoff für Ihre Anwendung auswählen
Sie können technische Beratung und Angebote für Jowat-Produkte erhalten, indem Sie Ihre Maschinen-, Material- und Verbrauchsinformationen mitteilen.
Holen Sie sich ein technisches Angebot ein

