



Şehir Bazlı Hot Melt Başlangıç Kontrol Kartı: İstanbul, Bursa ve Adana Operasyonları
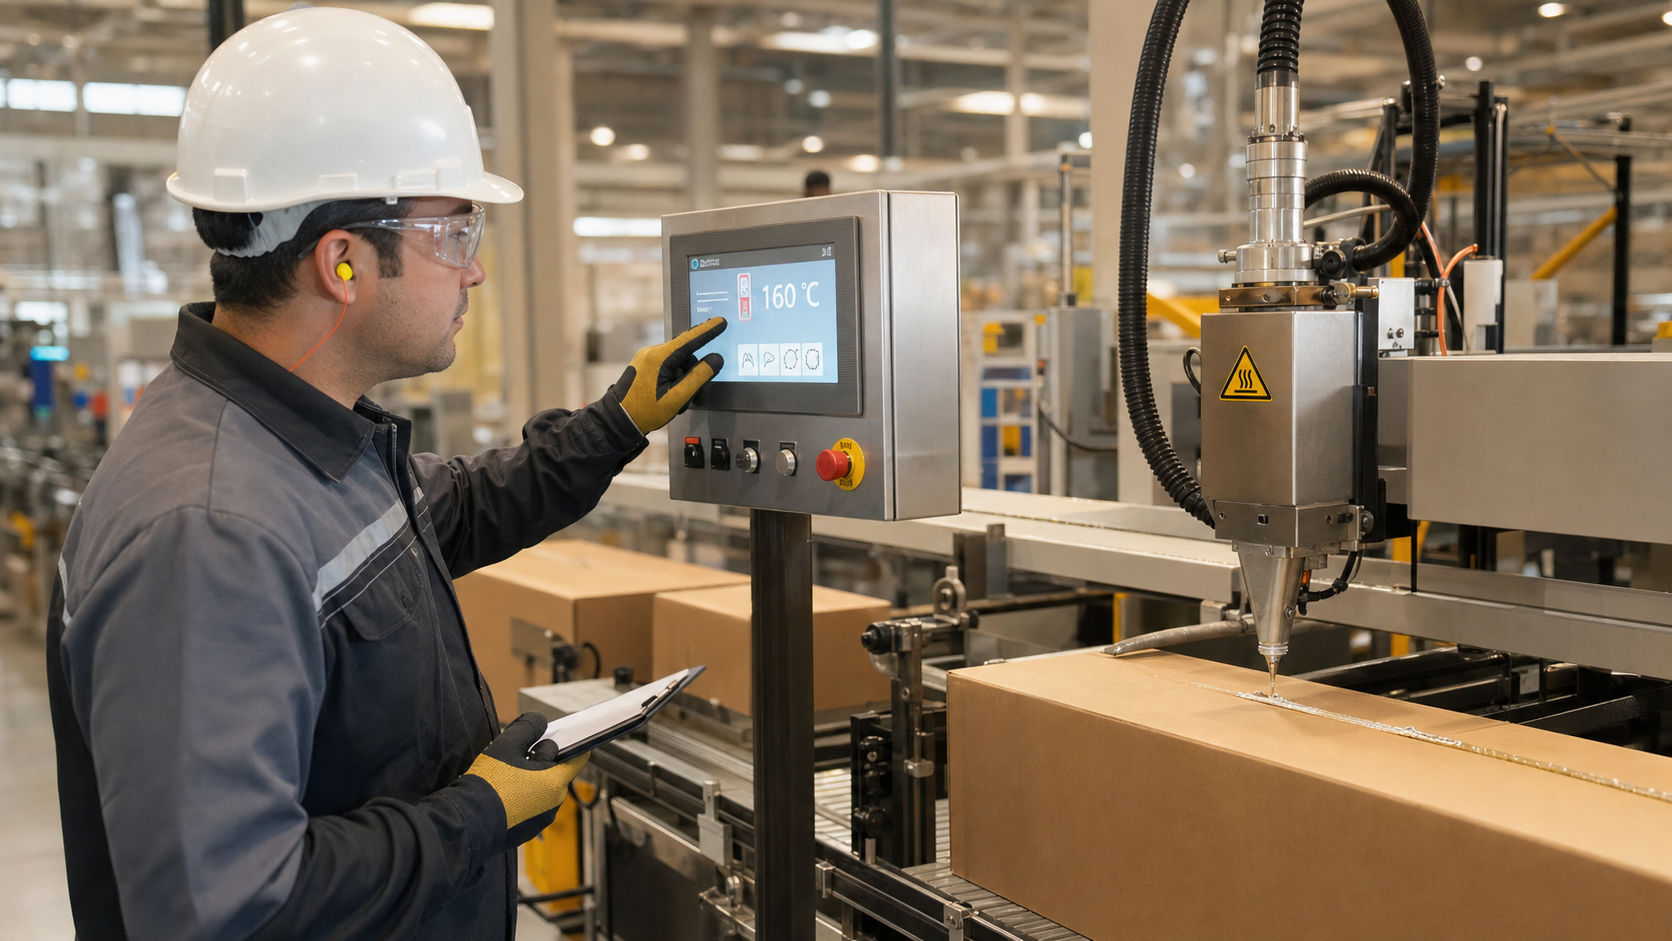
Hot melt hattı vardiya başında tank, hortum ve nozul sıcaklıkları kararlı hale geldikten sonra düşük hızda deneme ürünüyle açılmalıdır. Tutkal çizgisi, yapışma kopma testi ve tüketim değeri doğrulanmadan normal üretim hızına geçilmemelidir.
Hot melt hattında doğru başlangıç; tank, hortum ve nozul sıcaklıklarının kararlı hale gelmesi, deneme ürününde kesintisiz tutkal çizgisi görülmesi ve yapışmanın doğrulanmasıyla tamamlanır. İstanbul, Bursa ve Adana’daki işletmeler aynı temel kontrol adımlarını kullanabilir; hedef değerler kullanılan yapıştırıcının teknik föyüne, ambalaj yüzeyine ve hat hızına göre belirlenmelidir.
Şehir bazlı farklılığı nasıl ele almalı?
Şehir adı tek başına proses ayarı belirlemez. Bölgesel sıcaklık ve nem; kartonun depolama koşullarını ve yüzey sıcaklığını etkileyebileceği için başlangıç kaydına ortam sıcaklığı, bağıl nem ve malzeme kondisyonu eklenmelidir. Böylece İstanbul, Bursa veya Adana tesislerinden gelen veriler aynı yöntemle karşılaştırılabilir.
- Ortam kaydı: Sıcaklık, bağıl nem ve ambalajın depodan hatta geliş zamanı yazılır.
- Makine kaydı: Tank, hortum ve nozul gerçek sıcaklıkları kontrol edilir.
- Uygulama kaydı: Hat hızı, tutkal miktarı ve tutkal çizgisi gözlenir.
- Kalite kaydı: Lif kopması veya üretici tarafından önerilen yapışma testi uygulanır.
24 saatlik kalibrasyon mantığı
| Kontrol | İlk 15 dk | İlk 60 dk | 12 saat sonra |
|---|---|---|---|
| Sıcaklık | Gerçek ölçüm teyidi | Trend kontrolü | Sabitleme kararı |
| Nozul | Görsel çizgi okunur mu? | Mikro tıkanma kontrolü | Periyot ayarı |
| Tüketim | Geçiş farkı not edilir | Şehir karşılaştırması | Arttırma / azaltma kararı |
| Kayıt | Ürün, lot, vardiya eklenir | Kısa notlar işlenir | Gece-kontrol özeti |
10 dakikalık kontrol kutusu
- Panel set değeri ve gerçek uygulama sıcaklığı eşleştirilir.
- İlk üründe tutkal çizgisinin konumu ve sürekliliği görsel olarak kontrol edilir.
- Ürün değişimi sonrası tank, hortum, filtre ve nozul akışı gözden geçirilir.
- Başlangıç notu, sonraki vardiyaya aktarılır.
Ürün sayfalarında hızlı karşılaştırma
- Hot melt ürün rehberi – süreç hedefleri ve uygulama aralıkları
- EVA hot melt – kısa dönem başlangıç davranışı
- PO hot melt (Jowatherm PO 851-10) – ürün geçişi ve stabilite notları
- Ambalaj tutkalı çözümleri – koli, kutu ve diğer ambalaj uygulamaları
Sık sorulan kısa cevaplar
- İlk 15 dakikada neye bakılır? Sıcaklık, tüketim ve görsel çizgi birlikte okunur.
- İstanbul’da eşik değişir mi? Evet, günlük ortam etkisine göre müdahale eşiği esnetilebilir.
- Kimin notu yetmez? Not, müdahale nedeni ve sonucu içermiyorsa yetersizdir.
Şehir Bazlı Hot Melt Başlangıç Kontrol Kartı: İstanbul, Bursa ve Adana Operasyonları hakkında merak edilenler
Şehir bazlı başlangıç planı neden gerekli?
Aynı ürün farklı şehirde farklı nem, hız ve vardiya düzeni gördüğünden müdahale pencereleri değişir.
Kaç dakikada karar alınmalı?
En azından ilk 15 dakikada sıcaklık, nozul davranışı ve tüketim trendi doğrulanmalıdır.
İlk adımda ürün değişimi nasıl işlenir?
Ürün, lot, hedef sıcaklık ve ilk tüketim değeri kayıt altına alınır; ardından karşılaştırmalı test başlar.
Aynı kart gece-gündüz işe yarar mı?
Evet. Saat aralığına göre eşik ve hız toleransı farklı ama aynı kart çerçevesi kullanılabilir.
Bursa hattında neye ekstra bakılmalı?
Ürün geçiş sıklığı yüksek olduğundan ilk 20 parçada sapma trendi mutlaka not edilmelidir.
Notu kim yazmalı?
Vardiya lideri başlatır, kalite kontrolcü müdahale nedenini ve sonucu doğrular.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

