



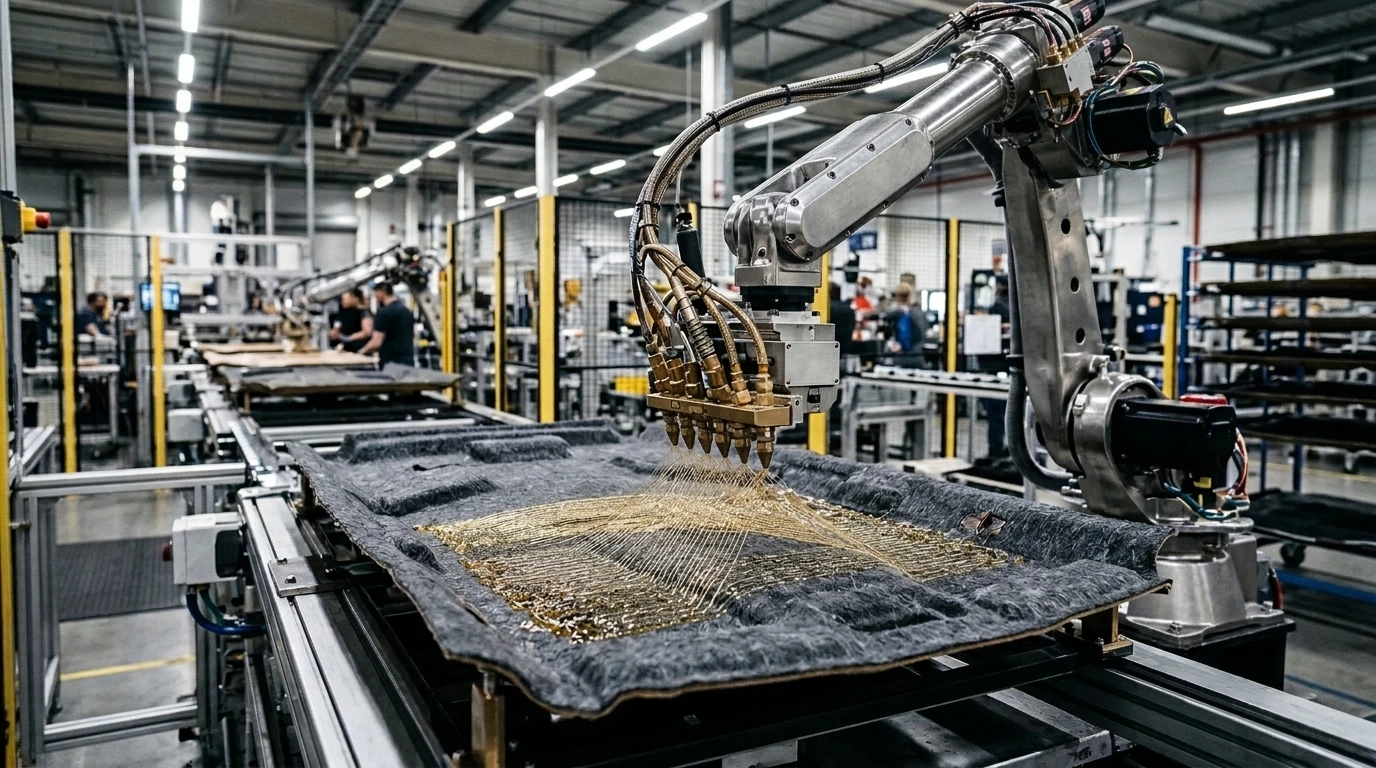
Otomotiv Akustik İzolasyon Keçeleri ve Tavan Döşemelerinde Reaktif PUR Hotmelt Laminasyonu
Otomotiv iç kabininde NVH (Gürültü, Titreşim ve Sertlik) sönümlemesini sağlayan tavan döşemeleri (headliner), motor bölmesi bariyerleri, tekerlek yuvası izolasyonları ve zemin halısı keçe laminasyonunda nem ile kürleşen reaktif poliüretan (PUR) hotmelt yapıştırıcılar endüstri standardıdır. Tavan döşemesi; dekoratif kumaş, poliüretan sünger, cam elyaf takviyesi ve gözenekli nonwoven keçe katmanlarından oluşan çok bileşenli bir sandviç kompozittir. Reaktif PUR hotmelt, 110°C – 135°C sıcaklıkta eritilerek slot-die veya çok nozullu robotik sprey aplikatörlerle uygulandığında sağladığı yüksek başlangıç tutunması (yeşil mukavemet) sayesinde parçanın termoform kalıbında anında şekil almasını ve kenar kıvırma (edge-folding) işlemlerinin hat hızını düşürmeden yapılmasını sağlar. Takip eden 24–72 saatte ortam nemiyle gerçekleşen kimyasal çapraz bağlanma sonucu tutkal, -40°C ile +120°C arasında kalıcı termal direnç ve hidroliz dayanımı kazanır. Otomotiv OEM şartnamelerine tam uyum için DIN 75201 sisleme (fogging) ve VDA 277 / VDA 278 düşük VOC ve koku testlerinden onaylı özel PUR formülasyonları zorunludur.
Modern araç tasarımında kabin içi sessizliği ve sürüş konforu, elektrikli araçların (EV) yaygınlaşmasıyla birlikte birincil rekabet kriteri haline gelmiştir. İçten yanmalı motor gürültüsünün ortadan kalkması, yol, rüzgar ve şasi titreşimlerini daha belirgin hale getirmiş; bu durum tavan döşemesi (headliner), taban halısı ve tekerlek yuvası akustik keçe kompozitlerinin mühendislik önemini katbekat artırmıştır. Bu çok katmanlı sandviç yapıların birleştirilmesinde, yüksek ısı dayanımı, sıfır koku ve hızlı çevrim süresi sağlayan nem ile kürleşen reaktif poliüretan (PUR) hotmelt sistemleri küresel otomotiv OEM'lerinin vazgeçilmez tercihidir. Bu teknik makalede, reaktif PUR hotmelt kimyasını, robotik sprey/slot-die parametrelerini ve DIN 75201 / VDA 278 uyumlu kalite kriterlerini inceliyoruz.
1. Otomotiv İç Mekanında NVH İzolasyonu ve Kompozit Tavan Modülleri
Otomotiv tavan döşemesi yalnızca estetik bir iç kaplama değil; aracın aerodinamik akustik sönümleyicisi, termal izolasyon kalkanı ve perde hava yastıklarının entegre olduğu kritik bir güvenlik bileşenidir. Tavan modülü, araç çatısındaki sac metalin güneş altında +90°C'ye ulaşan ısısına ve kış aylarında -30°C'ye varan dondurucu soğuklara maruz kalır.
Laminasyon yapıştırıcısının sağlaması gereken 4 temel performans kriteri:
- Yüksek Isı ve Sarkma Direnci (Creep Resistance): Yaz aylarında park halindeki araç tavanında oluşan aşırı ısıda kumaşın veya keçenin yerçekimi etkisiyle sarkmasını (sagging) önlemek.
- Geniş Sıcaklık Salınımında Elastikiyet: -40°C ile +120°C arasında esnekliğini koruyarak termal genleşme farklarını sönümlemek.
- Hızlı Hat İlerlemesi (Çevrim Süresi): Pres kalıbından çıkan parçanın kenarlarının hemen katlanabilmesi için saniyeler içinde güçlü yeşil mukavemet (initial strength) sunmak.
- Akustik İletim Uyumu: Gözenekli yapının ses yutma katsayısını (NRC) bloke etmeyecek homojen ve nefes alabilir mikro-kaplama yapabilmek.
2. Reaktif PUR Hotmelt Kimyası: Yeşil Mukavemetten Çapraz Bağlanmaya
Standart termoplastik tutkalların (EVA/APAO) aksine, reaktif poliüretan hotmeltler (PUR) iki aşamalı bir bağlanma mekanizması sergiler:
- 1. Aşama (Fiziksel Donma / Yeşil Mukavemet): 110°C–130°C aralığında sıvı olarak uygulanan PUR, oda sıcaklığındaki substratla buluştuğunda 5-15 saniye içinde soğur ve yarı-kristalize olarak parçanın kalıptan çıkarılıp taşınmasına olanak tanıyan yeşil mukavemeti üretir.
- 2. Aşama (Kimyasal Çapraz Bağlanma): Polimer zincirlerindeki serbest izosiyanat (-NCO) grupları, ortam havasındaki ve keçe liflerindeki nem ile reaksiyona girerek üre köprüleri oluşturur. 24 ila 72 saat içinde tamamlanan bu termoset reaksiyon sonucunda yapıştırıcı artık ısıtılsa dahi erimez hale gelir.
3. Tavan Döşemesi ve Akustik Parçalarda Sandviç Katman Yapısı
Modern bir araç tavan döşemesi heterojen malzemelerin karmaşık bir bileşimidir:
| Katman Pozisyonu | Malzeme Tipi | Fonksiyon ve Yapışma Zorluğu |
|---|---|---|
| Dış Yüzey (Kabin Tarafı) | Örme kumaş / Alcantara + İnce PU Sünger | Görsel estetik, dokunma hissi; tutkal kusması (bleed-through) riski |
| Taşıyıcı Çekirdek | Termoform PU köpük veya Termoplastik Keçe | Yapısal rijitlik, hafiflik ve form kararlılığı |
| Takviye Tabakaları | Cam elyaf hasır (Chopped glass mat) | Bükülme mukavemeti ve çarpma güvenliği |
| Arka Yüzey (Tavan Sacı Tarafı) | Nonwoven polyester/polipropilen akustik keçe | Gövde sacı ile temas, titreşim yalıtımı ve akustik emilim |
4. Uygulama Yöntemleri: Slot-Die Merdane vs. Robotik Sprey Kaplama
Otomotiv hatlarında reaktif PUR iki ana metotla tatbik edilir:
1. Slot-Die (Geniş Ağızlı Yarık Nozul) ve Merdane Kaplama: Düz plaka halindeki kumaş veya keçe rulolarının sürekli laminasyonunda tercih edilir. Tutkal gramajı (15–35 g/m²) son derece hassas kontrol edilir ve homojen bir film tabakası oluşturulur.
2. Robotik Temassız Sprey (Airless / Swirl Spray): 3 boyutlu derin çekme kalıpları, girintili kenarlar ve kabartmalı geometriler için idealdir. Tutkal havayla vorteks (spiral) formunda püskürtülerek gözenekli keçenin iç kısımlarına hava geçirgenliğini tamamen kapatmadan tutunur; bu sayede parçanın hafifliği ve akustik performansı korunur.
5. Otomotiv OEM Normları: Düşük VOC, Sisleme (Fogging DIN 75201) ve Isı Döngüsü
Araç kabininde yolcu sağlığı ve cam buğulanmasının önlenmesi için OEM'ler (Volkswagen VW 50180, BMW GS 97014, Mercedes DBL vb.) son derece katı normlar uygular:
- DIN 75201 Fogging (Sisleme) Testi: Tutkaldan buharlaşan uçucu bileşenlerin ön camda matlaşma oluşturma derecesi ölçülür. F değeri > %90 ve kondensat G < 1.0 mg olmalıdır.
- VDA 277 / VDA 278 VOC ve FOG Analizi: Termal desorpsiyon ile toplam karbon emisyonu sınırlandırılır. Düşük monomerli (low monomer) PUR formülasyonları şarttır.
- Klima ve Isı Şoku Döngüsü: -40°C soğuktan +90°C sıcaklığa ve %85 bağıl neme kadar ardışık yaşlandırma testlerinde sıfır delaminasyon aranır.
6. Hatta Yaşanan Delaminasyon, Kabarma ve Viskozite Hatalarının Çözümü
| Üretim Hatası | Olası Kök Neden | Düzeltici Aksiyon |
|---|---|---|
| Kumaş yüzeyinde tutkal lekesi / kusma (Bleed-through) | Fazla tutkal gramajı veya sprey havasının yüksek basıncı | Tutkal debisini 25 g/m² seviyesine indirin; sprey basıncını ve nozul mesafesini optimize edin. |
| Termoform sonrası kenar kıvrımlarında açılma (Spring-back) | Yetersiz yeşil mukavemet veya açık zamanın aşılması | Daha hızlı kristalize olan Jowat PUR serisine geçin; kalıp kapanma süresini kısaltın. |
| Isı testinde kabarma ve katman ayrılması (Delaminasyon) | PUR tutkalının kürlenmesini tamamlayamaması (kuru ortam) | Kürlenme alanında bağıl nemi minimum %45 seviyesinde tutun; su püskürtme nemlendirmesi ekleyin. |
| Eritme tankında jelleşme ve nozul tıkanması | Tanka atmosferik nem sızması veya aşırı sıcaklıkta bekletme | Tank kapağı kuru azot/kuru hava battaniyesi ile korunmalı; çalışma molalarında sıcaklık 90°C'ye düşürülmelidir. |
7. Koçak Endüstri & Jowat Otomotiv İçi PUR Çözümleri ve Mühendislik
Koçak Endüstri, Türkiye ve çevre coğrafyalardaki otomotiv Tier-1 ana tedarikçilerine OEM şartnamelerine tam uyumlu, düşük emisyonlu ve yüksek hat hızına uygun Jowat-Reaktant® reaktif poliüretan yapıştırıcı sistemleri sağlamaktadır. Uzman mühendis kadromuz; robotik nozul yörüngeleri, gramaj optimizasyonu, VOC/sisleme sertifikasyonları ve numune testlerinde müşterilerimize tam teşekküllü saha partnerliği sunar.
Otomotiv Akustik İzolasyon Keçeleri ve Tavan Döşemelerinde Reaktif PUR Hotmelt Laminasyonu hakkında merak edilenler
Reaktif PUR hotmelt tutkalının tam kürlenmesi ne kadar sürer?
İlk yeşil mukavemet kalıplama için saniyeler içinde kazanılırken; kimyasal çapraz bağlanmanın tamamlanması ortam sıcaklığına ve bağıl neme bağlı olarak 24 ila 72 saat sürer.
Kış aylarında düşük neme bağlı kürlenme gecikmesi nasıl aşılır?
Kışın fabrika içi nemin %30 altına düştüğü durumlarda, parçaların bekletildiği ara depolama alanlarına ultrasonik nemlendiriciler yerleştirilmeli veya kumaş/keçe yüzeyine mikro-nem spreyi uygulanmalıdır.
DIN 75201 sisleme (fogging) testi neden otomotiv tavanında kritiktir?
Güneş altında ısınan tavan modülünden buharlaşabilecek kimyasal plastikleştiricilerin ön camda tehlikeli görüş kaybına yol açan yağlı bir film oluşturmasını engellemek için zorunludur.
Slot-die ile sprey uygulama arasında seçim nasıl yapılır?
Rulo halindeki düz kompozit laminasyonunda slot-die en homojen film kalınlığını sunarken; 3D karmaşık formlu, girintili ve hava geçirgenliği korunması gereken akustik parçalarda temassız robotik sprey tercih edilir.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

