



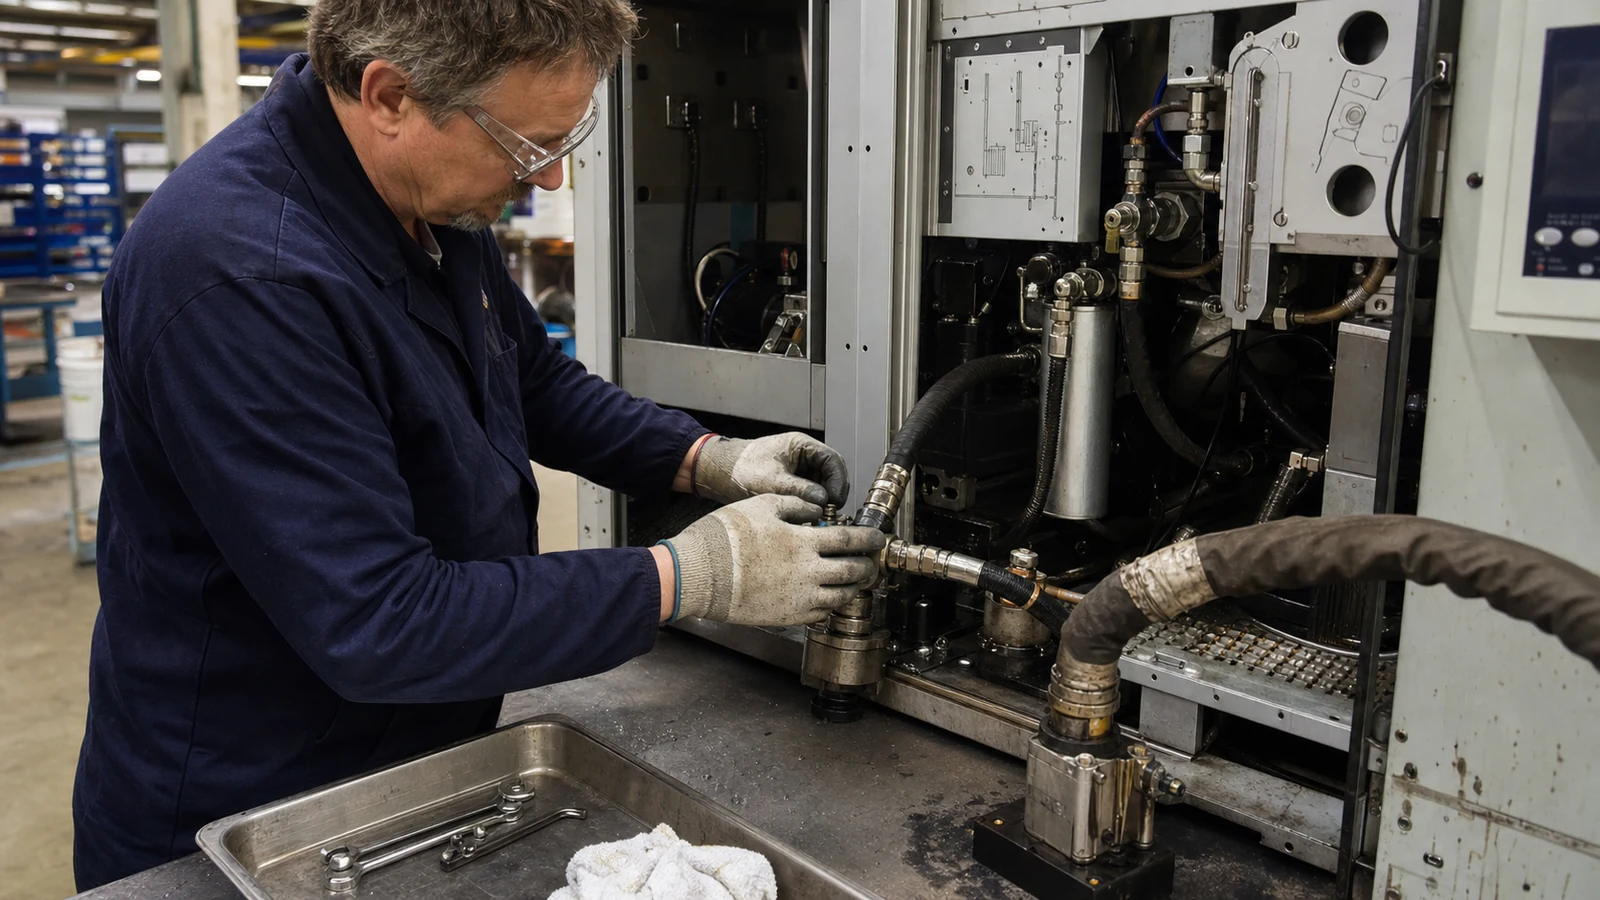
PUR-Hotmelt-Wartungsprotokoll: Schichtende, Produktwechsel und ungeplante Ausfallzeiten
Bei der PUR-Hotmelt-Pflege gibt es keinen einzigen allgemeinen Reinigungsschritt. Am Ende der Schicht werden Feuchtigkeits- und Expositionsrisiken mit genehmigten Wartebedingungen bewältigt. Die Produktmigration erfordert eine kontrollierte Entladung und Inbetriebnahme mit überprüfter chemischer Kompatibilität. Im Falle eines ungeplanten Stopps werden zunächst Energie, Druck und die Sicherheit heißer Oberflächen gewährleistet. Jeder Vorgang muss von geschultem Personal gemäß dem aktuellen TDS/SDS, dem Gerätehandbuch und dem Lockout-Tagout-Verfahren der Einrichtung durchgeführt werden.
Reaktive PUR-Schmelzklebstoffsysteme reagieren empfindlich auf Feuchtigkeit, Temperaturverlauf, Verweilzeit und im System verbleibendes Material. Daher kann der Wartungsplan nicht nur aus der Anweisung „Düse reinigen“ bestehen. Schichtende, Produktübergang und ungeplante Ausfallzeiten sollten als separate Risikoklassen behandelt werden; Die genauen Temperatur-, Halte-, Abtropf- und Reinigungsmaterialien sollten ausschließlich der aktuellen Produktdokumentation und den Anweisungen des Geräteherstellers entnommen werden.
Sicherheitsgrenze zuerst
Sicherheitswarnung: Heiße Schmelze; Es besteht die Gefahr von thermischen Verbrennungen, Druckströmung und chemischer Belastung. Der Eingriff sollte nur von geschultem Personal durchgeführt werden; Dies sollte mit angemessenem Augen-/Gesichts-, Hand- und Körperschutz, Energieisolierung, Druckentlastung und dem Lockout-Tagout-Verfahren der Einrichtung erfolgen.
- Öffnen Sie gemeinsam das aktuelle TDS- und SDS-Dokument, das Gerätehandbuch und die Arbeitsanweisungen für die Anlage.
- Überprüfen Sie vor dem Betrieb den Energie-, Druck- und Heißoberflächenstatus von Tank, Schlauch und Düse.
- Fügen Sie dem System keine Lösungsmittel, Reinigungsmittel oder andere Schmelzklebstoffe hinzu, für die es keine technische Zulassung gibt.
- Entsorgen Sie Abfall, Schutt und gebrauchte Kleidung/Geräte gemäß Sicherheitsdatenblatt und örtlicher Gesetzgebung.
Drei Wartungsszenarien sind nicht gleich
| Trigger | Hauptzweck | Aufzuzeichnende Daten |
|---|---|---|
| Schichtende / geplanter Standby-Modus | Sicherer Standby-Modus durch Schutz des Produkts vor Feuchtigkeit und unnötiger Hitzeentwicklung | Stoppzeit, Produkt, Systemstatus, genehmigter Standby-Modus |
| Produkt- oder Technologieübergang | Inkompatible Mischung und Leistungsabweichung vermeiden | Altes/neues Produkt, Zulassungsreferenz, Entladungs-Pass-Methode, Erstmuster |
| Unplanmäßige Abschaltung/Alarm | Personal und Ausrüstung schützen, Ursache ermitteln, ohne Schäden zu übertreiben | Alarm, Temperatur-/Druckanzeigen, Ausfallzeit, beobachtete Rückstände |
Schichtende-Steuerung
- Bestimmen Sie die Verweilzeit im Produktionsplan und vergleichen Sie sie mit dem genehmigten Verweilmodus in der Produkt-/Ausrüstungsdokumentation.
- Stellen Sie sicher, dass sich im Deckel, in der Dichtung, in der Feuchtigkeitsbarriere und im Einfüllbereich kein offenes Produkt mehr befindet.
- Tragen Sie eventuelle Abweichungen im Düsenumfang, Filterdruck oder Strömungsverhalten auf dem Schichtformular ein; Nicht direkt auf der heißen Oberfläche eingreifen.
- Wenn eine lange Wartezeit erforderlich ist, holen Sie die Genehmigung des technischen Verantwortlichen ein, anstatt die Standardabschaltung automatisch zu verlängern.
Kontrollierte Entscheidung beim Produktübergang
Verschiedene PUR-Produkte, PUR- und thermoplastische Schmelzklebstoffe oder unterschiedliche Reinigungsmaterialien können, auch wenn sie scheinbar ähnlich sind, chemisch und verfahrenstechnisch inkompatibel sein. Vor Beginn der Umstellung muss schriftlich bestätigt werden, ob das alte und das neue Produkt nebeneinander bestehen dürfen.
- Definieren Sie Produktcode, Charge, TDS-Version und Geräteabschnitte im Migrationsplan.
- Bestimmen Sie das genehmigte Einleitungs- oder Übergangsmaterial und die Abfallsammelmethode.
- Erstellen Sie separate Akzeptanzkriterien für Tank, Filter, Schlauch und Düse.
- Separate Liniendarstellung, anfängliche Haftung und endgültige Aushärtungskontrolle am ersten Produktionsmuster.
- Akzeptieren Sie keine Massenproduktion, bevor der Übergang abgeschlossen ist.
Eingriffsreihenfolge bei ungeplantem Stopp
- Speichern Sie den Alarm; Schützen Sie sich vor Energie-, Druck- und heißen Oberflächenrisiken.
- Fotografieren/zeichnen Sie Ausfallzeiten auf, bevor Sie Produkte und Indikatoren im System ändern.
- Begrenzen Sie die Möglichkeiten von Aushärtung, Verkohlung, Filterverstopfung oder mechanischem Versagen.
- Erhöhen Sie nicht willkürlich die Temperatur, üben Sie keinen Druck aus und fügen Sie keine Chemikalien hinzu, ohne die Genehmigung der Produkt- und Gerätetechnikteams einzuholen.
- Wenn die Kriterien für einen sicheren Neustart nicht erfüllt sind, versetzen Sie das System in den Wartungsvorgang.
Neustart und Rückverfolgbarkeit
Notieren Sie das Inspektionsergebnis des Tanks, des Filters, des Schlauchs und der Düse sowie der ausgetauschten Teile.
Datensatzcode, Charge, Öffnungszeit und verwendetes Übergangs-/Reinigungsmaterial.
Fügen Sie validierte Einstellungen, die erste Dauerflusszeit und Bedienerbeobachtung hinzu.
Identifizieren Sie die Person, die für die Erstmuster, die endgültige Härtungskontrolle und die Abnahme der Massenproduktion verantwortlich ist.
Für eine detaillierte Systemreinigung Reinigung von Heißschmelztank, Filter und Düse; Verwenden Sie es zusammen mit den Lagerung und Handhabung von PUR-Schmelzklebstoffen den Richtlinien für Lagerung und Feuchtigkeitsmanagement.
PUR-Hotmelt-Wartungsprotokoll: Schichtende, Produktwechsel und ungeplante Ausfallzeiten hakkında merak edilenler
Soll das PUR-Schmelzklebstoffsystem am Ende jeder Schicht vollständig entleert werden?
Diese Entscheidung hängt vom Produkt, der Ausstattung und der geplanten Wartezeit ab. Es sollte keine allgemeine Regel gelten; Aktuelle TDS, Verfahren des Geräteherstellers und von der Einrichtung genehmigte Arbeitsanweisungen müssen befolgt werden.
Kann beim PUR-Produktübergang ein Standard-Hotmelt-Reiniger verwendet werden?
Es kann nur verwendet werden, wenn die Kompatibilität für diesen Übergang vom Klebstoff- und Gerätehersteller überprüft wurde. Dem System sollten keine nicht zugelassenen Reinigungsmittel oder andere Heißschmelzmittel zugesetzt werden.
Beseitigt eine Erhöhung der Temperatur während eines ungeplanten Stopps die Blockade?
Ein unkontrollierter Temperaturanstieg kann das Material beschädigen, die Verkohlung verstärken und das Sicherheitsrisiko erhöhen. Erstens müssen Energie, Druck und die Sicherheit heißer Oberflächen gewährleistet sein; Die Alarmursache muss entsprechend dem technischen Verfahren diagnostiziert werden.
Warum wird die erste Probe beim Neustart getrennt gehalten?
Das nach dem Übergang oder Stopp im System verbleibende Material, sein Fließ- und Aushärteverhalten sind möglicherweise noch nicht stabil. Erste Probe; Linienerscheinung, Haftung und Endleistung müssen so getrennt werden, dass sie bis zur Überprüfung überwacht werden können.
Technische Ressourcen und Überprüfung
Der Inhalt wurde auf Türkisch mit der technischen Erfahrung von Koçak Endüstri auf der Grundlage der folgenden Herstellerressourcen erstellt.
Lassen Sie uns gemeinsam den richtigen Klebstoff für Ihre Anwendung auswählen
Sie können technische Beratung und Angebote für Jowat-Produkte erhalten, indem Sie Ihre Maschinen-, Material- und Verbrauchsinformationen mitteilen.
Holen Sie sich ein technisches Angebot ein

