



Welche Arten von Hotmelt-Klebstoffen für Kanten gibt es?
Der passende Kantenklebstoff hängt von Panel und Kantenband, Maschinentyp, Liniengeschwindigkeit, Auftragstemperatur, offener Zeit, Feuchte- und Wärmebeständigkeit sowie der sichtbaren Fuge ab. EVA ist praktisch und wirtschaftlich, reaktives PUR wird für hohe Endbeständigkeit geprüft und PO kann bei speziellen Oberflächen- und Prozessanforderungen Vorteile bieten.
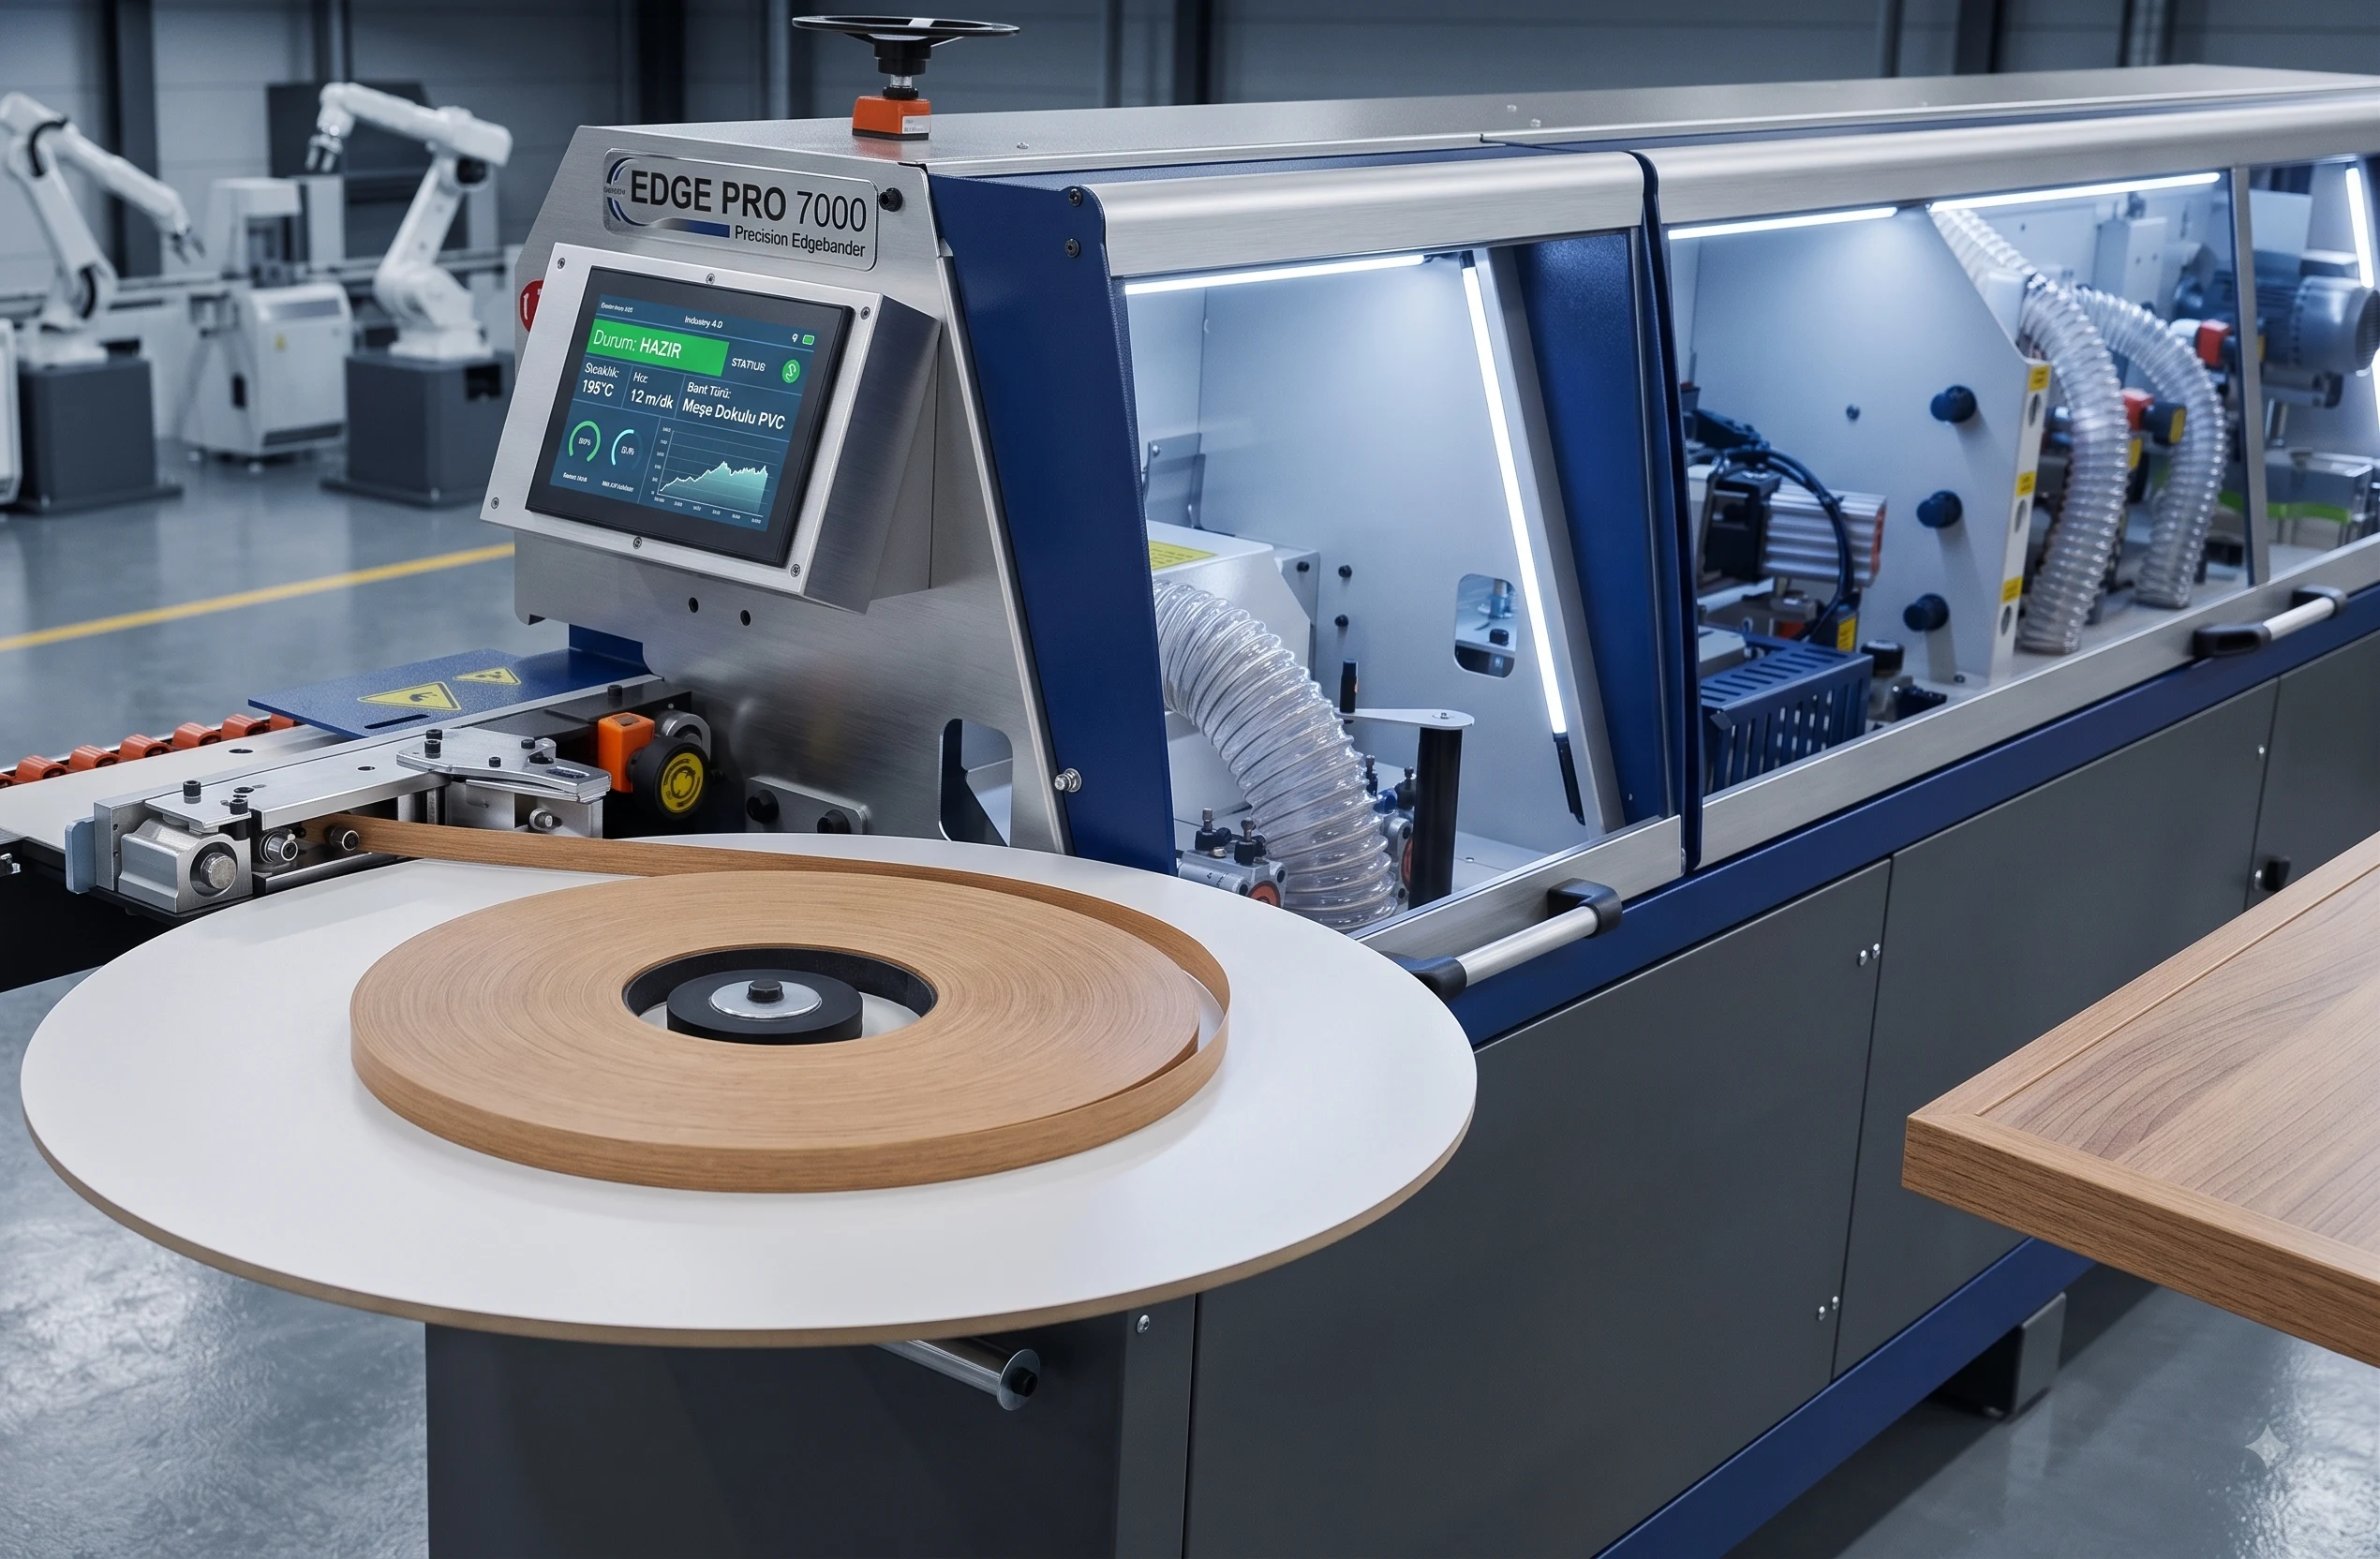
Kantenklebstoff ist ein heiß aufgetragener Klebstoff, der PVC-, ABS-, Melamin- oder Holzband an der Schnittkante von MDF, Spanplatte, Sperrholz und ähnlichen Platten befestigt. Er wird meist als heiße Schmelze bezeichnet: Der feste Klebstoff wird im beheizten Tank der Kantenanleimmaschine geschmolzen und zwischen Platte und Band aufgetragen.
Die richtige Auswahl verbessert nicht nur das Aussehen, sondern auch die Beständigkeit gegen Stöße, Feuchtigkeit, Reinigung und Temperaturwechsel. Deshalb müssen Band, Platte, Maschinengeschwindigkeit, offene Zeit, Auftragstemperatur und Einsatzbedingungen gemeinsam bewertet werden.
Was ist Kantenklebstoff und wie funktioniert er?
Der Klebstoff wird auf eine kontrollierte Temperatur erhitzt und mit Rolle, Düse oder Auftragskopf übertragen. Das Band wird auf die Platte gedrückt, solange der Klebstoff ausreichend fließt und die Oberflächen benetzt. Beim Abkühlen entsteht die erste Haftung; bei reaktivem PUR setzt sich die Aushärtung durch Reaktion mit Feuchtigkeit fort.
Schmelzverhalten, Viskosität, Benetzung, offene Zeit und Presszeit müssen zum Produktionstakt passen. Sehen Sie vor der Auswahl die Produktfamilie für Kantenanleimen und den Hotmelt-Leitfaden an.
1. Arten nach chemischer Struktur
Die wichtigsten Familien beim Kantenanleimen sind EVA, PUR und PO/Polyolefin. Diese Bezeichnungen beschreiben Technologien, nicht ein einheitliches Leistungsniveau. Für Temperatur, Viskosität, offene Zeit und Beständigkeit ist immer das aktuelle TDS des konkreten Produkts maßgeblich.
EVA-Kantenklebstoffe
EVA (Ethylen-Vinylacetat) ist die häufigste und wirtschaftliche thermoplastische Hotmelt-Familie. Der Klebstoff schmilzt beim Erhitzen, benetzt Band und Platte und bildet beim Abkühlen eine physikalische Verbindung. Bei passender Produkt- und Maschineneinstellung eignet er sich für viele Standardlinien mit PVC-, ABS- und Melaminbändern.
- Stärken: schnelle Anfangshaftung, gute Verfügbarkeit, wirtschaftlicher Prozess und einfacher Produktwechsel.
- Zu prüfen: Fugenbild, offene Zeit, Wiedererweichen bei Wärme, Farbveränderung und hohe Feuchtebelastung.
- Typischer Einsatz: normale Innenmöbel und große Stückzahlen bei stabilem Hotmelt-Prozess.
Reaktive PUR-Hotmelt-Klebstoffe
PUR (reaktives Polyurethan) haftet zunächst durch Heißauftrag und Abkühlung und härtet danach durch Reaktion mit Feuchtigkeit aus Luft oder Substrat weiter aus. Nach vollständiger Aushärtung kann es eine höhere Langzeitbeständigkeit gegen Feuchte, Wasser, Wärme und einige Chemikalien als eine rein thermoplastische Verbindung bieten.
PUR wird für Küchen, Bäder, gewerbliche Innenräume und anspruchsvolle Einsatzbedingungen geprüft. Er erfordert jedoch Feuchteschutz, ein geeignetes Maschinensystem, kontrollierte Verpackung, Aushärtezeit und rechtzeitige Reinigung. Bewerten Sie die PUR-Produktfamilie zusammen mit diesen Prozessbedingungen.
PO- oder Polyolefin-Kantenklebstoffe
PO (Polyolefin) ist ein thermoplastischer Hotmelt mit einer anderen Polymerstruktur als EVA. Deshalb können Fließverhalten, Härte, Elastizität, Benetzung, Farbe und Wärmeverhalten abweichen. Einige PO-Produkte werden für saubere Prozesse, stabile Verarbeitung oder bestimmte Band- und Plattenoberflächen gewählt.
PO ist nicht automatisch besser als EVA und nicht mit jedem Kunststoffband universell kompatibel. Die Auswahl muss anhand von Rückseite, Platte, Maschine, Liniengeschwindigkeit und Muster geprüft werden. Allgemeine Unterschiede erklärt auch der Vergleich von PO-Hotmelt und EVA.
| Entscheidungspunkt | EVA | Reaktives PUR | PO / Polyolefin |
|---|---|---|---|
| Bindemechanismus | Schmelzen und Abkühlen | Abkühlung plus Feuchtehärtung | Schmelzen und Abkühlen |
| Hauptvorteil | Wirtschaftlich und leicht zu steuern | Hohe Endbeständigkeit | Spezielle Oberflächen- und Prozessleistung |
| Maschinenkontrolle | Standard-Hotmelt-Anlage | Feuchtegeschütztes, diszipliniertes System | Passender Tank, Roller/Düse und Temperaturbereich |
| Reinigung | Regelmäßige Reinigung und kontrollierter Wechsel | Spezialreinigung und Wartung sind kritisch | Herstelleranweisung beim Produktwechsel befolgen |
2. Einteilung nach der Anwendung
Gerade Kanten
Automatische Geradkantenmaschinen benötigen gleichmäßigen Fluss, schnelle Anfangshaftung, eine stabile Fuge und eine offene Zeit passend zur Liniengeschwindigkeit. Plattentemperatur, Bandbreite, Auftragsmenge, Druck und Nachbearbeitung müssen zusammen beurteilt werden. Eine höhere Temperatur allein ist keine sichere Lösung, da Überhitzung Zersetzung, Geruch und Farbänderung verursachen kann.
Gebogene und besondere Geometrien
Gebogene Teile sowie manuelle oder halbautomatische Arbeiten haben andere Kontakt- und Druckzeiten. Offene Zeit und Anfangshaftung müssen es erlauben, dass das Band dem Radius folgt, ohne sich zu verschieben. Radius, Banddicke, Rückseitenbehandlung und Druckwerkzeug sollten an einem echten Muster geprüft werden.
Profilummantelung und Leisten
Bei Profilen und Leisten sind Benetzung, Anfangshaftung, Flexibilität und Oberflächenverträglichkeit über eine breitere oder mehrseitige Fläche wichtig. Ein Klebstoff für gerade Plattenkanten ist nicht automatisch gleichwertig. Vergleichen Sie bei Profilen die Lösungen für Profilummantelung.
3. Auswahl nach Farbe und Optik
Das Fugenbild hängt von Klebstofffarbe, Bandfarbe, Struktur, Auftragsmenge, Druck und Finish ab. Die Farbe allein kann eine zu dicke Klebstofflinie oder eine ungleichmäßige Plattenkante nicht verbergen.
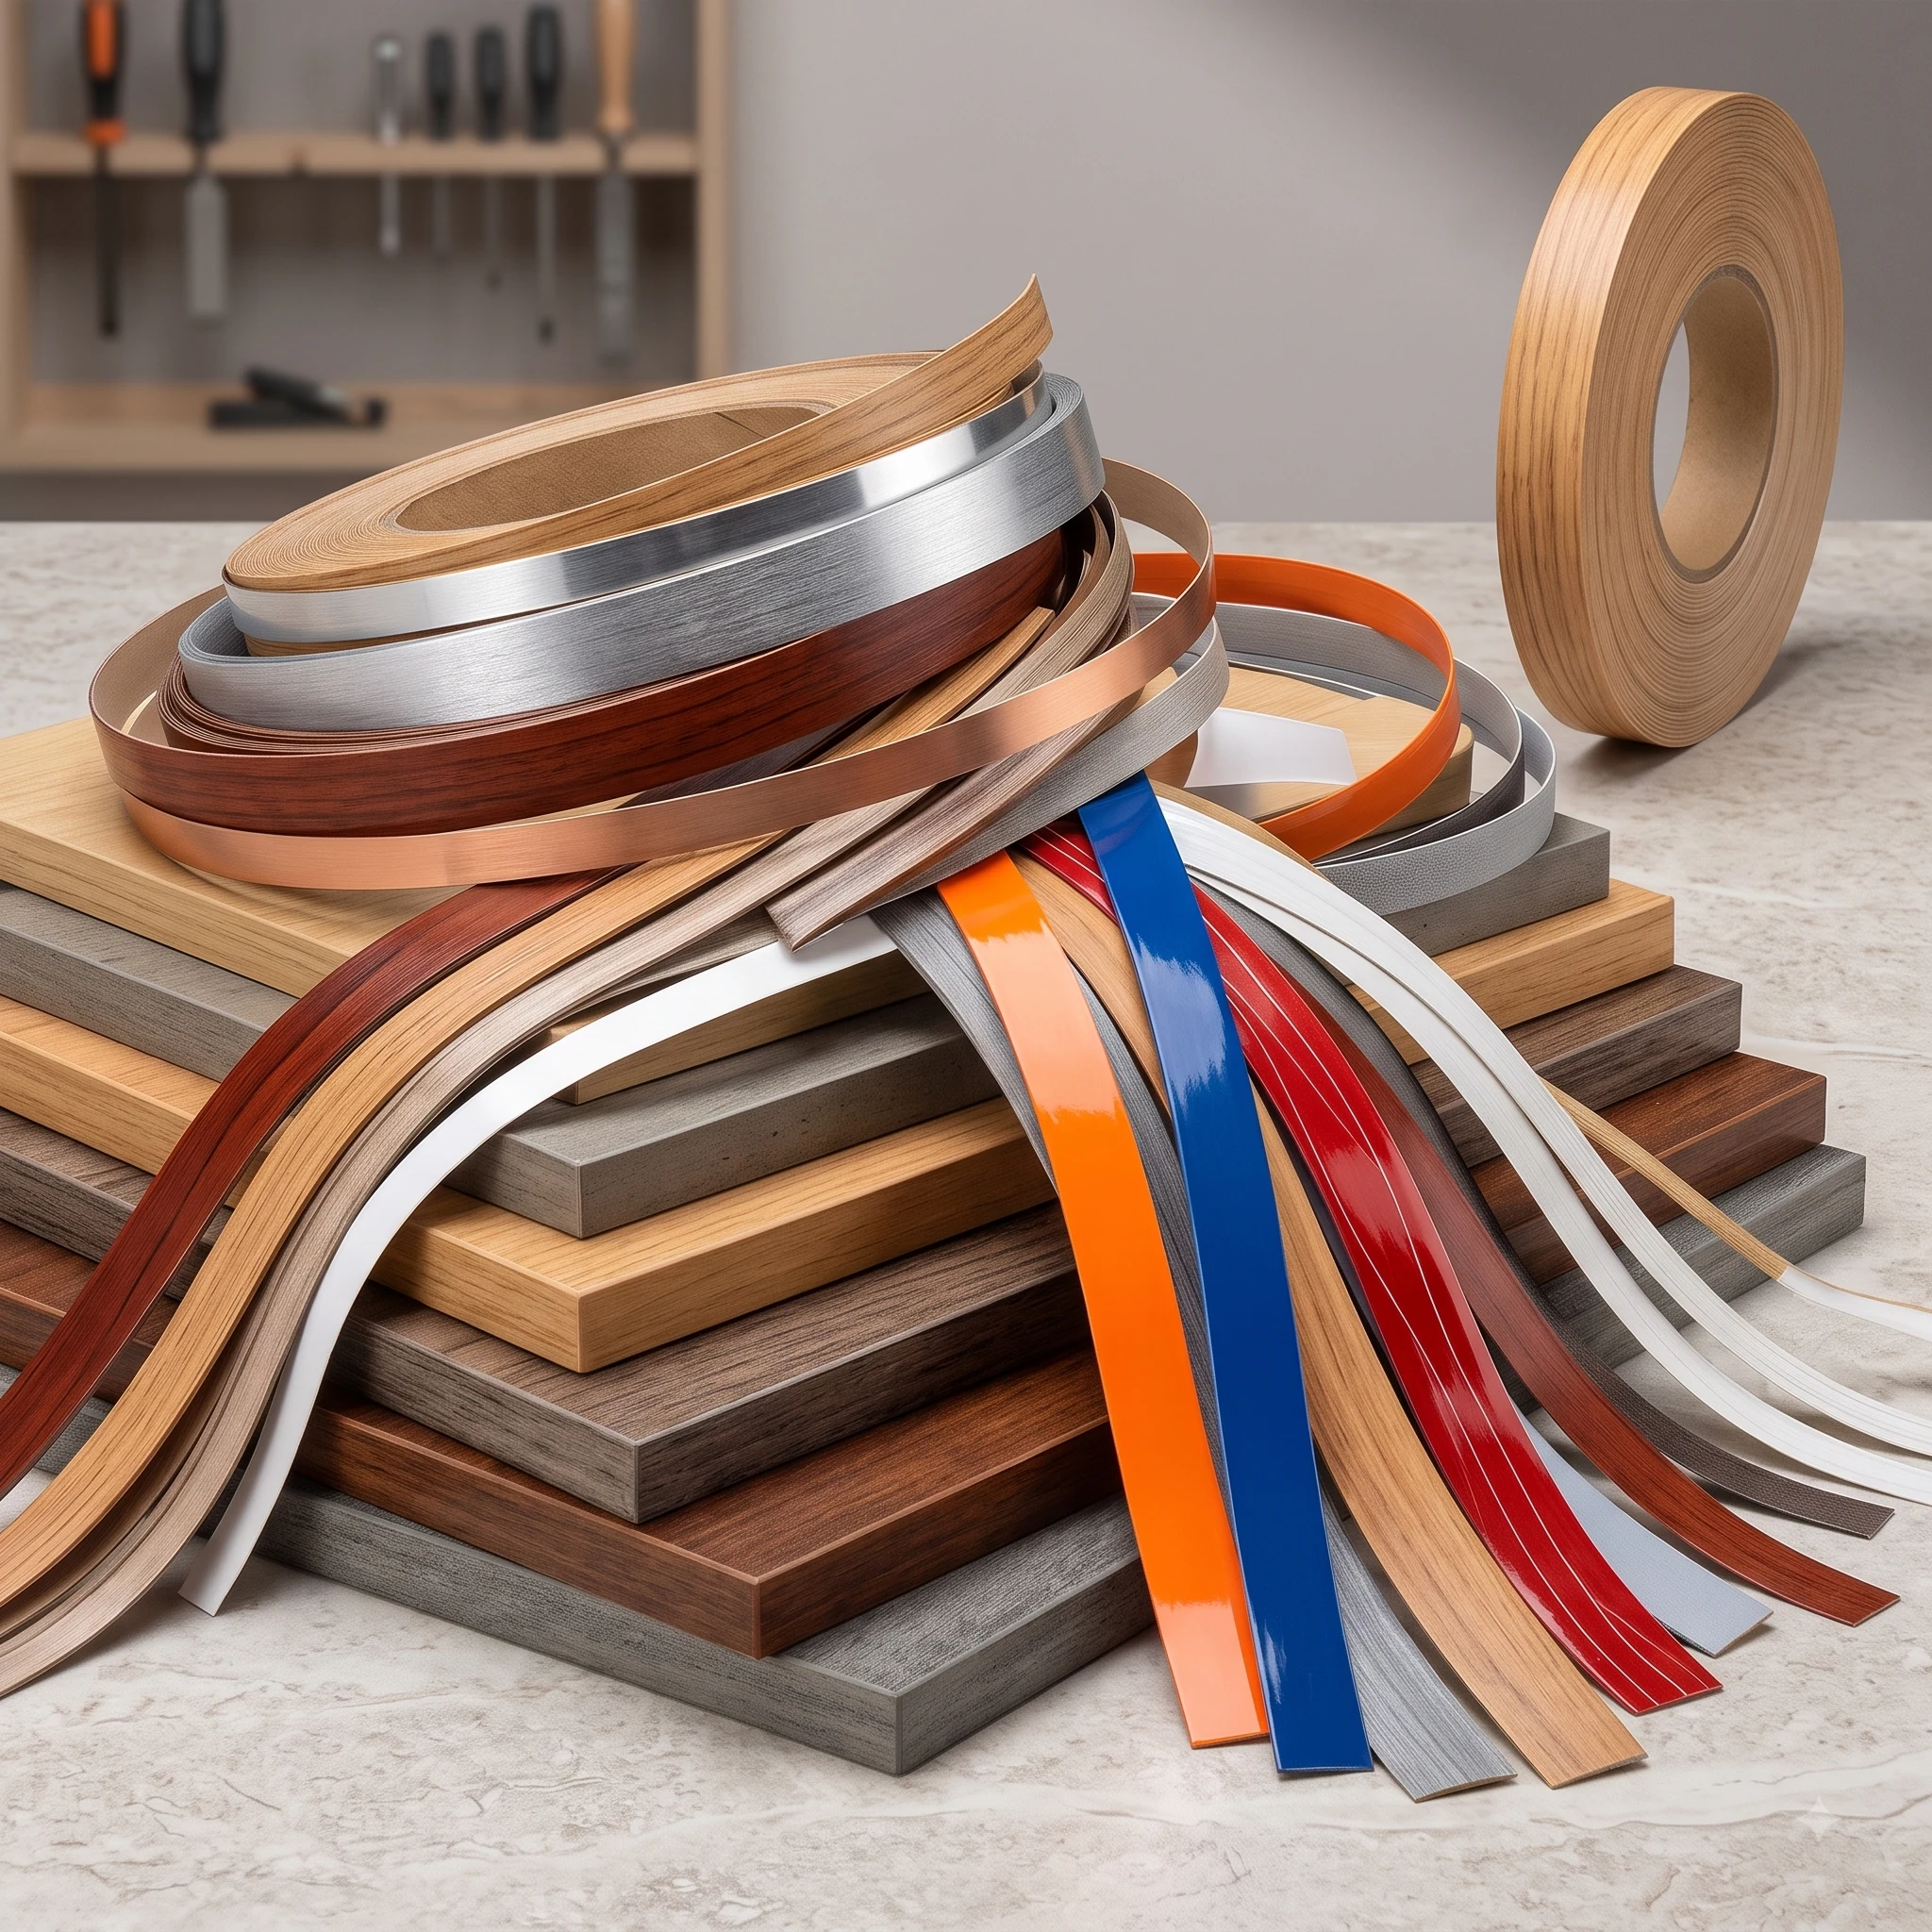
- Natürlich oder gelblich: häufig bei Holzdekoren und warmen Oberflächen.
- Weiß: reduziert den Kontrast bei weißen und hellen Dekoren.
- Schwarz oder Anthrazit: reduziert den Kontrast bei dunklen Platten; Rückstände müssen kontrolliert werden.
- Transparent: kann bei passender Rezeptur und Prozessführung eine sehr unauffällige Fuge unterstützen.
4. Kompatibilität von Band und Panel
Prüfen Sie Bandrückseite, Primer- oder Corona-Behandlung, Porosität, Schnittqualität und Verschmutzung. PVC-, ABS-, Melamin-, Furnier- und Acrylbänder haben nicht immer dasselbe Haftungsfenster. Die Angabe geeignet für PVC ersetzt keinen Test mit dem tatsächlichen Band und Panel.
5. Prozessparameter und Maschineneinstellung
Beginnen Sie bei Tank-, Walzen-, Schlauch- und Düsentemperatur mit dem TDS. Kontrollieren Sie danach Geschwindigkeit, Klebstoffmenge, Druck, Panel- und Bandtemperatur, offene Zeit, Abkühlung und Finish. Ein Prozessprotokoll hilft, Fehler dem Klebstoff, der Maschine oder dem Substrat zuzuordnen.
6. Praktische Auswahlmatrix
| Anforderung | Erste Option | Wichtige Kontrolle |
|---|---|---|
| Wirtschaftliche Standard-Innenmöbel | EVA | Fugenbild, Wärmefenster und Geschwindigkeit |
| Hohe Feuchte- und Langzeitbeständigkeit | Reaktives PUR | Feuchteschutz, Aushärtung und Reinigung |
| Spezielle Oberfläche oder sauberer Prozess | PO | Rückseitenverträglichkeit und Muster |
| Sichtbares dunkles oder helles Dekor | Passende Farbe oder transparente Rezeptur | Klebstofflinie, Dosierung und Finish |
Für eine verlässliche Entscheidung sollten Panel, Band, Maschine, Geschwindigkeit, Temperatur, Klebstoffmenge, Fugenbild und Einsatzbedingung dokumentiert werden. Für technische Beratung können Sie Koçak Endüstri kontaktieren.
Welche Arten von Hotmelt-Klebstoffen für Kanten gibt es? hakkında merak edilenler
Welcher Kantenklebstoff wird am häufigsten verwendet?
EVA wird in der Standardmöbelproduktion häufig eingesetzt, weil es wirtschaftlich, praktisch und mit vielen Hotmelt-Maschinen kompatibel ist. Das konkrete Produkt muss trotzdem zu Panel, Band und Einsatzbedingungen passen.
Ist PUR immer besser als EVA?
Nein. PUR kann eine höhere Endbeständigkeit gegen Feuchte und Wärme bieten, erfordert aber strengere Feuchtekontrolle, Aushärtung und Reinigung. Für einen geeigneten Standard-Innenprozess kann EVA effizienter sein.
Kann PO auf jedem Kunststoffband verwendet werden?
Nein. Die Verträglichkeit hängt von Bandrückseite, Panel, Maschineneinstellung und Rezeptur ab. Sie muss mit TDS und Muster geprüft werden.
Welche Klebstofffarbe passt zu weißen Platten?
Weiße oder geeignete transparente Produkte können den sichtbaren Kontrast reduzieren. Dosierung, Druck, Bandpassung und Finish sind ebenso wichtig.
Ist transparenter Hotmelt völlig unsichtbar?
Er kann die sichtbare Fuge reduzieren, wenn Rezeptur und Prozess passen. Eine schlechte Passung oder zu hohe Dosierung wird dadurch jedoch nicht ausgeglichen.
Was ist vor einem Klebstoffwechsel zu prüfen?
Reinigungsverfahren, Temperaturbereich, Viskosität, offene Zeit, Band- und Panelverträglichkeit sowie die Qualität des ersten Teils nach dem Wechsel.
Beeinflusst die Maschinengeschwindigkeit die Auswahl?
Ja. Schnellere Linien benötigen passenden Fluss, Benetzung, offene Zeit und Anfangshaftung. Der gesamte Prozess sollte bei realer Geschwindigkeit geprüft werden.
Wo gibt es technische Auswahlhilfe?
Teilen Sie Maschine, Panel, Kantenband, Geschwindigkeit, Temperatur und Einsatzbedingungen mit Koçak Endüstri, damit Produktfamilie, Muster und aktuelles TDS bewertet werden können.
Technische Ressourcen und Überprüfung
Der Inhalt wurde auf Türkisch mit der technischen Erfahrung von Koçak Endüstri auf der Grundlage der folgenden Herstellerressourcen erstellt.
Lassen Sie uns gemeinsam den richtigen Klebstoff für Ihre Anwendung auswählen
Sie können technische Beratung und Angebote für Jowat-Produkte erhalten, indem Sie Ihre Maschinen-, Material- und Verbrauchsinformationen mitteilen.
Holen Sie sich ein technisches Angebot ein

