



Su Bazlı Dispersiyonda Uygulama Yöntemleri: Sürme, Püskürtme, Roller ve Doğru Yöntem Seçimi
Su bazlı dispersiyon yapıştırıcılarda (PVAc, EVA dispersiyonları, akrilik emülsiyonlar) uygulama yöntemi; parçanın geometrisine, üretim hattı hızına, hedeflenen gramaj kalınlığına (g/m²) ve tutkalın reolojik viskozite karakterine göre seçilir. Geniş ve düz levhalarda (ahşap panel, laminasyon) homojen film bırakan 'Merdane / Roller Coater' yöntemi; ambalaj ve koli katlama (folder-gluer) hatlarında temassız yüksek hızlı 'Nozül / Ekstrüzyon' yöntemi; girintili çıkıntılı veya 3D yüzeylerde ise 'Püskürtme (Spray)' yöntemi tercih edilir. Her su bazlı tutkal her yöntemle uygulanamaz; viskozite ve kayma gerilimi (shear thinning) mekanik ekipmana tam uyumlu olmalıdır.
Mobilya, kağıt ambalaj, oluklu mukavva, matbaa ve tekstil sektörlerinde yaygın olarak kullanılan su bazlı dispersiyon yapıştırıcılar (PVAc tutkalları ve sentetik emülsiyonlar); çevre dostu yapıları, solventsiz içerikleri ve yüksek nihai bağ mukavemetleriyle öne çıkar. Ancak işletmelerde yaşanan yetersiz yapışma, tutkal taşması, uzun kuruma süresi veya hat kirliliği şikayetlerinin büyük kısmı yapıştırıcının kimyasal kalitesinden değil, yanlış uygulama yöntemi ve mekanik ekipman uyumsuzluğundan kaynaklanır.
Her dispersiyon her yöntemle uygulanamaz. Düşük viskoziteli bir püskürtme tutkalı merdanede sıçrar ve köpürür; yüksek viskoziteli bir masif ahşap tutkalı ise nozülden akmaz ve pompayı kilitler. Koçak Endüstri olarak, tesisleriniz için Mayer Tutkal su bazlı serisi ve Jowat dispersiyon yapıştırıcıları ile prosese özel mekanik uygulama danışmanlığı sunuyoruz.
Dispersiyon tutkallarda doğru uygulama yönteminin önemi
Su bazlı yapıştırıcılarda yapışmanın gerçekleşmesi, suyun gözenekli malzeme lifleri tarafından emilmesine ve buharlaşarak polimer partiküllerinin birbirine kaynaşmasına (koalesans) bağlıdır. Uygulanan tutkal filminin kalınlığı mikron düzeyinde kontrol edilemezse; fazla sürülen tutkal kurumayı geciktirerek hattı yavaşlatır, az sürülen tutkal ise yetersiz film bırakarak kuru yapışmaya yol açar.
Üç temel yöntem: Merdane, Nozül ve Püskürtme
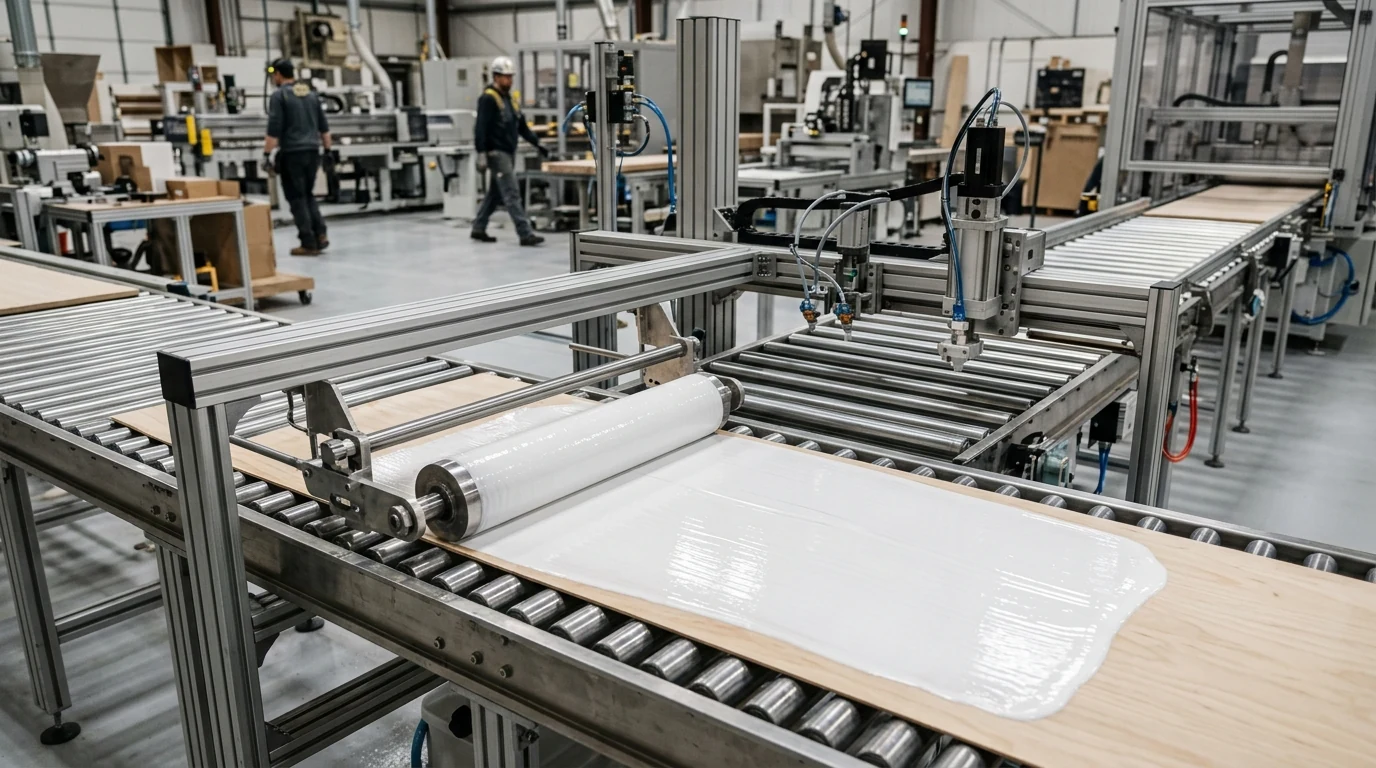
- 1. Merdaneli Sürme (Roller Coater): Kauçuk veya çelik merdanelerin dönerek panel yüzeyine sürekli bir sıvı tutkal filmi transfer etmesidir. Düz levha laminasyonu, parke üretimi ve kontrplak preslemede geniş yüzeylere eşit gramaj dağıtmak için en verimli yoldur.
- 2. Nozül ile Sürme / Ekstrüzyon (Nozzle Extrusion): Pistonlu veya diyafram pompa ile basınçlandırılan tutkalın temaslı veya temassız nozül kafalarından çizgi, kesik çizgi veya nokta halinde atılmasıdır. Kutu katlama (folder-gluer), kağıt torba dibi yapıştırma ve koli kulakçıklarında kullanılır.
- 3. Püskürtme (Spray Application): Basınçlı hava (hava destekli atomizasyon) veya yüksek hidrolik basınçla (airless) tutkalın mikronize sis bulutu halinde yüzeye serpilmesidir. Profil detayları olan yüzeylerde veya sünger/yatak yapıştırmada homojen ince film sağlar.
Uygulama yöntemleri teknik karşılaştırma matrisi
| Uygulama Yöntemi | İdeal Viskozite Aralığı | Tipik Hat Hızı | Gramaj Kontrolü | Örnek Sektörel Kullanım |
|---|---|---|---|---|
| Merdaneli Sürme (Roller) | 5.000 – 15.000 mPa·s | 10 – 40 m/dk | Yüksek hassasiyet (doktor merdanesi ile) | Masif ahşap panel presleme, kapı yüzey yapıştırma |
| Nozül / Ekstrüzyon | 800 – 2.500 mPa·s | 50 – 400 m/dk (Çok yüksek) | Milimetrik çizgi ve nokta kontrolü | Folder-gluer karton kutu, zarf, kağıt torba |
| Püskürtme (Spray) | 300 – 1.800 mPa·s | Parça bazlı / Robotik | Geniş alana ince film (Sisleme riski) | Döşeme süngeri, teknik tekstil, panel izolasyonu |
| Otomatik Kavela Enjeksiyonu | 200 – 500 mPa·s | Darbe başı atım | Noktasal mililitre dozajı | CNC delik içi kavela sabitleme (ör. Mayer MT-WB 440) |
Viskozite, katı madde ve kayma (shear) gerilimi dengesi
Dispersiyon tutkalları tiksotropik veya kayma ile incelen (shear-thinning) akışkanlardır. Pompa içinden veya dar nozül deliğinden geçerken sürtünmeyle viskoziteleri anlık olarak düşer; yüzeye ulaştıklarında ise tekrar kalınlaşarak akmayı durdurur. Hatalı viskozite seçilirse:
- Merdane haznesinde yüksek kayma altında tutkal köpürür veya topaklanır.
- Nozül ucunda damlama veya sıçrama yaparak ambalaj kutusunu kirletir.
- Püskürtmede örümcek ağı (cobwebbing) şeklinde liflenme yaparak homojen yayılmaz.
Su bazlı hatlarda kabuklaşma ve nozül temizliği
Su bazlı tutkalların en büyük proses riski, hava ile temas eden noktalarda suyun buharlaşarak yüzeyde elastik bir polimer kabuk (skinning) oluşturmasıdır. Vardiya aralarında nozül uçları nemli bez veya koruyucu kapakla kapatılmalı; boru ve pompa hatları periyodik olarak ılık suyla yıkanmalıdır. Sertleşmiş PVAc kalıntıları mekanik kazıma yerine uygun temizleyicilerle yumuşatılmalıdır.
Mayer ve Jowat su bazlı dispersiyon ürünleri
Koçak Endüstri ürün gamında yer alan Mayer MT-WB 400 D3 Monokomponent (masif panel birleştirme), MT-WB 430 Packaging (folder-gluer ambalaj hatları) ve MT-WB 440 Dowel (yüksek hızlı CNC kavela enjeksiyonu) gibi özel viskoziteli ürünler, ilgili mekanik uygulama yöntemi için optimize edilmiştir.
Stok ve teknik destek
Üretim hattınızdaki merdane, nozül veya püskürtme sisteminize en uygun su bazlı yapıştırıcı viskozitesini belirlemek ve numune testleri gerçekleştirmek için Koçak Endüstri teknik ekibimizle iletişime geçebilirsiniz.
Su Bazlı Dispersiyonda Uygulama Yöntemleri: Sürme, Püskürtme, Roller ve Doğru Yöntem Seçimi hakkında merak edilenler
Her su bazlı tutkal püskürtülebilir mi?
Hayır. Yüksek viskoziteli tutkallar tabancayı tıkar veya örümcek ağı gibi liflenir; püskürtme için 1.500 mPa·s altı özel modifiye dispersiyonlar gerekir.
Merdaneli tutkallamada köpürme neden olur?
Merdanenin aşırı hızlı dönmesi sonucu mekanik kayma geriliminin tutkal içine hava hapsetmesinden kaynaklanır; köpük önleyicili dispersiyonlar seçilmelidir.
Nozül ile uygulamada tutkal çizgisi neden kesik atar?
Tutkal viskozitesinin yüksek olması, pompa basıncının yetersizliği veya nozül ucunda kurumuş tutkal kabuğu birikmesi nedeniyle kesintiler yaşanır.
Mayer MT-WB 440 Dowel neden çok düşük viskozitelidir?
CNC kavela makinelerinde tutkalın yüksek basınçlı mikronize deliklerden milisaniyeler içinde tabancadan püskürtülüp deliğe nüfuz etmesi için 300 mPa·s civarında akışkan üretilir.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

