



Auftragungsmethoden in wasserbasierten Dispersionen: Auftragen, Sprühen, Rollen und die Wahl der richtigen Methode
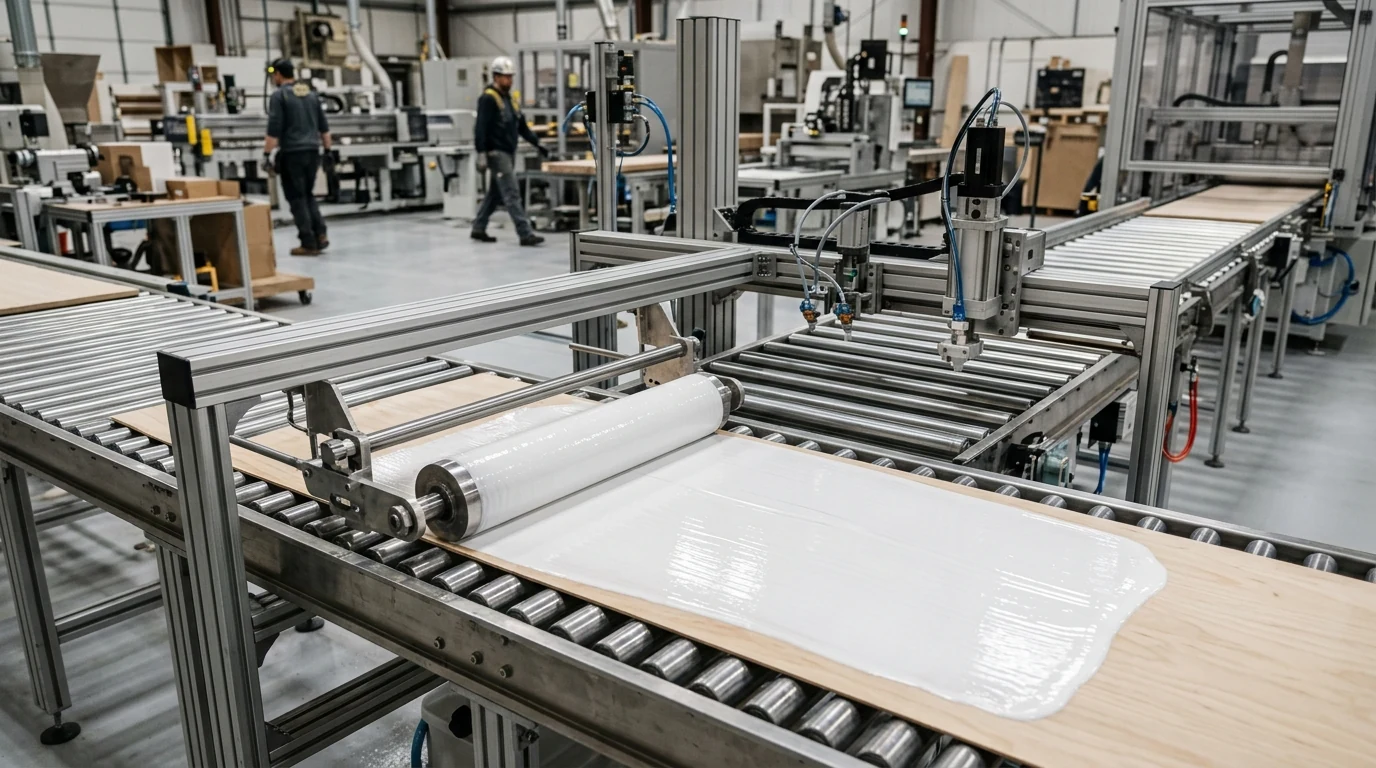
Auftragsverfahren in wässrigen Dispersionsklebstoffen (PVAc, EVA-Dispersionen, Acrylemulsionen); Die Auswahl erfolgt entsprechend der Geometrie des Teils, der Geschwindigkeit der Produktionslinie, der angestrebten Grammaturdicke (g/m²) und der rheologischen Viskosität des Klebers. „Roller Coater“-Methode, die einen homogenen Film auf breiten und flachen Platten (Holzplatten, Laminierung) hinterlässt; Berührungslose Hochgeschwindigkeits-Düsen-/Extrusionsmethode in Verpackungs- und Kartonfaltungslinien (Faltklebemaschine); Auf unebenen oder dreidimensionalen Oberflächen wird die Sprühmethode bevorzugt. Nicht jeder wasserbasierte Kleber kann mit jeder Methode aufgetragen werden; Viskosität und Scherverdünnung müssen vollständig mit der mechanischen Ausrüstung kompatibel sein.
wasserbasierte Dispersionsklebstoffe (PVAc-Klebstoffe und synthetische Emulsionen) weit verbreitet in der Möbel-, Papierverpackungs-, Wellpappen-, Druck- und Textilindustrie; Es zeichnet sich durch eine umweltfreundliche Struktur, einen lösungsmittelfreien Gehalt und eine hohe Endklebkraft aus. Die meisten Beschwerden über unzureichende Haftung, Überlaufen des Klebers, lange Trocknungszeit oder Leitungsverschmutzung in Betrieben werden jedoch nicht durch die chemische Qualität des Klebers verursacht, sondern durch falsche Auftragungsmethode und Inkompatibilität mechanischer Geräte .
Nicht jede Dispersion kann mit jeder Methode angewendet werden. Ein Sprühkleber mit niedriger Viskosität spritzt und schäumt auf der Walze; Ein hochviskoser Massivholzleim fließt nicht aus der Düse und blockiert die Pumpe. Als Koçak Endüstri bieten wir prozessspezifische mechanische Anwendungsberatung für Ihre Anlagen mit wasserbasierten Mayer Glue-Serien und Jowat-Dispersionsklebstoffen an.
Die Bedeutung der richtigen Auftragungsmethode bei Dispersionsklebstoffen
Die Haftung in wasserbasierten Klebstoffen hängt von der Wasseraufnahme durch die porösen Materialfasern sowie der Verdunstung und Koaleszenz der Polymerpartikel ab. Wenn die Dicke des aufgetragenen Leimfilms nicht im Mikrometerbereich kontrolliert werden kann; Zu viel aufgetragener Kleber verlangsamt die Linie, indem er das Trocknen verzögert, während zu wenig Kleber einen unzureichenden Film hinterlässt, was zu trockener Haftung führt.
Drei grundlegende Methoden: Rolle, Düse und Sprühen
- 1. Roller Coater: Hierbei handelt es sich um die Übertragung eines kontinuierlichen flüssigen Leimfilms auf die Plattenoberfläche durch rotierende Gummi- oder Stahlwalzen. Die Laminierung flacher Platten ist die effizienteste Methode, um bei der Parkettherstellung und Sperrholzpressung ein gleichmäßiges Gewicht auf große Flächen zu verteilen. ____X9 Es wird zum Falten von Kartons (Faltklebemaschine), zum Kleben des Bodens von Papiertüten und für Paketklappen verwendet.
- 3. Sprühauftrag: Sprühen Sie den Kleber als mikronisierte Nebelwolke mit Druckluft (luftunterstützte Zerstäubung) oder hohem Hydraulikdruck (Airless) auf die Oberfläche. Es sorgt für einen homogenen dünnen Film auf Oberflächen mit Profildetails oder Schwamm-/Bettverklebungen.
Technische Vergleichsmatrix für Anwendungsmethoden
| Hohe Präzision (mit Rakelwalze) | Massivholzplattenpressen, Türflächenverklebung | ________Millimetrische Linien- und Punktkontrolle | Faltschachtelklebemaschine, Karton, Umschlag, Papiertüte | ________ (Beschlaggefahr)Bodenschwamm, technische Textilien, Plattenisolierung | ________ Punkt-Milliliter-DosierungCNC-Dübelbefestigung im Loch (z. B. Mayer MT-WB 440) |
Gleichgewicht von Viskosität, Feststoffen und Scherspannung
Dispersionsklebstoffe sind thixotrope oder strukturviskose Flüssigkeiten. Wenn sie durch die Pumpe oder durch das enge Düsenloch laufen, sinkt ihre Viskosität aufgrund der Reibung kurzzeitig; Wenn sie die Oberfläche erreichen, verdicken sie sich wieder und hören auf zu fließen. Bei falscher Viskositätsauswahl:
- Der Leim schäumt oder verklumpt unter starker Scherung in der Walzenkammer.
- Verunreinigt den Verpackungskarton durch Tropfen oder Spritzen an der Düsenspitze.
- Es verteilt sich nicht gleichmäßig und bildet beim Sprühen Spinnweben.
Ablagerungen und Düsenreinigung in wasserbasierten Leitungen
Das größte Prozessrisiko wasserbasierter Klebstoffe besteht darin, dass Wasser an den Luftkontaktstellen verdunstet und sich auf der Oberfläche eine elastische Polymerhaut (Skinning) bildet. Zwischen den Schichten sollten die Düsenspitzen mit einem feuchten Tuch oder einer Schutzhülle abgedeckt werden; Rohre und Pumpenleitungen sollten regelmäßig mit warmem Wasser gewaschen werden. Ausgehärtete PVAc-Rückstände sollten nicht mit mechanischem Schaben, sondern mit geeigneten Reinigungsmitteln aufgeweicht werden.
Wasserbasierte Dispersionsprodukte von Mayer und Jowat
Die Produktpalette von Koçak Endüstri umfasst Mayer MT-WB 400 D3 Monocomponent (Massivplattenverbindung), MT-WB 430 Packaging (Verpackungslinien für Faltschachtelklebemaschinen) und MT-WB 440 Dübelprodukte mit speziellen Viskositäten wie z (Hochgeschwindigkeits-CNC-Dübelinjektion) sind für das jeweilige mechanische Auftragsverfahren optimiert.
Lagerbestand und technischer Support
Sie können sich an unser Koçak Endüstri technisches Team wenden, um die am besten geeignete wasserbasierte Klebstoffviskosität für Ihre Walze, Düse oder Ihr Sprühsystem in Ihrer Produktionslinie zu ermitteln und Mustertests durchzuführen.
Auftragungsmethoden in wasserbasierten Dispersionen: Auftragen, Sprühen, Rollen und die Wahl der richtigen Methode hakkında merak edilenler
Kann jeder Kleber auf Wasserbasis gesprüht werden?
Nein. Klebstoffe mit hoher Viskosität verstopfen die Pistole oder werden faserig wie ein Spinnennetz. Das Sprühen erfordert speziell modifizierte Dispersionen unter 1.500 mPa·s.
Was verursacht Schaumbildung beim Rollenkleben?
Es wird durch mechanische Scherbeanspruchung verursacht, die durch eine zu schnelle Drehung der Walze Luft im Leim einschließt; Es sollten Dispersionen mit Antischaummittel gewählt werden.
Warum schneidet die Leimfuge beim Auftragen mit einer Düse ab?
Zu Unterbrechungen kommt es aufgrund einer hohen Leimviskosität, eines unzureichenden Pumpendrucks oder einer Ansammlung getrockneter Leimkrusten an der Düsenspitze.
Warum hat Mayer MT-WB 440 Dübel eine so niedrige Viskosität?
In CNC-Dübelmaschinen wird eine Flüssigkeit von rund 300 mPa·s erzeugt, sodass der Leim aus der Pistole innerhalb von Millisekunden durch mikronisierte Hochdrucklöcher gespritzt wird und in das Loch eindringt.
Technische Ressourcen und Überprüfung
Der Inhalt wurde auf Türkisch mit der technischen Erfahrung von Koçak Endüstri auf der Grundlage der folgenden Herstellerressourcen erstellt.
Lassen Sie uns gemeinsam den richtigen Klebstoff für Ihre Anwendung auswählen
Sie können technische Beratung und Angebote für Jowat-Produkte erhalten, indem Sie Ihre Maschinen-, Material- und Verbrauchsinformationen mitteilen.
Holen Sie sich ein technisches Angebot ein

