



Fotovoltaik Modüllerde EVA ve POE Enkapsülasyon: PID ve Delaminasyon Riskini Önleme Rehberi
Fotovoltaik (PV) modül imalatında güneş hücrelerinin (wafer) cam ve arka tabaka (backsheet) arasına lamine edilerek neme, mekanik darbelere ve çevresel etkenlere karşı korunması enkapsülasyon filmleri ile sağlanır. Klasik Etilen Vinil Asetat (EVA), yüksek optik geçirgenliği (%91+) ve maliyet avantajı ile standart p-tipi PERC panellerde yaygınken; yüksek n-tipi TOPCon ve Heterojunction (HJT) çift yüzeyli (bifacial) modüllerde su buharı geçirgenlik oranı (WVTR < 0.5 g/m²·gün) çok daha düşük olan ve asetik asit salımı yapmayan Poliolefin Elastomer (POE) veya EPE (EVA-POE-EVA) ko-ekstrüde filmler zorunlu hale gelmiştir. 140°C–150°C vakum laminasyon döngüsünde peroksit çapraz bağlanma reaksiyonu (cross-linking degree / jel içeriği > %80–85) tam olarak sağlanmadığında sararma (browning), hücre kenarlarından delaminasyon ve Potansiyel Kaynaklı Bozunma (PID - Potential-Induced Degradation) ile modül güç kaybı kaçınılmazdır. IEC 61215 ve IEC 61730 standartlarına uyum için kürlenme süresi, vakum basıncı (0.1–1.0 mbar) ve modül kenar sızdırmazlık mastikleri entegre olarak yönetilmelidir.
Küresel fotovoltaik (PV) enerji sektöründe hücre verimlilikleri p-tipi PERC teknolojisinden n-tipi TOPCon ve HJT (Heterojunction) mimarilerine hızla evrilirken, 25 ila 30 yıllık saha ömrü garantisi modül enkapsülasyon kalitesine doğrudan bağlıdır. Güneş hücrelerini çevresel nemden, termal şoklardan ve mekanik rüzgar/kar yüklerinden koruyan polimerik enkapsülan tabakalar; yetersiz kimyasal formülasyon veya hatalı vakum laminasyon parametreleri uygulandığında hızla delamine olur, asetik asit korozyonuna yol açar ve telafisi imkansız güç kayıpları (PID) üretir. Bu teknik makalede, EVA (Etilen Vinil Asetat) ve POE (Poliolefin Elastomer) enkapsülasyon filmlerinin malzeme karakteristiğini, PID önleme mekanizmalarını ve IEC 61215 uyumlu vakum laminasyon proses parametrelerini inceliyoruz.
1. Solar Modüllerde Enkapsülasyonun Hayati Rolü ve 25 Yıllık Güvenilirlik
Fotovoltaik modüller çöl sıcaklıklarından (+45°C hava, +85°C panel yüzeyi) kutup soğuklarına (-40°C), tropik nemden (%85+ bağıl nem) şiddetli UV radyasyonuna kadar en zorlu dış ortam koşullarında aralıksız 25-30 yıl boyunca elektrik üretmek zorundadır. Bir fotovoltaik modülün kalbini oluşturan silikon hücreler (150-180 µm kalınlığında) son derece kırılgandır ve neme maruz kaldıklarında gümüş/alüminyum iletken baraları hızla oksitlenir.
Enkapsülasyon filminin 4 temel mühendislik görevi vardır:
- Optik Şeffaflık: Güneş ışığının (380–1100 nm dalga boyu) %91'den fazlasını kayıpsız hücre yüzeyine iletmek.
- Elektriksel İzolasyon: 1500V DC sistem gerilimine karşı dielektrik yalıtım bariyeri oluşturarak ark ve kaçak akımları engellemek.
- Elastik Yastıklama: Termal genleşme katsayıları birbirinden farklı olan cam, silikon hücre ve arka tabaka arasında viskoelastik köprü vazifesi görerek hücre kırılmalarını (mikro-çatlak) sönümlemek.
- Nem ve Gaz Bariyeri: Atmosferik su buharının hücre metallerine difüzyonunu minimuma indirmek.
2. EVA vs. POE vs. EPE Karşılaştırmalı Kimyasal ve Fiziksel Analiz
Geleneksel modüllerde Etilen Vinil Asetat (EVA) baskın pazar payına sahipken, n-tipi ve çift camlı (glass-glass) bifacial modüllerde Poliolefin Elastomer (POE) ve ko-ekstrüde EPE (EVA/POE/EVA) filmler öne çıkmaktadır:
| Performans Parametresi | Standart EVA Film | Termoplastik / Çapraz Bağlı POE Film | EPE Ko-ekstrüde Kompozit Film |
|---|---|---|---|
| Kimyasal Temel | Etilen + %28-33 Vinil Asetat kopolimeri | Etilen-okten / büten kopolimeri | Üç katmanlı ko-ekstrüzyon (EVA/POE/EVA) |
| Su Buharı Geçirgenliği (WVTR) | Yüksek (20 – 35 g/m²·gün) | Ultra Düşük (0.3 – 1.0 g/m²·gün) | Düşük (3 – 8 g/m²·gün) |
| Bozunma Yan Ürünü | Asetik asit salımı (CH₃COOH) | Sıfır asetik asit (İnert yapı) | Son derece sınırlı asetik asit |
| Hacimsel Özdirenç (Volume Resistivity) | 10¹⁴ Ω·cm | 10¹⁶ – 10¹⁷ Ω·cm (1000 kat daha yüksek) | 10¹⁵ – 10¹⁶ Ω·cm |
| PID Direnci | Orta (Antireflektif katmanı aşındırabilir) | Mükemmel (Sıfır iyonik polarizasyon) | Çok Yüksek |
| Laminasyon Davranışı | Geniş proses penceresi, kolay gaz tahliyesi | Kabarcık oluşumuna duyarlı, dar pencere | Kolay laminasyon, yüksek verim |
| Hücre Tipi Uyumu | Klasik tek yüzeyli p-PERC | n-TOPCon, HJT, Bifacial Çift Cam | n-TOPCon, Çift Cam Yüksek Verimli |
3. Potansiyel Kaynaklı Bozunma (PID): Sodyum Göçü ve Asetik Asit Korozyonu
Modern dizi inverter mimarilerinde dizi gerilimi 1000V ile 1500V seviyelerine çıkarılmıştır. Topraklanmış alüminyum çerçeve ile yüksek gerilim altındaki hücreler arasında oluşan güçlü elektrostatik alan, ön camdaki sodyum iyonlarının (Na⁺) enkapsülan film içerisinden hücre yüzeyine doğru göç etmesine (drift) yol açar.
Sodyum iyonları hücrenin p-n jonksiyonundaki pasivasyon katmanına (SiNx) ulaştığında kaçak akım yolları (shunts) oluşturur. Bu durum hücrenin doluluk faktörünü (Fill Factor - FF) ve açık devre gerilimini (Voc) düşürerek %30'u aşan güç kayıplarına sebep olur (PID-s / PID-p). Dahası, nemle karşılaşan EVA hidrolize uğrayarak asetik asit üretir; asetik asit gümüş baraları ve lehim şeritlerini kemirerek modül içi seri direnci (Rs) fırlatır. POE filmler ise polar olmayan moleküler yapısı ve devasa elektriksel özdirenci (10¹⁶ Ω·cm) sayesinde sodyum göçünü fiziksel olarak bloke ederek PID riskini tamamen sıfırlar (IEC 62804 PID testi: 85°C, %85 RH, -1500V, 96-192 saat sonrası güç kaybı < %1).
4. Vakum Laminasyon Prosesi: Sıcaklık, Süre ve Jel İçeriği (Cross-linking)
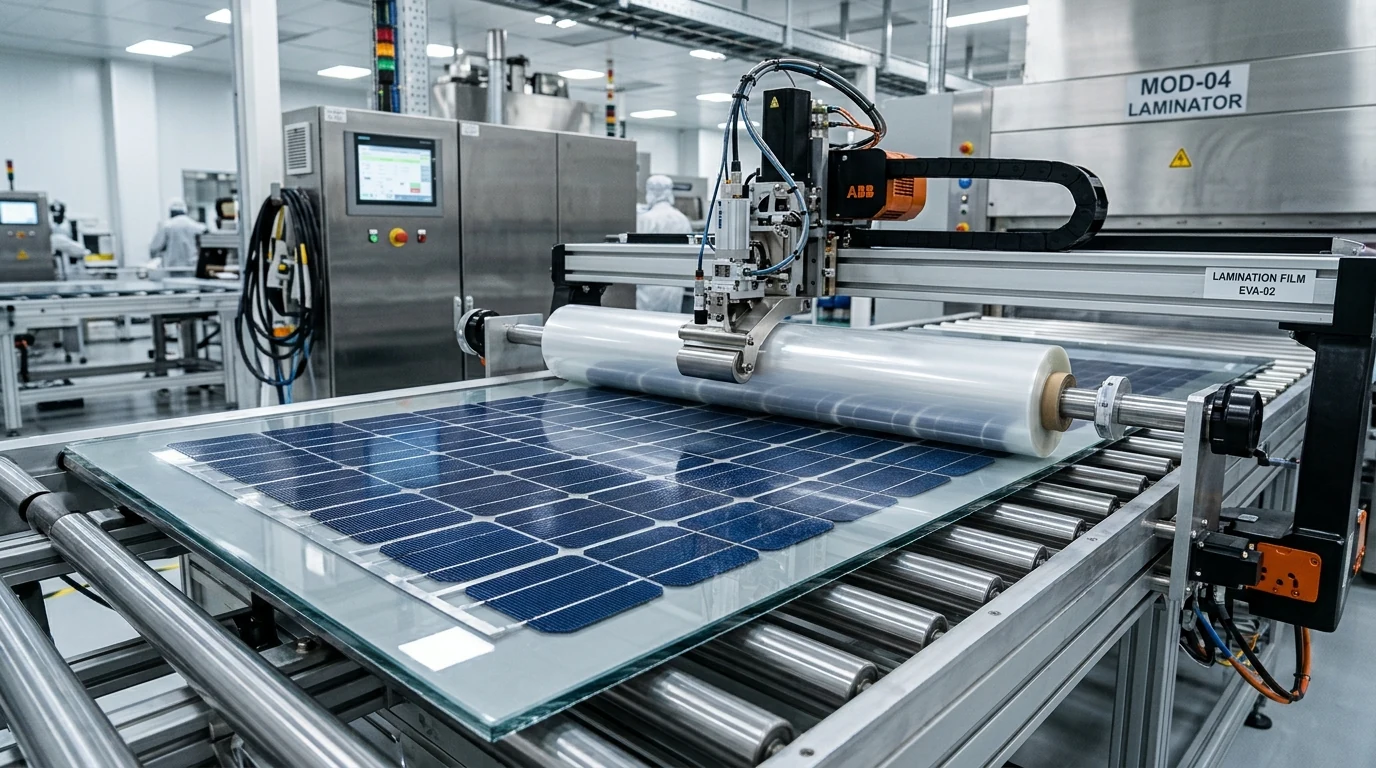
Enkapsülasyon filmleri, vakum laminatörde 3 aşamalı bir termal döngüden geçer:
- Vakum ve Gaz Tahliyesi (1–2 mbar, 3–5 dakika): Sıcaklık 80°C'den 120°C'ye yükselirken laminatör üst kauçuk diyaframı açık tutulur; katmanlar arasındaki tüm hava emilerek kabarcık (air trap / void) oluşumu önlenir.
- Basınç ve Çapraz Bağlanma (142°C–148°C, 8–12 dakika): Diyafram hava basıncıyla panel üzerine 0.8–1.0 bar kuvvet uygular. Bu aşamada filmdeki organik peroksit başlatıcılar termal olarak aktive olur; lineer polimer zincirleri arasında üç boyutlu kovalent çapraz bağlar kurularak elastomerik dönüşüm tamamlanır.
- Soğutma ve Katılaşma: Panel kontrollü soğutma presine aktarılarak gerilim birikimi ve cam eğrilmesi engellenir.
Üretilen modülün 25 yıl dayanabilmesi için en kritik kalite kontrol testi Jel İçeriği (Gel Content / Cross-linking Degree) ölçümüdür (ASTM D2765 - Soxhlet Toluen/Ksilen Ekstraksiyonu). Jel içeriği %80'in altında kaldığında film yeterince kürlenmemiş demektir; sıcak yaz günlerinde film yumuşar, hücreler kayar ve delaminasyon başlar. Jel içeriğinin %90'ın üzerinde olması ise filmin kırılganlaşmasına ve termal yorulma çatlaklarına yol açar.
5. Kenar Delaminasyonunu Önleme ve Butil / Silikon Mastik Entegrasyonu
Solar modül kenarları, su buharının modüle sızdığı ilk cephedir. Özellikle çift camlı modüllerde iki cam arasındaki film kenarları açık havadadır. Kenarlardan neme maruz kalan enkapsülan ile cam arasındaki kimyasal silan bağlayıcı (silane coupling agent) hidroliz olarak bağ kopmasına (delaminasyon) uğrar.
Bu arızayı önlemek için iki katmanlı sızdırmazlık mimarisi uygulanır:
- Birincil Kenar Sızdırmazlık Butili: Cam kenarlarına uygulanan modifiye poliizobütilen (PIB) butil kordon; buhar difüzyonunu fiziksel olarak durdurur.
- Çerçeve Oluk Mastiği: Alüminyum çerçevenin modüle geçirildiği U-profil kanalına doldurulan nötr kürlenmeli RTV silikon veya 1K reaktif poliüretan mastik (Mayer / Jowat); rüzgar basıncını absorbe eder ve su birikmesini engeller.
6. Koçak Endüstri Solar PV Ürün Portföyü ve Mühendislik Desteği
Koçak Endüstri, Türkiye ve çevre coğrafyalardaki fotovoltaik modül üreticilerine dünya standartlarında kimyasal çözümler sunar:
- Jowat & Mayer Çerçeve ve Junction Box Mastikleri: IEC 61215 ve UL 94 V-0 sertifikalı, 25 yıl UV ve ozon dayanımlı nötr silikon ve yapısal yapıştırıcılar.
- Enkapsülasyon ve Laminasyon Danışmanlığı: Vakum laminatör sıcaklık profili kalibrasyonu, jel içeriği testi analizi ve hat hızı optimizasyonu.
- Teknik Dokümantasyon ve Laboratuvar Desteği: TDS, SDS ve iklimlendirme odası (Damp Heat 85°C / 85% RH 1000 saat) yaşlandırma test verileri.
7. Sıkça Sorulan Sorular (FAQ)
Fotovoltaik modül fabrikanızda enkapsülasyon reçetesi, laminatör optimizasyonu ve çerçeve mastikleri için Koçak Endüstri uzman mühendislik ekibi ile iletişime geçebilirsiniz.
Fotovoltaik Modüllerde EVA ve POE Enkapsülasyon: PID ve Delaminasyon Riskini Önleme Rehberi hakkında merak edilenler
EVA enkapsülasyon filmi neden sararır (browning)?
EVA filminde kullanılan kalitesiz antioksidan ve UV stabilizatörleri aşırı UV radyasyonu ve 80°C üzeri ısı altında parçalanır. Ayrıca nem temasıyla açığa çıkan asetik asit fotokimyasal reaksiyonları hızlandırarak vinil asetat gruplarının kromofor oluşturmasına ve sararmaya neden olur.
n-tipi TOPCon panellerde neden standart EVA yerine POE tercih edilir?
n-tipi TOPCon hücrelerin ön yüzeyindeki alüminyum oksit ve silikon nitrür pasivasyon katmanları neme ve asetik aside p-tipi PERC hücrelere göre çok daha duyarlıdır. POE filmler su buharı geçirgenliğinin EVA'dan 30 kat düşük olması ve hiç asetik asit salmaması nedeniyle TOPCon modüllerde zorunludur.
Solar laminasyonunda jel içeriği (cross-linking) kaç olmalıdır?
Hızlı kürlenen standart EVA filmler için ideal jel içeriği %80 ile %88 arasındadır. POE filmlerde ise çapraz bağlanma derecesi formülasyona bağlı olarak %70 ile %85 arasında tutulur. Soxhlet ekstraksiyonu ile düzenli test edilmelidir.
Vakum laminatörde kabarcık (bubble / void) neden oluşur?
Laminatör üst haznesinin erken basınç uygulaması, vakum pompasının yeterli vakuma (1 mbar altına) inememesi, filmin nem almış olması veya lamine edilecek camın yüzey temizliğinin yetersiz olması kabarcık arızasına yol açar.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

