



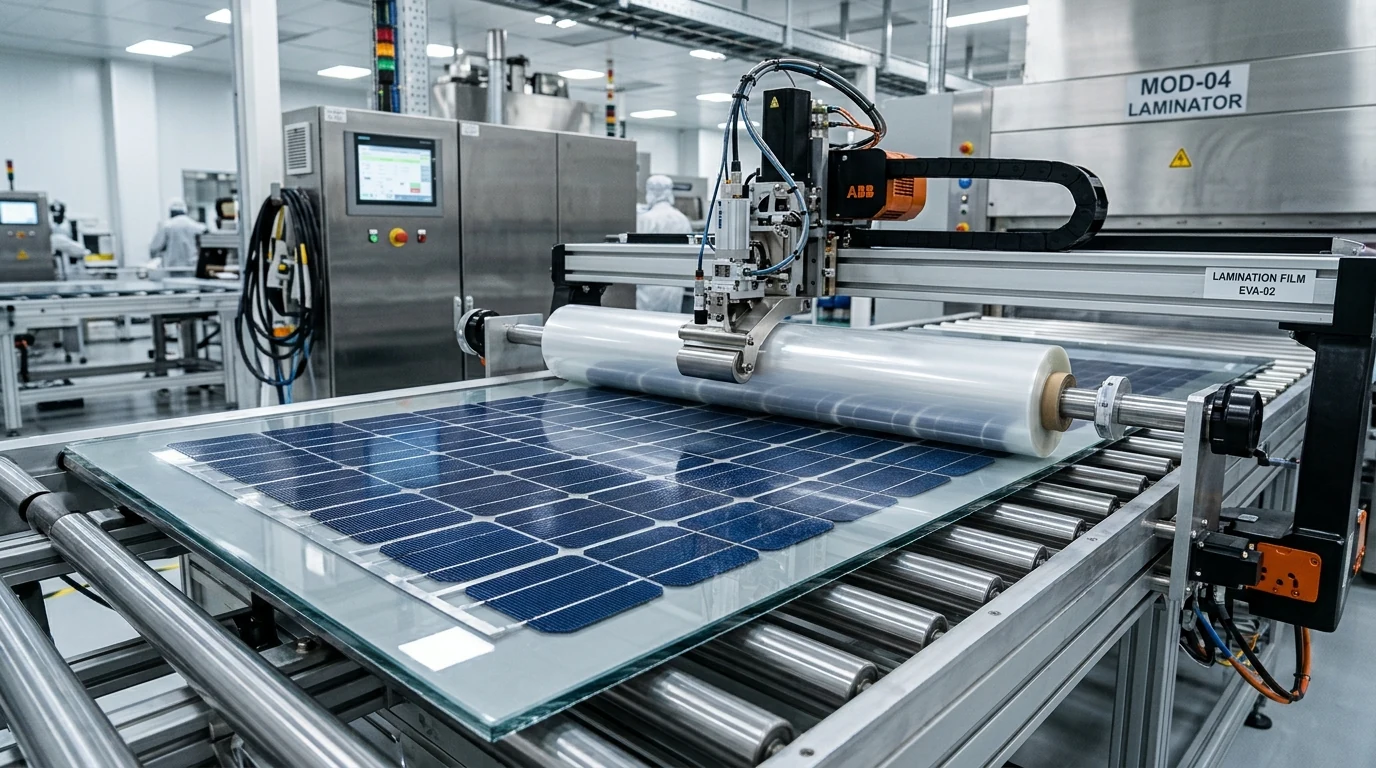
EVA- und POE-Verkapselung in Photovoltaikmodulen: Schutz vor PID und Delamination
In der Photovoltaikmodul-Fertigung schützt die Verkapselung Siliziumwafer vor Feuchtigkeit, mechanischen Lasten und Witterung. Während traditionelles Ethylenvinylacetat (EVA) bei p-Typ PERC-Modulen dank optischer Transmission (>91%) Standard war, erfordern moderne n-Typ TOPCon- und Heterojunction-Bifazialmodule den Einsatz von Polyolefin-Elastomeren (POE) oder coextrudierten EPE-Folien. POE weist eine 30-fach geringere Wasserdampfdurchlässigkeit (WVTR < 0,5 g/m²·Tag) auf, spaltet keine korrosive Essigsäure ab und besitzt einen extrem hohen spezifischen Durchgangswiderstand (10¹⁶ Ω·cm), wodurch potenzialinduzierte Degradation (PID) eliminiert wird. Ein Vernetzungsgrad (Gelgehalt) von 80–88% bei 140°C–150°C sowie hochwertige Rahmen-Silikondichtstoffe gewährleisten die IEC 61215-Konformität über 25 Jahre.
Mit dem Technologiesprung zu hocheffizienten n-Typ TOPCon- und HJT-Solarzellen entscheidet die Qualität der Verkapselung über den 25- bis 30-jährigen Garantieerfolg von Solarparks. Unzureichende Vernetzung oder chemisch unpassende Folien führen zu Vergilbung, Essigsäurekorrosion und PID-bedingten Ertragseinbrüchen. Dieser Leitfaden behandelt EVA- und POE-Verkapselungsfolien, Vakuumlaminierungszyklen und IEC-Prüfstandards.
1. Bedeutung der Verkapselung für die 25-jährige Lebensdauer
Verkapselungsfolien müssen optische Transmission (>91%), elektrische Isolation bis 1500 V DC, mechanische Dämpfung gegen Mikrorisse und eine zuverlässige Feuchtigkeitsbarriere unter extremen Klimabedingungen (-40°C bis +85°C) gewährleisten.
2. Vergleichende Analyse: EVA vs. POE vs. EPE
Im Gegensatz zu EVA spaltet POE bei Feuchtekontakt keine Essigsäure ab und bietet mit einer Wasserdampfdiffusion von unter 0,5 g/m²·Tag optimalen Korrosionsschutz für TOPCon-Silberleiterbahnen.
3. PID-Mechanismus: Natriumionen-Drift und Essigsäurekorrosion
Bei 1500-V-Systemen diffundieren Natriumionen aus dem Frontglas in die Zelle. POE blockiert diesen Ionenstrom dank seines Durchgangswiderstands von 10¹⁶ Ω·cm vollständig.
4. Vakuumlaminierung: Temperaturzyklus und Gelgehalt-Messung
Bei 142°C–148°C bildet die Peroxid-Aktivierung ein dreidimensionales Polymernetzwerk. Der Gelgehalt muss mittels Soxhlet-Extraktion zwischen 80% und 88% liegen.
5. Randdelamination vermeiden: Butyl- und Rahmendichtstoffe
In Doppelglasmodulen verhindert primäres Polyisobutylen-Butylband Feuchtigkeitseintritt, während elastische Mayer/Jowat-Silikone im Rahmenprofil Windlasten elastisch aufnehmen.
6. Koçak Endüstri Solar-PV-Lösungen und Engineering-Support
Koçak Endüstri liefert zertifizierte Rahmenklebstoffe, Junction-Box-Vergussmassen und verfahrenstechnische Unterstützung für Modulhersteller.
EVA- und POE-Verkapselung in Photovoltaikmodulen: Schutz vor PID und Delamination hakkında merak edilenler
Warum vergilbt EVA-Folie im Laufe der Jahre?
UV-Strahlung und Hitze spalten Essigsäure ab, was die Bildung von Chromophoren und optische Vergilbung (Browning) verursacht.
Warum ist POE für TOPCon-Module unverzichtbar?
Weil die Passivierungsschichten von TOPCon hochempfindlich auf Feuchte und Säuren reagieren; POE ist inert und extrem dampfdicht.
Welcher Gelgehalt ist bei der Laminierung vorgeschrieben?
Ein Gelgehalt von 80–88% nach ASTM D2765 stellt die thermomechanische Dauerhaltbarkeit sicher.
Wie lassen sich Luftblasen beim Laminieren verhindern?
Ein ausreichend langes Vorevakuieren (<1 mbar für mind. 3 Minuten) vor dem Absenken der Membran entgast das Laminat vollständig.
Technische Ressourcen und Überprüfung
Der Inhalt wurde auf Türkisch mit der technischen Erfahrung von Koçak Endüstri auf der Grundlage der folgenden Herstellerressourcen erstellt.
Lassen Sie uns gemeinsam den richtigen Klebstoff für Ihre Anwendung auswählen
Sie können technische Beratung und Angebote für Jowat-Produkte erhalten, indem Sie Ihre Maschinen-, Material- und Verbrauchsinformationen mitteilen.
Holen Sie sich ein technisches Angebot ein

