



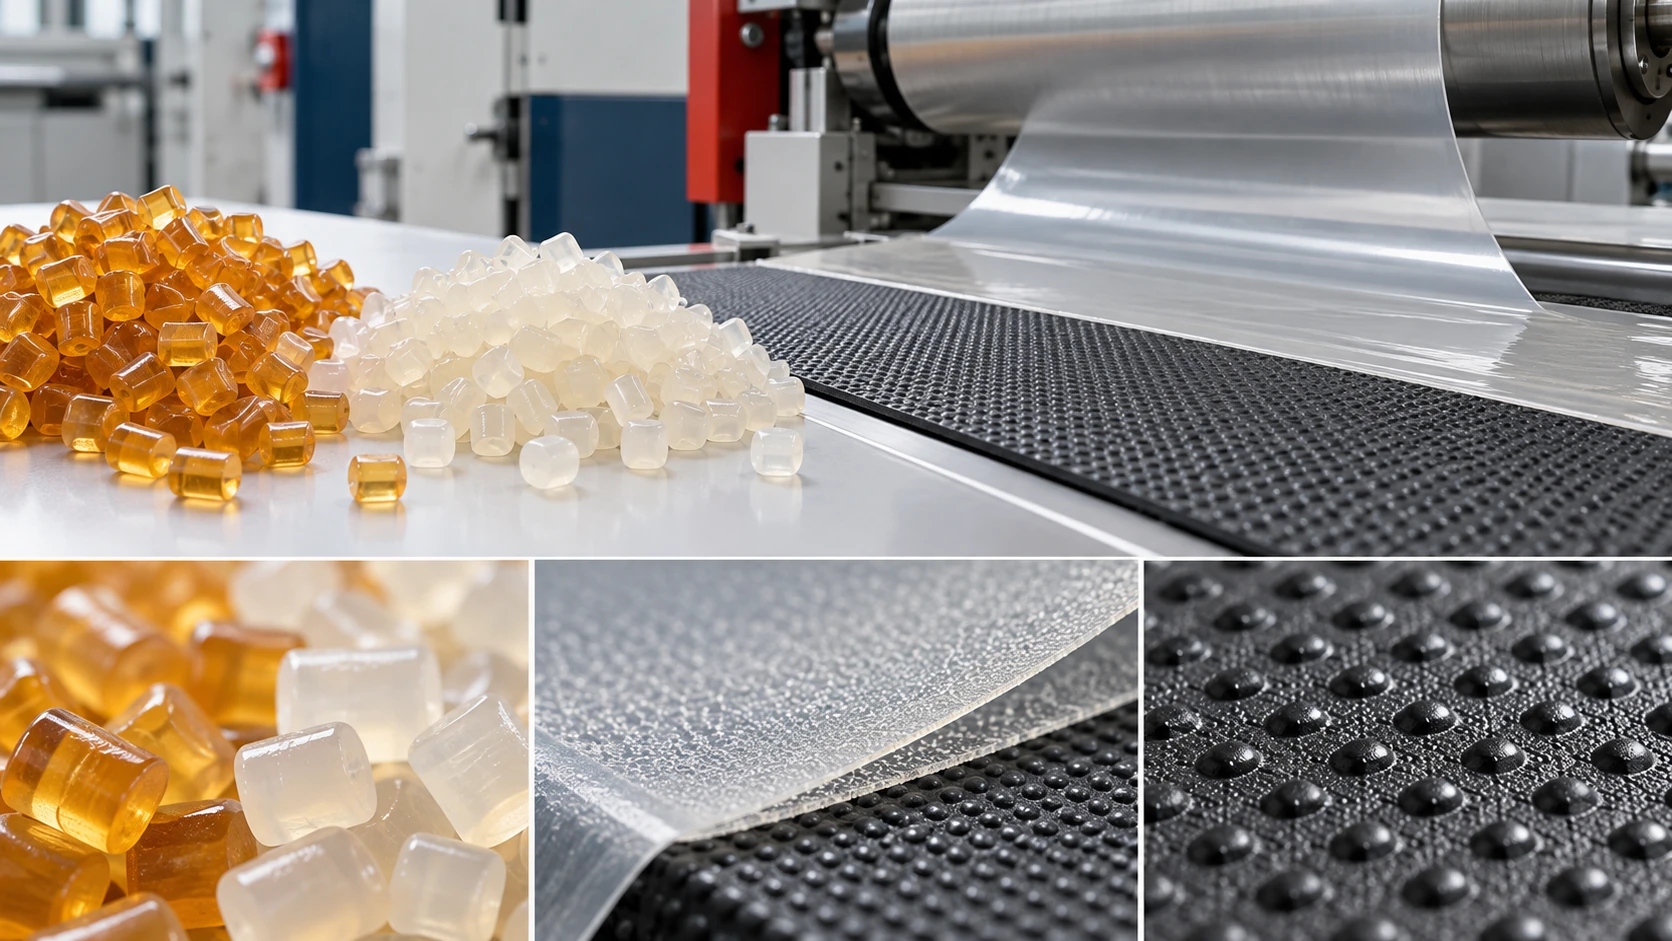
Sıcak Tutkal Nedir? Hot Melt Çeşitleri ve Kullanım Alanları
Sıcak tutkal (hot melt), oda sıcaklığında katı olan, kontrollü biçimde ısıtılarak akışkanlaştırılan ve yüzeye uygulandıktan sonra çoğunlukla soğuma ile bağ oluşturan solventsiz endüstriyel yapıştırıcıdır. EVA, PO, PUR, PSA, PA ve APAO gibi aileler; yüzey, hat hızı, açık zaman, uygulama sıcaklığı ve dayanım beklentisine göre seçilir.
Sıcak tutkal, endüstriyel üretimde hızlı tutunma, solventsiz çalışma ve proses hızına uyum beklendiğinde kullanılan bir yapıştırıcı grubudur. İngilizcede hot melt adhesive olarak geçen bu ürünler, oda sıcaklığında katı halde bulunur; uygulama ekipmanında kontrollü biçimde ısıtılarak akışkanlaştırılır ve yüzeye aktarıldıktan sonra bağ oluşturur.
Ancak “en iyi sıcak tutkal” tek bir ürün değildir. EVA, PO, PUR, PSA, PA ve APAO gibi farklı sıcak eriyik yapıştırıcı ailelerinin çalışma davranışı ve nihai performansı birbirinden ayrılır. Yüzey türü, hat hızı, uygulama sıcaklığı, açık zaman, görünüm beklentisi, nem ve ısıya maruz kalma gibi koşullar birlikte değerlendirilmeden yalnızca ürün adına bakarak seçim yapmak doğru sonuç vermeyebilir.
Sıcak tutkal nedir?
Sıcak tutkal; katı halde depolanan, ısı etkisiyle eriyip akışkanlaşan ve bir yüzeye uygulandıktan sonra soğuma veya kimyasal reaksiyon yoluyla bağ oluşturan yapıştırıcıdır. Bu nedenle klasik anlamda bir solventin buharlaşmasını bekleyen sistemlerden farklıdır. Uygulama sonrasında ilk tutunma, hattın devam edebilmesi için kısa sürede gerçekleşebilir; nihai dayanım ise ürün ailesine ve proses koşullarına göre farklı bir zaman içinde gelişebilir.
Endüstriyel sıcak tutkal uygulamalarında ürünün kendisi kadar ekipman ayarı da önemlidir. Tank veya kartuş sıcaklığı, hortum ve nozul sıcaklığı, yüzeye verilen gramaj, uygulama aralığı, baskı süresi ve yüzeylerin temizliği bağ kalitesini doğrudan etkiler. Bu yüzden ürün koduna özel değerler için her zaman güncel teknik veri föyü (TDS) ve güvenlik bilgi formu (SDS) esas alınmalıdır.
Sıcak tutkal nasıl çalışır?
- Akışkanlaştırma: Katı ürün, makinenin önerilen çalışma aralığında kontrollü olarak ısıtılır. Gereğinden yüksek sıcaklık renk değişimi, duman, koku veya termal bozulma riskini artırabilir.
- Uygulama ve ıslatma: Akışkan tutkal, nozul, merdane veya uygun bir aplikatörle yüzeye aktarılır. Yüzeyin temizliği, sıcaklığı ve yüzey enerjisi tutkalın yüzeyi ne kadar iyi ıslatacağını etkiler.
- Bağ oluşumu: Standart hot melt ürünlerinde bağın önemli bölümü soğuma ile oluşur. Reaktif PUR hot melt ürünlerinde ise nemle devam eden kimyasal kürlenme bulunabilir; bu ürünler için açık ambalaj, ekipman bakımı ve çalışma prosedürü ayrıca yönetilmelidir.
Uygulama hızı yükseldikçe tutkalın yüzeyde kalabildiği süre kısalır. Buna karşılık parçaların birleştirme sıcaklığı, baskı süresi ve açık zaman gereksinimi değişebilir. Aynı ürün, farklı makine ve malzemelerde aynı ayarla çalışmayacağından numune üretimi ve proses kaydı seçim sürecinin parçası olmalıdır.
Sıcak tutkal çeşitleri
Sıcak eriyik yapıştırıcılar, reçine yapısına ve hedeflenen performansa göre farklı ailelere ayrılır. Aşağıdaki özet, ilk değerlendirme için yol gösterir; ürün kodu seçimi uygulama testi ve güncel TDS ile doğrulanmalıdır.
| Ürün ailesi | Genel karakteri | İlk değerlendirilebilecek uygulamalar |
|---|---|---|
| EVA hot melt | Yaygın kullanılan, hızlı tutunma ve işlenebilirlik dengesi sunan termoplastik yapı | Kenar bantlama, ambalaj, montaj ve genel endüstriyel yapıştırma |
| PO / poliolefin | Görünüm, ısı davranışı ve bazı yüzeylerdeki uyum beklentileri için farklılaştırılmış seçenekler | Kenar bantlama ve belirli düşük yüzey enerjili malzeme kombinasyonları |
| PUR hot melt | Uygulama sonrası nemle reaksiyona devam edebilen reaktif sistem | Yüksek nihai dayanım veya nem/ısı direnci beklentisinin bulunduğu seçilmiş uygulamalar |
| PSA hot melt | Basınçla aktive olan yapışkan karakteri | Etiket, bant ve çıkarılabilir veya sürekli yapışma gerektiren özel yüzeyler |
| PA / APAO | Özel ısı, kimyasal, esneklik veya yüzey uyumu beklentilerine göre değerlendirilen sistemler | Elektrik, otomotiv, filtre, tekstil ve özel endüstriyel uygulamalar |
EVA sıcak tutkal
EVA esaslı ürünler, farklı viskozite, renk, açık zaman ve uygulama pencereleriyle çok sayıda üretim hattında kullanılır. Kenar bantlama ve ambalaj gibi proseslerde hızlı ilk tutunma, temiz uygulama ve makine hızına uyum ön plana çıkabilir. Bant arka yüzeyi, panel malzemesi, uygulama sıcaklığı ve gerçek hat hızı birlikte görülmeden yalnızca “EVA” adına göre karar verilmemelidir.
PO sıcak tutkal
Poliolefin bazlı sıcak tutkallar; görünür tutkal çizgisi, renk, ısı davranışı ve bazı bant yüzeyleriyle uyum gibi başlıklarda alternatif sağlayabilir. Özellikle düşük yüzey enerjili bantlarda arka yüzey işlemi, primer ve yüzey temizliği ürün seçiminden önce kontrol edilmelidir. Tutunma sorunu görüldüğünde sıcaklığı artırmak tek başına güvenilir bir çözüm değildir.
PUR sıcak tutkal
PUR hot melt ürünlerde uygulama sonrasında nemle ilerleyen reaksiyon bulunabileceğinden, standart termoplastik hot melt ürünlerden farklı bir bakım ve saklama disiplini gerekir. Ambalajın açık kalma süresi, tank ve hortumda kalan ürünün yönetimi, nozulun korunması ve üretici prosedürü önemlidir. PUR seçimi, hedeflenen dayanım ile birlikte makinenin bu sisteme uygunluğu doğrulanarak yapılmalıdır.
Sıcak tutkal nerelerde kullanılır?
Sıcak tutkal teknolojisi, hızlı çevrim ve otomasyona uyum avantajı nedeniyle çok farklı üretim alanlarında karşımıza çıkar:
- Mobilya ve ahşap işleme: PVC, ABS, PP, PMMA, melamin veya ahşap kenar bantlarının panele bağlanması; profil, laminat ve dekoratif parçaların montajı.
- Ambalaj: Kutu kapama, koli, tepsi, karton ve bazı esnek ambalaj bileşenlerinde yüksek hat hızına uygun yapıştırma.
- Otomotiv ve ulaşım: Trim, tekstil, keçe, filtre ve yardımcı parçaların malzeme kombinasyonuna göre birleştirilmesi.
- Tekstil ve hijyen ürünleri: Kumaş, nonwoven, elastik parça ve çok katmanlı yapıların kontrollü biçimde sabitlenmesi.
- Elektrik ve elektronik: Kablo, bobin, komponent ve koruyucu parçalarda ürüne özel ısı ve yalıtım gereksinimleriyle yapılan uygulamalar.
- Filtre ve teknik laminasyon: Filtre medyası, keçe, köpük ve farklı taşıyıcıların yüzey uyumu gözetilerek katmanlanması.
Bu alanların her birinde aynı sıcak tutkalın aynı performansı vermesi beklenmemelidir. Malzemenin gözenekliliği, yüzey enerjisi, ısıl hassasiyeti, baskı altında kalma süresi ve kullanım ortamı değerlendirmeye alınmalıdır.
Doğru sıcak tutkal nasıl seçilir?
Ürün kodu aramasından önce uygulamayı tanımlamak, doğru ürün ailesine daha hızlı ulaşmayı sağlar. Aşağıdaki sorular, teknik değerlendirme için pratik bir başlangıç çerçevesi sunar:
| Değerlendirme konusu | Toplanacak bilgi | Neden önemli? |
|---|---|---|
| Yapıştırılacak yüzey | Malzeme türü, kaplama, arka yüzey işlemi ve yüzey temizliği | Islatma ve tutunma davranışını belirler |
| Makine ve hat | Aplikatör tipi, tank/hortum/nozul yapısı, hat hızı ve baskı düzeni | Akış, gramaj, açık zaman ve bakım ihtiyacını etkiler |
| Görünüm | Tutkal çizgisi, renk, taşma, ipliklenme ve finisaj toleransı | Doğru viskozite, renk ve uygulama penceresinin seçilmesine yardım eder |
| Servis koşulu | Nem, sıcaklık, kimyasal temas, titreşim ve beklenen kullanım ömrü | Nihai dayanım beklentisini ürün ailesiyle eşleştirir |
| Kalite doğrulaması | Peel/çekme, kesme, yaşlandırma ve gerçek üretim numunesi sonuçları | Laboratuvar izlenimini gerçek proses sonucu ile doğrular |
Bu bilgilerle birlikte Jowat ürün kartlarını veya Mayer ürün kartlarını inceleyin. Ürün kartındaki TDS bağlantısında yer alan sıcaklık, viskozite, ambalaj ve uygulama notları; makine üreticisinin güvenli çalışma sınırlarıyla birlikte değerlendirilmelidir. Ürün değişikliğinden önce küçük bir numune ve ardından stabil üretimden alınan kontrol parçası karşılaştırılmalıdır.
Sıcak tutkalın su bazlı ve solvent bazlı tutkallardan farkı
Sıcak tutkal, su bazlı veya solvent bazlı sistemlerle aynı çalışma mantığına sahip değildir. Su bazlı ürünlerde bağ oluşumu çoğunlukla suyun yüzeyden ayrılması ve filmin gelişmesiyle ilişkilidir. Solvent bazlı sistemlerde ise taşıyıcı solventin buharlaşması ve uygun havalandırma koşulları önem kazanır. Hot melt ürünlerde uygulama katı malzemenin ısı ile akışkanlaştırılması ve soğuma veya reaksiyonla bağ oluşması üzerinden ilerler.
Bu fark; makine tasarımını, enerji ihtiyacını, açık zaman yönetimini, havalandırmayı, depolamayı ve temizlik yöntemini etkileyebilir. Bir proseste kullanılan su bazlı veya solvent bazlı ürünü, yalnızca “daha hızlı” olduğu düşüncesiyle sıcak tutkalla değiştirmek doğru değildir. Yüzey, ekipman, güvenlik prosedürü ve hedef performans birlikte yeniden doğrulanmalıdır.
Sıcak tutkal uygulamalarında yaygın hatalar
Uygulama sorunu görüldüğünde ilk adım rastgele sıcaklık değişikliği yapmak yerine, prosesi kontrollü biçimde ayırmaktır. En sık karşılaşılan durumlar şunlardır:
- Yetersiz tutunma: Yüzey kirliliği, düşük yüzey sıcaklığı, yetersiz baskı, yanlış ürün ailesi veya hat hızına göre kısa temas süresi kontrol edilmelidir.
- Taşma ve kalın çizgi: Fazla gramaj, uygunsuz viskozite, baskı merdanesi ayarı veya yüzeylerin hizasındaki problem incelenmelidir.
- İpliklenme: Uygulama sıcaklığı, viskozite, nozul geometrisi, uygulama mesafesi, açık zaman ve ekipman temizliği birlikte değerlendirilmelidir.
- Renk veya koku değişimi: Ürünün tankta gereğinden uzun beklemesi, tekrarlı ısıtma, aşırı sıcaklık veya farklı ürünlerin karışması ihtimali kontrol edilmelidir.
- Bant açılması: Bantın arka yüzey işlemi, tutkalın ıslatması, panel/bant yüzey temizliği ve nihai dayanım için yeterli bekleme süresi doğrulanmalıdır.
Her değişiklikten sonra sonucu kaydetmek gerekir. Ürün kodu, parti bilgisi, makine ayarı, yüzey türü, hat hızı ve gözlenen hata kayıt altına alınırsa sorun tekrarladığında neden analizi hızlanır.
Güvenli kullanım, depolama ve temizlik
Sıcak tutkal uygulamalarında hem ısıtılmış malzeme hem de makine yüzeyleri yanık riski oluşturabilir. Ürüne özel güvenlik bilgi formu ve ekipman üreticisinin talimatları okunmadan çalışma sıcaklığı, temizlik kimyasalı veya bakım yöntemi değiştirilmemelidir. Sıçrama riskine karşı uygun kişisel koruyucu donanım kullanılmalı, sıcak ekipman üzerinde bakım yapılmadan önce güvenli duruş prosedürü uygulanmalıdır.
Ürünler orijinal ambalajında, TDS ve SDS’de belirtilen koşullarda; nem, doğrudan güneş, aşırı sıcaklık ve kontaminasyondan korunarak saklanmalıdır. Özellikle reaktif PUR hot melt ürünlerde ambalajın açılmasıyla başlayan süre ve nem teması üretici prosedürüne göre yönetilmelidir. Temizlikte farklı ürün ailelerini aynı tankta karıştırmaktan kaçının; uyumlu temizleme ürünü, makine üreticisinin prosedürü ve ilgili teknik doküman birlikte esas alınmalıdır.
Sıcak tutkal seçiminizde teknik destek
Uygulamanız için sıcak tutkal seçerken önce malzeme ve proses bilgilerini netleştirin, ardından ürün kodu ve güncel TDS üzerinden adayları karşılaştırın. Hotmelt tutkal çeşitleri rehberimizi, kenar bant tutkalı içeriklerimizi ve sıcaklık-viskozite ayarı rehberimizi birlikte inceleyebilirsiniz.
Ürün kodu, malzeme, makine ve hedef performans bilgilerinizi paylaşarak Teknik Bilgi Merkezi üzerinden değerlendirme isteyebilir veya Koçak Endüstri teknik ekibiyle iletişime geçebilirsiniz. Nihai seçim, güncel teknik doküman ve gerçek üretim numunesi ile doğrulanmalıdır.
Sıcak Tutkal Nedir? Hot Melt Çeşitleri ve Kullanım Alanları hakkında merak edilenler
Sıcak tutkal nedir?
Sıcak tutkal veya hot melt, ısıtılarak akışkanlaştırılan ve yüzeye uygulandıktan sonra çoğunlukla soğuma ile bağ oluşturan solventsiz bir yapıştırıcıdır. Ürün ailesine göre nemle devam eden reaksiyon da bulunabilir.
Hot melt ile sıcak tutkal aynı şey mi?
Genel kullanımda evet. Hot melt, sıcak eriyik yapıştırıcı anlamına gelir ve Türkçede sıcak tutkal veya sıcak eriyik tutkal olarak kullanılır.
Sıcak tutkal hangi yüzeylere yapışır?
Yüzey uyumu ürüne ve yüzeyin arka işlemlerine göre değişir. Ahşap, kenar bantları, karton, tekstil, keçe, köpük ve teknik malzemeler için farklı ürünler değerlendirilir; gerçek numune testi gereklidir.
Sıcak tutkal suya dayanıklı mıdır?
Tek bir genelleme yapılamaz. Su ve nem dayanımı ürün ailesine, ürün koduna, kürlenmeye ve uygulama koşullarına bağlıdır. Güncel TDS ve yaşlandırma testi birlikte kontrol edilmelidir.
Sıcak tutkal ne kadar sürede tutar?
İlk tutunma ve nihai dayanım süresi; ürünün açık zamanı, yüzey sıcaklığı, uygulama gramajı, baskı, hat hızı ve ürün ailesine göre değişir. Evrensel bir süre yerine ürün TDS’si ve üretim numunesi esas alınmalıdır.
EVA ve PUR sıcak tutkal arasındaki fark nedir?
EVA termoplastik bir sıcak eriyik sistemdir ve bağın önemli bölümü soğuma ile oluşur. PUR hot melt ürünlerde uygulama sonrasında nemle ilerleyen reaksiyon bulunabilir; bu nedenle depolama, ekipman ve bakım prosedürü farklıdır.
Sıcak tutkal hangi sıcaklıkta uygulanır?
Uygulama sıcaklığı ürün koduna ve ekipmana göre belirlenir. Tank, hortum ve nozul ayarları için güncel TDS ile makine üreticisinin güvenli çalışma sınırları birlikte kullanılmalıdır.
Sıcak tutkal neden ipliklenir?
İpliklenme; sıcaklık-viskozite uyumsuzluğu, nozul geometrisi, uygulama mesafesi, açık zaman, hat hızı veya ekipman temizliğiyle ilişkili olabilir. Değişiklikler kontrollü ve tek tek denenmelidir.
Doğru sıcak tutkal ürünü nasıl seçilir?
Yüzey ve arka yüzey işlemi, makine, hat hızı, görünüm, nem/ısı beklentisi ve bakım prosedürü birlikte değerlendirilir; ardından ürün TDS’si ve gerçek üretim numunesiyle doğrulama yapılır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

