



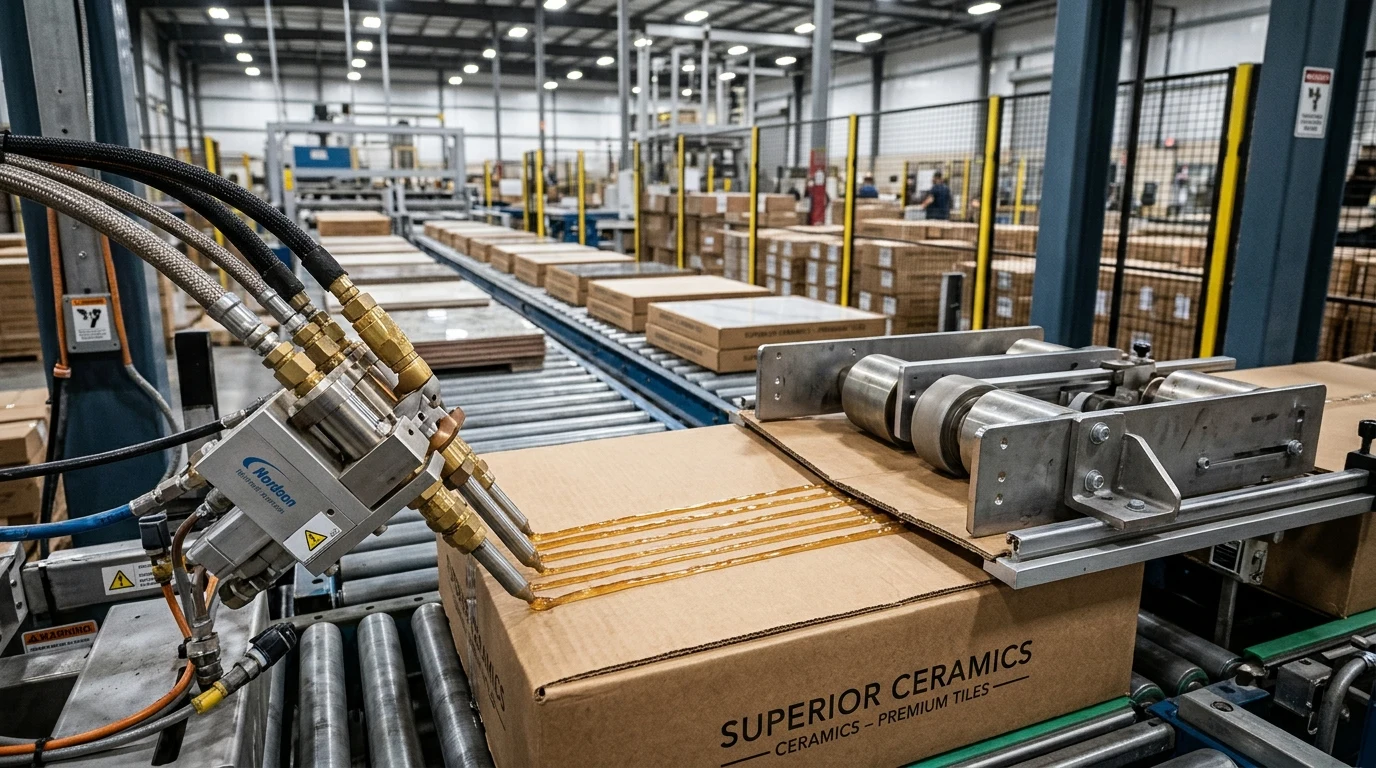
Seramik, Fayans ve Granit Kutu Paketlemede Sıcak Tutkal Seçimi: Ağır Yük Altında Flap Açılmasını Önleme
Seramik, porselen karo ve granit levhaların paketlendiği oluklu mukavva kutular, 25 kg ila 45 kg arasında değişen aşırı statik ve dinamik ağırlık yüküne maruz kalır. Bu hatlarda yaşanan en büyük maliyet ve fire kalemi, paletleme veya nakliye sırasında kutu kulaklarının kendiliğinden patlayarak açılmasıdır (pop-open failure). Ağır yük ambalajında standart EVA bazlı sıcak tutkallar yerine yüksek kohezyonlu metalosen poliolefin (mPO) veya reaktif polimer modifiyeli sıcak tutkallar tercih edilmelidir. Yüksek kesme dayanımı (shear strength > 85°C SAFT), 1.5 – 3.0 saniye gibi son derece hızlı priz alma (setting time) ve derin mukavva elyaf yırtma oranı (%100 fiber tear) sağlayan formülasyonlar, koli kulaklarının geri yaylanma (memory effect) kuvvetini saniyeler içinde absorbe eder. 160°C–175°C nozul sıcaklığında kesintisiz çalışan nozullarla uygulanan nokta veya çizgi deseni, ambalaj başına tutkal tüketimini %30 azaltırken sıfır kutu açılması güvencesi sunar.
Seramik, porselen karo, mermer ve granit üretimi, ağır sanayinin en yüksek katma değerli ancak paketleme açısından en zorlu sektörlerinden biridir. 60x120 cm, 80x160 cm ve 120x240 cm gibi büyük ebatlı (mega slab) porselen karoların bir kutusu 25 kg ila 45 kg arasında ağırlığa ulaşır. Yüksek hızlı otomatik ambalajlama hatlarında koli kulaklarının (flap) kapatılmasında doğru sıcak tutkal (hot melt) kullanılmadığında; paletleme, depolama veya okyanus aşırı konteyner sevkiyatlarında kutuların alt ve yan kulakları patlayarak açılır (pop-open). Bu durum, kırılan seramikler, hasarlı paletler ve yüzbinlerce liralık müşteri tazminat talepleri demektir. Bu teknik makalede, ağır yük seramik ve granit ambalajında pop-open arızalarını önleyen tutkal mühendisliğini, metalosen poliolefin (mPO) kimyasını, SAFT ısı dayanımını ve nozul uygulama geometrisini inceliyoruz.
1. Seramik ve Granit Paketlemede Ağır Yük Dinamikleri ve Pop-Open Riskleri
Hafif gıda veya hijyen kolilerinde yapıştırıcı bağı yalnızca mukavvanın kendi geri yaylanma kuvvetini taşırken; seramik ve granit ambalajında yapıştırıcı dikişi üç farklı yıkıcı kuvvete aynı anda maruz kalır:
- Statik Kutu Ağırlığı: 30-40 kg'lık granit ağırlığı, alt flap dikişine sürekli aşağı yönlü yerçekimi kesme (shear) kuvveti uygular. Tutkalın kohezyon mukavemeti yetersizse bağ sünme (creep) yaparak yavaşça açılır.
- Ağır Gramajlı Mukavva Yaylanması (Memory Effect): Ağır seramikleri taşımak için kullanılan 350–500 g/m² kraftliner veya çift dalga (BC dopel) oluklu mukavvalar, katlandığında düzlemine geri dönmek için muazzam bir geri yaylanma kuvveti uygular. Yapıştırıcı 1.5–2 saniyede priz alıp elyafı kilitlemezse pres bandından çıkar çıkmaz flap havaya fırlar.
- Dinamik Forklift ve Lojistik Titreşimi: Paletler fabrika içi konveyörlerden, forklift çatallarından ve kamyon kasasındaki engebelerden geçerken mikro şok dalgaları üretir. Kırılgan yapıştırıcılar bu dinamik darbeler altında çatlayarak yapışma yüzeyinden ayrılır.
2. Yapıştırıcı Kimyası: Standart EVA vs Yüksek Kohezyonlu Metalosen Poliolefin (mPO)
Geleneksel seramik ambalaj hatlarında geçmişte yaygın olarak kullanılan Etilen Vinil Asetat (EVA) bazlı sıcak tutkallar, modern yüksek hızlı hatların ve ağır karoların taleplerini karşılayamaz hale gelmiştir. Günümüzde endüstri standardı Metalosen Katalizli Poliolefin (mPO) sıcak tutkallara kaymaktadır:
| Teknik Kriter | Geleneksel EVA Hot Melt | Metalosen Poliolefin (mPO) Hot Melt | Reaktif PUR Hot Melt |
|---|---|---|---|
| Polimer Yapısı | Geniş molekül ağırlık dağılımı | Dar molekül dağılımı, homojen zincir | Neme reaktif poliüretan prepolimer |
| Kohezyon Mukavemeti | Orta (Ağır yükte sünme riski) | Mükemmel (Yüksek çekme direnci) | Olağanüstü yüksek (Kimyasal çapraz bağ) |
| Isı Dayanımı (SAFT) | 60°C – 70°C | 85°C – 105°C (Konteyner güvenli) | 130°C – 150°C |
| Kazan Karbonlaşması | Yüksek (Nozul tıkanması, filtre dolumu) | Sıfır (Kristal berraklık, temiz tank) | Düşük (Kapalı sistem gerektirir) |
| Gramaj Tüketimi | Referans (%100 tüketim) | %25 – %35 Daha Az Tüketim | %40 Daha Az Tüketim |
| Priz Alma Süresi | 3.0 – 5.0 Saniye | 1.0 – 2.5 Saniye (Çok Hızlı) | Kimyasal reaksiyon (Dakikalar) |
3. Termal ve Mekanik Mukavemet: SAFT (>85°C), Kesme (Shear) Direnci ve Geri Yaylanma
Seramik ambalajında tutkalın kalitesini belirleyen en kritik laboratuvar parametresi SAFT (Shear Adhesion Failure Temperature) testidir. ASTM D4498 standardına göre yapılan bu testte, yapıştırılmış mukavva numunesine 1 kg'lık sabit ağırlık asılarak sıcaklık saatte 0.5°C artırılır. Tutkalın bağı bırakıp ağırlığın düştüğü sıcaklık SAFT değeridir.
- Yaz Lojistiğinde 65°C Konteyner Sıcaklığı: Türkiye'den Körfez ülkelerine, Amerika'ya veya Afrika'ya gemiyle gönderilen seramik konteynerlerinin içi güneş altında 60°C–65°C'ye ulaşır. SAFT değeri 65°C olan standart bir EVA tutkal bu sıcaklıkta sıvılaşarak kutuların açılmasına yol açar. Ağır yük seramik tutkallarında SAFT > 90°C olmalıdır.
- Elyaf Yırtılma Oranı (%100 Fiber Tear): Kaliteli bir yapışmada başarısızlık tutkal filminden değil, mukavva kağıdının elyaflarından kopmalıdır. Flap elle zorlandığında kağıt lifleri parçalanıyorsa yapışma mükemmeldir; yapıştırıcı cam gibi pürüzsüz ayrılıyorsa (adhesif kopma) o tutkal ağır yüke dayanamaz.
4. Otomasyon Hat Ayarları: Açık Zaman, Presleme Süresi ve Nozul Desen Geometrisi
Seramik paketleme makinelerinde (Nuovafima, CMF, System Ceramics, vb.) kutu katlama ve yapıştırma döngüsü dakikada 20 ila 45 kutu hızında gerçekleşir. Bu dar zaman penceresinde proses parametrelerinin optimizasyonu hayati önem taşır:
- Açık Zaman (Open Time): Tutkalın mukavvaya sıkıldığı an ile karşı kapağın temas ettiği an arasındaki süre 1.0 – 2.0 saniyeyi geçmemelidir. Açık zaman aşılırsa tutkal erken donar (pre-cure) ve karşı flapta elyaf tutuşu gerçekleşmez.
- Presleme Süresi (Compression Time): Kapaklar kapandıktan sonra pnömatik pres tablasının uyguladığı sıkıştırma süresi en az 1.5 saniye olmalıdır. Bu süre, tutkalın mukavva gözeneklerine derinlemesine nüfuz etmesini ve ilk mukavemeti (green strength) kazanmasını sağlar.
- Çizgi Deseni vs Nokta (Dotting) Deseni: Klasik sürekli kalın çizgi uygulaması yerine yüksek frekanslı elektrikli tabancalarla uygulanan kesikli çizgi veya çoklu nokta deseni (multi-dot) tercih edilmelidir. Nokta deseni pres altında genişleyerek aynı tutuş alanını %30 daha az tutkal harcayarak sağlar ve daha hızlı soğur.
5. Lojistik ve Depolama Güvenliği: Nemli Ortam, Konteyner İçi Sıcaklık ve İstif Baskısı
Seramik fabrikalarında paketlenen paletler, genellikle 1 ila 1.5 ton toplam ağırlıkla üst üste 2-3 palet istiflenir. Kutu köşeleri ve kapakları bu devasa istif baskısına (BCT - Box Compression Test) dayanmak zorundadır:
- Nemli Ortam Direnci: Fabrika sahasındaki su ve çamur buharı, kış aylarında mukavva nemini %12'nin üzerine çıkarır. Hidrofobik metalosen formülasyonlar neme karşı direnç göstererek su buharından çözünmez.
- Düşük Sıcaklık Dayanımı (-20°C): Kuzey Avrupa veya Rusya kış koşullarında taşınan seramiklerde yapıştırıcının camsılaşarak (glass transition) kırılması engellenmelidir. Yüksek kaliteli mPO tutkallar -20°C'de bile esnek kalır.
6. Koçak Endüstri & Jowat Ağır Hizmet Ambalaj Yapıştırıcı Çözümleri
Koçak Endüstri, Türkiye'nin önde gelen seramik, karo ve granit üreticilerine Jowat'ın patentli Jowat-Toptherm® Metalosen Poliolefin serisi ile özel ambalaj mühendisliği çözümleri sunmaktadır:
- Sıfır Karbonlaşma Güvencesi: Termal olarak son derece kararlı mPO tutkallar, ergitme kazanında yanmaz, koku yapmaz ve nozul filtrelerini tıkamaz; plansız hat duruşlarını ortadan kaldırır.
- %30 Tutkal Tasarrufu: Düşük yoğunluk (0.90 g/cm³) ve yüksek kohezyon gücü sayesinde daha az gramajla daha güçlü bağ elde edilir.
- Saha Audit ve Nozul Optimizasyonu: Koçak Endüstri teknik ekibi, seramik hattınızda koli çekme testleri, SAFT ölçümleri ve tabanca açı kalibrasyonlarını yerinde gerçekleştirir.
Seramik Paketleme Hatları İçin Pop-Open Önleme Kontrol Listesi
Ambalaj hattınızda kutu açılmalarını sıfırlamak için şu 4 adımı uygulayın:
- Kazan ve hortum sıcaklığını TDS değerinde (genellikle 165°C - 175°C) sabitleyin; aşırı sıcaklık viskoziteyi aşırı düşürerek akmaya yol açar.
- Pres bandı baskı kuvvetini kontrol edin; ağır dopel mukavvalarda yetersiz pres basıncı tutkalın kağıt liflerine gömülmesini engeller.
- Hat hızına göre açık zamanı kalibre edin; tutkal sıkıldıktan sonra kapağın kapanması 2 saniyeyi aşmamalıdır.
- EVA yerine yüksek SAFT (>90°C) değerine sahip Jowat metalosen poliolefin tutkalına geçerek konteyner açılmalarını garantili olarak sonlandırın.
7. Sıkça Sorulan Sorular (FAQ)
Seramik kutularında flap açılması (pop-open) neden en çok yaz sevkiyatlarında yaşanır?
Standart EVA sıcak tutkalların yumuşama noktası ve SAFT değeri 65°C civarındadır. Yaz aylarında sac konteynerlerin içi güneş altında 65°C'yi aşar. EVA tutkal viskoelastik akma göstererek mukavvanın yaylanma kuvvetine yenik düşer ve kutular açılır. Metalosen poliolefin tutkallar ise 95°C–105°C SAFT değeriyle bu riski tamamen yok eder.
Metalosen mPO tutkal kullanmak koli başına ambalaj maliyetini nasıl düşürür?
mPO tutkalların yoğunluğu EVA'ya göre %15 daha düşüktür; aynı hacimdeki tutkal boncuğu %15 daha hafiftir. Ayrıca üstün kohezyon gücü sayesinde sıkılan dikiş kalınlığı inceltilebilir. Toplamda %25–%35 daha az tutkal tüketilir ve nozul tıkanma temizlik maliyetleri sıfırlanır.
Çift dalga (BC dopel) ağır mukavvalarda tutkalın yapışmaması nasıl çözülür?
Ağır gramajlı mukavvalar ısıyı hızla emer. Tutkal sıcaklığı 5°C artırılmalı, pres tablası basıncı yükseltilmeli ve tutkalın açık zamanı 1.5 saniyenin altında tutulacak şekilde aplikatör pozisyonu ayarlanmalıdır.
Seramik, Fayans ve Granit Kutu Paketlemede Sıcak Tutkal Seçimi: Ağır Yük Altında Flap Açılmasını Önleme hakkında merak edilenler
Seramik kutularında flap açılması (pop-open) neden en çok yaz sevkiyatlarında yaşanır?
Standart EVA sıcak tutkalların SAFT değeri 65°C civarındadır. Yaz aylarında sac konteynerlerin içi güneş altında 65°C'yi aşar. EVA tutkal viskoelastik akma göstererek kutuların açılmasına yol açar. Metalosen poliolefin tutkallar ise 95°C–105°C SAFT değeriyle bu riski tamamen yok eder.
Metalosen mPO tutkal kullanmak koli başına ambalaj maliyetini nasıl düşürür?
mPO tutkalların yoğunluğu EVA'ya göre %15 daha düşüktür; aynı hacimdeki tutkal boncuğu %15 daha hafiftir. Üstün kohezyon gücü sayesinde %25–%35 daha az tutkal tüketilir ve nozul tıkanma temizlik maliyetleri sıfırlanır.
Çift dalga (BC dopel) ağır mukavvalarda tutkalın yapışmaması nasıl çözülür?
Ağır gramajlı mukavvalar ısıyı hızla emer. Tutkal sıcaklığı 5°C artırılmalı, pres tablası basıncı yükseltilmeli ve tutkalın açık zamanı 1.5 saniyenin altında tutulacak şekilde aplikatör pozisyonu ayarlanmalıdır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

