



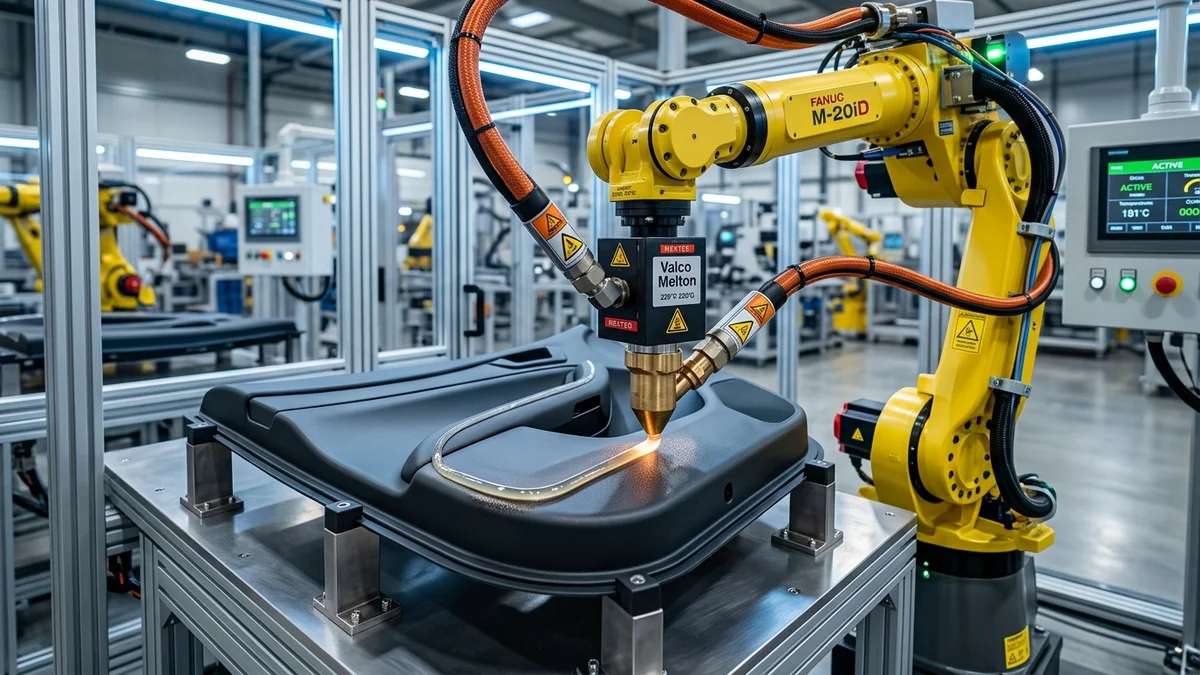
Robotik ve Otomatik Dağıtım (Dispenser) Hatlarında Hotmelt Seçimi: Viskozite, Basınç ve Nozul Kalibrasyonu
Robotik ve otomatik dispenser hatlarında hotmelt yapıştırıcı seçimi; robot kolun değişken ilerleme hızına (TCP speed) tam uyum sağlayan sabit viskozite kararlılığı, ipliklenme yapmayan kesme (clean cut-off) kabiliyeti ve yüksek basınç altında homojen akış gerektirir. Doğru nozul çapı, hortum sıcaklık profili ve oransal debi kontrolü ile milimetrik hassasiyette tutkal çizgisi elde edilir.
Endüstri 4.0 ve akıllı üretim tesislerinde yapıştırma süreçleri hızla manuel tabancalardan 6 eksenli mafsallı robotlara, kartezyen kartezyen robotlara ve yüksek hızlı otomatik dispenser aplikatörlerine devredilmektedir. Ancak manuel hatta tolere edilebilen küçük bir viskozite dalgalanması veya hafif bir ipliklenme (stringing), robotik bir hatta parça reddine, optik sensör kirlenmesine ve maliyetli hat duruşlarına yol açabilir. Robotik ve otomatik dağıtım hatlarında doğru hotmelt yapıştırıcı seçimi, mekanik hassasiyet kadar kimyasal stabilitenin de kusursuz olmasını zorunlu kılar.
Koçak Endüstri olarak, yüksek hassasiyetli otomasyon hatları için geliştirilmiş Jowat teknik yapıştırıcıları, PUR ve PO sıcak tutkalları ile mühendislik kalibrasyon desteği sunmaktayız.
Robotik hotmelt dağıtım sistemleri nedir?
Robotik dağıtım; eritici bir üniteden (tank veya varil ergitici) yüksek basınçlı ısıtmalı hortumlar vasıtasıyla robot kolun ucundaki aplikatör modülüne taşınan yapıştırıcının, 3 boyutlu konturlar boyunca programlanan hız ve debide yüzeye aktarılmasıdır.
Robot kol köşeleri dönerken yavaşlar, düz hatlarda ise hızlanır. Bu nedenle kullanılan sıcak tutkalın kesme incelmesi (shear thinning) davranışı ve viskozite stabilitesi robotun değişken hat hızına anında cevap verebilmelidir.
Otomasyon için 5 kritik yapıştırıcı kriteri
| Kriter | Neden Önemli? | Hatalı Seçimde Karşılaşılan Risk |
|---|---|---|
| İpliklenme Direnci (Clean Cut-Off) | Nozul kapandığında tutkalın anında kesilmesi | Parça yüzeyine veya robota yapışan tutkal iplikleri |
| Termal Kararlılık (No Charring) | Hortum ve tabancada saatlerce beklerken bozulmama | Nozul deliklerinin tıkanması, düzensiz tutkal çizgisi |
| Geniş Açık Zaman Aralığı | Robot yörüngesini tamamlarken bağ gücünü koruma | Parça birleşmeden önce tutkalın donması (soğuk yapışma) |
| Yüksek Tiksotropi | Düşey yüzeylerde akma ve sarkma yapmama | Tutkal çizgisinin formunu kaybetmesi, taşma |
| Düşük Aşındırıcılık | Dolgu maddelerinin nozul iğnesini aşındırmaması | Erken nozul sızıntısı ve debi kontrol kaybı |
Nozul kalibrasyonu, basınç ve debi kontrolü
- Nozul Çapı Seçimi: Çekilecek tutkal çizgisi genişliğine (örneğin 1.5 mm - 3 mm) uygun iğne veya nozul ucu seçilmelidir. Çok dar nozullar gereksiz yüksek pompa basıncı yaratır.
- Oransal Valf ve Basınç Kontrolü: Robotun ilerleme hızı arttığında tutkal debisini artıran, yavaşladığında debiyi kısan oransal pnömatik/dişli pompa kontrolü uygulanmalıdır.
- Hortum Boyu ve Sıcaklık Dengelemesi: Robot kolunun esnemesine uygun zırhlı hortumlar seçilmeli; hortum boyunca ±2°C sıcaklık homojenliği sağlanmalıdır.
- Geri Emiş (Snuff-Back) Kalibrasyonu: Dağıtım bittiğinde aplikatör iğnesinin mikro seviyede geri çekilerek nozul ucundaki damlamayı vakumlaması sağlanmalıdır.
Otomotiv, beyaz eşya ve filtre uygulamaları
- Otomotiv İç Trim ve Kapı Panelleri: Ses yalıtım keçelerinin, kablo kanallarının ve deri/kumaş kaplamaların robotik PUR veya PO hotmelt ile yapıştırılması.
- Beyaz Eşya Yalıtım ve Titreşim Önleme: Buzdolabı, çamaşır makinesi ve fırın panellerinde mastik/hotmelt sızdırmazlık ve yapıştırma hatları.
- Endüstriyel Filtre İmalatı: HEPA ve aktif karbon filtre panellerinde katman ayırma ve çerçeve sabitlemede mikron hassasiyetli boncuk tutkal çizgileri.
- Elektronik Kasa ve PCB Sabitleme: Düşük korozyonlu poliamid (PA) veya PSA sıcak tutkallarla titreşime dayanıklı parça sabitleme.
Hata önleme ve hat bakım kontrol listesi
- Vardiya başında nozul ucu silikon temizleyici veya pirinç fırça ile temizlenerek kalıntılardan arındırılmalıdır.
- Tutkal tankı ve aplikatör filtreleri üretici periyoduna göre düzenli kontrol edilmelidir.
- Haftalık periyotta tutkal debisi (gram/saniye) terazi ile tartılarak kalibrasyon sapması doğrulanmalıdır.
- PUR reaktif tutkal kullanılan hatlarda hafta sonu veya uzun duruşlarda mutlaka özel temizleyici (cleaner) şarj edilmelidir.
Teknik destek ve ürün tedariki
Koçak Endüstri, robotik yapıştırma hücreleriniz ve otomatik dağıtım hatlarınız için en yüksek proses kararlılığına sahip yapıştırıcı çözümlerini temin eder. Otomasyon hattınıza en uygun ürün tipini ve proses parametrelerini belirlemek için Teklif Formu üzerinden uzmanlarımızdan destek alabilir; diğer teknik detaylar için Teknik Bilgi Merkezi sayfamızı ziyaret edebilirsiniz.
Robotik ve Otomatik Dağıtım (Dispenser) Hatlarında Hotmelt Seçimi: Viskozite, Basınç ve Nozul Kalibrasyonu hakkında merak edilenler
Robotik hotmelt uygulamasında en sık karşılaşılan sorun nedir?
Robot hızı değişirken tutkal debisinin uyumsuz kalması sonucu köşe dönüşlerinde taşma, nozul ucunda ipliklenme ve damlama sorunlarıdır.
Robot kafasındaki aplikatörde ipliklenme nasıl önlenir?
İpliklenme önleyici özel hotmelt formülasyonları seçilmeli, nozul sıcaklığı optimize edilmeli ve aplikatörde geri emiş (snuff-back) sistemi kullanılmalıdır.
Robotik hatlarda hangi tutkal kimyası tercih edilir?
Yüksek ısı dayanımı için reaktif PUR, standart montaj için Poliolefin (PO) ve yüksek sıcaklık direnci gerektiren elektronik/filtre için Poliamid (PA) tercih edilir.
Tutkal viskozitesi robot hızını nasıl etkiler?
Viskozite çok yüksek olursa yüksek hızlarda pompa zorlanır ve kesik çizgiler oluşur; çok düşük olursa yüzeyde akar ve hat stabilitesi bozulur.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

