



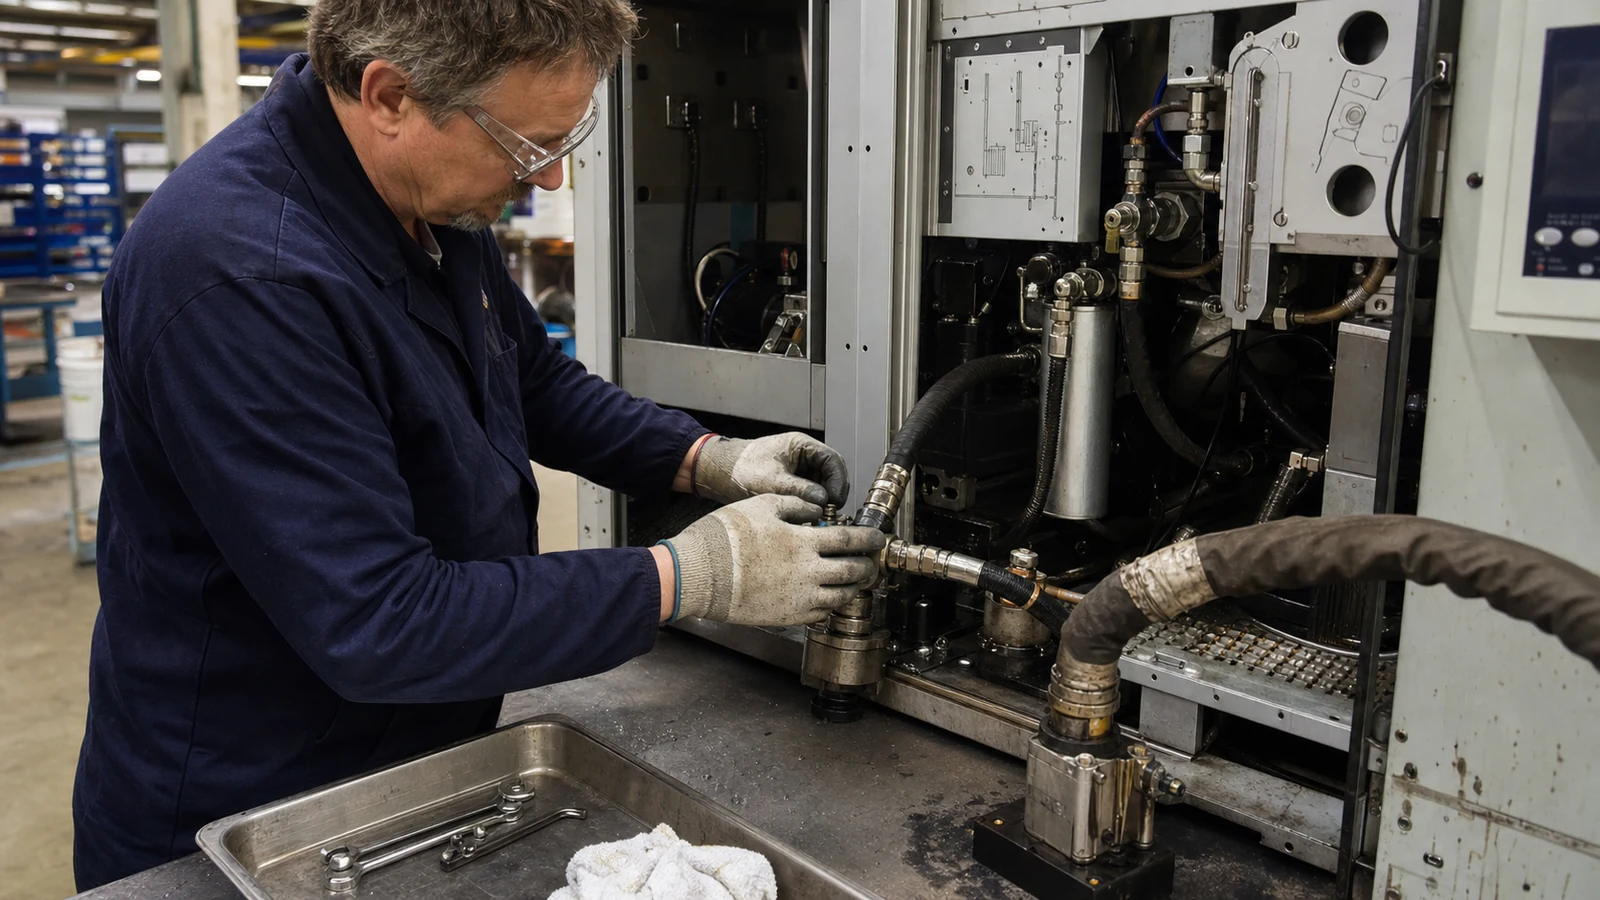
PUR Hot Melt Bakım Protokolü: Vardiya Sonu, Ürün Geçişi ve Plansız Duruş
PUR hot melt bakımında tek bir genel temizlik adımı yoktur. Vardiya sonu, onaylı bekleme koşullarıyla nem ve açıkta kalma riskini yönetir; ürün geçişi, kimyasal uyumluluğu doğrulanmış kontrollü boşaltma ve devreye alma gerektirir; plansız duruşta ise önce enerji, basınç ve sıcak yüzey güvenliği sağlanır. Her işlem güncel TDS/SDS, ekipman kılavuzu ve tesisin kilitleme-etiketleme prosedürüne göre eğitimli personelce yapılmalıdır.
Reaktif PUR hot melt sistemleri nem, sıcaklık geçmişi, bekleme süresi ve sistemde kalan malzemeye karşı hassastır. Bu nedenle bakım planı yalnızca “nozulu temizle” talimatından oluşamaz. Vardiya sonu, ürün geçişi ve plansız duruş ayrı risk sınıfları olarak ele alınmalı; kesin sıcaklık, bekleme, boşaltma ve temizlik malzemesi yalnızca güncel ürün dokümanı ile ekipman üreticisi prosedüründen alınmalıdır.
Önce güvenlik sınırı
Güvenlik uyarısı: Sıcak hot melt; termal yanık, basınçlı akış ve kimyasal maruziyet riski taşır. Müdahale yalnızca eğitimli personel tarafından; uygun göz/yüz, el ve vücut koruması, enerji izolasyonu, basınç boşaltma ve tesisin kilitleme-etiketleme prosedürüyle yapılmalıdır.
- Ürünün güncel TDS ve SDS belgesini, ekipman kılavuzunu ve tesis iş talimatını birlikte açın.
- Tank, hortum ve nozulun enerji, basınç ve sıcak yüzey durumunu işlem öncesi doğrulayın.
- Teknik onayı olmayan çözücü, temizleyici veya farklı hot melt ürününü sisteme eklemeyin.
- Atık, döküntü ve kullanılan bez/ekipmanı SDS ve yerel mevzuata göre yönetin.
Üç bakım senaryosu aynı değildir
| Tetikleyici | Temel amaç | Kayıt altına alınacak veri |
|---|---|---|
| Vardiya sonu / planlı bekleme | Ürünü nem ve gereksiz ısı geçmişinden koruyarak güvenli bekleme | Duruş saati, ürün, sistem durumu, onaylı bekleme modu |
| Ürün veya teknoloji geçişi | Uyumsuz karışımı ve performans sapmasını önlemek | Eski/yeni ürün, onay referansı, boşaltma-geçiş yöntemi, ilk numune |
| Plansız duruş / alarm | Personeli ve ekipmanı güvene almak, hasarı büyütmeden nedeni belirlemek | Alarm, sıcaklık/basınç göstergeleri, duruş süresi, gözlenen kalıntı |
Vardiya sonu kontrolü
- Üretim planındaki bekleme süresini belirleyin ve ürün/ekipman dokümanındaki onaylı bekleme moduyla karşılaştırın.
- Kapak, sızdırmazlık, nem bariyeri ve besleme alanında açık ürün kalmadığını kontrol edin.
- Nozul çevresi, filtre basıncı veya akış davranışındaki sapmaları vardiya formuna yazın; sıcak yüzeye doğrudan müdahale etmeyin.
- Uzun bekleme gerekiyorsa standart kapatmayı otomatik olarak uzatmak yerine teknik sorumlu onayı alın.
Ürün geçişinde kontrollü karar
Farklı PUR ürünleri, PUR ile termoplastik hot melt veya farklı temizleme malzemeleri görünüşte benzer olsa da kimyasal ve proses açısından uyumlu olmayabilir. Geçiş başlamadan önce eski ve yeni ürünün birlikte bulunmasına izin verilip verilmediği yazılı olarak doğrulanmalıdır.
- Geçiş planında ürün kodu, parti, TDS sürümü ve ekipman bölümlerini tanımlayın.
- Onaylı boşaltma veya geçiş malzemesini ve atık toplama yöntemini belirleyin.
- Tank, filtre, hortum ve nozul için ayrı kabul kriterleri oluşturun.
- İlk üretim numunesinde çizgi görünümü, ilk tutunma ve nihai kür kontrolünü ayırın.
- Geçiş tamamlanmadan seri üretim kabulü vermeyin.
Plansız duruşta müdahale sırası
- Alarmı kaydedin; enerji, basınç ve sıcak yüzey risklerini güvenli duruma alın.
- Duruş süresini, sistemdeki ürünü ve göstergeleri değiştirmeden önce fotoğraf/kayıt altına alın.
- Kürlenme, kömürleşme, filtre tıkanması veya mekanik arıza olasılıklarını ayrı değerlendirin.
- Ürün ve ekipman teknik ekiplerinden onay almadan rastgele sıcaklık artırma, basınç uygulama veya kimyasal ekleme yapmayın.
- Güvenli yeniden başlatma kriterleri sağlanmıyorsa sistemi servis prosedürüne alın.
Yeniden başlatma ve izlenebilirlik
Tank, filtre, hortum ve nozulun kontrol sonucu ile değiştirilen parçaları yazın.
Kod, parti, açılma zamanı ve kullanılan geçiş/temizlik malzemesini kaydedin.
Onaylı ayarlar, ilk kararlı akış zamanı ve operatör gözlemini ekleyin.
İlk numune, nihai kür kontrolü ve seri üretim kabul sorumlusunu tanımlayın.
Ayrıntılı sistem temizliği için hot melt tank, filtre ve nozul temizliği; depolama ve nem yönetimi için PUR hot melt saklama ve işleme rehberlerini birlikte kullanın.
PUR Hot Melt Bakım Protokolü: Vardiya Sonu, Ürün Geçişi ve Plansız Duruş hakkında merak edilenler
PUR hot melt sistemi her vardiya sonunda tamamen boşaltılmalı mı?
Bu karar ürün, ekipman ve planlanan bekleme süresine bağlıdır. Genel bir kural uygulanmamalı; güncel TDS, ekipman üreticisi prosedürü ve tesisin onaylı iş talimatı izlenmelidir.
PUR ürün geçişinde standart hot melt temizleyici kullanılabilir mi?
Yalnızca yapıştırıcı ve ekipman üreticileri tarafından o geçiş için uyumluluğu doğrulanmışsa kullanılabilir. Teknik onaysız temizleyici veya başka bir hot melt sisteme eklenmemelidir.
Plansız duruşta sıcaklığı artırmak tıkanmayı açar mı?
Kontrolsüz sıcaklık artırmak malzemeyi bozabilir, kömürleşmeyi ve güvenlik riskini büyütebilir. Önce enerji, basınç ve sıcak yüzey güvenliği sağlanmalı; alarm nedeni teknik prosedüre göre teşhis edilmelidir.
Yeniden başlatmada ilk numune neden ayrı tutulur?
Geçiş veya duruş sonrası sistemde kalan malzeme, akış ve kür davranışı henüz kararlı olmayabilir. İlk numune; çizgi görünümü, tutunma ve nihai performans doğrulanana kadar izlenebilir şekilde ayrılmalıdır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

