



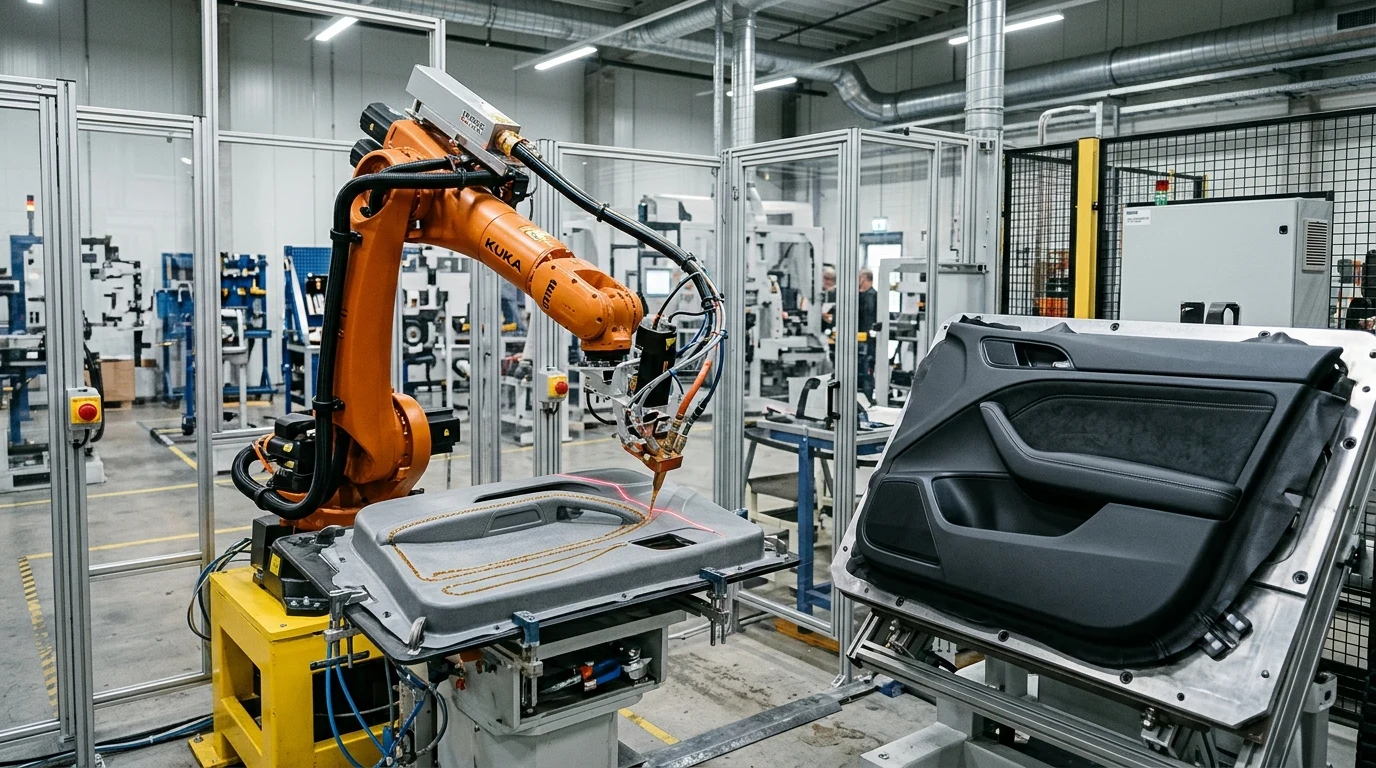
Otomotiv İç Trim ve Kapı Paneli Laminasyonu: Düşük Emisyon (VOC/FOG) Standartları ve PUR/PSA Seçimi
Otomotiv iç trim, kapı paneli, tavan astarı ve torpido kaplamalarında kullanılan yapıştırıcılar, araç kabininde +110°C ile +120°C tepe sıcaklıklarına dayanmalı ve VDA 278 / VDA 277 standartlarına göre ultra düşük VOC (Uçucu Organik Bileşikler) ve FOG (Camda buğulanma) emisyonu sağlamalıdır. Reaktif PUR hot melt (Jowatherm-Reaktant®), neme maruz kaldığında çapraz bağ oluşturarak termoset mukavemet sunar ve OEM spesifikasyonlarını eksiksiz karşılar. Akustik ve montaj sabitlemelerinde ise yüksek ilk tutunmalı Mayer PSA hotmeltler kullanılır.
Otomotiv iç mekanında kapı panelleri, gösterge tabloları (torpido), orta konsol, direk kaplamaları ve tavan astarları; PVC suni deri, TPO folyo, tekstil kumaşları ve gerçek derinin ABS, PC/ABS, PP veya doğal elyaf (NFPP) taşıyıcı gövdelere kalıcı olarak lamine edilmesini gerektirir. Bu kritik parçalar, yaz aylarında doğrudan güneş altında araç içinde oluşan aşırı sıcaklıklara ve OEM regülasyonlarına doğrudan maruz kalır.
1. Otomotiv İç Trim Laminasyonunda Temel Mühendislik Kriterleri
Araç kabini kapalı bir sera etkisi yaratır. Ön cam altındaki torpido ve kapı üstü trim parçalarında yüzey sıcaklığı +115°C ile +120°C seviyelerine ulaşabilir. Termoplastik (EVA veya basit poliamid) yapıştırıcılar bu sıcaklıklarda yumuşayarak yüzey kaplamasının delaminasyonuna (kabarmasına ve ayrılmasına) neden olur. Bu nedenle otomotiv ana sanayi (OEM) ve Tier-1 tedarikçileri, reaktif poliüretan (PUR) hot melt sistemlerini zorunlu standart olarak belirlemiştir.
2. OEM Standartları: VDA 278, VOC ve FOG Limitleri
Otomotiv yapıştırıcı seçiminde mekanik mukavemet kadar yolcu sağlığı ve kabin içi hava kalitesi de ön plandadır:
- VOC (Uçucu Organik Bileşikler - VDA 278): Yapıştırıcının oda sıcaklığında ve 90°C fırın testinde kabin havasına saldığı gaz emisyonudur. Katı limitler (örneğin < 100 µg/g) solvent bazlı tutkalların kullanımını tamamen sonlandırmıştır.
- FOG (Buğulanma - VDA 278 / DIN 75201): Yüksek sıcaklıkta yapıştırıcıdan buharlaşarak araç ön camının iç yüzeyinde yağlı bir buğu tabakası oluşturan ağır hidrokarbon kalıntılarıdır. Görüş güvenliğini tehlikeye atan buğulanma değerleri katı toleranslarla denetlenir.
- Koku Testi (VDA 270): Kabin içinde rahatsız edici kimyasal kokuların oluşmaması için yapıştırıcı numuneleri kokusuzluk skalasında derecelendirilir.
3. Reaktif PUR Hot Melt\'in Üstün Isı ve Yaşlanma Direnci
PUR hot melt (Poliüretan Reaktif) teknolojisi, 120°C–140°C sıcaklıkta eriyik halde uygulanır. Kapı paneli vakum veya presle birleştirildikten sonra ortam nemiyle kimyasal çapraz bağ (cross-linking) oluşturur. Kürlenme tamamlandığında tutkal hattı termoset kimliğe bürünür:
- -40°C ile +130°C arasında kalıcı yapışma ve sıfır sürünme (anti-creep).
- Klima döngülerinde, yüksek bağıl nemde ve hidroliz testlerinde parçalanmayan polimer ağı.
- Plastifiyan (yumuşatıcı) göçüne karşı tam bariyer etkisi; suni deri içerisindeki yağların tutkalı çözmesini engeller.
4. Basınca Duyarlı PSA ve PUR Hibrit Montaj Çözümleri
Kapı panellerinde kablo demetlerinin sabitlenmesi, ses yalıtım keçeleri ve titreşim sönümleyici EPDM contaların montajında yüksek ilk yapışmaya (tack) sahip Mayer PSA sıcak tutkalları devreye girer. Taşıyıcı trim yüzeyine anında yapışarak montaj bandı gereksinimini ortadan kaldırır ve hafifletme hedeflerine katkıda bulunur.
5. Vakum Pres, Membran ve Rulo Laminasyon Prosesi
| Proses Adımı | Uygulama Şekli | Kritik Kontrol Noktası |
|---|---|---|
| Tutkal Sürümü | Slot-die, robotik püskürtme veya rulo | Kaplama gramajı: Genellikle 40 – 70 g/m² homojen dağılım. |
| Aktivasyon / Pres | Vakum termoform veya pres kalıbı | Kalıp basıncı ve presleme süresinde tutkalın soğuma eğrisi. |
| Kürlenme | Nem kürlenmesi (24 - 72 saat) | İstifleme alanında bağıl nemin %40 üzerinde olması önerilir. |
6. Jowat ve Mayer Otomotiv Portföyü
Koçak Endüstri, otomotiv yan sanayisi Tier-1 ve Tier-2 üreticilerine global onaylı çözümler sunmaktadır:
- Jowatherm-Reaktant® Otomotiv Serisi: Kapı panelleri, torpido ve konsol laminasyonu için ultra düşük VOC ve FOG değerine sahip reaktif PUR hot meltler.
- Mayer Otomotiv PSA Hotmelt: Akustik keçe, kablo klipsi ve sönümleyici köpük montajı için yüksek ilk tutunmalı solventsiz sıcak tutkallar.
7. Sıkça Sorulan Sorular (FAQ)
Otomotiv iç trim laminasyonu, OEM şartnameleri ve TDS/SDS dokümantasyonu için Koçak Endüstri teknik danışmanları ile görüşebilirsiniz.
Otomotiv İç Trim ve Kapı Paneli Laminasyonu: Düşük Emisyon (VOC/FOG) Standartları ve PUR/PSA Seçimi hakkında merak edilenler
Otomotiv kapı panellerinde neden klasik hotmelt yerine PUR kullanılır?
Güneş altında araç kabin içi sıcaklığı 110°C'yi aşabilir. Standart termoplastik tutkallar bu sıcaklıkta erir ve kaplama solarak sarkar. PUR hotmelt ise kimyasal çapraz bağ oluşturarak erimez ve sarkma yapmaz.
VDA 278 testi nedir ve yapıştırıcı için ne anlama gelir?
VDA 278, otomotiv iç mekan malzemelerinin VOC (uçucu organik bileşikler) ve FOG (cam buğulanması) emisyonlarını ölçen termal desorpsiyon testidir. Onaylı otomotiv tutkallarının bu limitlerin altında kalması zorunludur.
PP (Polipropilen) plastik trim gövdelerine PUR tutkal yapışır mı?
PP düşük yüzey enerjili (apolar) bir malzemedir. PUR tutkalın tutunabilmesi için PP yüzeyine plazma, alev veya korona ön işlemi uygulanarak yüzey gerilimi en az 38-42 mN/m seviyesine çıkarılmalıdır.
PUR tutkalın tam kürlenmesi ne kadar sürer?
Mekanik ilk tutunma pres açıldığında saniyeler içinde sağlanır; nihai kimyasal çapraz bağlanma ise ortam nemi ve sıcaklığına bağlı olarak 24 ila 72 saatte tamamlanır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

