



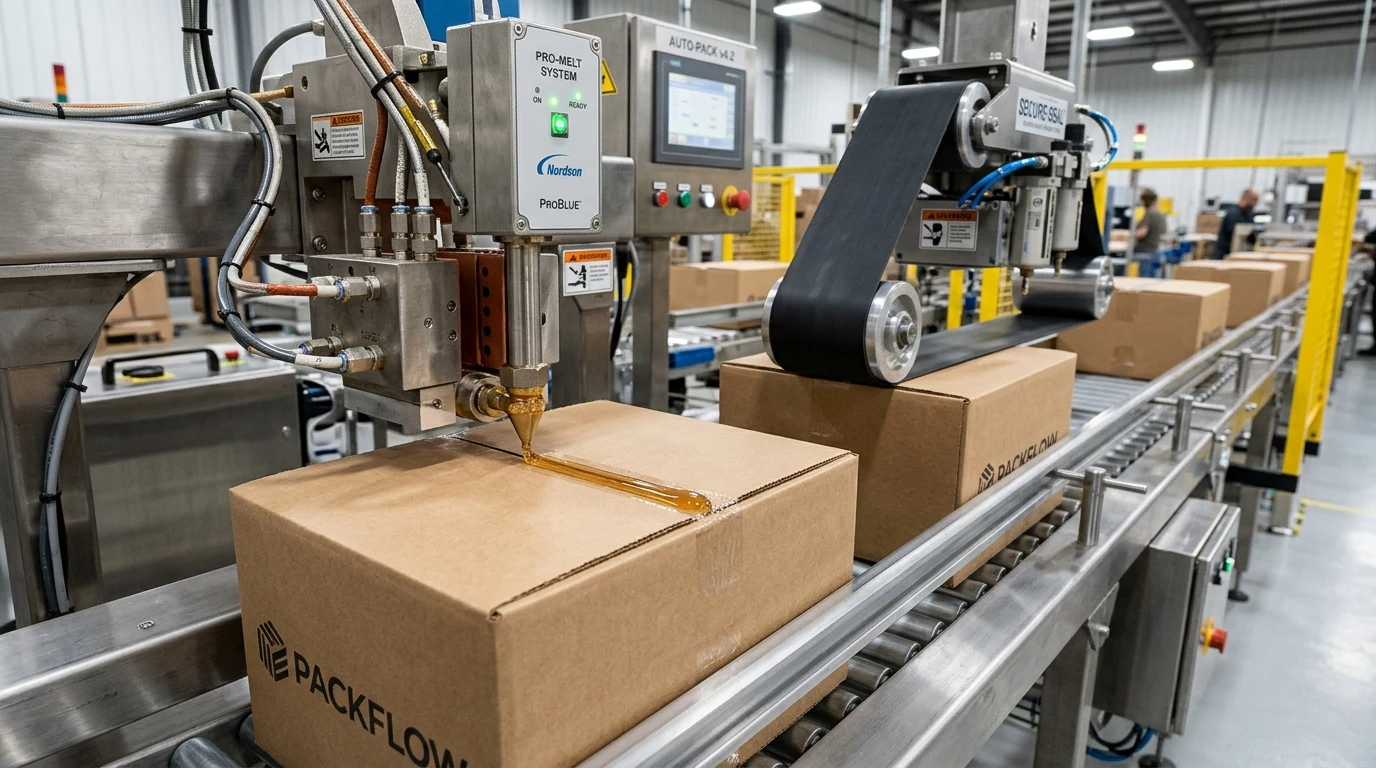
Oluklu Mukavva ve Karton Ambalajda Pop-Open (Açılma) Hataları: Nedenleri ve Sıcak Tutkal Çözümleri
Koli kapama hatlarında 'pop-open' hatası, karton kapaklarının yapıştırıldıktan sonra depolama veya taşıma esnasında kendiliğinden patlayarak açılması durumudur. Başlıca nedenleri: yetersiz tutkal uygulama sıcaklığı, yanlış açık zaman (open time) ayarı, geri dönüşümlü karton liflerinin yüksek geri yaylanma (memory effect) kuvveti, düşük gramaj veya karbonlaşmış nozül nedeniyle tutkal debisinin düşmesidir. Çözüm; yüksek ilk tutunmalı metallocene veya poliolefin hot melt kullanmak ve termal sıcaklıkları TDS değerlerine kalibre etmektir.
Gıda, içecek, hızlı tüketim ve e-ticaret lojistiğinde oluklu mukavva kolilerin güvenle mühürlenmesi ürün güvenliğinin ilk şartıdır. Dakikada 40 ila 100 koli hızına ulaşan otomatik hatlarda yaşanan pop-open (kendiliğinden açılma) hataları, hat duruşlarına, ürün hasarlarına ve sevkiyat iadelerine yol açan en kritik ambalaj kusurudur.
1. Pop-Open Hatası Nedir ve Ambalaj Sanayisine Maliyeti
Pop-open, sıcak eriyik yapıştırıcı ile kapatılan koli kapaklarının presleme istasyonundan çıktıktan hemen sonra veya paletleme ve nakliye sırasında açılmasıdır. Birleşme yüzeyi incelendiğinde yapıştırıcının karton lifini koparmadan cam gibi pürüzsüz yüzeyden ayrıldığı (adezyon kaybı) veya karton lifinin tutkala tutunamadığı görülür. Bu durum, hat verimliliğini düşürdüğü gibi palet devrilmelerine sebep olabilir.
2. Pop-Open Hatasının 5 Temel Kök Nedeni
Koçak Endüstri saha mühendislerinin otomatik paketleme hatlarında tespit ettiği 5 ana arıza kaynağı şunlardır:
- Hatalı Uygulama Sıcaklığı: Eriyik tankı, hortum veya nozul sıcaklığının TDS'te belirtilen değerin altında olması tutkalın viskozitesini yükseltir; tutkal karton gözeneklerini ıslatamadan donar (soğuk yapışma).
- Açık Zaman (Open Time) Aşımı: Tutkalın karta sıkılması ile kapakların preslenmesi arasındaki sürenin uzaması sonucu tutkalın yüzeyde kabuk bağlaması (skinning).
- Yetersiz Presleme Basıncı veya Süresi: Karton kapaklarındaki geri yaylanma (fiber memory) gerilimi tutkalın ilk yapışma mukavemetini yener.
- Nozül Tıkanıklığı ve Karbonlaşma: Tankta yanan tutkal partiküllerinin nozül debisini düşürmesi nedeniyle yetersiz gramajda tutkal atılması.
- Yüzey Kaplaması ve Lak: Karton yüzeyindeki parafin, dispersiyon lakı veya plastik laminasyon kaplamaların tutkal penetrasyonunu engellemesi.
3. Geri Dönüşümlü (Recycled) Kartonlarda Elyaf Tutunması
Sürdürülebilirlik hedefleri doğrultusunda geri dönüştürülmüş testliner ve saman fluting oranları artmaktadır. Geri dönüştürülmüş lifler kısa ve tozludur; kartonun geri yaylanma kuvveti daha serttir. Standart EVA tutkallar bu tozluluk nedeniyle lif yırtılması yapamazken, yüksek penetrasyon kabiliyetine sahip Jowat ve Mayer poliolefin hot meltleri liflerin derinliklerine nüfuz ederek %100 lif yırtılmalı (fiber tear) kalıcı mühürleme sağlar.
4. Sıcaklık, Açık Zaman ve Pres Süresi Dengesi
| Parametre | Nominal Değer | Hata Belirtisi & Düzeltme |
|---|---|---|
| Uygulama Sıcaklığı | 150°C – 170°C (PO/Metallocene) / 160°C – 180°C (EVA) | Düşükse: Tutkal camlaşır, sıyrılır. Yüksekse: Damlama yapar, yanar. |
| Açık Zaman | 0.5 – 2.0 saniye | Kapak kapanana kadar tutkal matlaşmamalı, parlak kalmalıdır. |
| Pres Süresi | 0.8 – 2.5 saniye | Kapak serbest kaldığında hemen geri açılmamalıdır. |
| Tutkal Boncuk Çapı | 2.0 – 3.5 mm kesikli çizgi (stitch) | İnce atım erken soğur; aşırı kalın atım pres altında taşar. |
5. EVA vs Metallocene / Poliolefin Hot Melt Seçimi
Klasik EVA tutkallar ekonomik görünse de yüksek yoğunlukları ve tankta çabuk karbonlaşmaları nedeniyle sık nozül tıkanmasına yol açar. Metallocene poliolefin (mPO) teknolojisi ise şunları sunar:
- Mükemmel Termal Kararlılık: Tankta günlerce beklese dahi yanmaz, sararmaz ve filtreleri tıkamaz.
- Geniş Sıcaklık Aralığı: -40°C derin dondurucu ortamlarından +70°C sıcak konteyner sevkiyatlarına kadar pop-open yapmaz.
- Düşük Yoğunluk ile %30 Sarfiyat Tasarrufu: 0.89 g/cm³ yoğunluğu sayesinde daha ince boncukla daha yüksek bağ mukavemeti üretir.
6. Jowat ve Mayer Ambalaj Tutkalı Portföyü
Koçak Endüstri olarak yüksek hızlı koli kapatma, tepsi kurma (tray-forming) ve karton ambalaj hatları için geliştirdiğimiz ürünler:
- Jowat-Toptherm® Poliolefin Serisi: Yüksek hat hızları ve derin dondurucu gıda kolileri için sıfır karbonlaşma garantili hot melt.
- Mayer Koli Kapama Hot Melt: Oluklu mukavva ve geri dönüşümlü kutular için üstün ilk yapışma sağlayan endüstriyel formülasyon.
7. Sıkça Sorulan Sorular (FAQ)
Ambalaj hattınızdaki pop-open sorunlarını gidermek ve tutkal sarfiyatınızı optimize etmek için Koçak Endüstri teknik ekibinden ücretsiz hat denetimi talep edebilirsiniz.
Oluklu Mukavva ve Karton Ambalajda Pop-Open (Açılma) Hataları: Nedenleri ve Sıcak Tutkal Çözümleri hakkında merak edilenler
Koli kapama hattında pop-open hatası nasıl teşhis edilir?
Açılan karton kapağındaki tutkal incelenir: Eğer tutkal yüzeyden temizce soyulmuşsa soğuk yapışma (erken donma) vardır; eğer karton lifleri hiç yırtılmamışsa pres süresi veya uygulama sıcaklığı yetersizdir.
Derin dondurucuya giren koliler neden açılır?
Standart EVA tutkallar 0°C altında camlaşarak kırılganlaşır. Derin dondurucu kolilerinde -40°C elastikiyetini koruyan metallocene poliolefin sıcak tutkallar kullanılmalıdır.
Kesikli boncuk (stitch) atımı pop-open riskini artırır mı?
Hayır, doğru kalibre edilmiş metallocene tutkallarda kesikli püskürtme tutkal sarfiyatını %30-50 düşürürken eşit mukavemet sağlar ve pop-open riskini azaltır.
Geri dönüşümlü mukavvalarda lif tutunması nasıl artırılır?
Düşük viskoziteli, liflere derinlemesine nüfuz edebilen yüksek polariteli poliolefin hot melt yapıştırıcılar seçilmelidir.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

