



Kış Aylarında Düşük Ortam Sıcaklığında Hotmelt Uygulama Sorunları ve Çözüm Yolları
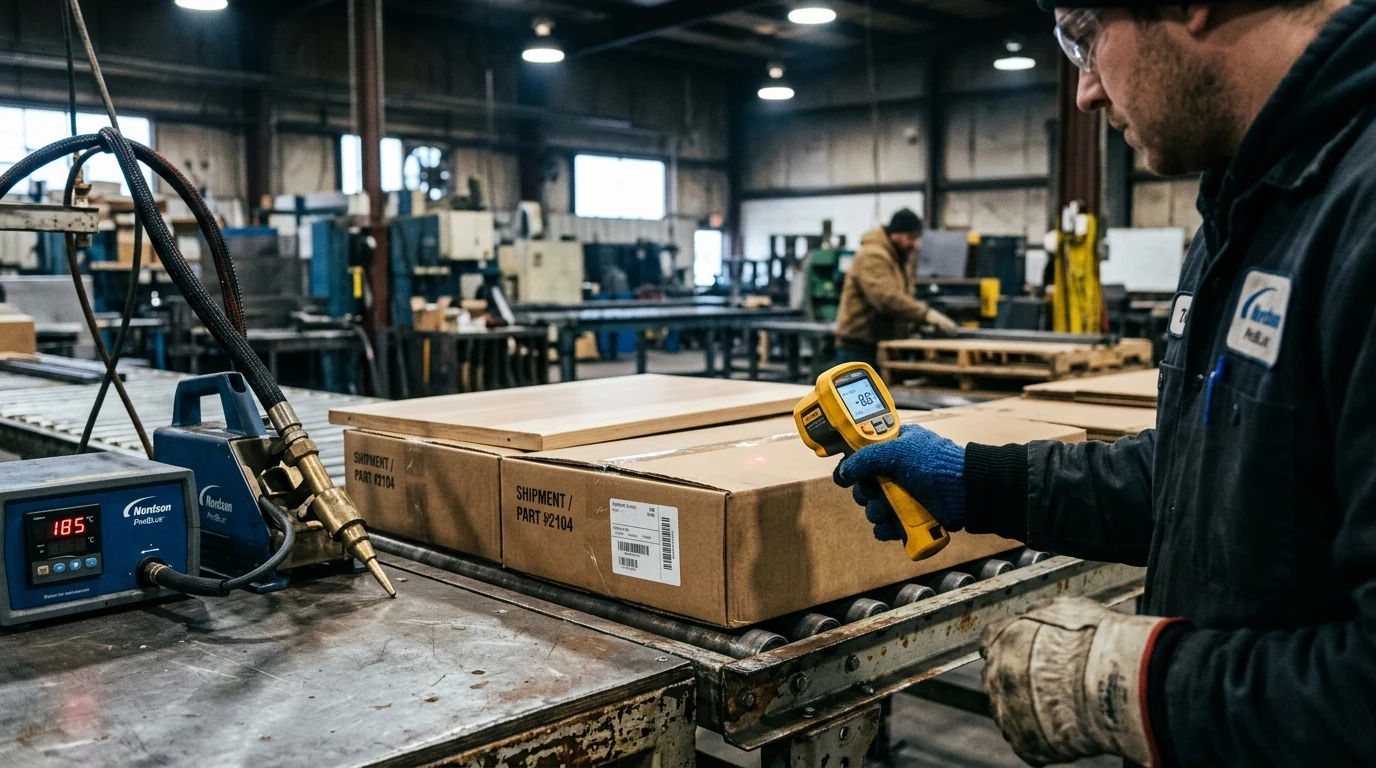
Kış aylarında fabrika ortam sıcaklığının 15°C altına düşmesi ve depodan yeni gelen koli veya MDF panellerin soğuk olması (+5°C ila +10°C), sıcak tutkalın (160–200°C) yüzeye temas ettiği anda termal şokla saniyeler içinde donmasına neden olur. Açık zaman dramatik şekilde kısalır; tutkal karşı yüzeyi ıslatamadan kristalleşir ve presleme sonrasında kuru temasla ayrılarak 'soğuk yapışma' (cold bond) hatasına yol açar. Çözüm, sadece tutkal kazanını aşırı ısıtmak değil; malzeme yüzeylerini şartlandırmak, aplikatör nozüllerini hava akımından korumak ve gerekirse daha uzun açık zamana sahip formülasyonlara geçmektir.
Üretim hatlarında yazın kusursuz çalışan bir sıcak tutkalın kış ayları geldiğinde aniden açılma yapması, koli kapaklarının kendiliğinden atması veya kenar bantlarının kolayca kopması endüstriyel tesislerin en sık karşılaştığı mevsimsel arızalardan biridir. Sorunun kaynağı genellikle tutkal kalitesi değil; düşük fabrika ortam sıcaklığı ve soğuk malzeme yüzeyleridir.
Buradaki kritik ayrım, düşük sıcaklıkta eriyen "Cool Melt" tutkal teknolojisi ile karıştırılmamalıdır; mesele tutkalın erime derecesi değil, çevresel termodinamik ve ısıl iletimdir. Koçak Endüstri olarak, tesislerinizde kış kaynaklı kalite kayıplarını engellemek adına Mayer Tutkal ve Jowat yapıştırıcıları ile mevsimsel hat ayarı ve formül optimizasyonu sunuyoruz.
Kış şartları ve hotmeltte termal şok problemi
Sıcak eriyik yapıştırıcılar (EVA ve poliolefin), sıvı fazdan katı faza geçişte sıcaklık düşüşüyle sertleşir. 180°C sıcaklıktaki bir tutkal damlası, yaz aylarında 25°C sıcaklıktaki bir koliye uygulandığında sıcaklık farkı ΔT = 155°C'dir. Kışın ısıtılmayan depodan hatta giren 8°C sıcaklıktaki bir koliye uygulandığında ise sıcaklık farkı ΔT = 172°C'ye fırlar ve soğuk mukavva tutkalın ısısını bir ısı emici (heat sink) gibi anında çeker.
Açık zamanın kısalması ve 'soğuk yapışma' (cold bond)
Normal şartlarda 5 saniye açık zamana sahip bir tutkal, kış şartlarında 1.5–2 saniyede yüzey kabuğu bağlar. Koli kapağı kapandığında veya kenar bandı baskı rulosuna girdiğinde, tutkal karşı yüzeyi ıslatamaz (yetersiz wetting). Sonuçta görsel olarak yapışmış gibi duran ancak parmakla çekildiğinde lif koparmadan ayrılan camsı ve kırılgan bir tabaka oluşur.
Sahada yapılan en büyük hata: Kazanı aşırı ısıtmak
| Yapılan Yanlış Müdahale | Doğurduğu Teknik Risk | Doğru Mühendislik Yaklaşımı |
|---|---|---|
| Tutkal kazanını 215°C'ye çıkarmak | Tutkalda termal kömürleşme, viskozite bozulması ve nozul tıkanması | Kazanı TDS sınırında (maks 200°C) tutmak; malzemeyi ısıtmak |
| Basıncı aşırı artırarak debiyi taşması | Ambalaj dışına tutkal taşması ve kirlilik | Baskı rulosu basıncını artırmak ve nozülü hatta yaklaştırmak |
| Soğuk depodan gelen paleti hemen hatta sürmek | Buz gibi panellerin tutkalı şoka sokması | Malzemeleri en az 24 saat önceden üretim salonunda bekletmek |
Kış ayları için 5 maddelik hat önlem listesi
- Malzeme Aklimatizasyonu: Koli, karton ve ahşap paneller üretim salonunda en az 18°C ortamda 24 saat bekletilerek iç sıcaklıkları dengelenmelidir.
- Hava Akımını Engelleyin: Açık kapı, sevkiyat rampası veya pencereden gelen soğuk hava akımı nozül ile panel arasındaki tutkal çizgisini anında dondurur; nozül çevresine rüzgarlık/koruyucu perde konulmalıdır.
- Baskı Rulosu ve Pres Mesafesi: Kenar bantlamada tutkal sürme ünitesi ile ilk baskı rulosu arasındaki mesafe ve geçiş süresi minimize edilmelidir.
- Hortum ve Kafa İzolasyonu: Isıtmalı hortumların kışın ortam soğuğundan etkilenmemesi için izolasyon kılıfları kontrol edilmelidir.
- IR Ön Isıtıcı Kullanımı: Kenar bantlama makinelerinde panel girişine infrared (IR) lamba konularak sunta/MDF kenarı hafifçe ılıklaştırılmalıdır.
Mevsimsel ürün seçimi: Uzun açık zamanlı tutkallar
Tesis ısıtmasının yetersiz olduğu ekstrem soğuk coğrafyalarda, teknik ekibimizin önerisiyle kış döneminde açık zamanı 2–3 saniye daha uzun ve ıslatma kabiliyeti daha yüksek esnek hotmelt formülasyonlarına (örneğin kışlık EVA veya metallocene PO serileri) geçiş yapılmalıdır.
Stok ve teknik destek
Kış aylarında fabrikanızda artan açılma şikayetlerini kökten çözmek, hat sıcaklık kalibrasyonu yapmak ve mevsimsel numune denemesi gerçekleştirmek için Koçak Endüstri teknik birimiyle irtibata geçebilirsiniz.
Kış Aylarında Düşük Ortam Sıcaklığında Hotmelt Uygulama Sorunları ve Çözüm Yolları hakkında merak edilenler
Kışın tutkal neden lif yırtmadan ayrılır?
Soğuk malzeme yüzeyi tutkalın ısısını anında emer; tutkal karşı yüzeyi ıslatamadan donduğu için lif koparmadan ayrılan 'soğuk yapışma' gerçekleşir.
Kazanın sıcaklığını 20 derece artırmak çözmez mi?
Hayır. Aşırı sıcaklık tutkalı yakarak kömürleştirir ve nozulları tıkar; doğru çözüm malzemeyi oda sıcaklığında şartlandırmak ve hava akımını kesmektir.
Kış aylarında panel yüzey sıcaklığı kaç derece olmalıdır?
Ahşap, MDF veya koli yüzeyinin en az +18°C sıcaklıkta olması ideal yapışma kalitesi için tavsiye edilir.
Kışlık tutkal diye bir ürün var mıdır?
Evet, üreticiler soğuk hatlar için açık zamanı daha uzun ve düşük viskoziteli özel modifiye hotmelt formülasyonları sunmaktadır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

