



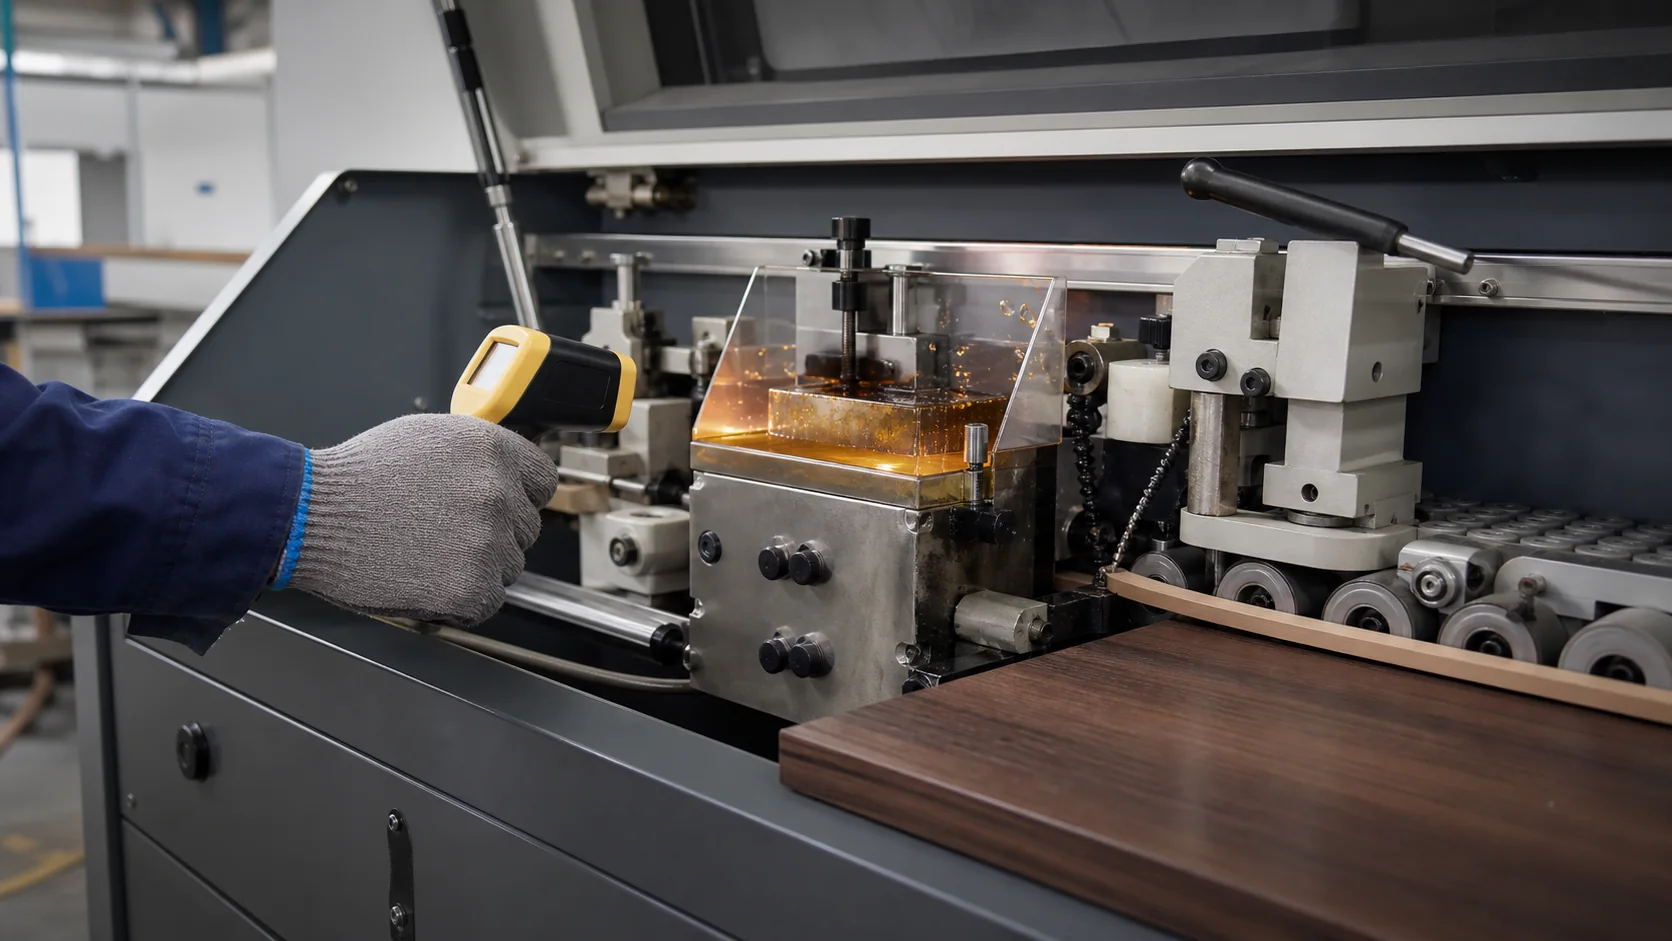
Kenar Bantlama Makinesinde Tutkal Sıcaklığı ve Viskozite Ayarı
Kenar bantlama makinesinde doğru sonuç, yalnızca ekrandaki sıcaklığa göre değil; gerçek tutkal sıcaklığı, viskozite, hat hızı, açık zaman, panel ve bant sıcaklığı, baskı makaraları ve yüzey temizliğinin birlikte ayarlanmasıyla elde edilir. Her zaman ilgili ürünün güncel TDS aralığı esas alınmalı, ayarlar küçük adımlarla değiştirilip numune ile doğrulanmalıdır.
Kenar bantlama kalitesinde tutkalın sıcaklığı, viskozitesi ve yüzeye aktarım miktarı birbirinden ayrı düşünülmemelidir. Sıcaklık yükseldiğinde viskozite düşebilir; ancak bu durum otomatik olarak daha iyi yapışma anlamına gelmez. Fazla ısı renk değişimi, termal yaşlanma, ipliklenme veya makine içinde kalıntı riskini artırabilir. Düşük sıcaklık ise yetersiz ıslatma, zayıf ilk tutunma ve bantın açılması gibi sonuçlar doğurabilir.
Bu rehber, ürün koduna özel reçete yerine güvenli bir teşhis sırası sunar. Sayısal sıcaklık ve viskozite değerleri, her zaman ilgili Jowat veya Mayer ürününün güncel TDS belgesinden alınmalıdır.
Sıcaklık ve viskozite ilişkisi
| Gözlenen durum | Olası proses etkisi | İlk kontrol |
|---|---|---|
| Yetersiz ıslatma | Tutkal yüzeye yeterince yayılmıyor olabilir | Gerçek sıcaklık, viskozite, yüzey temizliği ve gramaj |
| Fazla taşma | Film kalınlığı veya basınç fazla olabilir | Gramaj, merdane basıncı ve bant hizası |
| İpliklenme | Açık zaman, viskozite, nozul ve çekme geometrisi etkilenebilir | TDS aralığı, nozul temizliği ve hat hızı |
| Renk/koku değişimi | Tutkal tankında fazla ısı veya uzun bekleme olabilir | Tank sıcaklığı, bekleme süresi ve ürün kalıntısı |
Makine ekranındaki değer ile uygulama noktasındaki gerçek değer arasında fark olabilir. Sensör konumu, hortum kaybı, tank doluluk seviyesi ve üretim hızı bu farkı etkileyebilir. Şüpheli durumda ölçüm ekipmanı ve makine sensörü yetkili teknik personel tarafından karşılaştırılmalıdır.
Doğru ayar sırası
- Ürün kodu, kimyasal aile, bant ve panel türünü doğrulayın; yanlış ürün beslemesini dışlayın.
- Tank, hortum, nozul, filtre ve baskı merdanelerinin temiz ve mekanik olarak sağlam olduğunu kontrol edin.
- TDS’deki işlem sıcaklığı ve viskozite aralığında güvenli bir başlangıç noktası seçin.
- Panel ve bant yüzeyinin kuru, temiz ve üretim ortamına uyum sağlamış olduğunu kontrol edin.
- Hat hızını sabitleyip küçük tek değişkenli ayarlar yapın; her ayardan sonra numune alın.
- Yapışma, tutkal çizgisi, taşma, ipliklenme ve bant hizasını aynı kontrol formuna kaydedin.
Aynı anda sıcaklığı, hızı ve baskı basıncını değiştirmek teşhisi zorlaştırır. Önce ürün ve mekanik durum; sonra sıcaklık/viskozite; ardından gramaj, hız ve baskı sırasıyla incelenmelidir.
Hata belirtilerini okuma
Yüzeyin temizliği, yeterli ıslatma, bant arka yüzeyi, gerçek sıcaklık ve baskı temasını birlikte kontrol edin.
Gramaj, bant-panel geometrisi, merdane baskısı ve viskoziteyi kontrol edin; yalnızca sıcaklığı düşürmeyin.
Açık zaman, hat hızı, nozul ucu, çekme mesafesi ve ürün değişimi sonrası kalıntıları inceleyin.
Fazla ısı, uzun tank beklemesi, kirli yüzey veya sonlandırma ünitesi kalıntısı olasılığını değerlendirin.
Hata yalnızca tutkaldan kaynaklanmayabilir. Panel nemi, bantın arka yüzey primeri, kesim kalitesi, baskı makarası, ortam sıcaklığı ve toz seviyesi aynı sonucu etkileyebilir. Kenar bantlama hataları ve çözümleri rehberini bu yazıyla birlikte kullanın.
EVA ve PUR proses farkı
EVA hotmelt, ısıtıldığında akışkanlaşan ve soğuduğunda termoplastik bağ oluşturan bir sistemdir. PUR hotmelt ise soğuma sonrasında ortam veya malzeme nemiyle reaksiyona girerek nihai dayanımını geliştirebilir. Bu nedenle PUR uygulamalarında nem yönetimi, kapalı sistem disiplini, ürünün tankta bekleme süresi ve temizlik prosedürü daha kritik olabilir.
Bu iki aile aynı sıcaklık ayarıyla veya aynı bakım yaklaşımıyla yönetilmemelidir. Ürün kartındaki TDS, makine üreticisinin talimatı ve teknik ekip onayı birlikte değerlendirilmelidir. PUR hotmelt rehberini ve EVA hotmelt rehberini inceleyin.
Güvenli kontrol listesi
- Erimiş tutkala çıplak elle müdahale etmeyin; uygun ısı ve kimyasal koruyucu ekipman kullanın.
- Tank, hortum ve nozul temizliğinde makine üreticisi ile ürün TDS/SDS prosedürünü esas alın.
- Ayarlarda TDS’nin üst sıcaklık sınırını aşmayın.
- Ürün değişiminde uyumsuz kimyasal karışımı önlemek için sistem temizliğini doğrulayın.
- Seri üretime geçmeden önce gerçek panel ve bantla kısa bir onay numunesi alın.
Ürün koduna göre TDS bulmak için Jowat ürün kataloğunu, alternatif ürünleri değerlendirmek için Mayer ürünlerini inceleyebilirsiniz. Uygulamanız için teknik teyit gerekiyorsa Koçak Endüstri teknik ekibine ulaşın.
Kenar Bantlama Makinesinde Tutkal Sıcaklığı ve Viskozite Ayarı hakkında merak edilenler
Kenar bantlamada tutkal sıcaklığı kaç derece olmalı?
Tek bir sıcaklık değeri tüm ürünler için geçerli değildir. Ürünün güncel TDS’si, makine ve bant/panel kombinasyonu esas alınmalı; gerçek numune ile doğrulama yapılmalıdır.
Viskozite düştüğünde yapışma her zaman artar mı?
Hayır. Viskozite düşüşü akışı değiştirebilir ancak fazla ısı, termal yaşlanma, taşma veya yüzey uyumsuzluğu oluşturabilir.
Kenar bantta ipliklenme neden olur?
Açık zaman, hat hızı, nozul geometrisi, viskozite, tutkal kalıntısı ve ürün değişimi gibi birden fazla neden olabilir; tek ayarla teşhis konulamaz.
EVA ve PUR aynı makine ayarıyla uygulanır mı?
Genellikle aynı yaklaşım kullanılmamalıdır. Kimyasal yapı, nem yönetimi, temizlik ve nihai kür davranışı farklı olduğundan ürün TDS’si ve ekipman talimatı takip edilmelidir.
Tutkal sıcaklığı nasıl kontrol edilir?
Makine sensörü yanında uygulama noktasının gerçek sıcaklığı, uygun ölçüm ekipmanı ve eğitimli personel tarafından güvenli prosedürle doğrulanmalıdır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

