



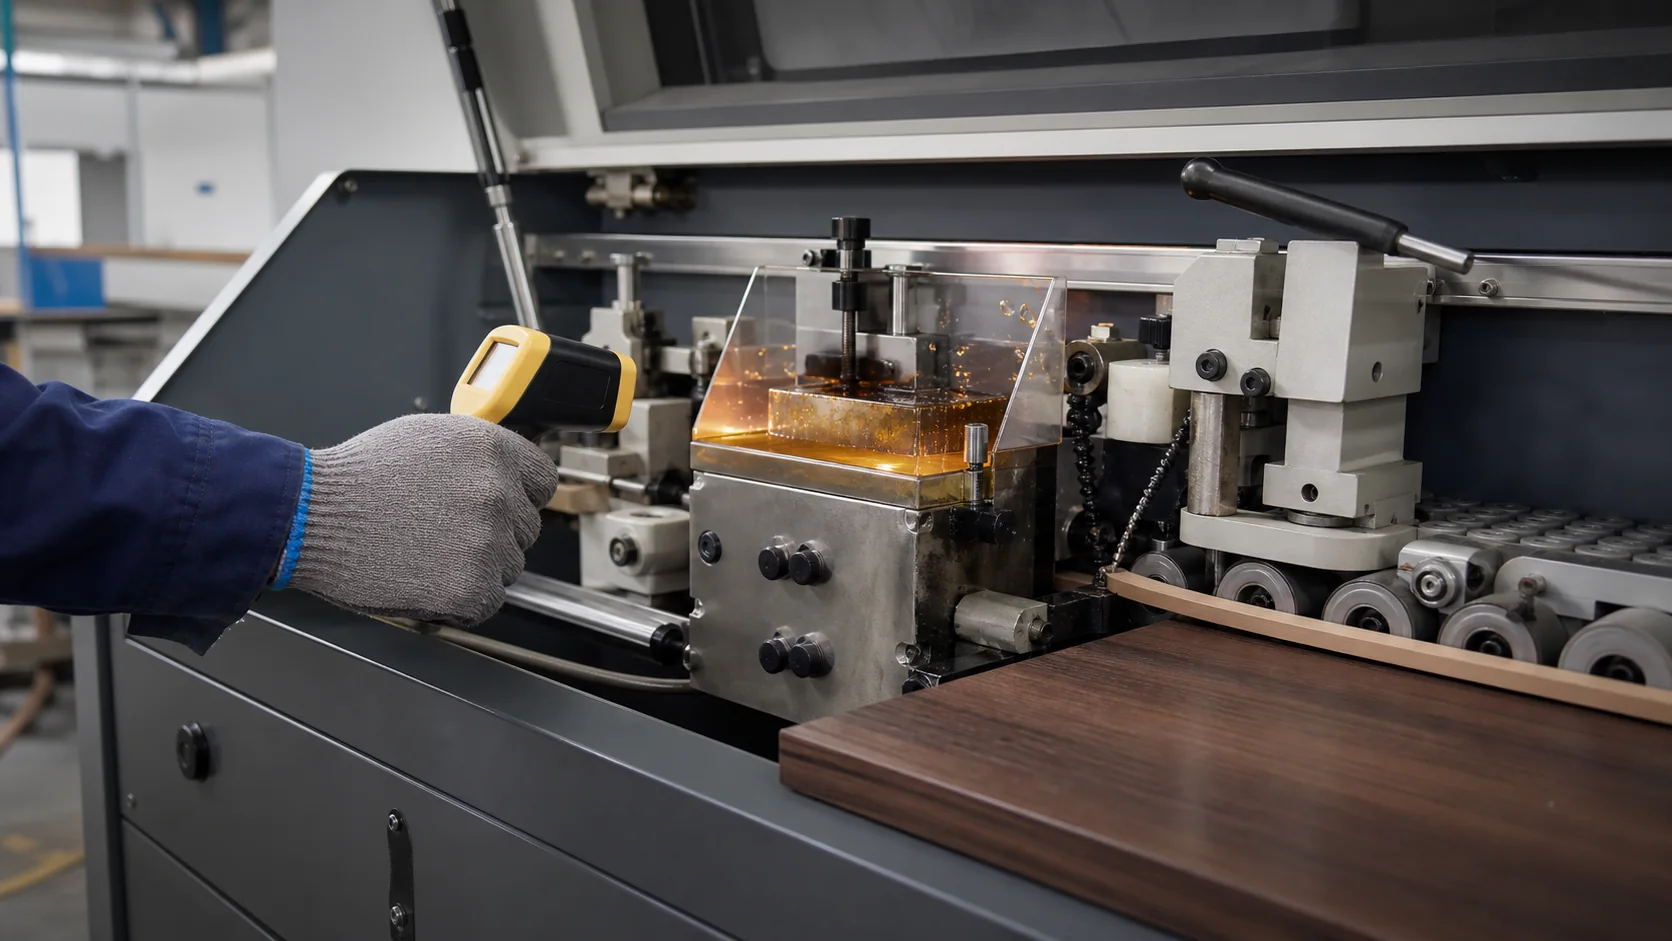
Klebstofftemperatur und Viskosität an der Kantenanleimmaschine einstellen
Eine gute Kantenanleimung hängt von realer Klebstofftemperatur, Viskosität, Geschwindigkeit, Offenzeit, Band- und Plattentemperatur, Druckrollen und Sauberkeit ab. Maßgeblich ist das aktuelle TDS. Änderungen sollten einzeln und in kleinen Schritten erfolgen und an einer realen Probe bestätigt werden.
Die Qualität beim Kantenanleimen wird durch Temperatur, Viskosität und Auftrag gemeinsam bestimmt. Mehr Wärme senkt die Viskosität nicht automatisch mit besserem Ergebnis. Zu viel Wärme kann Farbveränderung, thermische Alterung, Fadenziehen oder Rückstände verursachen; zu wenig Wärme kann Benetzung und Anfangshaftung verringern.
Die genauen Temperatur- und Viskositätswerte sind immer dem aktuellen Jowat- oder Mayer-TDS zu entnehmen.
Temperatur und Viskosität
| Signal | Mögliche Wirkung | Erste Prüfung |
|---|---|---|
| Schlechte Benetzung | Klebstoff verteilt sich nicht ausreichend | Reale Temperatur, Viskosität, Sauberkeit und Auftragsmenge |
| Zu viel Austritt | Film oder Druck können zu hoch sein | Auftragsmenge, Walzendruck und Bandführung |
| Fadenziehen | Offenzeit, Viskosität, Düse und Geschwindigkeit wirken zusammen | TDS-Bereich, Düse und Geschwindigkeit |
| Farbe oder Geruch verändert | Zu hohe Wärme oder Verweilzeit möglich | Tanktemperatur, Verweilzeit und Rückstände |
Richtige Einstellreihenfolge
- Produktcode, Klebstofffamilie, Band und Platte prüfen.
- Tank, Schlauch, Düse, Filter und Druckrollen auf Sauberkeit und Zustand prüfen.
- Einen Startwert innerhalb des TDS-Verarbeitungsbereichs wählen.
- Trockene, saubere und klimatisierte Oberflächen sicherstellen.
- Geschwindigkeit stabil halten und nur eine Variable in kleinen Schritten ändern.
- Verbindung, Klebstofffuge, Austritt, Fäden und Ausrichtung dokumentieren.
Fehlerbilder lesen
Benetzung, Bandrückseite, Sauberkeit, reale Temperatur und Druckkontakt gemeinsam prüfen.
Auftragsmenge, Geometrie, Walzendruck und Viskosität prüfen; nicht nur die Temperatur ändern.
Offenzeit, Geschwindigkeit, Düse, Rückstände und Produktwechsel prüfen.
Zu hohe Wärme, lange Tankverweilzeit, verschmutzte Oberfläche oder Finish-Rückstände prüfen.
Auch Plattenfeuchte, Primer der Bandrückseite, Schnittqualität, Raumtemperatur und Staub beeinflussen das Ergebnis. Siehe den Leitfaden zu Kantenanleimfehlern.
EVA- und PUR-Prozess
EVA bildet durch Wärme und Abkühlung eine thermoplastische Verbindung. Reaktives PUR entwickelt seine Endleistung nach dem Abkühlen durch eine Feuchtigkeitsreaktion. Feuchteschutz, geschlossene Anlage, Verweilzeit und spezielle Reinigung können bei PUR daher wichtiger sein.
Sichere Checkliste
- Geeignete Hitze- und Chemikalienschutzausrüstung verwenden.
- Maschinen-, TDS- und SDS-Reinigungsanweisungen befolgen.
- Die obere Temperaturgrenze des TDS nicht überschreiten.
- Beim Produktwechsel inkompatible Mischungen verhindern.
- Vor der Serienproduktion eine reale Panel-Band-Probe freigeben.
Produktdaten finden Sie im Jowat-Katalog, bei Mayer oder über den technischen Kontakt.
Klebstofftemperatur und Viskosität an der Kantenanleimmaschine einstellen hakkında merak edilenler
Welche Temperatur braucht Kantenanleimklebstoff?
Es gibt keinen allgemeinen Wert. Das aktuelle TDS sowie Maschine, Band und Platte müssen gemeinsam betrachtet und durch eine Probe bestätigt werden.
Verbessert niedrigere Viskosität immer die Verklebung?
Nein. Zu viel Wärme kann Austritt, Alterung oder Oberflächenprobleme verursachen.
Warum zieht der Klebstoff Fäden?
Offenzeit, Geschwindigkeit, Düsenform, Viskosität, Rückstände und Produktwechsel können beteiligt sein.
Verwendet EVA dieselben Einstellungen wie PUR?
Das darf nicht vorausgesetzt werden. Chemie, Feuchteführung, Reinigung und Endaushärtung unterscheiden sich.
Wie wird die Temperatur geprüft?
Geschultes Personal sollte die Temperatur an der Auftragsstelle mit geeigneter Messtechnik und sicherem Verfahren prüfen.
Technische Ressourcen und Überprüfung
Der Inhalt wurde auf Türkisch mit der technischen Erfahrung von Koçak Endüstri auf der Grundlage der folgenden Herstellerressourcen erstellt.
Lassen Sie uns gemeinsam den richtigen Klebstoff für Ihre Anwendung auswählen
Sie können technische Beratung und Angebote für Jowat-Produkte erhalten, indem Sie Ihre Maschinen-, Material- und Verbrauchsinformationen mitteilen.
Holen Sie sich ein technisches Angebot ein

