



Kenar Bant Tutkalı (Hotmelt) Çeşitleri Nelerdir?
Kenar bant tutkalı seçimi yalnızca EVA, PUR veya PO adından ibaret değildir. Panel ve bant malzemesi, makine tipi, hat hızı, uygulama sıcaklığı, açık zaman, beklenen nem/ısı dayanımı, tutkal çizgisinin görünürlüğü ve renk beklentisi birlikte değerlendirilmelidir. EVA ekonomik ve pratik bir başlangıç sunarken, reaktif PUR yüksek nihai dayanım hedeflerinde; PO ise belirli yüzey, temizlik ve ısı performansı beklentilerinde öne çıkabilir.
Kenar bant tutkalı, mobilya ve panel üretiminde kenar bandını MDF, suntalam, kontrplak veya benzeri panelin kesilmiş kenarına sabitleyen sıcak uygulamalı yapıştırıcıdır. Üretimde çoğunlukla hotmelt olarak adlandırılır; oda sıcaklığında katı halde bulunan ürün, kenar bantlama makinesinin ısıtmalı haznesinde eritilir ve kontrollü biçimde panel ile bant arasına aktarılır.
Kenar bantlama işlemi yalnızca panelin kesitini kapatıp daha düzgün görünmesini sağlamaz. Doğru bant ve doğru tutkal kombinasyonu; kenarın darbeye, neme, temizleme işlemine, sıcaklık değişimine ve günlük kullanıma karşı dayanımını da etkiler. Bu nedenle bir ürünün yalnızca kilogram fiyatına, rengine veya "güçlü tutkal" şeklindeki genel tanımına bakarak seçim yapmak güvenilir değildir.
Bu rehberde kenar bant tutkallarını üç farklı bakış açısıyla ele alıyoruz: kimyasal yapı, kullanım şekli ve renk/estetik ihtiyacı. Son bölümde ise PVC, ABS, melamin ve diğer bant türleriyle birlikte makine hızı, sıcaklık, açık zaman ve bakım koşullarını değerlendirerek uygulanabilir bir seçim çerçevesi sunuyoruz.
Kenar bant tutkalı nedir ve nasıl çalışır?
Kenar bantlama makinesinde tutkal, tankta veya kartuş sisteminde kontrollü sıcaklığa getirilir. Daha sonra merdane, nozul ya da uygulama kafasıyla panel kenarına veya bazı sistemlerde bandın arka yüzüne aktarılır. Bant, tutkal filmi henüz etkili bağ oluşturabilecek sıcaklık ve akışkanlıktayken panele bastırılır. Soğuma ile ilk tutunma meydana gelir; kullanılan kimyasal aileye göre nihai bağ fiziksel soğuma ile tamamlanabilir veya nemle reaksiyona girerek ilerleyebilir.
Bu çalışma mantığı nedeniyle kenar bant tutkalında dört süre birlikte düşünülmelidir: tutkalın erime ve akış süresi, yüzeyin ıslanma süresi, açık zaman ve parçanın baskı altında kalma süresi. Hat hızı yükseldiğinde açık zamanın ve ilk tutunmanın makine ritmine uyup uymadığı; panel ya da bant soğuk olduğunda ise yüzeyin yeterince ıslanıp ıslanmadığı kontrol edilmelidir.
Ürün seçimine başlamadan önce uygulamanız için kenar bantlama yapıştırıcısı ürün ailesini ve genel hot melt yapıştırıcı rehberini birlikte incelemek doğru başlangıçtır.
1. Kimyasal yapılarına göre kenar bant tutkalı çeşitleri
Kenar bantlama hotmeltleri, içerdikleri polimer ve bağ oluşturma mekanizmasına göre aynı davranışı göstermez. En sık karşılaşılan üç ana aile EVA, PUR ve PO/poliolefin bazlı ürünlerdir. Bu isimler birer teknoloji ailesini ifade eder; belirli bir ürünün gerçek sıcaklık, viskozite, açık zaman ve dayanım değerleri için mutlaka güncel teknik veri föyü dikkate alınmalıdır.
Ekonomik, yaygın ve pratik bir termoplastik hotmelt ailesidir. Hızlı ilk tutunma ve standart kenar bantlama proseslerinde kolay yönetim sağlar.
Soğuma sonrasında ortam nemiyle reaksiyona girerek kürlenen reaktif hotmelt ailesidir. Nem, ısı ve uzun dönem dayanım beklentisi yüksek uygulamalarda değerlendirilir.
Poliolefin esaslı termoplastik ürünlerdir. Belirli yüzeylerde temiz proses, elastikiyet, ısı performansı ve kararlı uygulama davranışı hedeflenebilir.
Aynı kimyasal aile içindeki ürünler bile renk, viskozite, açık zaman, sertlik, dolgu ve uygulama sıcaklığı açısından farklı olabilir.
EVA bazlı kenar bant tutkalları
EVA (Etilen Vinil Asetat) bazlı tutkallar, mobilya sektöründe en yaygın kullanılan kenar bantlama hotmeltleri arasındadır. Oda sıcaklığında katı olan bu ürünler ısıtıldığında akışkanlaşır; uygulama sonrasında soğuyarak hızlı bir fiziksel bağ oluşturur. Üretim hattının standart hotmelt ekipmanına uygun olması, ürünün kolay bulunması ve proses yönetiminin görece pratik olması EVA’nın tercih edilme nedenlerindendir.
EVA; PVC, ABS, melamin ve uygun arka yüzey işlemi bulunan dekoratif bantlarda, doğru ürün seçimi ve makine ayarıyla kullanılabilir. Seri mobilya üretiminde ekonomik bir çözüm sunabilir. Ancak her EVA ürününün aynı nem veya ısı dayanımına sahip olduğu düşünülmemelidir. Mutfak, banyo, ticari alan veya yoğun temizlik gören mobilyalarda ürünün teknik sınıfı ve gerçek kullanım koşulları ayrıca test edilmelidir.
- Öne çıkan tarafı: Hızlı ilk tutunma, yaygın kullanım, ekonomik proses ve kolay ürün değişimi.
- Kontrol edilmesi gereken: Tutkal çizgisi, sıcaklıkta yeniden yumuşama, açık zaman, renk değişimi ve yüksek neme maruz kalma.
- Kimler için iyi başlangıçtır? Standart iç mekân mobilyası, yüksek adetli üretim ve uygun makine penceresi bulunan uygulamalar.
PUR bazlı reaktif hotmelt tutkallar
PUR (Poliüretan Reaktif) hotmelt tutkallar, ilk aşamada sıcak uygulama ve soğuma ile tutunur; ardından havadaki veya yüzeylerdeki nemle reaksiyona girerek kürlenir. Kürlenme tamamlandığında bağ yapısı yalnızca termoplastik bir soğuma bağı olarak kalmaz. Bu nedenle doğru uygulama ve yeterli kürlenme süresi sağlandığında nem, su, ısı ve bazı kimyasal etkiler karşısında EVA’ya göre daha yüksek performans hedeflenebilir.
PUR; mutfak ve banyo mobilyaları, yoğun kullanımlı ticari iç mekânlar, yüksek kalite beklentili panel uygulamaları ve nem yükü bulunan projelerde değerlendirilir. Bununla birlikte PUR seçmek yalnızca daha güçlü bir ürün almak anlamına gelmez. Makinenin kapalı sistem gereksinimi, ambalajın nemden korunması, uygulama sonrası kürlenme süresi, ekipman temizliği ve operatör eğitimi de projenin parçasıdır. PUR yapıştırıcı ürün ailesini incelerken bu proses koşullarını da birlikte değerlendirin.
- Öne çıkan tarafı: Yüksek nihai bağ dayanımı, nem ve ısı performansı hedeflenen uygulamalara uygunluk.
- Kontrol edilmesi gereken: Nem yönetimi, ambalajın açık kalma süresi, filtre/nozul temizliği, kürlenme ve güvenli çalışma prosedürü.
- Kimler için iyi başlangıçtır? Servis koşulları zor, görünür derz kalitesinin önemli ve uzun dönem dayanım beklenen işler.
PO veya poliolefin bazlı kenar bant tutkalları
PO (Poliolefin) tutkallar termoplastik hotmelt ailesindedir. EVA gibi ısı ile uygulanır ve temel bağ mekanizması fiziksel soğumaya dayanır; ancak polimer yapısı farklı olduğu için akış, sertlik, esneklik, yüzey ıslatma, renk ve ısı davranışı da farklılaşabilir. Bazı PO ürünleri temiz çalışma, daha düşük koku, kararlı proses veya belirli yüzeylerde yüksek performans hedefleriyle tercih edilir.
PO seçimi özellikle bant ve panel yüzeyi EVA ile istenen sonucu vermediğinde, belirli bir sıcaklık/temizlik penceresi arandığında veya üretici ürün föyü ilgili uygulama için avantaj gösterdiğinde anlamlıdır. "PO her zaman EVA’dan daha iyidir" ya da "her plastik bantta kullanılabilir" şeklinde genelleme yapılmamalıdır. Gerçek seçim; yüzey türü, bant arka yüzeyi, makine, hat hızı ve numune testi ile doğrulanmalıdır. PO teknolojisinin genel farklarını PO hotmelt ve EVA karşılaştırma yazısında ayrıca inceleyebilirsiniz.
Kimyasal aileleri karşılaştırma tablosu
| Karar başlığı | EVA | PUR reaktif | PO / Poliolefin |
|---|---|---|---|
| Bağ oluşturma | Erime ve soğuma ile termoplastik bağ | İlk soğuma + nemle kimyasal kürlenme | Erime ve soğuma ile termoplastik bağ |
| Tipik avantaj | Ekonomik, yaygın ve kolay yönetilebilir | Yüksek nihai dayanım hedefi | Temiz proses ve belirli yüzey uyumu |
| Nem/ısı beklentisi | Ürün formülasyonuna ve kullanım koşuluna bağlı | Uygun kür ile yüksek dayanım hedeflenebilir | Ürün koduna ve formülasyona bağlı |
| Makine yönetimi | Standart hotmelt ekipmanı | Nem kontrollü, kapalı ve disiplinli sistem | Uyumlu tank, merdane/nozul ve sıcaklık penceresi |
| Temizlik | Rutin temizlik ve kontrollü ürün geçişi | Özel temizlik ve zamanında bakım kritik | Ürün talimatına göre temizlik ve geçiş kontrolü |
Not: Bu tablo teknoloji aileleri için yön gösterir; belirli bir Jowat veya başka marka ürününün sıcaklık, viskozite, açık zaman, tüketim ve dayanım değeri yalnızca o ürünün güncel TDS belgesinden alınmalıdır.
2. Kullanım şekline göre kenar bant tutkalı sınıflandırması
Kenar bant tutkalı, kimyasal yapısının yanında makinenin çalışma biçimine göre de seçilir. Düz panel kenarı, kavisli parça, profil sarma veya manuel onarım uygulaması aynı basınç, hız ve ısı koşullarına sahip değildir. Bu yüzden yalnızca "PVC’ye uygun" ifadesi yeterli değildir; uygulama geometrisi ve ekipman da ürüne uygun olmalıdır.
Düz kenar bantlama tutkalları
Düz kenar bantlama, panelin doğrusal kenarına bantın otomatik makinede sürekli şekilde uygulanmasıdır. Yüksek hızlı makinelerde tutkalın kısa açık zamana, hızlı ilk tutunmaya, düzgün akışa ve kararlı tutkal çizgisine sahip olması beklenir. Bant ile panelin makine boyunca doğru baskı altında ilerlemesi, tutkalın kenar boyunca kesintisiz aktarılması kadar önemlidir.
Bu uygulamalarda tutkal seçerken hat hızını, bant genişliğini, panel sıcaklığını, uygulama miktarını, makine tankının hacmini ve finisaj istasyonlarını birlikte değerlendirin. Hız yükseldiğinde tutkalın daha kısa sürede bağ kurması gerekebilir; ancak yalnızca sıcaklığı artırmak çözüm değildir. Aşırı sıcaklık termal bozunma, renk değişimi, koku ve gereksiz enerji tüketimine yol açabilir.
Eğri, kavisli ve özel geometrili kenar uygulamaları
Kavisli parçalar, küçük yarıçaplar veya manuel/yarı otomatik kenar işlemleri; düz hatlardaki uygulamadan farklı bir baskı ve temas süresine sahiptir. Bu tür işlerde tutkalın açık zamanı, ilk tutunması ve uygulama sıcaklığı, parçanın geometrisiyle eşleşmelidir. Çok hızlı donan bir ürün, bantın eğri yüzey boyunca tam oturmasından önce yüzeyde film oluşturabilir; çok yavaş bağlanan bir ürün ise bantın hareket etmesine veya kenarda kaymasına neden olabilir.
Kavisli uygulamalarda ürün seçimi, makine üreticisinin tavsiyesi ve gerçek parça numunesiyle doğrulanmalıdır. Parçanın yarıçapı, bant kalınlığı, bantın arka yüzey işlemi ve baskı ekipmanı bilinmeden kesin bir tutkal önerisi yapılmamalıdır.
Profil sarma, pervaz ve çok yüzeyli form uygulamaları
Profil sarma ve pervaz uygulamalarında yapıştırıcı, düz bir panel kenarından daha geniş veya çok yönlü bir yüzeye aktarılabilir. PVC/ABS profil, dekoratif folyo, ahşap görünümlü film veya farklı taşıyıcı yüzeylerin sarılması sırasında yüksek ilk yapışma, kontrollü açık zaman, esneklik ve yüzey uyumu önem kazanır.
Profil sarma uygulamalarında kullanılan ürünler, düz kenar bantlama ürünleriyle aynı olabilir ya da olmayabilir. Tutkal miktarı, profil geometrisi ve baskı tasarımı değiştiği için ürünün yalnızca kimyasal adına bakarak iki uygulamayı eşdeğer kabul etmeyin. Uygulama alanınız profil veya pervaz ise profil sarma yapıştırıcısı çözümlerini ayrıca karşılaştırın.
3. Renk seçeneklerine ve estetik ihtiyacına göre tutkal seçimi
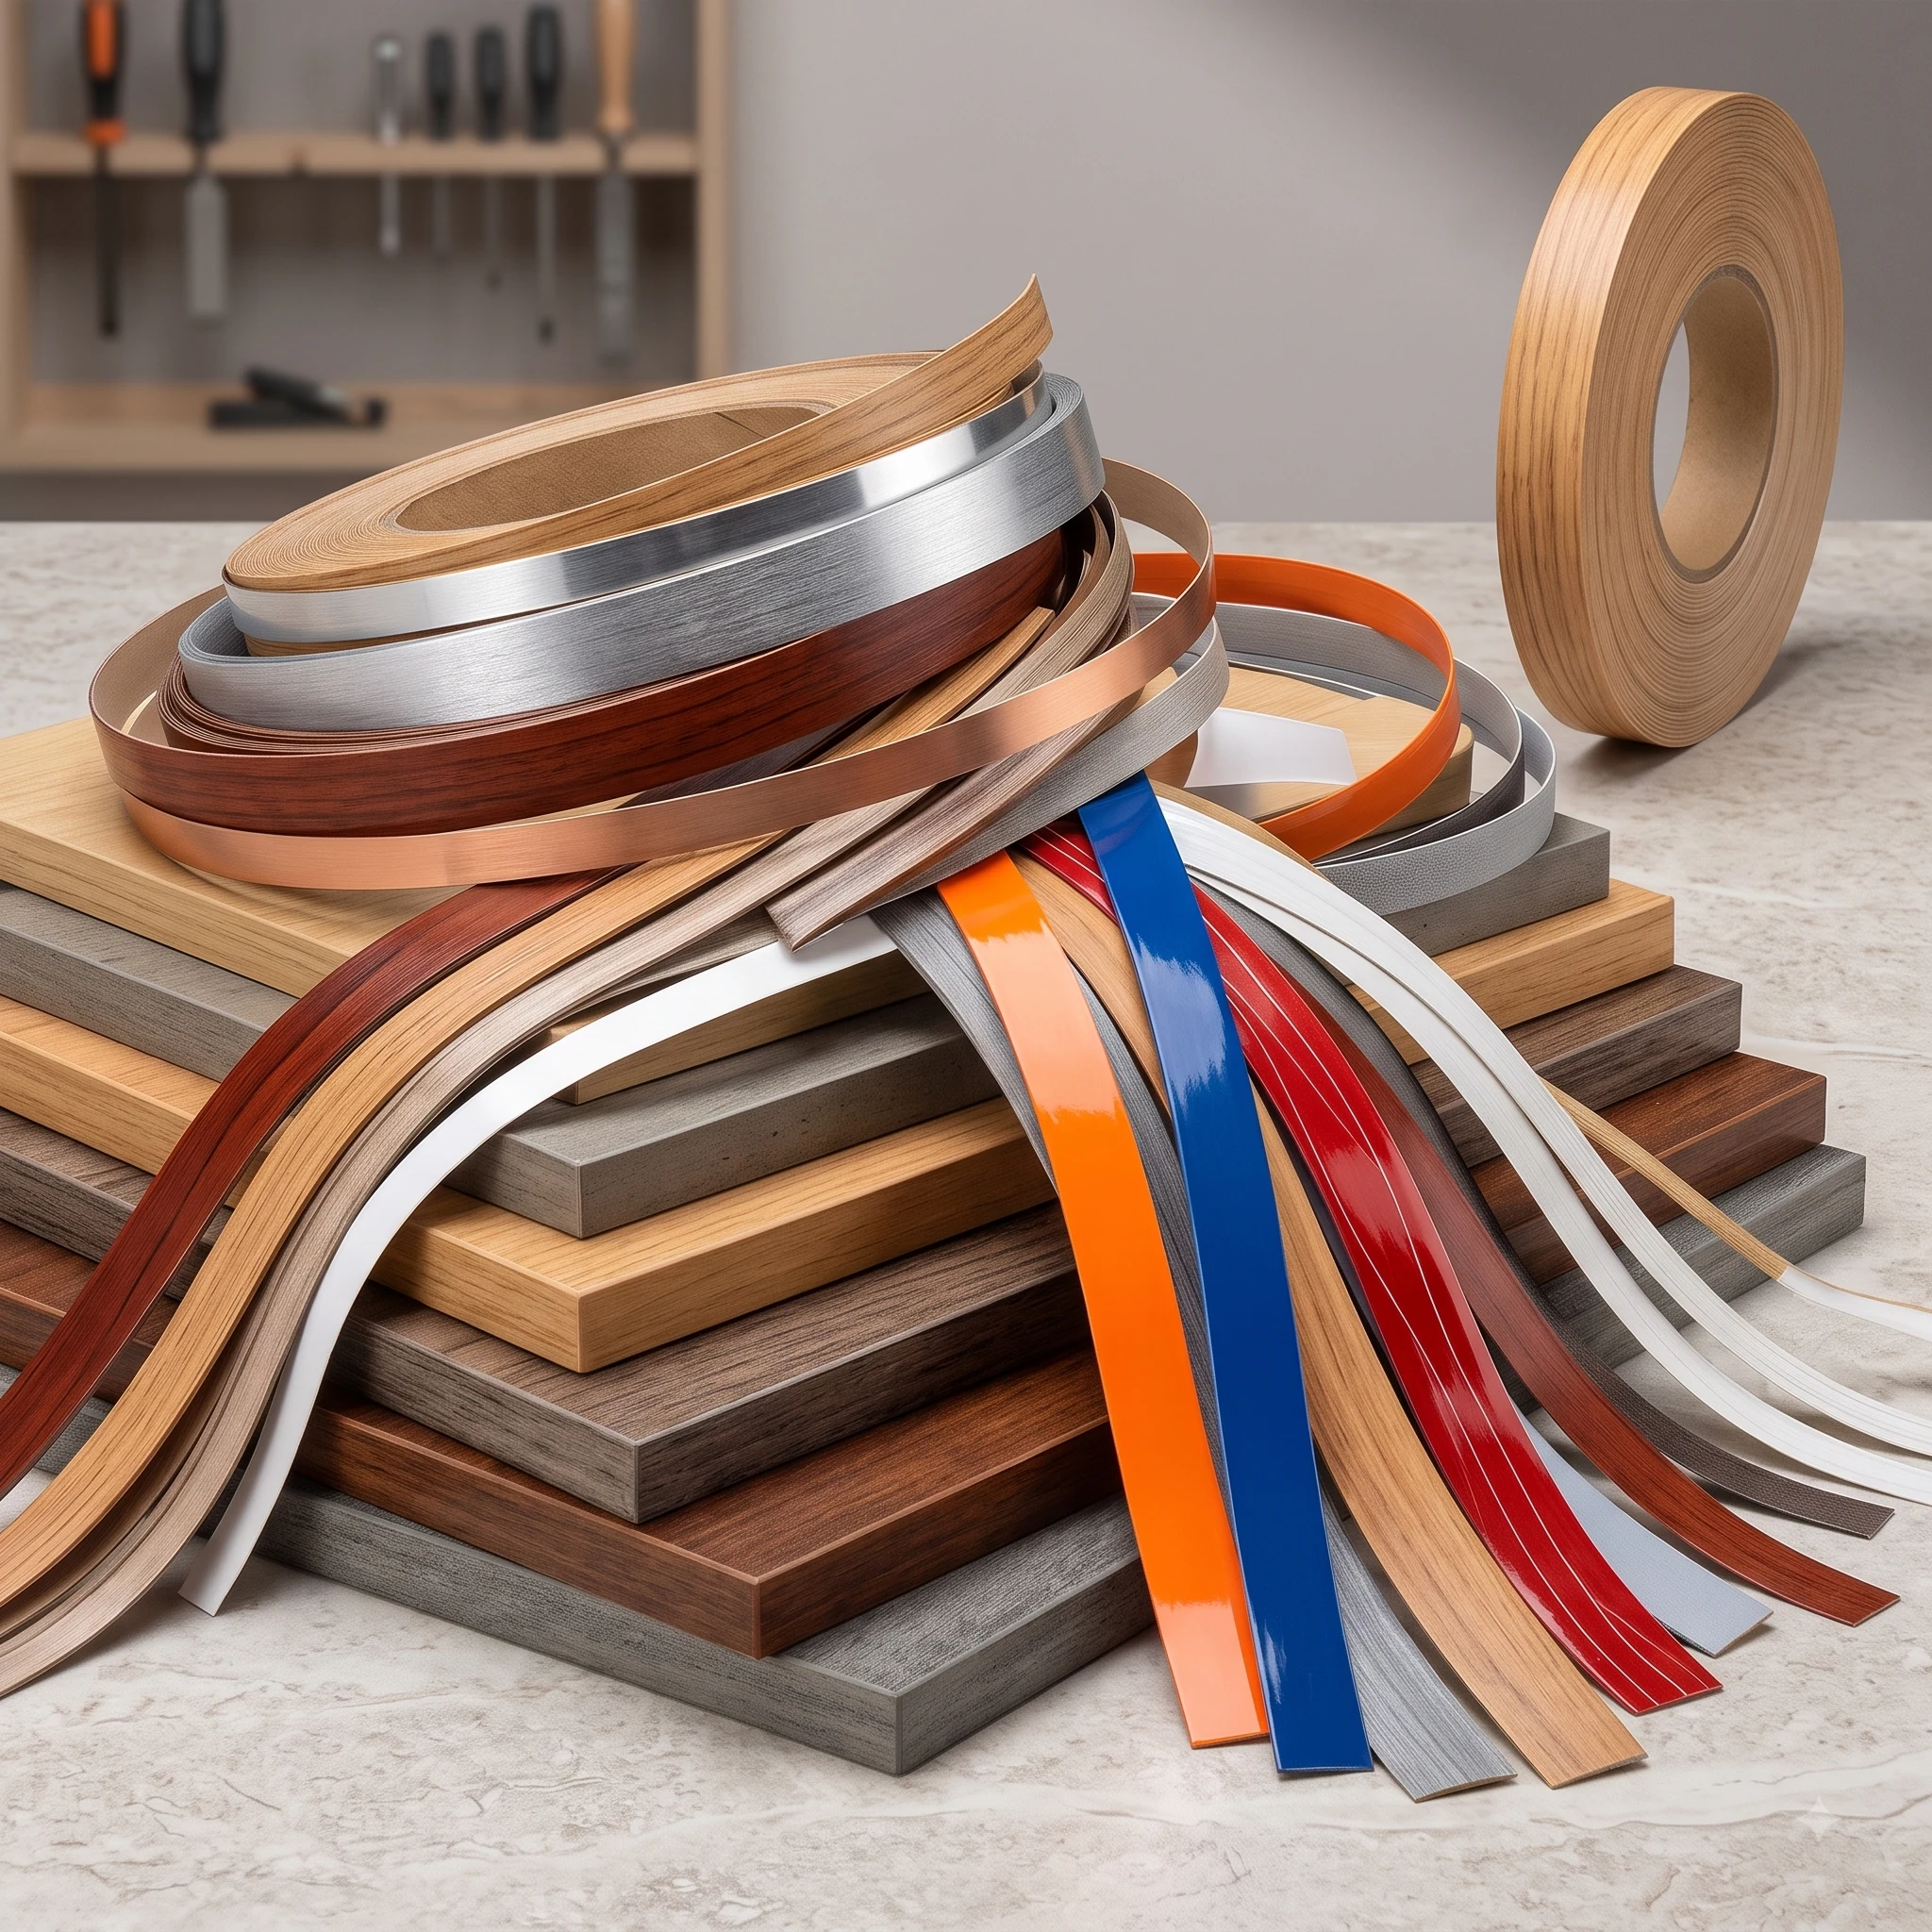
Kenar bantlamada kalite algısını belirleyen unsurlardan biri, panel ile bant arasındaki tutkal çizgisinin ne kadar görünür olduğudur. Bu nedenle tutkal rengi, bant rengi ve yüzey dokusu birbiriyle uyumlu seçilmelidir. Bununla birlikte tutkalın rengi tek başına derz kalitesini belirlemez. Fazla gramaj, yanlış baskı, bantın panele tam oturmaması, panel kenarındaki düzensizlik veya finiş ekipmanının yetersizliği uygun renkli tutkalla da görünür kalabilir.
Naturel veya sarımsı tutkallar
Naturel tonlar, ahşap desenli panel ve bantlarda yaygın bir başlangıç seçeneğidir. Tutkal çizgisi yüzeyin sıcak tonlarıyla daha kolay bütünleşebilir. Ancak her ahşap deseninde aynı sonucu vermeyebilir; açık meşe, ceviz, koyu ahşap ve gri tonlarda numune karşılaştırması yapılması gerekir.
Beyaz tutkallar
Beyaz suntalam, MDF, parlak akrilik veya açık renkli dekorlarda beyaz tutkal çizginin daha az dikkat çekmesine yardımcı olabilir. Özellikle parlak yüzeylerde ışığın derzde kırılması kolay fark edildiği için tutkal rengi; derz kalınlığı, bantın kesim kalitesi ve polisajla beraber kontrol edilmelidir.
Siyah ve antrasit tutkallar
Siyah, antrasit veya koyu gri panel ve bantlarda koyu tutkal kullanımı renk kontrastını azaltabilir. Bu ürünler koyu dekorların yanında siyah gövde veya metalik tasarım detaylarının bulunduğu mobilyalarda tercih edilebilir. Koyu renk seçilse bile taşma ve yüzeyde kalan film kontrol edilmelidir; koyu ürün kalıntısı açık finiş yüzeylere bulaştığında temizlenmesi daha görünür olabilir.
Şeffaf veya transparan tutkallar
Şeffaf/transparan olarak sunulan hotmeltler, doğru uygulama koşullarında tutkal çizgisinin optik olarak daha az fark edilmesine yardımcı olabilir. Özellikle ince derz hedeflenen premium mobilya yüzeylerinde değerlendirilebilir. Ancak şeffaf ürün tek başına "sıfır derz" garantisi vermez. Bantın panelle uyumu, kenar geometrisi, makine baskısı, tutkal gramajı, yüzey temizliği ve ürünün gerçek transparanlık seviyesi birlikte test edilmelidir.
Estetik odaklı bir uygulamada yalnızca ürün rengini değiştirmek yerine şu üç numuneyi yan yana karşılaştırın: aynı bantta farklı renk tutkal, aynı tutkalda farklı bant yüzeyi ve aynı ürünle farklı gramaj/baskı ayarı. Böylece sorunun renkten mi, proses ayarından mı kaynaklandığı daha doğru anlaşılır.
4. Kenar bant ve panel malzemesine göre seçim
Mobilya üretiminde PVC, ABS, melamin, akrilik, ahşap kaplama ve farklı dekoratif bantlar kullanılabilir. Bu malzemelerin yüzey enerjisi, sertliği, ısıya tepkisi, arka yüzey kaplaması ve büzülme davranışı aynı değildir. Bu yüzden bir bantta başarılı olan tutkalın başka bir bantta otomatik olarak aynı sonucu vermesi beklenmemelidir.
| Bant/panel senaryosu | Öncelikli kontrol | Numune sırasında izlenecek sonuç |
|---|---|---|
| PVC ve ABS kenar bantları | Arka yüzey işlemi, bant sertliği, yüzey temizliği ve sıcaklık uyumu | Kenar boyunca sürekli yapışma, taşma, çizgi görünürlüğü ve soyulma davranışı |
| Melamin ve kâğıt bazlı bantlar | Emicilik, yüzey kaplaması, bantın ısıya tepkisi ve gramaj | Yeterli ıslatma, lif kopması, yüzeyde leke ve kesim sonrası kenar kalitesi |
| Ahşap veya kaplama bantlar | Nem, kalınlık toleransı, esneklik ve yüzey dokusu | Bantın oturması, derz stabilitesi ve son kullanımda kenar dayanımı |
| Parlak akrilik veya özel dekorlar | Görsel derz, renk, ışık yansıması ve finiş uyumu | Optik çizgi, parlama, tutkal kalıntısı ve temizlenebilirlik |
Yüzey uyumu hakkında ön değerlendirme yaparken Teknik Bilgi Merkezi içindeki seçim ve proses notlarından yararlanabilirsiniz. Son karar yine gerçek bant, gerçek panel ve gerçek makine koşullarında alınmalıdır.
5. Makine ve proses parametreleri
Doğru tutkal yanlış ayarla uygulandığında kötü sonuç verebilir. Kenar bantlama hattında ürün seçimi kadar aşağıdaki parametrelerin kararlı olması gerekir:
- Hat hızı: Tutkalın açık zamanı ve ilk tutunması, panelin uygulama kafasından baskı/finisaj bölümüne geçiş süresine uymalıdır.
- Uygulama sıcaklığı: Tank, hortum, merdane ve nozul sıcaklıkları ürün TDS’sine göre ayarlanmalı; düşük sıcaklıkta ıslatma ve akış, yüksek sıcaklıkta ise bozunma ve koku riski kontrol edilmelidir.
- Viskozite ve akış: Ürünün ekipmanla uyumlu viskozitesi; tutkal filminin sürekliliğini, ipliklenmeyi, dozajı ve yüzey kaplamasını etkiler.
- Tutkal gramajı: Fazla tutkal kaliteyi otomatik olarak artırmaz. Taşma, temizleme ihtiyacı, görünür derz ve tüketim artabilir; düşük gramajda ise süreklilik ve dayanım kaybolabilir.
- Baskı ve merdane ayarı: Bantın panele tam oturması için baskı yeterli olmalı, fakat bantta deformasyon veya yüzey izi oluşturmamalıdır.
- Panel ve bant sıcaklığı: Soğuk malzeme tutkalın yüzeyde çok hızlı donmasına, aşırı sıcak malzeme ise çalışma penceresinin değişmesine yol açabilir.
- Temizlik ve bakım: Tank, filtre, merdane, nozul ve finiş istasyonundaki kalıntılar yeni ürünün davranışını ve tutkal çizgisini etkileyebilir.
İpliklenme, düzensiz kopuş veya tutkal izleriyle karşılaşıldığında yalnızca tutkalı değiştirmeden önce hotmelt ipliklenme nedenlerini ve kenar bantlama hataları kontrol rehberini inceleyin.
6. Hangi uygulamada hangi kenar bant tutkalı?
Aşağıdaki matris, ürün seçimine başlarken sorulacak soruları özetler. Bir satırdaki koşul diğerlerinden bağımsız değildir; nihai karar için hepsi birlikte değerlendirilmelidir.
| Uygulama ihtiyacı | Başlangıçta değerlendirilebilecek aile | Öncelikli doğrulama |
|---|---|---|
| Standart iç mekân mobilyası ve yüksek adet | EVA; yüzey ve makine uygunsa PO | Maliyet, hızlı ilk tutunma, çizgi, tüketim ve üretim sürekliliği |
| Mutfak, banyo veya nem riski bulunan mobilya | Reaktif PUR; uygun EVA/PO alternatifleriyle test | Kürlenme, nem dayanımı, kapalı sistem ve bakım prosedürü |
| Premium görünüm ve ince derz | Renk uyumlu EVA/PO veya uygun PUR | Optik derz, gramaj, bant toleransı, baskı ve finiş kalitesi |
| Kavisli ve özel geometrili parça | Açık zamanı ve ilk tutunması makineye uyan ürün | Yarıçap, bant esnekliği, baskı süresi ve kayma/geri açılma |
| Profil sarma ve pervaz | Profil sarma uygulamasına uygun EVA, PO veya PUR | Çok yüzeyli temas, esneklik, ilk yapışma ve sarma hızı |
7. Kenar bant tutkalı seçiminde sık yapılan hatalar
- Sadece kilogram fiyatına bakmak: Tüketim, temizlik, fire, duruş ve yeniden işleme maliyetleri hesaplanmadan yapılan fiyat karşılaştırması yanıltıcıdır.
- Kimyasal aileyi ürün kodu sanmak: EVA, PUR veya PO adı tek başına sıcaklık ve performans değerini açıklamaz; TDS kontrol edilmelidir.
- Bant değiştiğinde ayarı korumak: PVC’den ABS’ye veya melaminden akriliğe geçişte gramaj, sıcaklık, baskı ve hız yeniden doğrulanmalıdır.
- Renk sorununu yalnızca tutkal rengiyle çözmek: Fazla gramaj, bantın oturmaması ve panel kenarındaki bozukluk da görünür derz oluşturabilir.
- PUR’u EVA gibi yönetmek: PUR ürünlerde nem, ambalaj, makine kapatma ve özel temizlik prosedürü kritik olabilir.
- Deneme yapmadan seri üretime geçmek: En azından gerçek panel, gerçek bant ve gerçek hat hızında kayıtlı bir numune planı uygulanmalıdır.
8. Üretim öncesi kısa kontrol listesi
- Panel, bant, bant kalınlığı ve arka yüzey işlemini kaydedin.
- Makine tipini, hat hızını, tank/merdane/nozul sistemini ve mevcut ayarları yazın.
- EVA, PUR veya PO seçiminin nedenini; nem, ısı, görünüm ve maliyet hedefiyle ilişkilendirin.
- Güncel TDS/SDS belgelerini ve ekipman üreticisi talimatını kontrol edin.
- Renk, derz, soyulma, kenar dayanımı, tüketim ve temizlik sonuçlarını aynı formda kaydedin.
- Ürün geçişi veya bakım sonrası ilk parçaları kalite onayı olmadan sevke ayırmayın.
Kenar bant makinesinde temizlik ve proses kimyasalları da tutkal çizgisi kadar önemlidir. Uygulama noktalarına göre kenar bant temizlik sıvılarını ve Riepe kenar bant makinesi kimyasalları rehberini inceleyin.
Sonuç: En iyi tutkal, uygulamanıza en iyi uyan tutkaldır
Kenar bant tutkalı seçiminde tek bir evrensel doğru yoktur. EVA; ekonomik ve hızlı standart üretimlerde güçlü bir başlangıç olabilir. PUR; yüksek nem, ısı ve uzun dönem dayanım beklentilerinde öne çıkabilir. PO ise belirli yüzey, temizlik, elastikiyet veya proses davranışının önemli olduğu uygulamalarda değerlendirilebilir.
Kimyasal aileyi belirledikten sonra kullanım şekli, bant/panel uyumu, renk ve derz beklentisi, hat hızı, sıcaklık, açık zaman, gramaj, baskı ve bakım koşullarını aynı karar tablosuna alın. Makine, bant ve panel bilgilerinizi paylaşarak uygulamanız için teknik yönlendirme almak isterseniz Koçak Endüstri teknik ekibiyle iletişime geçebilirsiniz.
Kenar Bant Tutkalı (Hotmelt) Çeşitleri Nelerdir? hakkında merak edilenler
Kenar bant tutkalı olarak en çok hangi ürün kullanılır?
Standart mobilya üretiminde EVA hotmelt ürünleri yaygın bir başlangıç seçeneğidir. Ancak bant, panel, makine, hat hızı ve kullanım ortamına göre PUR veya PO daha uygun olabilir; kesin karar numune ve güncel TDS ile verilmelidir.
EVA kenar bant tutkalı ile PUR arasındaki temel fark nedir?
EVA çoğunlukla erime ve soğuma ile fiziksel bağ oluşturur. PUR ise ilk tutunmadan sonra nemle reaksiyona girerek kürlenebilir ve uygun koşullarda daha yüksek nihai nem/ısı dayanımı hedefleyebilir. Makine ve temizlik prosedürleri de farklıdır.
PO hotmelt kenar bantlamada kullanılır mı?
Uygun formülasyona sahip PO ürünleri kenar bantlama ve panel uygulamalarında kullanılabilir. PVC, ABS veya başka bir bantta uygunluk; ürün TDS’si, bant arka yüzeyi ve gerçek makine numunesiyle doğrulanmalıdır.
Kenar bant tutkalının rengi neden önemlidir?
Tutkal çizgisi panel ve bant arasında görünüyorsa renk kontrastı kalite algısını etkileyebilir. Naturel, beyaz, siyah/antrasit veya transparan ürün seçimi derzi daha uyumlu gösterebilir; fakat gramaj, baskı ve bant oturması da aynı derecede önemlidir.
Şeffaf tutkal sıfır derz görünümü sağlar mı?
Şeffaf tutkal çizginin optik görünürlüğünü azaltabilir, ancak tek başına sıfır derz garantisi vermez. Bant toleransı, panel kenarı, uygulama miktarı, baskı, makine ayarı ve yüzey finişi birlikte doğrulanmalıdır.
PVC ve ABS kenar bantlarında aynı tutkal kullanılabilir mi?
Bazı ürünler her iki bant türünde de uygun olabilir; ancak arka yüzey işlemi, sertlik, yüzey enerjisi, bant kalınlığı ve makine ayarları değişebilir. Ürün değişiminde gerçek numune ve soyulma/kenar kontrolü yapılmalıdır.
PUR kenar bant tutkalı neden daha dikkatli temizlenmelidir?
PUR ürünler nemle kürlenebildiği için ekipmanda bekleyen kalıntı sertleşebilir ve sonradan uzaklaştırılması zorlaşabilir. Temizlik zamanı ve kullanılacak ürün, makine üreticisi ile yapıştırıcı üreticisinin talimatına göre yönetilmelidir.
Kenar bant tutkalı seçimi için hangi bilgiler gereklidir?
Bant ve panel türü, bant kalınlığı, makine tipi, hat hızı, mevcut sıcaklık ayarları, tutkal uygulama yöntemi, kullanım ortamı, renk/derz beklentisi ve beklenen dayanım bilgileri gerekir. Bu bilgiler teknik ürün seçimini daraltır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

