



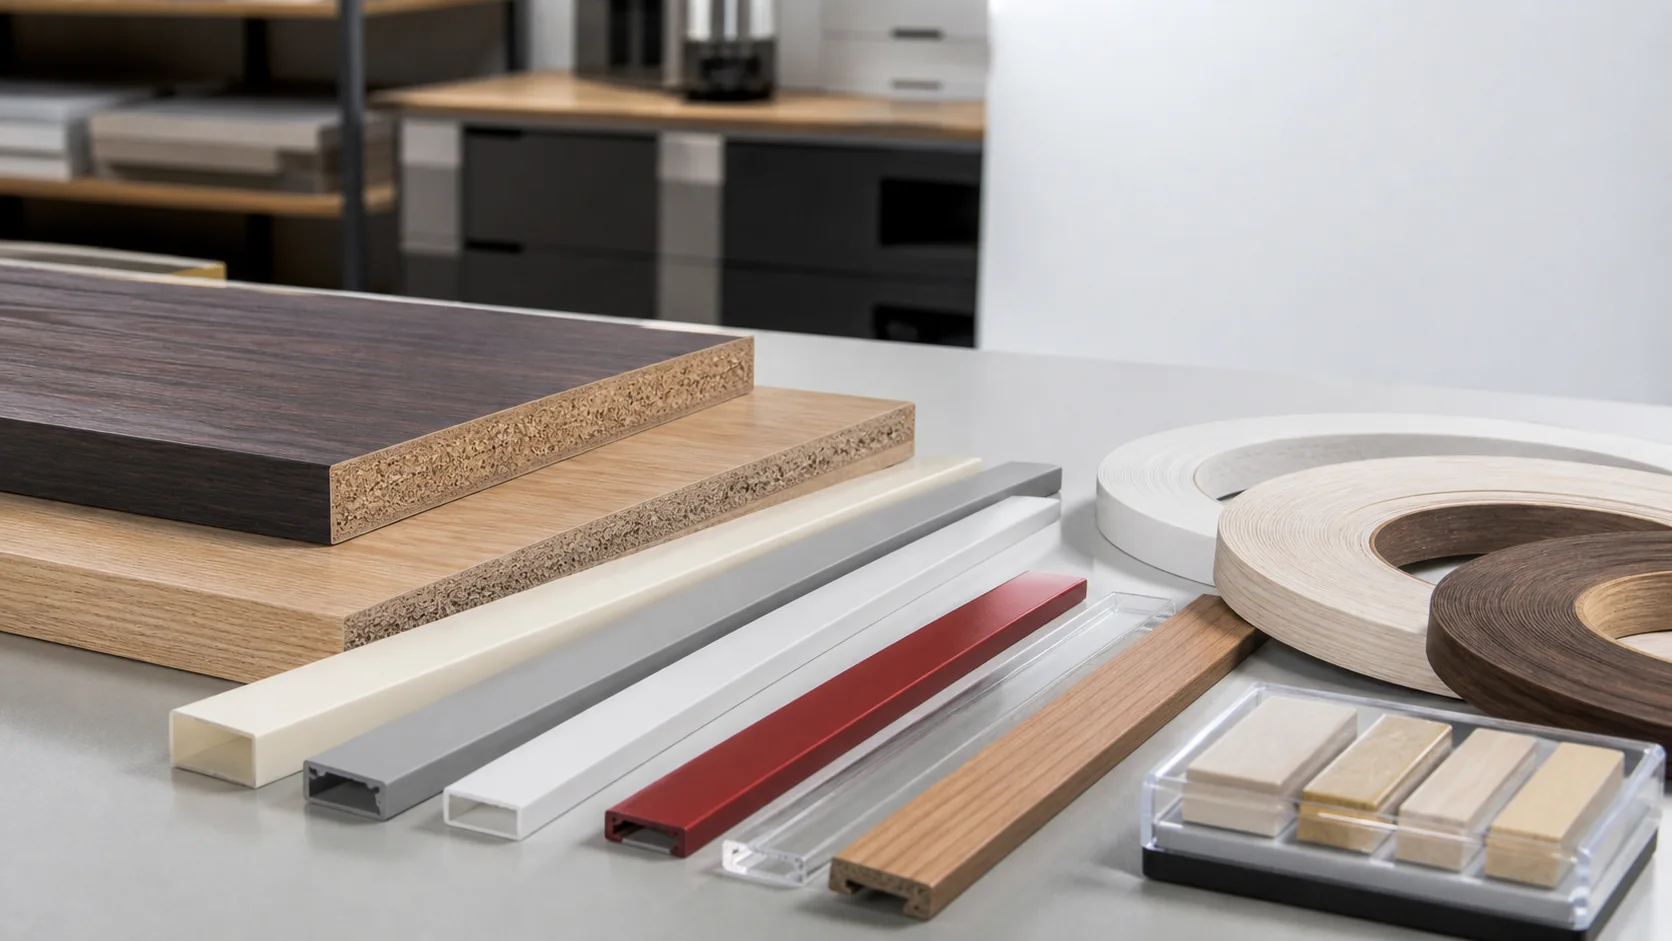
Kenar Bandı Malzemesine Göre Tutkal Seçimi: PVC, ABS, PP, PMMA ve Melamin Rehberi
Kenar bandı tutkalı seçimi yalnızca bant adındaki malzemeye göre yapılmaz. Bantın arka yüzey işlemi, panel yüzeyi, yüzey enerjisi, makine hızı, kullanım ortamı, görünür tutkal çizgisi ve beklenen nem/ısı dayanımı birlikte değerlendirilir. EVA standart uygulamalarda, PO belirli yüzey ve proses hedeflerinde, PUR ise yüksek nihai dayanım veya zorlu servis koşullarında ürün bazında test edilerek seçilir.
Kenar bandı, panelin kesilmiş yüzeyini korurken mobilyanın görünümünü de belirler. Ancak PVC, ABS, PP, PMMA, melamin ve ahşap bantların yüzey enerjisi, sertliği, esnekliği ve arka yüzey hazırlığı aynı değildir. Bu nedenle bir bantta iyi sonuç veren tutkal, başka bir bantta aynı hız ve ayarla çalışmayabilir.
Doğru seçim; bant malzemesi, panel, arka yüzey primeri, hat hızı, işlem sıcaklığı, baskı, kullanım ortamı ve estetik hedefin birlikte incelenmesiyle yapılır. TDS’deki değerler başlangıç noktasıdır; gerçek üretim numunesi nihai kararı verir.
Kenar bandı malzemeleri arasındaki temel farklar
| Bant malzemesi | Genel değerlendirme | Kontrol edilmesi gereken nokta |
|---|---|---|
| PVC | Yaygın, farklı yüzey ve parlaklık seçenekleri bulunan termoplastik bant | Arka yüzey, plastikleştirici etkisi, yüzey temizliği ve ısı hassasiyeti |
| ABS | Darbe ve yüzey görünümü beklentilerinin öne çıktığı bant ailesi | Yüzey uyumu, bant sertliği, kesim ve tutkal çizgisi |
| PP | Düşük yüzey enerjisi nedeniyle yapışma doğrulaması daha kritik olabilir | Primer/arka yüzey işlemi ve gerçek ürün numunesi |
| PMMA | Parlak ve optik görünüm beklentisinin yüksek olduğu yüzey | İz, renk, çizgi görünümü ve ısı kaynaklı yüzey etkisi |
| Melamin/CPL | Reçine kaplı veya dekoratif kâğıt esaslı yüzeyler | Arka yüzey yapısı, emicilik, liflenme ve bant-panel teması |
| Ahşap | Doğal gözenek, nem ve lif yönü değişkenliği bulunan malzeme | Nem, yüzey düzgünlüğü, pres basıncı ve açık zaman |
Yüzey ve bant arka yüzey uyumu
Plastik bantlarda tutkalın yüzeyi ıslatması, bantın arka yüzeyinde primer veya korona gibi bir işlem bulunup bulunmadığıyla yakından ilişkilidir. Düşük yüzey enerjili PP gibi malzemelerde yalnızca daha sıcak çalışmak sorunu çözmeyebilir; doğru ürün, arka yüzey işlemi ve temiz proses birlikte doğrulanmalıdır.
Melamin, CPL/HPL, PVC veya ahşap bantlarda da yüzey pürüzlülüğü, emicilik ve dekoratif kaplamanın yapısı önemlidir. Panel kenarındaki toz, kesim çapakları, yağ veya nem tutkal çizgisini ve uzun süreli bağ dayanımını etkileyebilir.
- Bantın üreticiden gelen arka yüzey işlemini ve depolama koşulunu doğrulayın.
- Panel ve bant yüzeyini toz, yağ ve gevşek parçacıklar açısından kontrol edin.
- Parlak yüzeylerde tutkal çizgisi ve optik iz için yakın plan numune alın.
- Yapışma testi yanında sıcaklık, nem ve yaşlandırma koşullarını da değerlendirin.
EVA, PO ve PUR seçimi
EVA hotmelt, standart kenar bantlama uygulamalarında yaygın ve ekonomik bir başlangıç seçeneğidir. Hızlı ilk tutunma ve geniş ürün portföyü avantaj sağlayabilir; ancak yüksek nem, sıcaklık veya özel yüzey koşulları ayrıca test edilmelidir.
PO hotmelt, belirli formülasyonlarda temiz proses, renk/ısı stabilitesi ve özel yüzey uyumu hedefleri için incelenebilir. PO seçimi, EVA’nın otomatik olarak yetersiz olduğu anlamına gelmez; aynı bant ve hat şartlarında karşılaştırmalı numune gerekir.
PUR hotmelt, soğuma sonrasında nemle reaksiyona girerek nihai bağ dayanımını geliştirebilen reaktif bir sistemdir. Mutfak, banyo, ticari alan veya yüksek dayanım beklenen mobilyalarda değerlendirilebilir. Nem yönetimi, kapalı sistem, ürün bekleme süresi ve özel temizlik prosedürü göz ardı edilmemelidir.
Bu teknolojileri daha geniş çerçevede karşılaştırmak için EVA, PO ve PUR karar matrisini, uygulama türlerini anlamak için kenar bant hotmelt çeşitleri rehberini inceleyin.
Malzeme ve tutkal seçim tablosu
| Öncelik | İlk değerlendirilecek yaklaşım | Numunede bakılacak sonuç |
|---|---|---|
| Standart seri üretim | Uygun EVA veya PO adayı | İlk tutunma, çizgi, hız ve tüketim |
| Düşük yüzey enerjisi | Arka yüzey işlemiyle uyumlu ürün | Peel/çekme ve bant açılma davranışı |
| Yüksek nem/ısı beklentisi | Uygun PUR veya yüksek dayanımlı ürün adayı | Yaşlandırma, nem ve sıcaklık çevrimi |
| Görünür çizginin azaltılması | Renk, viskozite ve ince film uyumu doğrulanmış ürün | Yakın plan yüzey görünümü ve taşma |
| Yüksek hat hızı | Açık zaman ve ayar penceresi uyumlu ürün | Bant hizası, setting ve ipliklenme |
Tablo bir ürün garantisi değildir. Aynı malzeme adı altında farklı üreticilerin bantları farklı arka yüzey işlemlerine sahip olabilir. Ürün koduna özel sıcaklık, viskozite, açık zaman ve dayanım bilgileri için Jowat ürün kartlarını ve Mayer ürün kartlarını kontrol edin.
Numune ve kalite kontrolü
- Bant, panel, tutkal ve makine ayarlarını numune formuna yazın.
- İlk parçada tutkal çizgisi, taşma, bant hizası ve yüzey izini kontrol edin.
- Kesme, soyma veya çekme gibi uygun mekanik testi gerçek üretim numunesinde uygulayın.
- Nem, sıcaklık ve bekleme süresi sonrası bağın yeniden kontrolünü planlayın.
- Ürün değişiminde yalnızca ilk parçayı değil, stabil üretimden alınan numuneyi de karşılaştırın.
Bir bant ve tutkal kombinasyonu hızlı üretimde iyi görünse bile uzun süreli kullanımda farklı davranabilir. Özellikle mutfak, banyo, ticari mobilya ve yoğun temizliğe maruz kalan ürünlerde servis koşulları numune planına eklenmelidir.
Ürün seçiminizi teknik verilerle netleştirmek için Teknik Bilgi Merkezini inceleyebilir veya Koçak Endüstri teknik ekibinden uygulamanıza uygun değerlendirme isteyebilirsiniz.
Kenar Bandı Malzemesine Göre Tutkal Seçimi: PVC, ABS, PP, PMMA ve Melamin Rehberi hakkında merak edilenler
PVC kenar bant için hangi tutkal kullanılır?
Uygulamaya göre EVA, PO veya PUR ürünleri değerlendirilebilir. Bantın arka yüzeyi, makine hızı, kullanım ortamı ve ilgili ürün TDS’si birlikte kontrol edilmelidir.
PP kenar bant yapışmıyorsa sıcaklığı artırmak çözüm müdür?
Her zaman değil. PP gibi düşük yüzey enerjili malzemelerde arka yüzey işlemi, primer, temizlik ve ürün uyumu daha kritik olabilir.
PMMA kenar bantta tutkal çizgisi nasıl azaltılır?
Uygun renk ve viskozite, kontrollü gramaj, doğru bant-panel teması ve temiz finisaj birlikte değerlendirilmelidir; yalnızca tutkal rengini değiştirmek yeterli olmayabilir.
PUR kenar bant tutkalı ne zaman tercih edilir?
Yüksek nihai dayanım, nem veya sıcaklık direnci gibi gereksinimlerde ürün bazında değerlendirilebilir. Nem yönetimi ve özel makine bakım prosedürü zorunludur.
Kenar bandı seçiminde primer neden önemlidir?
Primer veya arka yüzey işlemi, tutkalın bant yüzeyini ıslatmasını ve bağ oluşturmasını etkileyebilir. Bant üreticisi bilgisi ve gerçek numune ile doğrulama gerekir.
EVA, PO ve PUR arasında en iyi tutkal hangisidir?
Her uygulama için tek bir en iyi seçenek yoktur. Yüzey, hat, servis koşulu, görünüm, bakım ve toplam maliyet birlikte değerlendirilmelidir.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

