



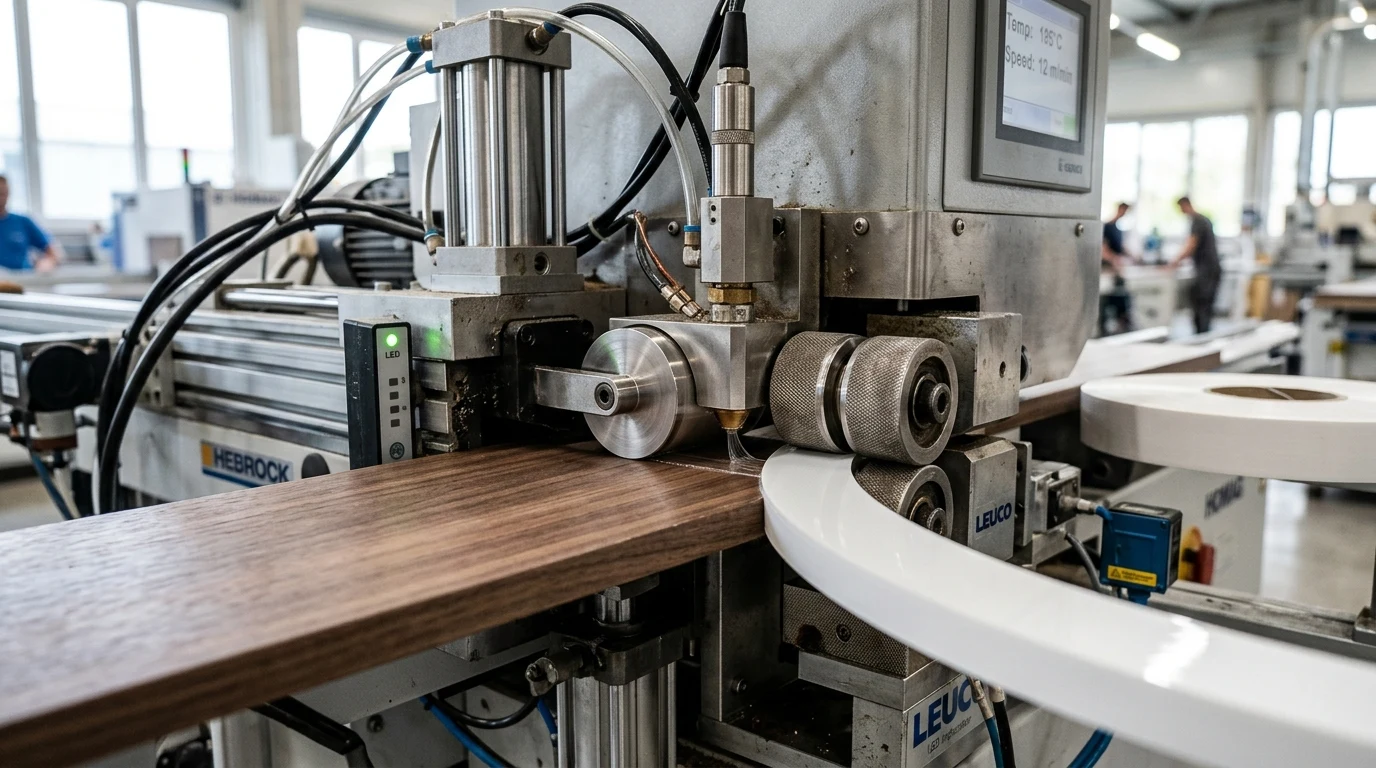
Jowat PUR Kenar Bantlama Tutkalı Seçim ve Bakım Rehberi: EVA'dan PUR'a Geçiş, Sıcaklık ve Nozul Temizliği
Jowat PUR kenar bantlama tutkalı, neme ve ısıya (-40°C ile +140°C arası) dayanıklı, neme maruz kaldığında çapraz bağ oluşturan reaktif poliüretan yapıştırıcıdır. Standart EVA tutkallara göre çok daha ince film tabakasıyla 'sıfır fuga' (görünmez tutkal hattı) sağlar. EVA'dan PUR'a geçerken tutkal potu tamamen boşaltılmalı, ara temizlik granülü uygulanmalı; üretim duruşlarında PUR temizleme kiti (mavi spülmittel) ile reaksiyon nötralize edilmelidir.
Modern mobilya, banyo-mutfak dolapları ve ticari iç mekân panellerinde estetik ve dayanıklılık beklentileri, kenar bantlama süreçlerinde reaktif poliüretan (PUR) teknolojisini standart hâle getirmiştir. Jowat PUR kenar bantlama tutkalları (Jowatherm-Reaktant® ürün grubu), havadaki ve paneldeki nemle kimyasal reaksiyona girerek termoplastik yapıştırıcıların sunduğu mekanik tutunmayı aşan, çözünmez ve erimez bir çapraz bağ oluşturur.
1. Jowat PUR Hot Melt Nedir ve EVA'dan Farkı Nedir?
Klasik EVA (Etilen Vinil Asetat) hot melt yapıştırıcılar, ısıyla eriyen ve soğuduğunda fiziksel olarak katılaşan termoplastik polimerlerdir. Bu sistemler maliyet ve uygulama kolaylığı sağlasa da, 70°C–80°C üzerindeki sıcaklıklarda veya yoğun buhar/su temasında yumuşayarak kenar bandının açılmasına yol açabilir.
Buna karşılık Jowat PUR (Poliüretan Reaktif) hot melt iki aşamalı bir bağlanma mekanizması sergiler:
- Fiziksel İlk Tutunma: Sıcak eriyik olarak 120°C–140°C aralığında merdane veya nozul ile uygulandığında hızla soğuyarak saniyeler içinde güçlü bir mekanik tutunma sağlar. Bu sayede panel hemen ebatlama veya frezeleme hattına girebilir.
- Kimyasal Çapraz Bağlanma (Cross-linking): Uygulamayı takip eden 24 ila 72 saat içerisinde yapıştırıcı molekülleri, ahşap panelin gözeneklerindeki ve ortam havasındaki nem ile reaksiyona girer. Oluşan poliüretan ağ yapısı, tutkal hattını termoset özelliğe kavuşturur; artık ısıtıldığında tekrar erimez ve solventlerle çözünmez.
2. Uygulama Sıcaklığı, Viskozite ve Hat Hızı Dengesi
PUR tutkalların kimyasal stabilitesini korumak için uygulama sıcaklığı sınırlarına katı biçimde uyulmalıdır. Aşırı sıcaklık tutkal potunda erken reaksiyonu ve viskozite artışını tetiklerken, düşük sıcaklık panel yüzeyinde yetersiz ıslatmaya sebep olur:
| Parametre | Önerilen Aralık | Teknik Etki ve Kritik Risk |
|---|---|---|
| Erime Tankı Sıcaklığı | 120°C – 140°C | 150°C üzerine çıkılması viskoziteyi hızla artırır, tutkal tankında jelleşme başlatır. |
| Uygulama Merdanesi / Nozul | 130°C – 150°C | Panel temas noktasında doğru akışkanlık ve film kalınlığı sağlar. |
| Uygulama Miktarı (Gramaj) | 100 – 160 g/m² | EVA tutkallara (180–250 g/m²) kıyasla yaklaşık %40 daha düşük gramajla tam mukavemet elde edilir. |
| Hat İlerleme Hızı | 15 – 35 m/dk | Yüksek hat hızlarında nozul geometrisi ve açık zaman toleransı dikkate alınmalıdır. |
| Panel Yüzey Sıcaklığı | Min. 18°C | Soğuk panel, tutkalın erken donmasına ('cold check') ve yapışma zafiyetine neden olur. |
3. Sıfır Fuga (Zero-Joint) Kenar Bantlama Nasıl Elde Edilir?
Mobilya sektöründe 'sıfır fuga' (zero-joint) terimi, panel yüzeyi ile ABS/PVC/akrilik kenar bandı arasında tutkal hattının insan gözüyle ayırt edilemeyecek inceliğe inmesini ifade eder. Lazer veya sıcak hava bantlama sistemlerine alternatif olarak, doğru ayarlanmış Jowat PUR teknolojisi maliyet avantajıyla kusursuz sıfır fuga yüzey sunar:
- Hassas Ön Frezeleme: Panel kenarındaki testere izleri ve mikroskobik kırılmalar çift motorlu elmas ön freze ile tamamen temizlenmelidir.
- Mikro-Dozaj Merdane veya Nozul: Slot nozul (yarık aplikatör) veya ters dönüşlü tutkal merdanesi ile tutkal filmi 0.05 mm kalınlığa kadar inceltilmelidir.
- Riepe® Ön ve Son Proses Kimyasalları: Tutkal potu öncesinde uygulanan Riepe antistatik ayırıcı sıvı panel yüzeyine tutkal yapışmasını önler; polisaj öncesi temizleme sıvısı ise mikroskobik taşmaları sıyırarak parlak ve temiz bir köşe bırakır.
- Optimum Baskı Rulosu Ayarı: Ana baskı rulosu ve kademeli konik yan rulolar, kenar bandını tutkal soğumadan panel çekirdeğine milimetrik basınçla kilitlemelidir.
4. EVA'dan PUR'a Geçiş ve Hat Hazırlık Protokolü
EVA kullanılan standart bir kenar bantlama makinesini Jowat PUR tutkala geçirirken iki kimyasalın tank içinde karışması kesinlikle önlenmelidir. EVA ve PUR kalıntıları birbirinin reaksiyon dengesini bozar:
- EVA Tankını Tamamen Boşaltın: Mevcut EVA tutkalı yüksek sıcaklıkta tahliye edin, hazne duvarlarını teflon uyumlu aparatlarla kazıyın.
- Temizleme Granülü Uygulayın: Standart hot melt temizleyicisi ile haznedeki son EVA kalıntılarını bağlayıp tahliye edin.
- PUR Ön Isıtıcı veya Kartuş Sistemi Bağlayın: 2 kg veya 20 kg'lık hava geçirmez Jowat PUR ambalajlarını doğrudan sisteme entegre edin. Nem bariyeri sağlayan kuru hava (dry air) veya azot korumalı kapak kullanın.
- İlk Dolum ve Boşaltma (Flush): Yeni Jowat PUR tutkalını eritip sistemden yaklaşık 200–300 gram akıtarak merdane ve hortumdaki tüm eski kimyasal kalıntıları süpürün.
5. Günlük ve Haftalık Bakım: PUR Temizleme Granülü (Spülmittel)
Reaktif poliüretan tutkallar havayla temas ettiği anda kürlenmeye başlar. Tank veya nozul içerisinde tamamen donan bir PUR kütlesini eritmek fiziksel olarak imkânsızdır ve ünitenin tamamen sökülüp yakılmasını veya değiştirilmesini gerektirir. Bu nedenle disiplinli temizlik protokolü zorunludur:
- Kısa Süreli Duruşlar (Gece Boyu): Tutkal potu sıcaklığı 100°C'ye düşürülmeli veya tankın kapağı kuru hava fitiliyle sızdırmaz hâle getirilmelidir.
- Hafta Sonu ve Uzun Duruşlar (48 Saat Üzeri): Kalan PUR tutkalı tahliye edilmeli, ardından özel nötrleştirici Jowat PUR Temizleme Granülü (Mavi Spülmittel) hazneye yüklenmelidir.
- Reaksiyon Nötralizasyonu: Mavi temizleme granülü eridikten sonra merdane ve nozullardan geçirilerek hat boyundaki tüm reaktif izosiyanat grupları kimyasal olarak pasifize edilir. Sistem soğuduğunda bu granül inert bir parafin gibi kalır ve makineye zarar vermez.
- Yeniden Başlatma: Makine tekrar çalıştırılacağında mavi granül eritilip tahliye edilir, taze PUR tutkalı yüklenip berrak akış görülene kadar birkaç dakika sirküle edilir.
6. Jowat Kenar Bantlama Tutkalları Karşılaştırma Matrisi
| Özellik | Jowat EVA Hot Melt | Jowat PO (Poliolefin) | Jowat PUR (Jowatherm-Reaktant®) |
|---|---|---|---|
| Kimyasal Yapı | Termoplastik Kopolimer | Termoplastik Poliolefin | Neme Reaktif Poliüretan (Termoset) |
| Isı Mukavemeti | -10°C ile +75°C | -20°C ile +110°C | -40°C ile +140°C |
| Su ve Buhar Direnci | Düşük (Banyo/mutfakta açılma riski) | Orta - Yüksek | Tam Su Geçirmezlik (Buhar ve nem direnci) |
| Tutkal Çizgisi Kalınlığı | Belirgin (0.15 – 0.30 mm) | İnce (0.10 – 0.15 mm) | Sıfır Fuga (0.05 – 0.10 mm mikro film) |
| Uygulama Sıcaklığı | 180°C – 200°C | 170°C – 190°C | 120°C – 140°C (Düşük enerji tüketimi) |
| Bakım Gereksinimi | Standart | Düşük (Karbonlaşma yapmaz) | Yüksek (Özel temizlik spülmittel zorunlu) |
Hattınızda Jowat PUR Teknolojisine Geçiş Yapın
Koçak Endüstri teknik uzmanları, mevcut kenar bantlama makinelerinizin PUR uyumluluk denetimini gerçekleştirmekte, nozul/merdane ayarlarınızı optimize etmekte ve Jowatherm-Reaktant® ürünleri ile hat verimliliğinizi maksimize etmektedir.
Teknik Danışmanlık ve Teklif Alın veya Jowat Ürün Kataloğumuzu İnceleyin.
Jowat PUR Kenar Bantlama Tutkalı Seçim ve Bakım Rehberi: EVA'dan PUR'a Geçiş, Sıcaklık ve Nozul Temizliği hakkında merak edilenler
Jowat PUR kenar bantlama tutkalı neden sıfır fuga sağlar?
Jowat PUR reaktif yapıştırıcılar, 100-140 g/m² gibi çok düşük gramajlarda ve 0.05 mm inceliğinde mikron düzeyinde film tabakası oluşturarak panel çekirdeği ile kenar bandı arasında göze görünmez bir birleşim hattı meydana getirir.
PUR tutkal kullanılan makine hafta sonu nasıl bırakılmalıdır?
PUR tutkal içeren hazne tahliye edilmeli ve reaksiyon nötrleştirici Jowat mavi temizleme granülü (spülmittel) sisteme yüklenip eritilmelidir. Merdaneden akıtılan temizleme maddesi izosiyanat gruplarını pasifize ederek ünitenin donmasını önler.
EVA tutkaldan PUR tutkala geçerken makine modifikasyonu gerekir mi?
Birçok modern kenar bantlama makinesi teflon kaplı pot veya hazır PUR kartuş slotu ile doğrudan PUR kullanımına uygundur. Eski makinelerde ise tutkal potunun teflon kaplanması veya nozul adaptör kiti takılması gerekebilir.
PUR tutkalın tam kürlenme süresi ne kadardır?
PUR tutkallar saniyeler içinde mekanik tutunma sağlar ve panel işlenebilir. Kimyasal çapraz bağlanma ve nihai ısı-su direnci ise ortam nemine bağlı olarak 24 ile 72 saat arasında tamamlanır.
Jowat PUR tutkal hangi sıcaklıkta uygulanır?
Jowat PUR kenar bantlama tutkalları genellikle 120°C ile 140°C arasındaki düşük uygulama sıcaklıklarında çalışır. 150°C üzerindeki sıcaklıklar pot içerisinde erken reaksiyon ve jelleşmeye sebep olabileceği için kaçınılmalıdır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

