



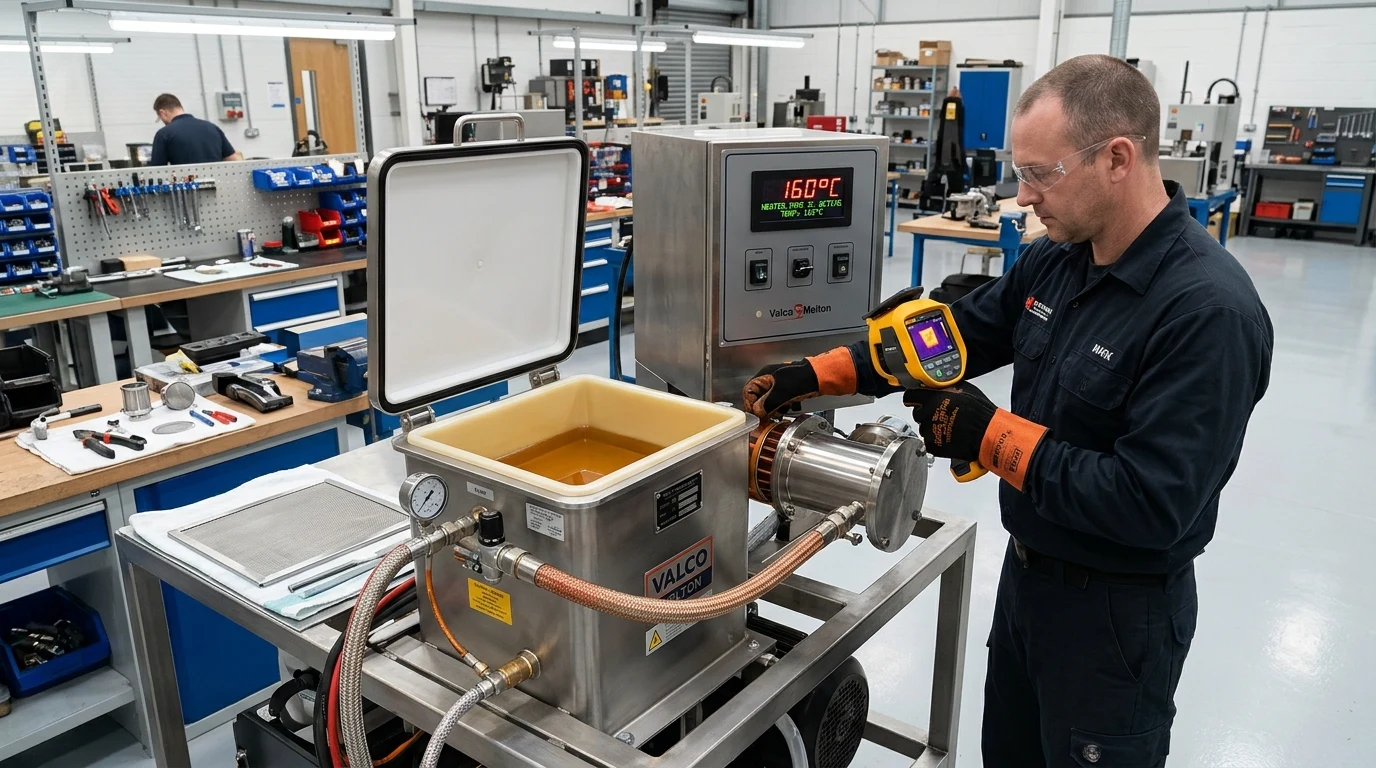
Sıcak Tutkal Kazanlarında Karbonlaşma (Charring) ve Jel Oluşumu: Nedenleri, Önleme Yolları ve Kazan Kurtarma
Sıcak tutkal kazanlarında karbonlaşma (charring); tutkalın aşırı yüksek sıcaklıkta uzun süre oksijenle temas etmesi, tank çeperlerindeki sıcak nokta (hot spot) arızaları veya üretim duruşlarında kazan sıcaklığının düşürülmemesi sonucu polimer zincirlerinin yanarak kömürleşmesidir. Bu kömürleşmiş partiküller filtreleri, hortumları ve nozülleri tıkayarak üretim hattını durdurur. Çözüm; bekleme modunda (standby) sıcaklığı 100°C–120°C seviyesine indirmek, antioksidan katkılı metallocene tutkallar tercih etmek ve periyodik olarak temizleme kimyasalları (Jowat / Mayer temizleme granülü) ile flushing yapmaktır.
Endüstriyel ambalaj, mobilya kenar bantlama, etiketleme ve laminasyon hatlarında sıcak eriyik (hot melt) uygulama sistemleri üretimin kalbidir. Bu sistemlerde yaşanan en maliyetli arıza, eritme tankında tutkalın yanmasıyla oluşan karbonlaşma (charring) ve çapraz reaksiyon kaynaklı jelleşme problemidir.
1. Karbonlaşma ve Jel Oluşumunun Kimyasal Mekanizması
Sıcak tutkallar organik polimerlerdir (EVA, Poliolefin, Poliamid veya PUR). Kazanın erime haznesinde 160°C–200°C aralığında sürekli ısıtılan polimer, havadaki oksijenle temas ettiğinde termal oksidasyona uğrar. Antioksidan katkılar tükendiğinde polimer zincirleri parçalanır veya aşırı çapraz bağlanarak çözünmez sert kömür partiküllerine (karbon pulcukları) ve yapışkan jellerine dönüşür.
2. Karbonlaşmanın Hat Verimliliğine ve Maliyete Etkileri
- Nozül Tıkanmaları: Kopan karbon parçacıkları püskürtme memelerini tıkar; koli veya panel üzerinde tutkalsız bölgeler bırakarak pop-open ve hatalı ürün oranını artırır.
- Hortum ve Pompa Hasarı: Karbon birikintileri eriyik hortumunun iç cidarını kaplayarak ısı iletimini engeller ve dişli pompalarda aşırı basınç aşınmasına yol açar.
- Sıcak Noktalar (Hot Spots): Tank tabanına yapışan karbon tabakası yalıtkan görevi görerek ısıtıcı rezistansların aşırı ısınmasına ve yanmasına sebep olur.
3. Karbonlaşmayı Önlemenin 5 Altın Kuralı
Proaktif bakım yaklaşımı ile karbonlaşma riskini sıfıra indirmek mümkündür:
- Standby (Bekleme) Modu Kullanımı: Hat 30 dakikadan fazla duracaksa kazan sıcaklığı 100°C–120°C seviyesine çekilmelidir. Sıcak tutkal asla saatlerce uygulama sıcaklığında bekletilmemelidir.
- Tank Kapağını Sürekli Kapalı Tutmak: Açık bırakılan kapak tank içine toz girmesine ve oksijen temasının katlanmasına yol açar.
- Doğru Tank Seviyesi: Tutkal seviyesi kazan hacminin 1/3'ünün altına düşürülmemelidir; aksi halde çeperdeki ince tutkal filmi hızla yanar.
- Isı Kalibrasyonu: Termokupl ve sensörler 6 ayda bir harici lazer termometre ile doğrulanmalıdır.
- Termal Kararlı Poliolefin Seçimi: Karbonlaşma eğilimi yüksek standart EVA yerine yüksek saflıkta metallocene poliolefin tutkallar tercih edilmelidir.
4. Adım Adım Kazan Kurtarma ve Flushing Prosedürü
Ağır karbonlaşmış bir eriyik tankını sıfırlamak için şu prosedür uygulanır:
| Adım | İşlem Detayı | Güvenlik & Kritik Nokta |
|---|---|---|
| 1. Tahliye | Tanktaki eski yanık tutkalı sıcakken tamamen tahliye vanasından boşaltın. | Isıya dayanıklı eldiven ve siperlik kullanın. |
| 2. Mekanik Temizlik | Çeperlerdeki kaba kabukları pirinç veya ahşap spatulayla kazıyın (asla çelik tornavida kullanmayın, teflon çizilir). | Teflon kaplamayı zedelemeyin. |
| 3. Temizleme Granülü | Jowat veya Mayer temizleme granülü ekleyip 140°C–150°C'de 45 dakika eritin. | Granül karbon kabuklarını çözer ve askıya alır. |
| 4. Sirkülasyon / Boşaltma | Hortum ve tabancalardan granülü pompalayarak tüm hattı flush edin ve tahliye edin. | Nozul yerine yıkama adaptörü takın. |
| 5. Yeni Şarj | Yeni üretim tutkalını doldurup ilk 1 kg eriyiği dışarı akıtın. | Sistem tamamen saf ve arınmış olur. |
5. EVA, Poliolefin ve Reaktif PUR Temizlik Farkları
Klasik EVA ve poliolefin tanklarında termoplastik temizleme granülleri yeterli olurken; reaktif PUR sistemlerinde reaksiyonu durduran özel PUR nötralizasyon kiti (mavi/kırmızı spülmittel) kullanılmalıdır. PUR tutkalı suyla veya nemle temas ettirilmemeli, temizleme işlemi reaksiyon tamamlanmadan yapılmalıdır.
6. Jowat ve Riepe Temizleme ve Bakım Kimyasalları
Koçak Endüstri ürün gamında bulunan bakım kimyasalları:
- Jowat Temizleme Granülleri (Spülmittel): EVA ve PUR tutkal tankları için kimyasal çözücü ve flushing granülleri.
- Riepe® Antistatik Ayırıcı ve Temizleyici Sıvılar: Mobilya kenar bantlama makinelerinde tutkal fazlalıklarını ve bant izlerini anında söken endüstriyel sıvılar.
- Soğuk Temizleme Jelleri: Dış yüzeylere taşan yanmış tutkalları fırınlamadan çözen kimyasal jeller.
7. Sıkça Sorulan Sorular (FAQ)
Kazan temizleme protokolleri, yerinde hat bakımı ve temizleme kimyasalları temini için Koçak Endüstri teknik ekibiyle iletişime geçin.
Sıcak Tutkal Kazanlarında Karbonlaşma (Charring) ve Jel Oluşumu: Nedenleri, Önleme Yolları ve Kazan Kurtarma hakkında merak edilenler
Sıcak tutkal kazanında karbonlaşma neden oluşur?
Aşırı sıcaklık, tutkalın tankta günlerce standby yapılmadan beklemesi, tank kapağının açık kalarak tutkalın hava oksijeniyle yanması ve rezistans sıcaklık sapmaları karbonlaşmaya yol açar.
Teflon kaplı tankı kazırken metal spatula kullanılır mı?
Kesinlikle hayır. Çelik spatulalar teflon kaplamayı çizer; çizilen yüzeylere tutkal çok daha güçlü yapışır ve kalıcı yanıklara neden olur. Pirinç veya sert ahşap sıyırıcılar kullanılmalıdır.
PUR tutkal tankı normal sıcak tutkal granülü ile temizlenir mi?
Hayır. Reaktif PUR tutkallar izosiyanat gruplarını nötralize eden özel reaktif temizleme granülü (PUR Spülmittel) ile yıkanmalıdır.
Hangi tutkal tipi en az karbonlaşma yapar?
Yüksek termal stabiliteye sahip yüksek saflıktaki metallocene poliolefin (mPO) sıcak tutkallar neredeyse hiç karbonlaşma yapmaz.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

