



Hot Melt Tutkal Nedir? Nerelerde Kullanılır? Uygulama ve Seçim Rehberi
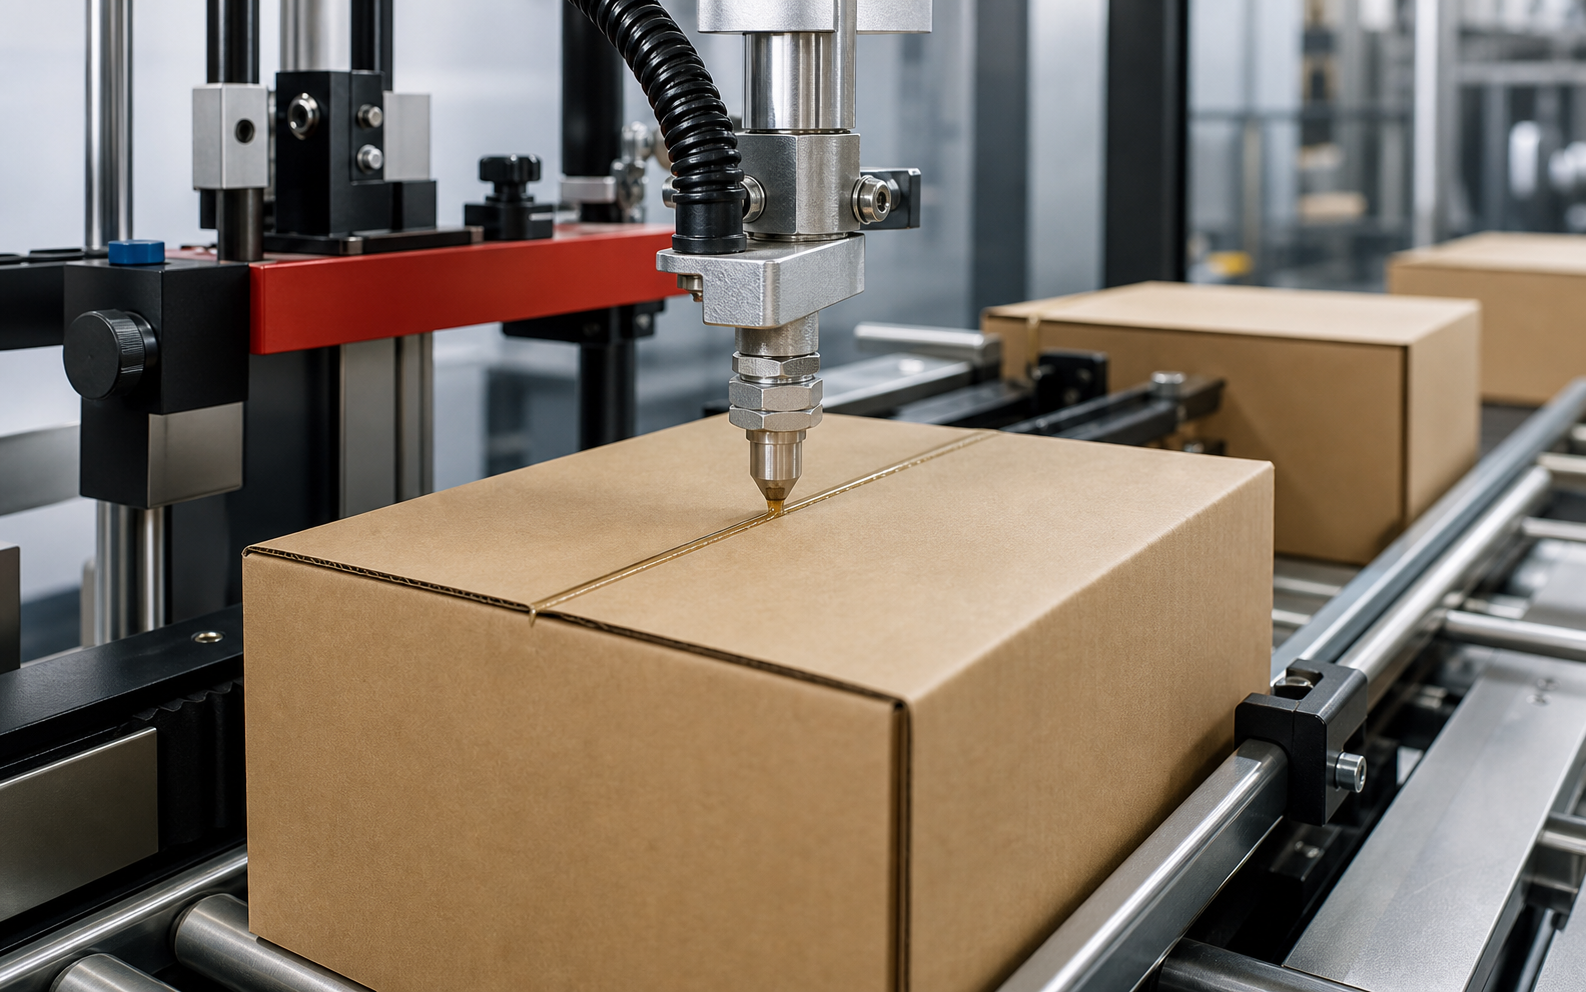
Hot melt tutkal, solvent içermeyen ve ısıtılarak akışkan hale getirilen yüzde 100 katı termoplastik yapıştırıcıdır. Uygulama yüzeyine sıcak halde verilir, soğurken hızlı ilk tutunma oluşturur. Ambalaj, mobilya, kenar bantlama, laminasyon, ciltçilik, tekstil ve çeşitli montaj hatlarında kullanılır; doğru seçim ürün ailesi kadar yüzey, makine ve proses koşullarına bağlıdır.
Hot melt tutkal, ısıtıldığında akışkanlaşan, yüzeye uygulandıktan sonra soğuyarak hızlı bir bağ oluşturan solventsiz bir endüstriyel yapıştırıcı sınıfıdır. Formülasyona bağlı olarak EVA, PUR, PO veya PSA esaslı olabilir. Bu nedenle yalnızca ürünün sıcaklık aralığına bakmak yerine; yapıştırılan malzeme, hat hızı, yüzey enerjisi, beklenen ısı ve nem dayanımı, uygulama ekipmanı ve temizlik prosedürü birlikte değerlendirilmelidir.
Hot melt tutkal nedir?
Hot melt sistemlerinde bağ oluşumu temel olarak iki aşamada gerçekleşir: yapıştırıcı kontrollü bir sıcaklıkta eritilir ve yüzeye aktarılır; ardından soğuma ile birlikte ilk tutunma ve mekanik bağ gelişir. PUR gibi reaktif türlerde bu fiziksel soğumaya ek olarak ortam nemiyle ilerleyen kimyasal kürleşme de olabilir. Solvent içermemesi, hızlı devreye alma ve üretim hattında kısa bekleme süresi hot melt teknolojisinin öne çıkan yönleridir.
Her hot melt aynı davranışı göstermez. Viskozite, açık zaman, yumuşama noktası, ısı stabilitesi, renk, yapışma yüzeyi ve uygulama şekli ürünün gerçek performansını belirler. Kesin sıcaklık, gramaj ve hat ayarı için seçilen ürünün güncel teknik bilgileri, TDS/SDS belgeleri ve üretim numunesi esas alınmalıdır.
EVA, PUR, PO ve PSA hot melt arasındaki farklar
| Tür | Öne çıkan davranış | Yaygın kullanım | Kontrol edilmesi gerekenler |
|---|---|---|---|
| EVA | Ekonomik, hızlı ilk tutunma ve kolay proses | Kenar bantlama, ambalaj, genel montaj | Uygulama sıcaklığı, açık zaman, ısı ve nem dayanımı |
| PUR | Nemle kürleşen, yüksek nihai dayanım potansiyeli | Premium mobilya, profil kaplama, laminasyon | Nemden korunma, ekipman temizliği, kür süresi |
| PO | Temiz çalışma, proses kararlılığı ve belirli yüzeylerde iyi denge | Ambalaj, film, laminasyon ve özel montaj | Yüzey uyumu, açık zaman, ısı ve hat hızı |
| PSA | Basınçla aktive olan sürekli yapışkanlık | Etiket, bant, film ve yeniden konumlandırma | Yüzey enerjisi, basınç, soyulma ve kayma dayanımı |
Genel bir başlangıç yaklaşımı olarak EVA ekonomik ve hızlı üretim ihtiyaçlarında, PUR uzun dönem dayanım beklentisinde, PO temiz ve kararlı proseslerde, PSA ise basınçla anında tutunma istenen uygulamalarda değerlendirilir. Bu ifade otomatik ürün eşleştirmesi değildir; nihai seçim gerçek yüzey ve makine testiyle doğrulanır.
Hot melt nerelerde kullanılır?
- Ambalaj: Koli kapama, kutu katlama, tepsi şekillendirme ve yüksek hızlı paketleme hatları.
- Mobilya ve ahşap: Kenar bantlama, profil kaplama, laminasyon ve montaj uygulamaları.
- Kâğıt ve ciltçilik: Kitap sırtı, kapak, broşür ve katlama yapıştırmaları.
- Tekstil ve hijyen: Malzeme birleştirme, laminasyon ve özel nonwoven uygulamaları.
- Otomotiv ve endüstriyel montaj: Kontrollü yüzeylerde hızlı sabitleme ve proses içi birleştirme.
Uygulama alanı belirlenirken ürünün yalnızca yapışma gücü değil, görünür derz, esneklik, koku, renk, gıda veya tüketici ürünüyle temas koşulları, çalışma sıcaklığı ve hat temizliği de dikkate alınır. Koçak Endüstri yapıştırıcı kataloğunda teknoloji aileleri ve ilgili ürün merkezleri birlikte incelenebilir.
Doğru hot melt nasıl seçilir?
- Yapıştırılacak yüzeyleri ve olası yüzey kaplamalarını yazın.
- Makine tipini, hazne veya tank yapısını, nozul uygulamasını ve hat hızını belirleyin.
- İlk tutunma mı, uzun dönem ısı/nem dayanımı mı, yoksa basınçla sürekli yapışkanlık mı öncelikli karar verin.
- Ürünün açık zamanı, viskozitesi, önerilen sıcaklığı ve uygulama miktarını güncel TDS üzerinden karşılaştırın.
- Renk, derz görünümü, taşma, koku, temizlik ve ürün değişim sürecini üretim numunesiyle test edin.
Uygulama ve proses kontrolü
Hot melt başarısızlığının nedeni her zaman yapıştırıcı değildir. Düşük yüzey sıcaklığı, yetersiz baskı, kirli yüzey, hat hızına göre kısa açık zaman, fazla veya az gramaj, uygunsuz nozul ve uzun süre yüksek sıcaklıkta bekletme benzer belirtiler oluşturabilir. Kenar bantlama için yüzey hazırlığı, bant gerilimi ve baskı makaraları; ambalaj için kapaklama basıncı, karton emiciliği ve hat senkronu birlikte kontrol edilmelidir.
Güvenli ve tekrarlanabilir bir uygulama için üretici TDS/SDS dokümanı, makine üreticisinin prosedürü ve Koçak Endüstri teknik yönlendirmesi birlikte kullanılmalıdır. İhtiyacınıza göre Jowat ürünlerini, genel ürün kataloğunu veya teknik teklif ve uygulama desteğini inceleyebilirsiniz.
Hot Melt Tutkal Nedir? Nerelerde Kullanılır? Uygulama ve Seçim Rehberi hakkında merak edilenler
Hot melt tutkal su bazlı tutkal ile aynı mıdır?
Hayır. Hot melt, ısı ile akışkanlaşan ve soğuyarak bağ oluşturan yüzde 100 katı bir sistemdir. Su bazlı tutkalda ise bağ oluşumu büyük ölçüde suyun buharlaşması ve polimer filminin oluşmasıyla ilerler. Makine, kuruma süresi ve yüzey koşulları farklıdır.
Hot melt tutkal hangi sıcaklıkta uygulanır?
Tek bir uygulama sıcaklığı yoktur; ürün ailesine ve ürüne göre değişir. TDS'deki tank, hortum ve nozul aralığı esas alınmalı, sıcaklık yalnızca akış için değil renk, viskozite ve ısı stabilitesiyle birlikte kontrol edilmelidir.
EVA mı PUR mu seçmeliyim?
Ekonomik, hızlı ve genel amaçlı uygulamalarda EVA değerlendirilebilir. Nem, ısı ve uzun dönem dayanımı kritik olan veya daha ince yapışma hattı istenen uygulamalarda PUR öne çıkabilir. Kesin karar yüzey, makine ve üretim testiyle verilmelidir.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

