



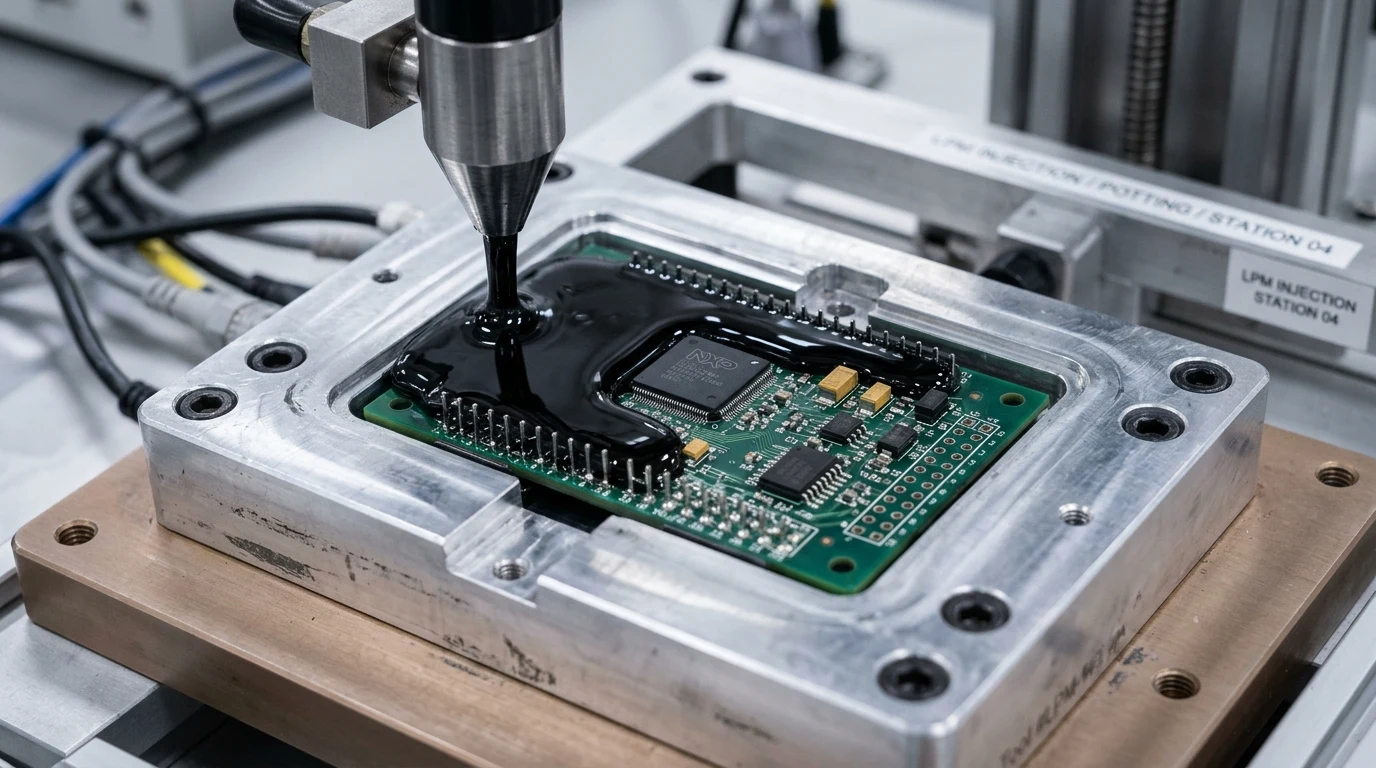
Elektronik Sensör ve PCB Kart İmalatında Düşük Basınçlı Hot Melt Kalıplama (Low Pressure Molding) ve Potting
Elektronik devre kartlarının (PCB), sensörlerin ve konnektörlerin nem, toz, titreşim ve termal şoklara karşı korunmasında geleneksel 2 bileşenli epoksi veya poliüretan döküm (potting) yöntemlerinin yerini Düşük Basınçlı Kalıplama (Low Pressure Molding - LPM) teknolojisi almaktadır. Dimerik yağ asidi bazlı termoplastik poliamid (PA) sıcak tutkallarla gerçekleştirilen LPM işlemi, 2 ila 20 bar gibi son derece düşük enjeksiyon basıncı ve 190°C–230°C ergitme sıcaklığında çalışır. Hassas SMD bileşenlere ve lehim bağlantılarına mekanik zarar vermeden gövdeyi tek operasyonda kapsüller. Kürleşme süresi 15 ila 45 saniye olan poliamid sistemler, 24 saatlik epoksi bekleme sürelerini ortadan kaldırarak çevrim hızını %90 artırır. IP67/IP68 su geçirmezlik seviyesi, UL 94 V-0 alev geciktiricilik ve -40°C ila +150°C çalışma aralığı sunarak otomotiv elektroniği, medikal sensörler ve endüstriyel IoT cihazlarında en güvenilir sızdırmazlık standardını oluşturur.
Modern elektronik endüstrisinde devre kartlarının (PCB), mikroişlemcilerin, sensörlerin ve kablo konnektörlerinin agresif çevre şartlarından korunması kritik bir mühendislik zorunluluğudur. Otomotiv kaput altı, endüstriyel otomasyon sahaları, dış ortam aydınlatma armatürleri ve giyilebilir medikal cihazlar; elektronik bileşenleri nem, toz, tuzlu su spreyi, motor yağları ve sürekli mekanik titreşime maruz bırakır. Geleneksel 2 bileşenli epoksi veya poliüretan sıvı döküm (potting) metotları, saatler süren fırın kürleşmesi, zararlı VOC emisyonları ve harici plastik gövde kutusu ihtiyacı nedeniyle yüksek maliyet üretir. Buna karşın Düşük Basınçlı Kalıplama (Low Pressure Molding - LPM) teknolojisi, tek bileşenli dimerik poliamid sıcak tutkallar kullanarak harici bir plastik kasaya ihtiyaç duymadan komponentin kendisini 15-45 saniyede koruyucu bir gövdeye dönüştürür. Bu teknik makalede, LPM teknolojisinin kimyasal temellerini, proses parametrelerini, dielektrik yalıtımını ve otomotiv OEM standartlarını inceliyoruz.
1. Geleneksel Potting (Epoksi/PU) ile Düşük Basınçlı Kalıplama (LPM) Karşılaştırması
Geleneksel potting işleminde elektronik devre önce önceden enjeksiyonla üretilmiş plastik bir kutu (housing) içerisine yerleştirilir; ardından 2 bileşenli epoksi, poliüretan (PU) veya silikon reçine kutunun içine manuel veya dispenser ile dökülür. Kimyasal kürleşmenin tamamlanması oda sıcaklığında 12-24 saat, fırın ortamında ise 1-2 saat sürer. Bu süreçte yaşanan en büyük zorluklar hava kabarcığı kalması (void formation), reçinenin kürleşirken egzotermik ısı yayarak hassas çiplere zarar vermesi ve hatalı dökümlerde tamir/geri dönüşümün imkansız olmasıdır.
Düşük Basınçlı Kalıplama (LPM) ise bu karmaşık adımları tek bir enjeksiyon istasyonunda birleştirir:
- Kasa Gerektirmez: Poliamid sıcak tutkal doğrudan devre kartının üzerine kalıplanarak ürünün dış muhafazasını kendisi oluşturur. Plastik kasa ve conta stok maliyeti sıfırlanır.
- 15-45 Saniye Çevrim Süresi: Reaktif kürleşme yerine termoplastik faz değişimi ile çalışan poliamid, soğuk alüminyum kalıba temas ettiği anda hızla katılaşır. Parça kalıptan çıkar çıkmaz derhal test edilip montaja gönderilebilir.
- Sıfır Toksisite ve Yeşil Kimya: İzosiyanat, solvent veya toksik amin sertleştiriciler içermez; dimerik yağ asitlerinden üretilen biyolojik bazlı poliamid polimerleri RoHS ve REACH direktiflerine tam uyumludur.
- Yeniden İşlenebilirlik (Reworkability): Hatalı basılan veya revizyon gereken kartlarda poliamid gövde ısıtılarak zarar vermeden soyulabilir ve PCB kartı kurtarılabilir.
| Mühendislik Parametresi | 2K Epoksi / PU Potting | Plastik Enjeksiyon (Standart) | Düşük Basınçlı Kalıplama (LPM) |
|---|---|---|---|
| Enjeksiyon Basıncı | Yerçekimi döküm (0 bar) | 300 – 1.000 bar (Çok Yüksek) | 2 – 20 bar (Ultra Düşük) |
| Çevrim Süresi | 2 – 24 Saat (Kürleşme bekleme) | 20 – 40 Saniye | 15 – 45 Saniye |
| Bileşen Hasar Riski | Düşük (Egzotermik ısı riski) | Çok Yüksek (SMD kırılma & ezilme) | Sıfır (Hassas lehim koruması) |
| Kalıp Maliyeti | Düşük (Kutu içi döküm) | Çok Yüksek (Çelik kalıp 20.000€+) | Ekonomik (Alüminyum kalıp 2.500€+) |
| Sızdırmazlık Sınıfı | IP65 – IP67 | IP40 (Conta gerektirir) | IP67 – IP68 (Doğrudan yapışma) |
| Çevre & İşçi Sağlığı | Zararlı buhar, VOC riski | Nötr | Temiz, kokusuz, sıfır VOC |
2. Poliamid (PA) Hot Melt Kimyası: Dielektrik Dayanım ve UL 94 V-0 Yangın Güvenliği
LPM teknolojisinde kullanılan sıcak tutkallar, ambalaj veya ahşap sektöründeki standart polimerlerden tamamen farklıdır. Bu formülasyonlar, bitkisel yağ asidi dimerleri ile poliaminlerin polikondenzasyonu sonucu elde edilen özel makromoleküler termoplastik poliamidlerdir. Bu kimyasal mimarinin elektroniğe kazandırdığı üstün nitelikler şunlardır:
- Üstün Dielektrik Yalıtımı: Poliamid matris, >25 kV/mm dielektrik delinme dayanımı (dielectric breakdown strength) ve yüksek hacimsel özdirenç (> 10¹² Ω·cm) sergiler. Yüksek voltajlı devrelerde ark atlamasını ve parazitleri tamamen bloke eder.
- UL 94 V-0 Alev Geciktiricilik: Elektronik cihaz güvenliğinde en katı yangın standardı olan UL 94 V-0 sınıfına uygun halojensiz alev geciktirici katkılar içerir. Yanma durumunda 10 saniye içinde alevi kendiliğinden söndürür ve damlama yapmaz.
- Düşük Erime Viskozitesi: 200°C'de 2.000 – 6.000 mPa.s gibi son derece akışkan bir viskoziteye sahiptir. Bu sayede 0.1 mm'lik mikro boşluklara, SMD bacaklarının arasına ve BGA çiplerinin altına hava boşluğu bırakmadan nüfuz eder.
- Düşük Cam Geçiş Sıcaklığı (Tg): -40°C'ye varan düşük Tg değeri sayesinde aşırı dondurucu soğuklarda bile esnekliğini korur; kırılganlaşarak mikro çatlak oluşturmaz.
3. LPM Proses Parametreleri: Basınç (2-20 Bar), Ergitme Sıcaklığı ve Alüminyum Kalıp
Geleneksel plastik enjeksiyon makineleri 500-1500 bar basınçla çalıştığından, kalıp içine devre kartı konulduğunda çipler ve lehim bağlantıları mekanik olarak parçalanır. LPM makineleri ise özel pnömatik veya dişli pompa sistemleri sayesinde 2 ila 20 bar arasındaki hassas düşük basınçla çalışır. Bu basınç, bir bisiklet lastiğinin iç basıncından daha düşüktür ve en narin altın tel bağlantılarını (wire bonding) bile deforme etmez.
Prosesin başarılı yürütülmesi için kontrol edilmesi gereken ana mühendislik değişkenleri:
- Ergitme ve Tank Sıcaklığı: 190°C – 220°C arasında tutulur. Tutkal tankında nitrojen battaniyesi veya kuru hava beslemesi kullanılarak poliamidin nem kapması ve oksitlenmesi önlenir.
- Nozul ve Hortum Sıcaklığı: Ergitme tankından kalıp memesine kadar sıcaklık homojen tutulmalıdır; soğuk bölgeler prematüre vizkozite artışına yol açarak kalıp dolumunu engeller.
- Kalıp Sıcaklığı ve Soğutma: Kalıplar genellikle CNC ile işlenmiş yüksek termal iletkenliğe sahip havacılık sınıfı alüminyumdan üretilir. Entegre su soğutma kanalları ile kalıp 25°C – 45°C arasında sabitlenir. Bu durum, eriyik poliamidin saniyeler içinde donarak formunu korumasını sağlar.
- Enjeksiyon ve Tutma Basıncı (Holding Pressure): Malzeme kalıp içine 3-8 bar ile doldurulduktan sonra, polimerin büzülmesini (shrinkage) dengelemek için 10-15 bar'lık kısa süreli tutma basıncı uygulanır. Büzülme oranı standart plastiklere (%2-3) kıyasla çok düşüktür (%1'den az).
4. Çevre Koşulları: IP67/IP68 Sızdırmazlık, -40°C / +150°C Termal Şok ve Yaşlanma Testleri
Elektronik modüllerin ömrünü belirleyen en zorlu testler termal şok ve suya batırma testleridir. Standart plastik kasalara conta takıldığında zamanla kauçuk o-ringler sertleşerek sızdırmazlığını kaybeder. LPM poliamidleri ise FR4 devre kartı laminatına, bakır yollara, lehim maskelerine ve PVC/PUR kablo dış kılıflarına moleküler düzeyde yapışır.
Laboratuvar Doğrulama Standartları:
- IP67 / IP68 Su ve Toz Dayanımı: 1 metre derinlikte 30 dakika ve 2 metre derinlikte 24 saat basınçlı su testi altında sıfır sızıntı.
- Termal Şok Döngüsü (-40°C ila +125°C / +150°C): 1.000 döngü boyunca -40°C dondurucu ortamdan +125°C fırına ani geçişlerde çatlama, kabarma veya delaminasyon görülmez.
- Tuz Püskürtme Testi (ASTM B117): 500 saatlik %5 NaCl tuz sisi altında metal pimler ve lehim noktalarında sıfır korozyon.
- Titreşim Dayanımı (ISO 16750-3): Çok eksenli rezonans testlerinde poliamidin şok emici esnek yapısı komponentleri lehim yorulmalarına karşı korur.
5. Endüstriyel Uygulama Alanları: Otomotiv Sensörleri, ECU, Medikal ve Endüstriyel IoT
LPM teknolojisi dünya çapında önde gelen teknoloji üreticileri tarafından şu alanlarda standartlaştırılmıştır:
- Otomotiv Sensörleri ve Anahtarları: Tekerlek hız (ABS) sensörleri, lastik basınç sensörleri (TPMS), park mesafe sensörleri ve kapı kilidi mikro anahtarları.
- Kablo Demeti Grommet ve Konnektör Arkası: Kablo demetlerinin kapıdan gövdeye geçişindeki kauçuk contaların yerine doğrudan poliamid kalıplama yapılarak sıfır su girişi sağlanır.
- LED Aydınlatma ve Sürücüler: Dış mekan cadde armatürleri, mimari cephe aydınlatmaları ve su altı havuz LED'lerinde nem bariyeri.
- Giyilebilir Medikal Cihazlar: EKG elektrot bağlantıları, insülin pompası kontrol üniteleri ve ciltle temas eden sensörlerde biyo-uyumlu, tahriş etmeyen kapsülleme.
- Endüstriyel Akıllı Sayaçlar & IoT Düğümleri: Gaz, elektrik ve su sayaçlarında 10 yılı aşan pil ve elektronik devre sızdırmazlığı.
6. Koçak Endüstri & Jowat Poliamid Kalıplama ve Potting Çözümleri
Koçak Endüstri, Türkiye ve bölge pazarında Jowat'ın ileri teknoloji Jowat-Toptherm® ve Jowatherm® Poliamid ürün portföyü ile elektronik üreticilerine anahtar teslim mühendislik desteği sunar:
- Uygulamaya Özel Polimer Seçimi: Yüksek sıcaklık (150°C), üstün alev geciktiricilik (UL 94 V-0) veya aşırı esneklik gerektiren projeler için formülasyon eşleştirmesi.
- Kalıp Tasarımı ve Akış Analizi: Elektronik bileşenlerin kalıp içindeki konumlandırılması, enjeksiyon yolluklarının (gate) hassas yerleşimi ve hava tahliye kanalları mühendisliği.
- Saha Pilot Denemeleri ve Laboratuvar Testleri: Koçak Endüstri teknik uzmanları eşliğinde müşteri tesisinde ergitme ünitesi kurulumu, yapışma çekme testleri ve IP68 doğrulama analizleri.
Elektronik Üreticileri İçin Kritik LPM Kontrol Listesi
Devre kartınızda LPM uygulamasına geçerken şu 4 kuralı mutlaka doğrulayın:
- PCB yüzeyinde lehim pastası (flux) kalıntısı bulunmamalıdır; flux kalıntıları poliamidin FR4 yüzeyine yapışmasını zayıflatır.
- Kablo girişlerinde silikon kılıf yerine PVC, PUR veya poliamid uyumlu kablo dış kılıfları tercih edilmelidir.
- Alüminyum kalıbın sıcaklığı 35°C civarında tutulmalı, aşırı soğuk kalıplarda erken donma (cold knit lines) oluşumu engellenmelidir.
- Poliamid granüller açıldıktan sonra hava almayacak şekilde saklanmalı; nemlenmiş granüller proses öncesinde kurutulmalıdır.
7. Sıkça Sorulan Sorular (FAQ)
LPM enjeksiyon sıcaklığı (200°C) PCB üzerindeki lehimleri eritmez mi?
Hayır eritmez. Elektronik kartlarda kullanılan kurşunsuz lehimlerin (SAC305) erime noktası 217°C–220°C civarındadır. Poliamid kalıp içine girdiğinde soğuk alüminyum kalıp gövdesi ısının %80'ini 1-2 saniye içinde emer. Çip ve lehimlerin maruz kaldığı anlık tepe sıcaklık 70°C–90°C'yi geçmez; dolayısıyla komponentler hiçbir termal stres yaşamaz.
Poliamid sıcak tutkal gövdesi dış ortam UV ışınlarına dayanıklı mıdır?
Özel siyah pigmentli ve UV stabilizatörlü poliamid formülasyonları güneş ışığı altında sararma, tebeşirlenme veya çatlama yapmaz. Otomotiv dış trim ve güneş paneli bağlantı kutularında 15 yılı aşan açık hava ömrü sunar.
Epoksi potting yerine LPM'e geçmek birim maliyeti nasıl düşürür?
LPM'de ayrı bir plastik enjeksiyon kasa satın alma maliyeti ortadan kalkar. Kürleşme fırınlarının tükettiği yüksek elektrik enerjisi sıfırlanır. Çevrim süresi 2 saatten 30 saniyeye indiği için operatör işçilik maliyeti %70 azalır ve hat çıkış kapasitesi 10 katına çıkar.
Elektronik Sensör ve PCB Kart İmalatında Düşük Basınçlı Hot Melt Kalıplama (Low Pressure Molding) ve Potting hakkında merak edilenler
LPM enjeksiyon sıcaklığı (200°C) PCB üzerindeki lehimleri eritmez mi?
Hayır eritmez. Elektronik kartlarda kullanılan kurşunsuz lehimlerin (SAC305) erime noktası 217°C–220°C civarındadır. Poliamid kalıp içine girdiğinde soğuk alüminyum kalıp gövdesi ısının %80'ini 1-2 saniyede emer. Çip ve lehimlerin tepe sıcaklığı 70°C–90°C'yi geçmez.
Poliamid sıcak tutkal gövdesi dış ortam UV ışınlarına dayanıklı mıdır?
Özel siyah pigmentli ve UV stabilizatörlü poliamid formülasyonları güneş ışığı altında sararma, tebeşirlenme veya çatlama yapmaz. Otomotiv dış trim ve güneş panellerinde 15 yılı aşan açık hava ömrü sunar.
Epoksi potting yerine LPM'e geçmek birim maliyeti nasıl düşürür?
LPM'de ayrı bir plastik enjeksiyon kasa satın alma maliyeti ortadan kalkar. Kürleşme fırınlarının tükettiği yüksek elektrik enerjisi sıfırlanır. Çevrim süresi 2 saatten 30 saniyeye indiği için operatör işçilik maliyeti %70 azalır.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

