



Ayakkabı Taban Yapıştırmada Delaminasyon ve Açılma Sorunları: TPU, Kauçuk ve EVA Tabanlarda Primer, Halojenleme ve PUR Tutkal Seçimi
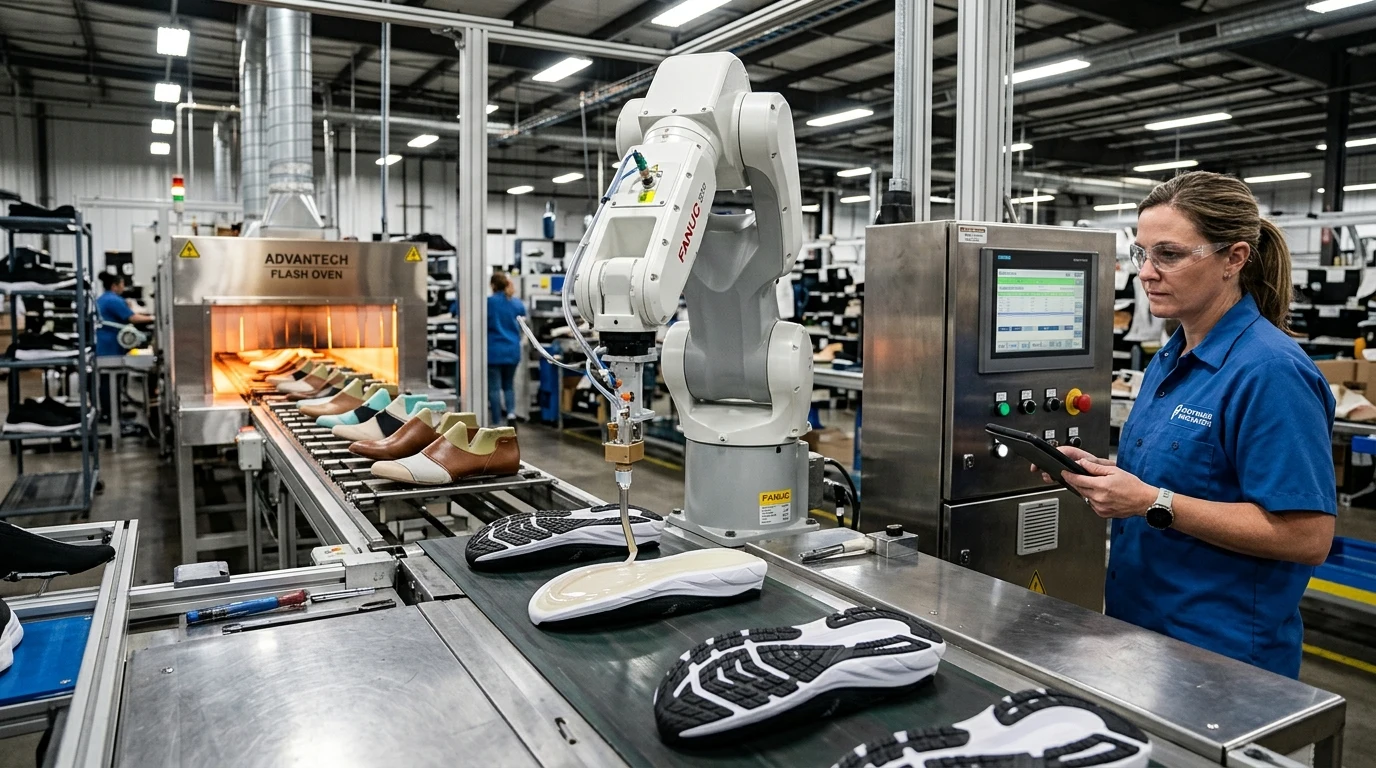
Ayakkabı üretiminde en büyük kalite hatası olan taban ayrılması (delaminasyon); taban malzemelerinin (EVA, TPU, Termo-Kauçuk, TR) düşük yüzey enerjisine ve kalıp ayırıcı yağ kalıntılarına bağlıdır. Vulkanize kauçuk tabanlarda yüzeyin klorlanması (halojenleme işlemi), hafif EVA tabanlarda UV veya termal primer astar sürülmesi kimyasal tutunmanın ilk şartıdır. Yapıştırmada ise yüksek kristallenme hızına ve ısı direncine sahip poliüretan (PUR) yapıştırıcılar (Jowacoll®) kullanılır; 65°C–75°C infrared tünelde şok ısı aktivasyonuna tabi tutulup pnömatik pres altında birleştirildiğinde malzeme yırtılmalı kalıcı bağ sağlanır.
Spor ayakkabı, bot, emniyet ayakkabısı ve deri kundura üretiminde markanın prestijini belirleyen en hassas nokta taban yapışma mukavemetidir. Tüketicinin birkaç gün içinde tabanı açılan bir ayakkabıyla karşılaşması doğrudan üretim fire ve iadelerine yol açar. Kusursuz taban yapıştırma, doğru yüzey kimyası ve ısı aktivasyonlu poliüretan tutkal disiplinine dayanır.
1. Ayakkabı İmalatında Taban Açılması (Delaminasyon) Krizi
Taban açılmasının %90'ı tutkalın yetersizliğinden değil, taban yüzeyinin kimyasal olarak hazırlanmamasından (hatalı astar veya atlanan klorlama) kaynaklanır. Kalıptan çıkan tabanların üzerinde silikon bazlı kaydırıcı yağlar bulunur; bu yağ tabakası zımparalanıp kimyasal olarak nötralize edilmeden tutkal sürülürse yapışma gerçekleşmez.
3. Kauçuk Tabanlarda Halojenleme (Klorlama) Kimyası
Vulkanize kauçuk ve SBR tabanlar apolar yapıdadır. Poliüretan tutkalın kauçuğa bağlanabilmesi için taban yüzeyine halojenleme (klorlama) sıvısı sürülür. Klor atomları kauçuk yüzeyindeki çift bağlara bağlanarak polar gruplar oluşturur; böylece PUR tutkal kauçuk yüzeyine kimyasal kanca atar.
4. EVA ve TPU Tabanlarda Primer (Astar) Seçimi
Enjeksiyon ve filon EVA tabanlar gözenekli ve hidrofobiktir. Bu tabanlara tutkal sürülmeden önce UV reaktif veya solvent bazlı EVA primeri sürülerek fırınlanır. Astar, EVA gözeneklerine nüfuz ederek tutkal için sağlam bir ara film tabakası oluşturur.
5. Isı Aktivasyonlu Poliüretan (PUR) Tutkal ve Pres Basıncı
Tabana ve sayaya (deri/tekstil) sürülen poliüretan yapıştırıcı oda sıcaklığında kurutulduktan sonra şok ısı aktivasyon fırınına (Flash activator / Infrared tünel) girer:
- Aktivasyon Sıcaklığı: Tutkal filmi 65°C–75°C sıcaklıkta şeffaflaşarak yapışkan hale gelir.
- Pnömatik Pres Basıncı: Taban ve saya pres kalıbında 4 – 6 bar basınç altında 8 – 15 saniye preslenir.
- Kürlenme ve Çapraz Bağ: İzosiyanat sertleştirici katkılı PUR tutkallar, pres sonrasında 24 saat içinde nihai ısı ve suya dayanıklı termoset gücüne ulaşır.
6. Jowat ve Mayer Ayakkabı Taban Tutkal Serisi
- Jowacoll® ve Jowat PU Taban Tutkalları: Yüksek ilk yapışma, sararmayan formülasyon ve yüksek sıcaklık/yağ direnci.
- Mayer Halojenleme ve Taban Primerleri: Kauçuk, TPU ve EVA tabanlar için endüstriyel yüzey hazırlama kimyasalları.
7. Sıkça Sorulan Sorular (FAQ)
Ayakkabı üretim tesislerinizde taban açılma sorunlarını gidermek ve hat denemeleri yapmak için Koçak Endüstri teknik danışmanları ile iletişime geçebilirsiniz.
Ayakkabı Taban Yapıştırmada Delaminasyon ve Açılma Sorunları: TPU, Kauçuk ve EVA Tabanlarda Primer, Halojenleme ve PUR Tutkal Seçimi hakkında merak edilenler
Kauçuk ayakkabı tabanına neden halojenleme (klorlama) yapılır?
Kauçuk apolar bir malzemedir ve tutkal tutmaz. Halojenleme sıvısı kauçuk moleküllerine klor bağlayarak yüzeyi polar hale getirir ve PUR tutkalın kimyasal olarak bağlanmasını sağlar.
EVA tabanlarda neden doğrudan tutkal tutmaz?
EVA tabanların gözenekli yapısı ve kalıp ayırıcı yağlar tutkal penetrasyonunu engeller; bu nedenle önce zımpara ve özel EVA primeri (astarı) uygulanmalıdır.
Taban yapıştırmada ısı aktivasyonu neden şarttır?
Poliüretan tutkallar kuruduğunda kristalleşerek katılaşır. Taban ve sayanın yapışabilmesi için 65°C-75°C kızılötesi ısıyla kristallerin eritilip anında preslenmesi gerekir.
Ayakkabı tabanı yapıştırıldıktan ne kadar sonra giyilebilir?
Pres açıldığında ilk tutunma sağlanır; ancak poliüretan tutkalın tam mekanik ve dinamik mukavemetine ulaşması için 24 saat oda sıcaklığında dinlendirilmesi gerekir.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

