



3D Membran Pres Tutkallamada Portakallanma ve Delaminasyon Nedenleri: PUD Dispersiyon Uygulama Kılavuzu
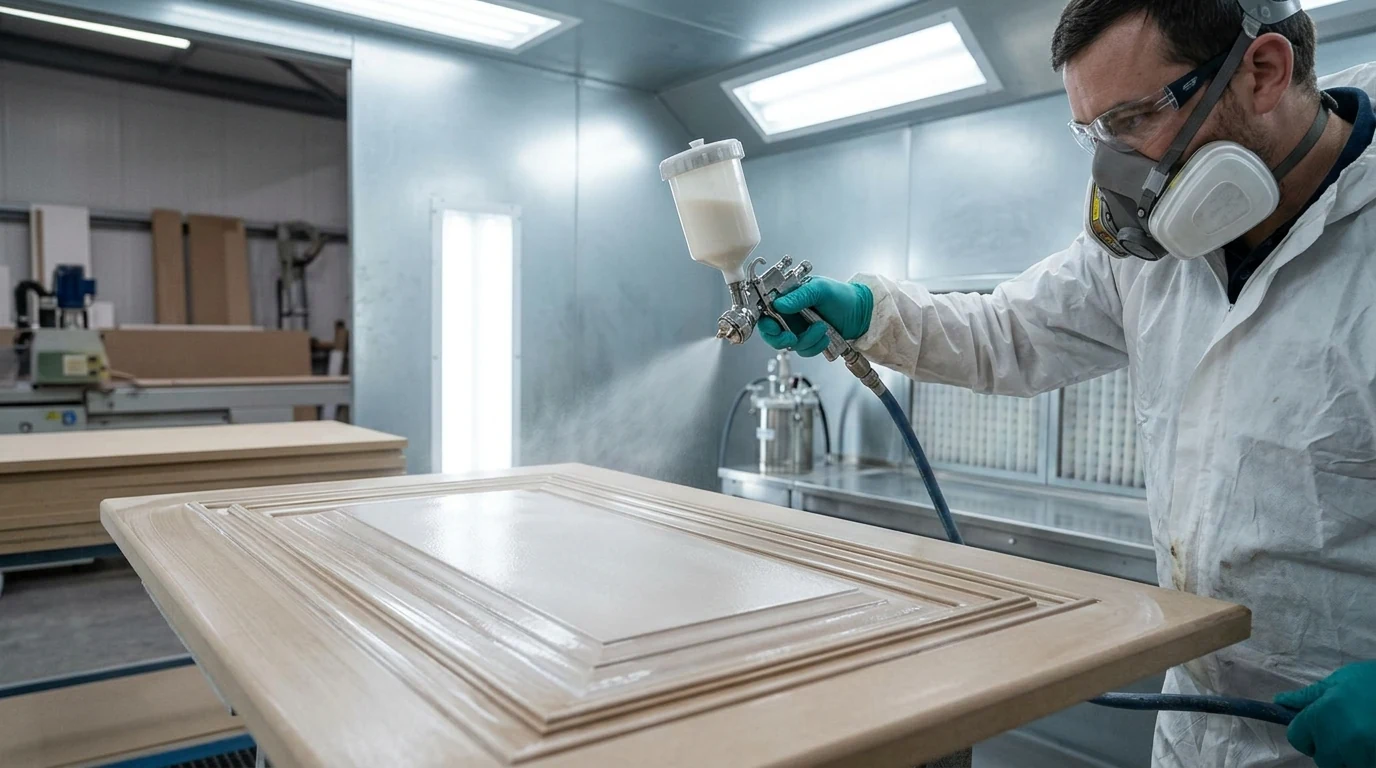
3D vakum membran pres uygulamalarında en sık görülen iki kalite hatası portakallanma (orange peel) ve delaminasyondur (kenar açılması). Yüzeydeki portakallanma; aşırı büyük tabanca meme çapı (> 1.8 mm), yetersiz atomizasyon hava basıncı veya tutkalın henüz suyu tam buharlaşmadan preslenmesinden kaynaklanır. Köşe ve derin oyuklardaki folyo atması (delaminasyon) ise pres tablasında tutkal aktivasyon sıcaklığının (asgari 60–75°C derz sıcaklığı) yakalanamaması, yetersiz vakum süresi veya MDF kenarlarında çift kat tutkallama yapılmamasından doğar.
Mutfak dolabı, banyo mobilyası ve iç oda kapısı üretiminde CNC router ile işlenmiş 3 boyutlu MDF panellerin PVC, PET veya termoplastik folyolarla kaplanması 3D vakum ve membran presleme teknolojisiyle gerçekleştirilir. Bu proseste estetik başarıyı ve ürünün yıllar boyu kabarmadan, soyulmadan kalmasını belirleyen temel unsur su bazlı poliüretan dispersiyon (PUD) membran yapıştırıcısı ve uygulama disiplinidir.
Mobilya üreticilerinin membran kapak hatlarında en sık karşılaştığı tüketici şikayetleri; yüzeyde pütürlü portakal kabuğu görüntüsü oluşması ve sıcak yaz aylarında veya ocak yakınında kapağın kenarlarından folyonun atmasıdır (delaminasyon). Koçak Endüstri olarak, bu kusurların önüne geçen Mayer Tutkal su bazlı membran serisi ve Jowat dispersiyon çözümleri ile tesislerinize uçtan uca teknik parametre desteği sunuyoruz.
PUD dispersiyon membran tutkalının çalışma dinamiği
Su bazlı PUD yapıştırıcılar, su fazı içinde mikronize poliüretan polimer partiküllerinin homojen dağılmasıyla üretilir. Püskürtme tabancası ile MDF yüzeye uygulandıktan sonra:
- Su Buharlaşması: Püskürtülen beyaz sıvı tutkal kurudukça şeffaflaşır. Bünyesindeki su tamamen buharlaştığında yüzeyde dokunulduğunda yapışkan olmayan kuru, termoplastik bir poliüretan film tabakası kalır.
- Termal Aktivasyon ve Presleme: Membran pres makinesinde folyo üstten ısıtıldığında (100–140°C radyant ısı), tutkal filmi 60–75°C derz sıcaklığına ulaştığı anda reaktive olarak erir, vakum ve pozitif basınç etkisiyle folyo ile MDF liflerini birbirine kenetler.
- Sertleşme ve Isı Direnci: Tek komponentli (1K) veya izosiyanat sertleştiricili çift komponentli (2K) sistemler soğuduğunda yüksek ısı dirençli bağ oluşturur.
MDF yüzeyinde portakallanma kusuru neden olur?
Preslenen PVC folyonun parlak veya mat yüzeyinde pütürlü, dalgalı portakal kabuğu (orange peel) dokusu görülmesinin başlıca nedenleri şunlardır:
- Meme Çapı ve Atomizasyon Hatası: Tabanca meme çapının 1.8 mm'den büyük olması tutkalı damlacıklar halinde atar. İdeal meme çapı 1.4–1.6 mm, hava atomizasyon basıncı 3–4 bar olmalıdır.
- Yaş Presleme (Yetersiz Kuruma): Tutkal tam şeffaflaşmadan, bünyesinde su buharı kalmışken parça prese verilirse, ısı altında sıkışan su buharı folyo altında kabarcık ve pürüzler oluşturur.
- MDF Yüzey Tozu ve Zımpara Hatası: CNC işlemeden sonra oluklarda kalan ince talaş tozu tutkalla topaklanır. Püskürtme öncesi hava tabancasıyla tüm tozlar temizlenmelidir.
Kenar atması (delaminasyon) ve termal aktivasyon sıcaklığı
Kapakların düz yüzeylerinde yapışma varken köşe dönüşlerinde ve derin oyuklarda folyonun kendiliğinden açılması (delaminasyon) prosesin en büyük riskidir. Bunun arkasındaki fiziksel nedenler:
| Problem Kaynağı | Mekanizma | Teknik Çözüm Kriteri |
|---|---|---|
| Yetersiz Kenar Tutkalı | MDF'nin gözenekli kenar kesiti tutkalı emer; yüzeyde film kalmaz. | Kenarlara ilk kat atıldıktan 5 dk sonra mutlaka 2. kat tutkal atılmalıdır. |
| Düşük Derz Sıcaklığı | Tutkal film tabakası 60°C'ye ulaşamazsa tam erime ve ıslatma yapamaz. | Pres tablasında termo-şerit ile tutkal hattı sıcaklığı 65–75°C ölçülmelidir. |
| Vakum Gecikmesi | Folyo soğumadan vakum çekilmezse gerilim tutkalı koparır. | Üst basınç ve alt vakum zamanlaması senkronize edilmelidir. |
| Sertleştirici Eksikliği (2K) | Yüksek ısı dayanımı gerektiren mutfak kapaklarında 1K yetersiz kalabilir. | Mayer D4 sertleştirici (%5) ilavesiyle WATT 91 ısı direnci 95°C'ye çıkarılır. |
Vakum pres parametreleri kontrol matrisi
- Tutkal Gramajı: Düz yüzeylere 60–80 g/m², emici kenar ve profillere 100–120 g/m² yaş tutkal uygulanmalıdır.
- Kuruma Penceresi: 20°C ortamda en az 30–45 dakika (veya kurutma tünelinde 10 dakika) beklenerek tam şeffaflaşma sağlanmalıdır.
- Presleme Sıcaklığı: Makine üst tavan sıcaklığı folyo kalınlığına göre 110–135°C arasında ayarlanmalıdır.
- Pres Süresi: 120–180 saniye presleme ve minimum 40 saniye vakum tahliyesi uygulanmalıdır.
Mayer MT-WB 420 Membrane ile hat verimliliği
Koçak Endüstri üretimi Mayer MT-WB 420 Membrane, 1.400 ± 300 mPa·s viskozitesi ve 60–75°C düşük aktivasyon eşiği ile hem tek komponentli hem sertleştiricili kullanımda kusursuz akışkanlık ve sıfır portakallanma sağlar. Termoplastik folyolarla MDF arasında esnek ve yüksek mukavemetli bir bağ kurarak kenar atma riskini ortadan kaldırır.
Stok ve teknik danışmanlık
Membran pres hattınızda tabanca nozül kalibrasyonu, kuruma süresi optimizasyonu veya numune talepleriniz için Koçak Endüstri teknik ekibimizle görüşebilir, prosesinize özel çözümler için Teklif Formu doldurabilirsiniz.
3D Membran Pres Tutkallamada Portakallanma ve Delaminasyon Nedenleri: PUD Dispersiyon Uygulama Kılavuzu hakkında merak edilenler
Membran tutkalı aktivasyon sıcaklığı kaç derece olmalıdır?
PUD membran tutkalının tam eriyip MDF liflerine kenetlenmesi için tutkal hattında (derz yüzeyinde) en az 60–75°C sıcaklık yakalanmalıdır.
Membran kapağın kenarlarına neden iki kat tutkal atılır?
MDF'nin CNC ile işlenmiş kenar kesitleri düz yüzeye göre çok daha emicidir; tek kat tutkal lifler tarafından emilerek yüzeyde film bırakmaz.
PUD membran tutkalı tabancadan kaç bar basınçla atılmalıdır?
1.4-1.6 mm nozül çapına sahip püskürtme tabancalarında 3 ila 4 bar atomizasyon hava basıncı ideal damlacık boyutunu sağlayarak portakallanmayı önler.
Mayer MT-WB 420 1K mı yoksa 2K mı kullanılır?
Mayer MT-WB 420 standart kapaklarda tek komponentli (1K) olarak kullanılabilir; fırın/buhar yakını veya ihracat mobilyalarında %5 Mayer sertleştirici ile 2K olarak ısı direnci 95°C'ye yükseltilebilir.
Teknik kaynaklar ve doğrulama
İçerik, aşağıdaki üretici kaynakları temel alınarak Koçak Endüstri teknik deneyimiyle Türkçe olarak hazırlanmıştır.
Uygulamanız için doğru yapıştırıcıyı birlikte seçelim
Makine, malzeme ve tüketim bilgilerinizi paylaşarak Jowat ürünleri için teknik yönlendirme ve teklif alabilirsiniz.
Teknik teklif alın

