



Причины пожелтения и расслоения при склеивании 3D-мембранным прессом: Руководство по применению дисперсии PUD
Двумя наиболее распространенными дефектами качества при использовании 3D-мембранных вакуумных прессов являются апельсиновая корка и расслоение (открытие края). Оранжевый на поверхности; Это происходит из-за слишком большого диаметра сопла пистолета (> 1,8 мм), недостаточного давления распыляющего воздуха или нажатия клея до полного испарения воды. Расслоение фольги (расслоение) в углах и глубоких полостях происходит из-за недостижения температуры активации клея на столе пресса (минимальная температура шва 60–75°С), недостаточного времени вакуумирования или непроклейки двухслойной кромки МДФ.
Покрытие 3D-панелей МДФ, обработанных фрезерным станком с ЧПУ, пленками ПВХ, ПЭТ или термопластичными пленками при производстве кухонных шкафов, мебели для ванных комнат и межкомнатных дверей осуществляется по технологии 3D вакуумно-мембранного прессования . В этом процессе основными факторами, определяющими эстетический успех и сохранение продукта без набухания и отслаивания в течение многих лет, являются мембранный клей на основе полиуретановой дисперсии (ПУД) на водной основе и дисциплина применения.
Наиболее распространенные жалобы потребителей, с которыми сталкиваются производители мебели в отношении своих мембранных покрытий: На поверхности появляется шероховатая апельсиновая корка, а в жаркие летние месяцы или возле плиты фольга отслаивается от краев крышки (расслоение). Как Koçak Endüstri, мы предлагаем комплексную поддержку технических параметров ваших объектов с помощью мембран на водной основе Mayer Glue серии и дисперсионных решений Jowat , которые предотвращают эти дефекты.
Динамика работы дисперсионного мембранного клея ПУД
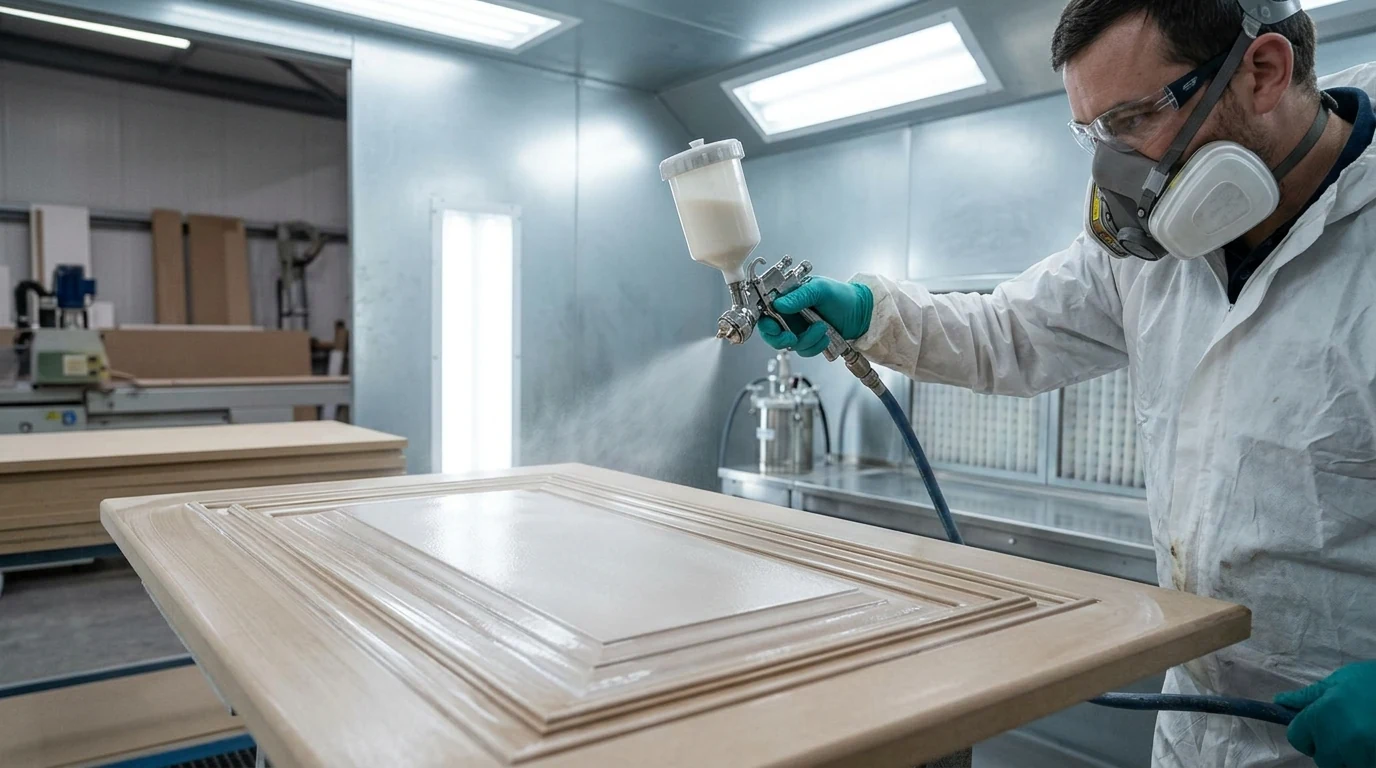
Клеи PUD на водной основе производятся путем гомогенного диспергирования микронизированных частиц полиуретанового полимера в водной фазе. После нанесения на поверхность МДФ краскопультом:
- Испарение воды: Распыленный белый жидкий клей становится прозрачным по мере высыхания. Когда вода в нем полностью испаряется, на поверхности остается сухой слой термопластической полиуретановой пленки, не липкий на ощупь.
- Термическая активация и прессование: При нагреве фольги сверху в мембранной пресс-машине (лучистое тепло 100–140°C) клеевая пленка реактивно плавится, как только достигает температуры соединения 60–75°C , а МДФ с фольгой под действием вакуума и позитива давление. связывает волокна вместе.
- Затвердевание и термостойкость: Однокомпонентные (1K) или двухкомпонентные (2K) системы с изоцианатным отвердителем при охлаждении образуют связку с высокой термостойкостью.
Что вызывает оранжевый дефект на поверхности МДФ?
Основными причинами появления шероховатой, волнистой текстуры апельсиновой корки на глянцевой или матовой поверхности прессованной пленки ПВХ являются следующие:
- Диаметр сопла и ошибка распыления: Если диаметр сопла пистолета превышает 1,8 мм, клей будет выбрасываться каплями. Идеальный диаметр сопла должен составлять 1,4–1,6 мм , давление распыления воздуха должно быть 3–4 бар .
- Влажное прессование (недостаточная сушка): Если изделие будет передано в пресс до того, как клей станет полностью прозрачным и в нем останется водяной пар, то водяной пар, захваченный под воздействием тепла, приведет к образованию пузырей и шероховатостей под фольгой.
- Пыль на поверхности МДФ и ошибка шлифования: После обработки на станке с ЧПУ мелкие опилки, оставшиеся в канавках, слипаются клеем. Перед распылением всю пыль следует удалить пневматическим пистолетом.
Температура расслоения и термической активации
Несмотря на то, что на плоских поверхностях обложек наблюдается адгезия, наибольший риск процесса представляет собой самопроизвольное отслоение фольги на угловых поворотах и глубоких впадинах. Физические причины этого:
| Источник проблемы | Механизм | Критерии технического решения |
|---|---|---|
| Недостаточно клея кромки | Пористая кромка МДФ впитывает клей; На поверхности не остается пленки. | Второй слой клея необходимо наносить через 5 минут после нанесения первого слоя на края. |
| Низкая температура соединения | Если слой клеевой пленки не достигает температуры 60°C, он не может полностью расплавиться и намокнуть. | Температура клеевого шва должна быть измерена при 65–75°C с помощью термополоски на столе пресса. |
| Задержка вакуумирования | Если вакуум не убрать до того, как фольга остынет, натяжение разрушит клей. | Время верхнего давления и нижнего вакуума должно быть синхронизировано. |
| Отсутствие отвердителя (2K) | 1K может быть недостаточно для кухонных дверей, требующих высокой термостойкости. | При добавлении отвердителя Mayer D4 (5%) термостойкость WATT 91 увеличивается до 95°C. |
Матрица управления параметрами вакуумного пресса
- Вес клея: 60–80 г/м² влажного клея следует наносить на плоские поверхности, а 100–120 г/м² влажного клея следует наносить на впитывающие края и профили.
- Окно сушки: Полная прозрачность должна быть достигнута путем ожидания не менее 30–45 минут при температуре 20°C (или 10 минут в сушильном туннеле).
- Температура прессования: Температура верхнего потолка машины должна регулироваться в пределах 110–135°C в зависимости от толщины фольги.
- Время прессования: Следует применять 120–180 секунд прессования и минимум 40 секунд вакуумной эвакуации.
Эффективность линии с мембраной Mayer MT-WB 420
Koçak Промышленное производство Мембрана Mayer MT-WB 420 с вязкостью 1400 ± 300 мПа·с и низким порогом активации 60–75°C обеспечивает идеальную текучесть и отсутствие оранжевого цвета как при использовании однокомпонентных материалов, так и при использовании отвердителей. Устраняет риск появления кромок за счет создания гибкого и высокопрочного соединения между термопластической пленкой и МДФ.
Складские и технические консультации
Для калибровки сопла пистолета, оптимизации времени сушки или запроса образцов на вашей линии мембранного пресса вы можете связаться с нашей технической командой Koçak Endüstri и заполнить Форму предложения для получения конкретных решений для вашего процесса.
Причины пожелтения и расслоения при склеивании 3D-мембранным прессом: Руководство по применению дисперсии PUD hakkında merak edilenler
Какая должна быть температура активации мембранного клея?
Для того чтобы мембранный клей ПУД полностью расплавился и сцепился с волокнами МДФ, в месте склеивания (поверхности соединения) должна быть достигнута температура не ниже 60–75°С.
Зачем на края мембранного покрытия нанесены два слоя клея?
Края МДФ, обработанные на станке с ЧПУ, обладают гораздо большей впитывающей способностью, чем плоская поверхность; Однослойный клей впитывается волокнами и не оставляет пленки на поверхности.
При каком давлении мембранный клей ПУД должен вытекать из пистолета?
В пистолетах-распылителях с диаметром сопла 1,4-1,6 мм давление распыляющего воздуха от 3 до 4 бар обеспечивает идеальный размер капель и предотвращает образование оранжевого цвета.
Следует ли использовать Mayer MT-WB 420 1K или 2K?
Mayer MT-WB 420 можно использовать как отдельный компонент (1K) на стандартных крышках; Термостойкость может быть увеличена до 95°C, как у 2K, с помощью 5% отвердителя Mayerа рядом с духовкой/паром или в экспортной мебели.
Технические ресурсы и проверка
Содержимое было подготовлено на турецком языке с учетом технического опыта Koçak Endüstri на основе следующих ресурсов производителя.
Давайте вместе выберем подходящий клей для вашего применения.
Вы можете получить технические рекомендации и предложения по продуктам Jowat, поделившись информацией о своем оборудовании, материалах и расходе.
Получить техническое предложение

