



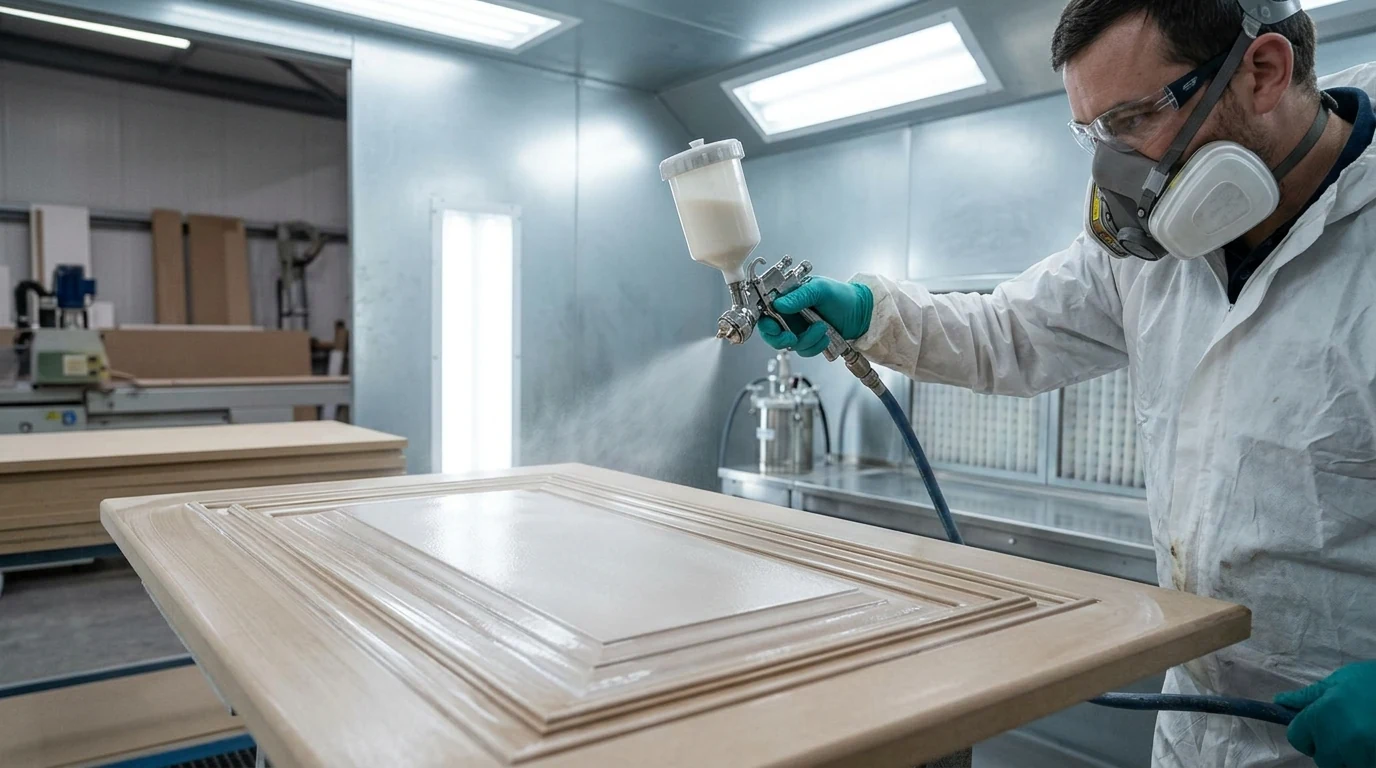
Ursachen für Orange und Delaminierung beim Kleben von 3D-Membranpressen: Leitfaden zur PUD-Dispersion-Anwendung
Die beiden häufigsten Qualitätsmängel bei 3D-Vakuum-Membranpressanwendungen sind Orangenhaut und Delamination (Randöffnung). Orange an der Oberfläche; Die Ursache hierfür ist ein zu großer Pistolendüsendurchmesser (> 1,8 mm), ein unzureichender Zerstäubungsluftdruck oder das Pressen des Leims, bevor das Wasser vollständig verdunstet ist. Die Ablösung der Folie (Delamination) in Ecken und tiefen Hohlräumen wird dadurch verursacht, dass die Leimaktivierungstemperatur am Pressentisch (mindestens 60–75 °C Verbindungstemperatur) nicht erreicht wird, die Vakuumzeit unzureichend ist oder die MDF-Kanten nicht zweischichtig verleimt werden.
Die Beschichtung von 3D-MDF-Platten, die mit CNC-Fräsen bearbeitet wurden, mit PVC-, PET- oder thermoplastischen Folien bei der Herstellung von Küchenschränken, Badezimmermöbeln und Innentüren erfolgt mit 3D-Vakuum- und Membranpresstechnologie . In diesem Prozess sind Membranklebstoff auf Wasserbasis mit Polyurethandispersion (PUD) und Anwendungsdisziplin die Hauptfaktoren, die den ästhetischen Erfolg und die jahrelange Haltbarkeit des Produkts ohne Schwellung oder Abblättern bestimmen.
Die häufigsten Verbraucherbeschwerden, mit denen Möbelhersteller bezüglich ihrer Membranabdeckungslinien konfrontiert sind, sind: Auf der Oberfläche bildet sich eine raue Orangenhaut und in heißen Sommermonaten oder in der Nähe des Herdes löst sich die Folie von den Rändern des Deckels (Delamination). Als Koçak Endüstri bieten wir Ihren Anlagen eine umfassende technische Parameterunterstützung mit Mayer Glue wasserbasierten Membranserien und Jowat-Dispersionslösungen , die diese Mängel verhindern.
Arbeitsdynamik des PUD-Dispersionsmembranklebers
Wasserbasierte PUD-Klebstoffe werden durch homogene Dispergierung mikronisierter Polyurethan-Polymerpartikel in der Wasserphase hergestellt. Nach dem Auftragen auf die MDF-Oberfläche mit einer Spritzpistole:
- Wasserverdunstung: Der aufgesprühte weiße Flüssigkleber wird beim Trocknen transparent. Wenn das darin enthaltene Wasser vollständig verdunstet ist, bleibt auf der Oberfläche eine trockene, thermoplastische Polyurethan-Filmschicht zurück, die sich nicht klebrig anfühlt. ____X7 Druck. verzahnt die Fasern miteinander.
- Härtung und Hitzebeständigkeit: Einkomponentige (1K) oder zweikomponentige (2K) Systeme mit Isocyanathärter bilden beim Abkühlen eine Verbindung mit hoher Hitzebeständigkeit.
Was verursacht einen orangefarbenen Fehler auf der MDF-Oberfläche?
Die Hauptgründe für die raue, wellige Orangenhautstruktur, die auf der glänzenden oder matten Oberfläche der gepressten PVC-Folie erscheint, sind folgende:
- Düsendurchmesser und Zerstäubungsfehler: Wenn der Pistolendüsendurchmesser größer als 1,8 mm ist, wird der Kleber in Tröpfchen ausgestoßen. Der ideale Düsendurchmesser sollte 1,4–1,6 mm betragen, der Luftzerstäubungsdruck sollte 3–4 bar betragen. ____X9
- MDF-Oberflächenstaub und Schleiffehler: Nach der CNC-Bearbeitung ist das in den Rillen verbleibende feine Sägemehl mit Leim verklumpt. Sämtlicher Staub sollte vor dem Sprühen mit einer Luftpistole entfernt werden.
Delaminations- und thermische Aktivierungstemperatur
Während es auf den ebenen Oberflächen der Abdeckungen zu Adhäsionen kommt, ist die spontane Delaminierung der Folie an Eckkurven und tiefen Hohlräumen das größte Risiko des Prozesses. Physikalische Gründe dafür:
| Problemquelle | Mechanismus | Technische Lösungskriterien |
|---|---|---|
| Unzureichender Kantenkleber | Der poröse Randbereich von MDF absorbiert den Kleber; Es bleibt kein Film auf der Oberfläche zurück. | Eine zweite Schicht Kleber muss 5 Minuten nach dem Auftragen der ersten Schicht auf die Kanten aufgetragen werden. |
| Niedrige Verbindungstemperatur | Wenn die Klebefilmschicht 60 °C nicht erreichen kann, kann sie nicht vollständig schmelzen und benetzen. | Die Leimfugentemperatur sollte bei 65–75 °C mit Thermostreifen auf dem Pressentisch gemessen werden. |
| Vakuumverzögerung | Wenn das Vakuum nicht entfernt wird, bevor die Folie abkühlt, bricht die Spannung den Kleber. | Der Zeitpunkt des oberen Drucks und des unteren Vakuums muss synchronisiert sein. |
| Mangel an Härter (2K) | 1K reicht möglicherweise nicht für Küchentüren aus, die eine hohe Hitzebeständigkeit erfordern. | Durch die Zugabe von Mayer D4 Härter (5 %) wird die Hitzebeständigkeit von WATT 91 auf 95°C erhöht. |
Vakuumpressenparameter-Steuerungsmatrix
- Leimgewicht: 60–80 g/m² Nassleim sollten auf ebene Flächen und 100–120 g/m² Nassleim auf saugfähige Kanten und Profile aufgetragen werden.
- Trocknungsfenster: Die vollständige Transparenz sollte erreicht werden, indem man mindestens 30–45 Minuten in einer Umgebung mit 20 °C (oder 10 Minuten im Trockentunnel) wartet.
- Presstemperatur: Die Oberdeckentemperatur der Maschine sollte je nach Foliendicke zwischen 110 und 135 °C eingestellt werden.
- Presszeit: 120–180 Sekunden Pressen und mindestens 40 Sekunden Vakuumevakuierung sollten angewendet werden.
Linieneffizienz mit Mayer MT-WB 420 Membran
____X15 Es eliminiert das Risiko von Kantenbildung, indem es eine flexible und hochfeste Verbindung zwischen thermoplastischen Folien und MDF herstellt.Lager- und technische Beratung
_______X0Ursachen für Orange und Delaminierung beim Kleben von 3D-Membranpressen: Leitfaden zur PUD-Dispersion-Anwendung hakkında merak edilenler
Wie hoch sollte die Aktivierungstemperatur des Membranklebers sein?
Damit der PUD-Membrankleber vollständig schmilzt und sich mit den MDF-Fasern verbindet, muss an der Klebefuge (Verbindungsfläche) eine Temperatur von mindestens 60–75 °C erreicht werden.
Warum werden an den Rändern der Membranabdeckung zwei Schichten Kleber aufgetragen?
Die CNC-gefrästen Kantenabschnitte von MDF sind viel saugfähiger als die flache Oberfläche; Eine einzelne Leimschicht wird von den Fasern absorbiert und hinterlässt keinen Film auf der Oberfläche.
Mit welchem Druck soll PUD-Membrankleber aus der Pistole abgegeben werden?
Bei Spritzpistolen mit einem Düsendurchmesser von 1,4-1,6 mm sorgt ein Zerstäubungsluftdruck von 3 bis 4 bar für die ideale Tropfengröße und verhindert Orangenbildung.
Soll Mayer MT-WB 420 1K oder 2K verwendet werden?
Mayer MT-WB 420 kann als Einzelkomponente (1K) auf Standardbezügen verwendet werden; Die Hitzebeständigkeit kann als 2K mit 5 % Mayer-Härter in der Nähe von Öfen/Dampf oder in Exportmöbeln auf 95 °C erhöht werden.
Technische Ressourcen und Überprüfung
Der Inhalt wurde auf Türkisch mit der technischen Erfahrung von Koçak Endüstri auf der Grundlage der folgenden Herstellerressourcen erstellt.
Lassen Sie uns gemeinsam den richtigen Klebstoff für Ihre Anwendung auswählen
Sie können technische Beratung und Angebote für Jowat-Produkte erhalten, indem Sie Ihre Maschinen-, Material- und Verbrauchsinformationen mitteilen.
Holen Sie sich ein technisches Angebot ein

