• Çalışma Saatlerimiz : Pazartesi - Cuma | 09:00 - 19:00
  • Mimar Sinan Mah. Yedpa Tic. Merkezi. E Cad.No:4 34779 Ataşehir / İstanbul / Türkiye
Koçak Endüstri
KOÇAK ENDÜSTRİ TEKNİK BİLGİ MERKEZİ

Yapıştırıcı ve proses kimyasalları hakkında doğru cevabı bulun.

Hot melt tutkal, EVA, PO, PUR, PSA, kenar bantlama, Riepe, Jowat ve Mayer ürünleri için aradığınız teknik cevabı; uygulama mantığı, seçim kriterleri, ürün bağlantısı ve TDS yönlendirmesiyle birlikte inceleyin. Her cevap, gerçek üretim sorusunu anlaşılır teknik bilgiye ve doğru Koçak Endüstri kaynağına bağlar.

262 teknik soru4 teknoloji karşılaştırması3 ürün merkezi
TEKNİK SEÇİM MOTORUMalzemeden uygulama noktasına kontrollü yapıştırma akışı
PROSES EŞLEŞTİRİLDİ4 teknoloji
EVAPOPURPSA 01 YÜZEY / BANT 02 UYGULAMA NOKTASI 03 FİNİŞ / KONTROL YAPIŞTIRICI AKIŞI • HAT HIZI • SICAKLIK • DAYANIM
TEKNİK KARAR AKIŞI
Yüzeyden son ürüne kontrollü yapışma
01 Yüzey02 Tutkal03 Hat04 Finiş

Doğru ürün seçimi; bant malzemesi, makine hızı, uygulama sıcaklığı, açık zaman ve hedeflenen dayanım birlikte okunarak yapılır.

UygulamaKontrol noktasıFiniş
01Aradığınızı sorunÜrün, proses veya teknik problem
02Teknolojiyi karşılaştırınEVA, PO, PUR ve PSA farkları
03Doğru kaynağa geçinÜrün, TDS, SDS ve teklif bağlantısı
Uygulama ve seçim rehberi

EVA, PO, PUR ve PSA hot melt yapıştırıcıları nasıl seçilir?

Hot melt yapıştırıcı seçimi yalnızca ürün ailesine göre yapılmaz. Yüzey tipi, kenar bandı, hat hızı, uygulama sıcaklığı, beklenen dayanım, temizlik yöntemi ve üretim hedefi birlikte değerlendirilmelidir. Aşağıdaki rehber, teknik terimleri sadeleştirerek doğru başlangıç noktasını bulmanıza yardımcı olur.

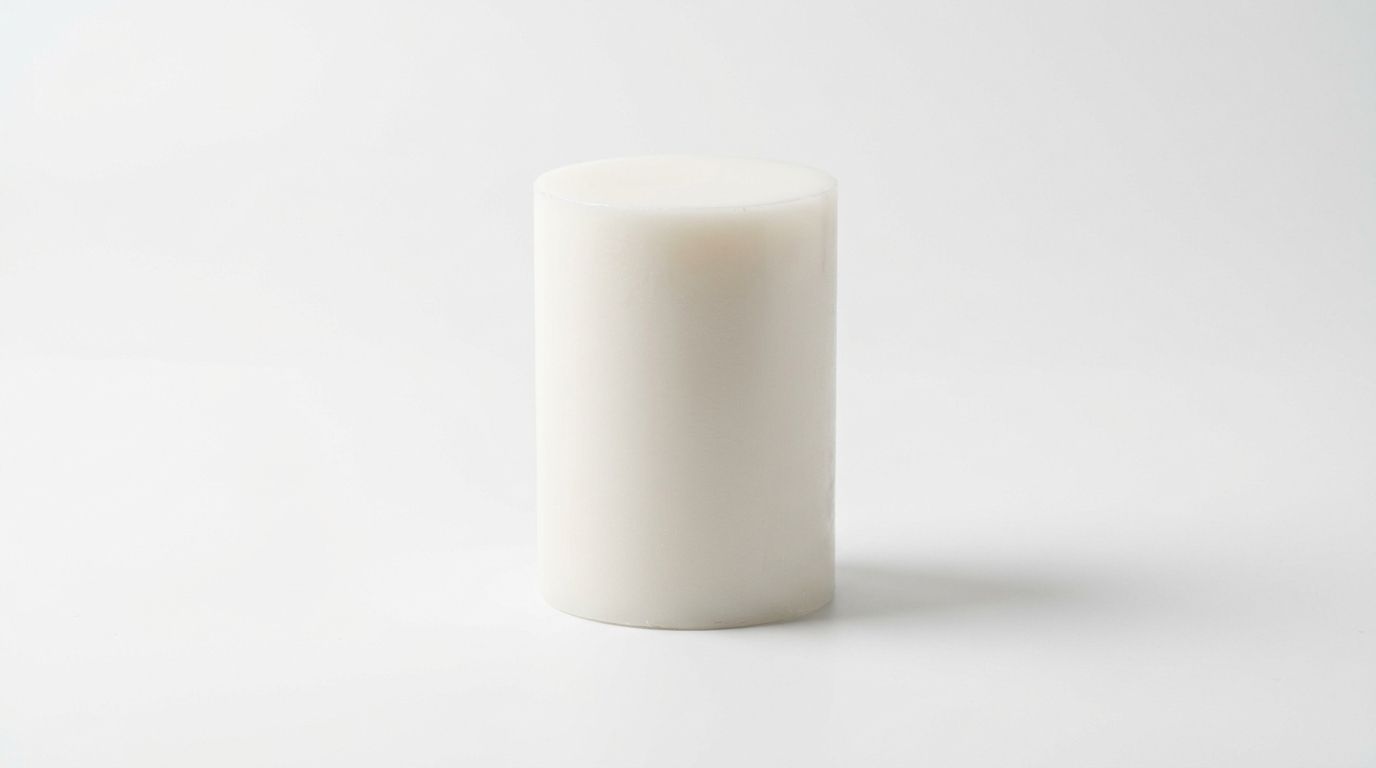
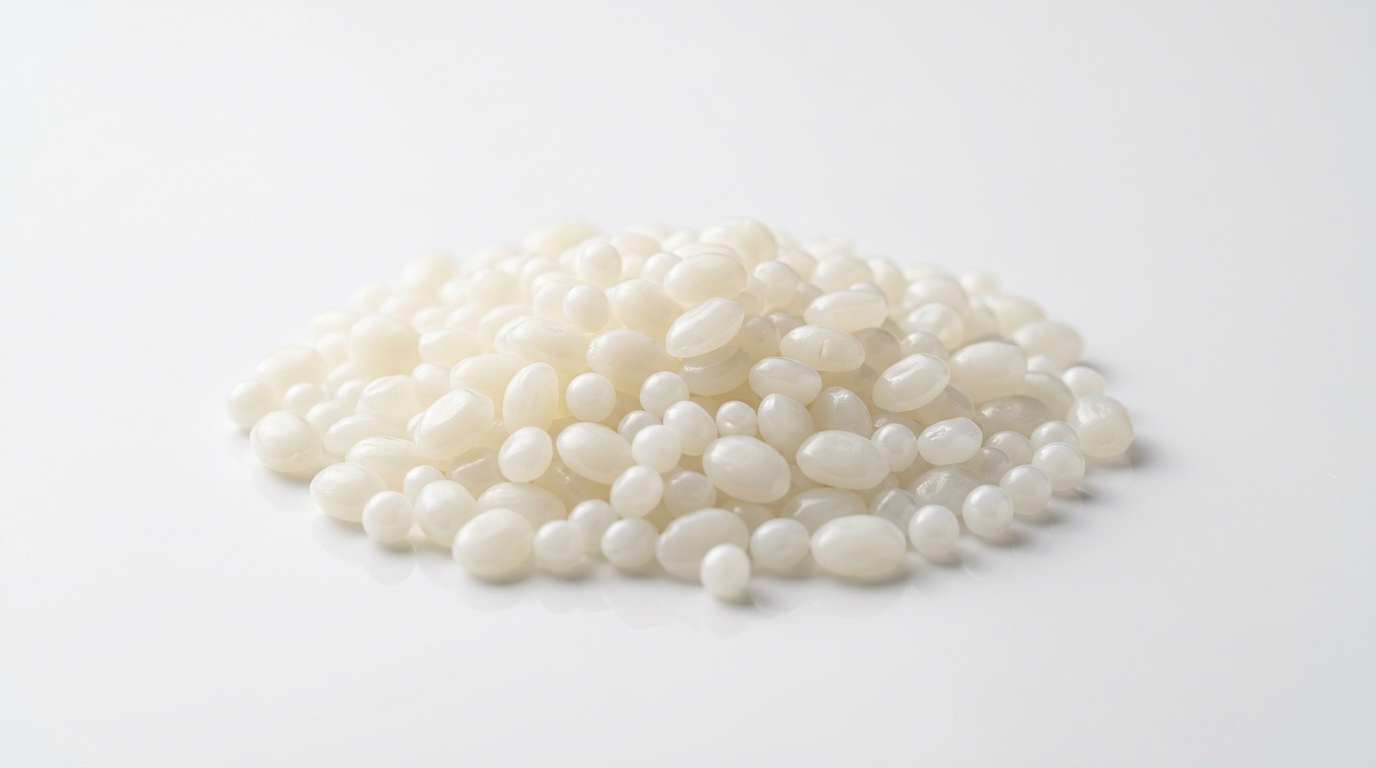
EVA hot melt yapıştırıcı stüdyo ürün fotoğrafı
Granül Form
EVA HOT MELT
190°C – 210°C Hızlı İlk Tutunma Genel Amaçlı Nem Dayanımı: ⭐⭐⭐

EVA bazlı hot melt yapıştırıcılar

EVA, ısıtıldığında akışkanlaşan ve soğuduğunda hızlı ilk tutunma oluşturan, solvent içermeyen termoplastik bir hot melt teknolojisidir. Kenar bantlama, ambalaj, genel montaj ve mobilya üretiminde ekonomik ve pratik bir çözüm olarak değerlendirilir.

Ne zaman tercih edilir?
  • PVC, ABS, melamin ve ahşap bazlı kenar bantlarda.
  • Orta düzey ısı ve nem dayanımının yeterli olduğu işlerde.
  • Hızlı devreye alma ve kolay proses yönetimi gereken hatlarda.
  • Ekonomik ürün maliyetinin önemli olduğu seri üretimde.
Kontrol edilmesi gerekenler
  • Tank ve nozul sıcaklığı ürün TDS değerine göre ayarlanmalıdır.
  • Yüzey temizliği, bant gerilimi ve baskı basıncı kontrol edilmelidir.
  • Yüksek nem, dış ortam ve sürekli ısı yükü varsa PUR ile karşılaştırma yapılmalıdır.
  • Renk, viskozite ve açık zaman değişimleri kayıt altına alınmalıdır.
Pratik seçim cümlesi: Ekonomik, hızlı ve genel amaçlı bir kenar bantlama çözümü aranıyorsa EVA ile başlanır; ancak nihai seçim gerçek yüzey ve proses testiyle doğrulanır.
EVA ürünlerini ve teknik çözümleri inceleyin
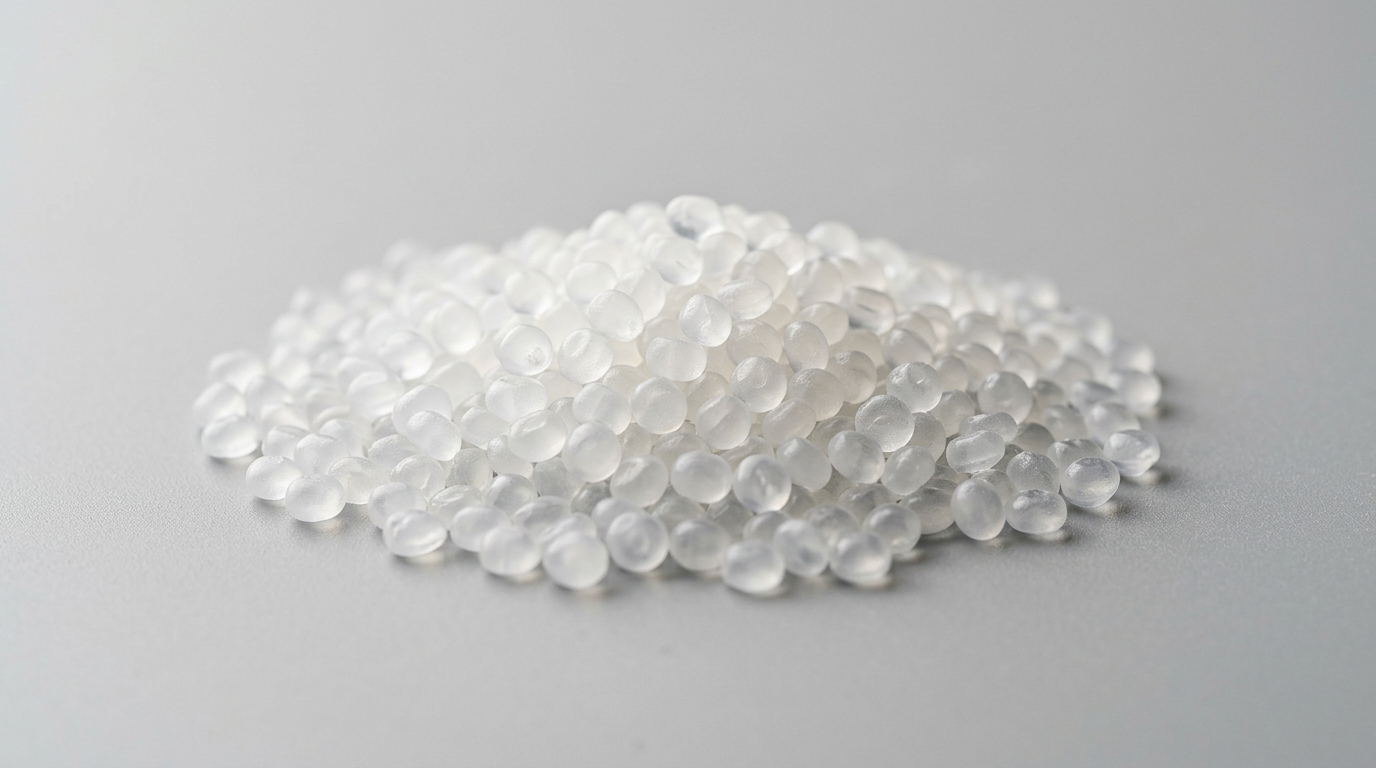
PO poliolefin hot melt yapıştırıcı stüdyo ürün fotoğrafı
Poliolefin Granül
PO HOT MELT
160°C – 180°C Temiz Proses Yüksek Isı Kararlılığı Nem Dayanımı: ⭐⭐⭐⭐

PO bazlı hot melt yapıştırıcılar

PO, poliolefin esaslı hot melt yapıştırıcı ailesidir. Temiz çalışma, ısı kararlılığı, esneklik ve yüksek hızlı hatlarda proses istikrarı ile öne çıkar. Ambalaj, laminasyon, film ve belirli endüstriyel montaj uygulamalarında yüzey, hız ve ısı dengesi birlikte değerlendirilir.

Ne zaman tercih edilir?
  • Yüksek üretim hızında temiz ve istikrarlı uygulama beklendiğinde.
  • Film, karton, ambalaj ve laminasyon proseslerinde.
  • Esnekliğin ve ısı altında kararlı davranışın önemli olduğu ürünlerde.
  • Belirli yüzeylerde EVA'dan daha kontrollü bir proses istendiğinde.
Kontrol edilmesi gerekenler
  • Yüzey kaplaması, enerji seviyesi ve yapışma yüzeyi doğrulanmalıdır.
  • Açık zaman ile hat hızı birlikte değerlendirilmelidir.
  • Uygulama sıcaklığı yükseldikçe renk, koku ve termal kararlılık izlenmelidir.
  • Ambalaj veya film uygulamasında son kullanım koşulu test edilmelidir.
Pratik seçim cümlesi: Hızlı ve temiz çalışan bir ambalaj ya da laminasyon hattında PO, ısı kararlılığı ve proses kontrolü açısından güçlü bir adaydır.
PO uygulamalarını ve uygun ürün gruplarını inceleyin
PUR reaktif poliüretan hot melt yapıştırıcı stüdyo ürün fotoğrafı
Reaktif Kartuş / Blok
PUR REAKTİF HOT MELT
110°C – 130°C Nemle Reaktif Kürlenme Premium Dayanım Nem Dayanımı: ⭐⭐⭐⭐⭐

PUR reaktif hot melt yapıştırıcılar

PUR reaktif hot melt ürünler, ilk tutunmayı soğuma ile oluşturur ve uygulama sonrasında ortam nemiyle reaksiyona girerek nihai dayanımını artırır. Su, nem, sıcaklık, kimyasal etki ve uzun dönem performansın kritik olduğu profil kaplama, laminasyon ve premium mobilya uygulamalarında öne çıkar.

Ne zaman tercih edilir?
  • Yüksek nem ve sıcaklık dayanımı beklendiğinde.
  • Zor yüzeylerde, profillerde ve premium mobilya bileşenlerinde.
  • Uzun dönem mukavemet ve düşük yapışma izi istendiğinde.
  • İnce yapışma hattı ve yüksek yüzey kalitesi hedeflendiğinde.
Kontrol edilmesi gerekenler
  • Ürün nemden korunmalı, ambalaj açıldıktan sonra TDS'ye göre kullanılmalıdır.
  • Makine, tank, hortum ve nozul temizliği ürün değişim prosedürüne uygun yapılmalıdır.
  • Hat duruşları ve açık kalan ürün miktarı kayıt altında tutulmalıdır.
  • Güvenlik bilgi formu ve üretici uygulama şartları esas alınmalıdır.
Pratik seçim cümlesi: Dayanım, nem ve sıcaklık performansı öncelikliyse PUR reaktif hot melt değerlendirilmeli; makine uyumu ve uygulama testi tamamlanmadan kesin seçim yapılmamalıdır.
PUR ürünlerini ve uygulama bilgilerini inceleyin
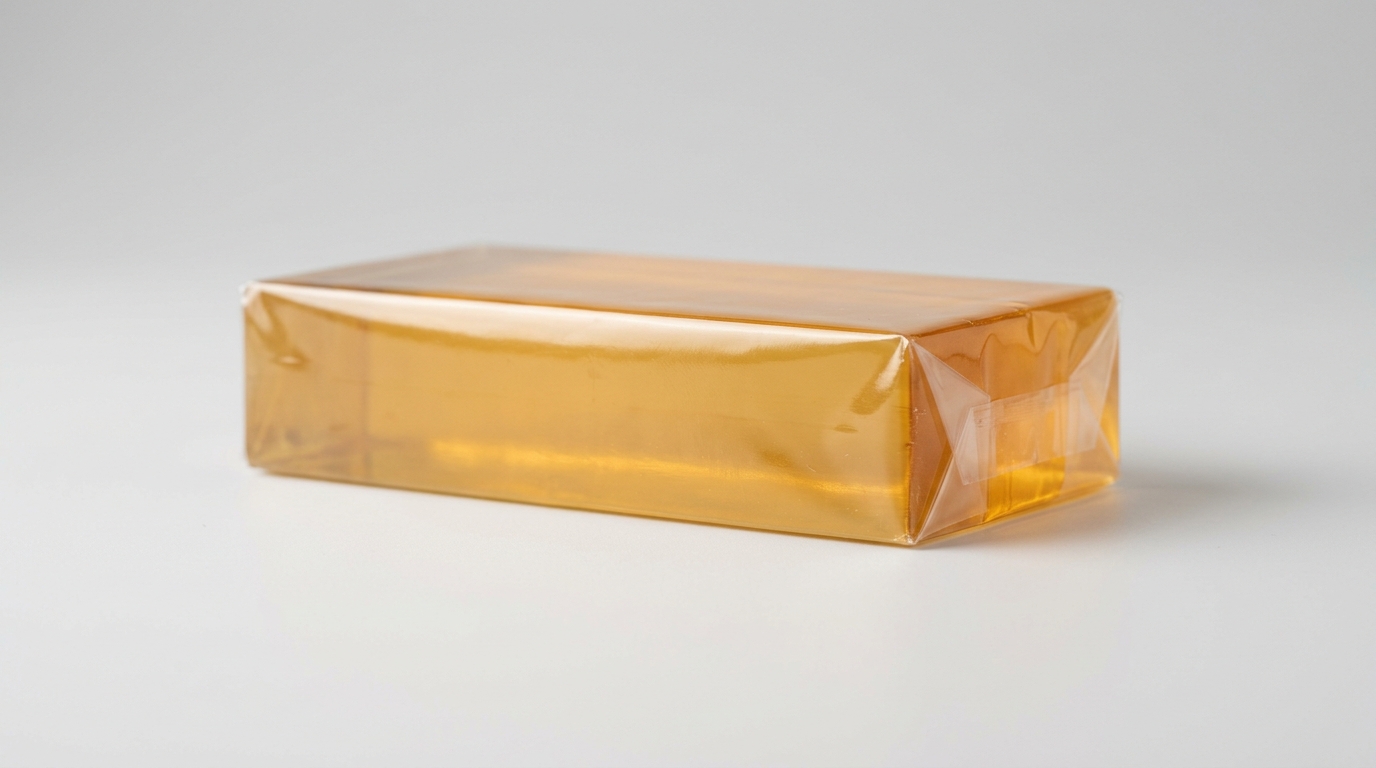
PSA basınca duyarlı hot melt yapıştırıcı stüdyo ürün fotoğrafı
Amber Sentetik Blok
PSA HOT MELT
150°C – 170°C Basınca Duyarlı Kalıcı Yapışkanlık Nem Dayanımı: ⭐⭐⭐

PSA basınca duyarlı hot melt yapıştırıcılar

PSA hot melt yapıştırıcılar, soğuduktan sonra da yüzeyle temas ve basınç altında tutunma özelliğini koruyan özel ürünlerdir. Etiket, bant, film, ciltçilik ve bazı esnek malzeme uygulamalarında ilk tutunma, soyulma dayanımı ve yüzey uyumu birlikte ele alınır.

Ne zaman tercih edilir?
  • Basınçla hızlı tutunma gereken etiket ve bant uygulamalarında.
  • Yapışkanlığın uygulama sonrasında korunmasının istendiği ürünlerde.
  • Esnek film ve yüzeylerde kontrollü soyulma performansı gerektiğinde.
  • Hızlı uygulama ve yeniden konumlandırma ihtiyacı bulunan proseslerde.
Kontrol edilmesi gerekenler
  • Yüzey enerjisi, toz, yağ ve plastikleştirici etkisi incelenmelidir.
  • Uygulanan basınç, temas süresi ve yüzey sıcaklığı kayıt altına alınmalıdır.
  • Kalıcı yapısal bağlantı gereken işlerde PSA tek başına uygun olmayabilir.
  • İstenen soyulma ve kesme dayanımı gerçek malzeme üzerinde test edilmelidir.
Pratik seçim cümlesi: Basınçla anında tutunma ve kontrollü yapışkanlık aranıyorsa PSA değerlendirilebilir; nihai seçim yüzey enerjisi ve kullanım koşullarıyla doğrulanmalıdır.
PSA ürünleri için teknik yönlendirme alın
Hızlı karar matrisi

Hangi hot melt teknolojisi hangi ihtiyaca daha yakındır?

Bu tablo ön seçim içindir. Ürün kodu, uygulama sıcaklığı ve nihai uygunluk güncel TDS ile gerçek üretim numunesi üzerinden doğrulanmalıdır.

TeknolojiÖne çıkan ihtiyaçYaygın uygulamalarSeçim sırasında kontrol
EVAEkonomik ve hızlı genel amaçlı yapıştırmaKenar bantlama, ambalaj, genel montajSıcaklık, nem, yüzey ve hat hızı
POTemiz proses ve yüksek hız kararlılığıFilm, karton, ambalaj, laminasyonAçık zaman, kaplama, ısı ve esneklik
PURYüksek nihai dayanım ve zor koşullarProfil kaplama, laminasyon, premium mobilyaNem yönetimi, makine temizliği, kürleşme
PSABasınçla anında ve sürekli tutunmaEtiket, bant, film, ciltçilikYüzey enerjisi, basınç, soyulma ve kesme
Proses kontrolü

Yapıştırma sorunlarında ilk kontrol edilecek noktalar

Kenar bant açılıyorsa

Yüzey temizliği, yapıştırıcı sıcaklığı, baskı basıncı, bant gerilimi ve ürünün yüzey uyumu birlikte kontrol edilmelidir.

Tutkal iplikleniyorsa

Nozul sıcaklığı, viskozite, açık zaman, uygulama miktarı ve hat hızının ürün TDS değerleriyle uyumu incelenmelidir.

Yüzeyde kalıntı oluşuyorsa

Uygulama miktarı, baskı ayarı, taşma noktaları ve uygun Riepe proses kimyasalının doğru makine noktasında kullanımı değerlendirilmelidir.

Dayanım zamanla düşüyorsa

Nem, sıcaklık, yüzey hazırlığı, depolama, kürleşme süresi ve gerçek kullanım koşullarındaki kimyasal etkiler yeniden test edilmelidir.

Teknik soru-cevap

Hot melt yapıştırıcı seçimi hakkında kapsamlı sorular

Aşağıdaki cevaplar ön teknik yönlendirme sağlar. Ürün kodu ve uygulama kararı için güncel teknik doküman ve numune testi birlikte değerlendirilmelidir.

EVA mı PUR mu seçmeliyim?

EVA ekonomik ve hızlı bir başlangıç çözümüdür. PUR ise nem, sıcaklık, kimyasal etki ve uzun dönem dayanımın daha kritik olduğu uygulamalarda öne çıkar. Kenar bandı, yüzey, hat hızı ve son kullanım koşullarını paylaşarak doğru ürün ailesi için Koçak Endüstri teknik ekibinden yönlendirme alınmalıdır.

Kenar bantlama için hangi hot melt uygundur?

PVC, ABS, melamin veya ahşap bazlı bantlarda seçim; bant malzemesi, panel yüzeyi, makine tipi, uygulama sıcaklığı ve beklenen dayanım birlikte incelenerek yapılır. Standart seri üretimde EVA, daha yüksek dayanım ve ince yapışma hattı gereken işlerde PUR değerlendirilebilir.

PO hot melt hangi üretim hatlarında kullanılır?

PO hot melt ürünler film, karton, ambalaj ve laminasyon gibi yüksek hızlı veya temiz proses beklentisi bulunan hatlarda kullanılır. Açık zaman, yüzey kaplaması, uygulama sıcaklığı ve hat hızı birlikte kontrol edilmeden yalnızca teknoloji adına göre ürün seçilmemelidir.

PSA hot melt kalıcı yapıştırma için uygun mudur?

PSA ürünler basınçla tutunma ve kontrollü yapışkanlık gerektiren etiket, bant ve film uygulamalarında etkilidir. Yüksek yapısal dayanım, sürekli yük veya zor çevre koşulu gereken bir bağlantıda PUR ya da uygulamaya özel başka bir teknoloji daha uygun olabilir.

Yapıştırıcı neden yüzeyden ayrılır?

Yetersiz yüzey temizliği, yanlış sıcaklık, düşük baskı, uygun olmayan ürün-yüzey eşleşmesi, hat hızının açık zamanı aşması veya depolama koşulları ayrılmaya neden olabilir. Sorun çözümü için kopma yüzeyi ve proses parametreleri birlikte incelenmelidir.

Uygulama sıcaklığı nasıl belirlenir?

Uygulama sıcaklığı ürünün güncel TDS dokümanındaki aralık esas alınarak belirlenir. Tank, hortum ve nozul arasındaki sıcaklık farkı; viskozite, akış, yüzey ıslanması ve termal geçmiş ile birlikte kontrol edilmelidir.

PUR hot melt kullanırken neden makine temizliği önemlidir?

PUR reaktif ürünler ortam nemiyle kürleşebildiği için ekipman içinde sertleşme ve tıkanma riski oluşturabilir. Üretici prosedürü, uygun temizleme ürünü, güvenlik bilgi formu ve planlı bakım adımları birlikte uygulanmalıdır.

Riepe kimyasalları kenar bantlama makinesinde ne işe yarar?

Riepe proses kimyasalları giriş, soğutma, yağlama ve temizlik noktalarında yüzey kalitesini korumaya ve yapıştırıcı kalıntılarının kontrolüne yardımcı olur. Doğru ürün, doğru makine noktası ve doğru dozaj için uygulama koşulları değerlendirilmelidir.

Teknik ürün seçimi için hangi bilgiler gereklidir?

Bant ve panel malzemesi, makine markası ve modeli, hat hızı, uygulama sıcaklığı, mevcut yapıştırıcı, beklenen dayanım, sorunlu bölge, yıllık tüketim ve TDS bilgisi paylaşılmalıdır. Bu bilgiler ürün kodu önerisinin doğruluğunu artırır.

TDS ile SDS arasındaki fark nedir?

TDS ürünün teknik özelliklerini, uygulama aralığını ve performans parametrelerini açıklar. SDS ise kimyasalın güvenli kullanımı, tehlikeleri, depolanması, taşınması ve acil durum bilgilerini içerir. Ürün kullanmadan önce her iki doküman da incelenmelidir.

HIZLI TEKNİK YANITLAR

Yapıştırıcı seçimi hakkında sık sorulanlar

Arama kelimenizi veya ürün kodunuzu yazın. Cevapları teknoloji, marka, uygulama ve teknik belge bağlantılarıyla birlikte inceleyin.

262 soru gösteriliyor
01Hot melt yapıştırıcı nedir?

Hot melt yapıştırıcı, oda sıcaklığında katı olan ve kontrollü sıcaklıkta eritilerek uygulanan, solvent içermeyen endüstriyel bir yapıştırıcıdır. Soğuma ile hızlı ilk tutunma oluşturur; EVA, PO, PUR ve PSA gibi teknoloji aileleri yüzey, hat hızı, dayanım ve kullanım koşullarına göre değerlendirilir.

02Endüstriyel yapıştırıcı seçerken hangi bilgiler gerekir?

Doğru seçim için birleştirilecek yüzeyler, bant veya panel malzemesi, makine tipi, hat hızı, uygulama sıcaklığı, açık zaman, çevresel dayanım ve görünüm beklentisi birlikte incelenmelidir. Bu bilgiler ürün ailesini daraltır ve seri üretim öncesi teknik testin kapsamını belirler.

03Açık zaman ve çalışma süresi ne anlama gelir?

Açık zaman, yapıştırıcı yüzeye uygulandıktan sonra karşı yüzeyle etkili bir bağ oluşturmak için kullanılabilen zaman aralığıdır. Hat hızı, yüzey sıcaklığı, yapıştırıcı gramajı ve ortam koşulları bu aralığı etkiler; kesin değer için güncel teknik föy esas alınmalıdır.

04Yapıştırıcı viskozitesi neden önemlidir?

Viskozite, yapıştırıcının akışa karşı gösterdiği direnci ve ekipmandan yüzeye nasıl aktarılacağını etkiler. Çok yüksek veya çok düşük viskozite; dozaj, ıslanma, yüzey kaplama, ipliklenme ve makine kararlılığı üzerinde sorun oluşturabilir.

05İlk tutunma ile nihai mukavemet arasındaki fark nedir?

İlk tutunma, parçaların üretim hattından çıkarken ayrılmadan tutulmasını ifade eder. Nihai mukavemet ise yapıştırıcının soğuma, kuruma veya kimyasal kürlenme tamamlandıktan sonra ulaştığı performanstır; bu iki değer aynı değildir ve ürünün kullanım süresi buna göre planlanmalıdır.

06Yapıştırıcıda yüzey hazırlığı neden önemlidir?

Yağ, toz, nem, kalıp ayırıcı ve gevşek parçacıklar gerçek temas alanını azaltarak yapışmayı zayıflatabilir. Yüzey temizliği, uygun pürüzlülük, gerekiyorsa primer ve doğru bekleme süresi sağlanmadan yapılan ürün karşılaştırması yanıltıcı olabilir.

07Yapıştırıcı ürünlerinin depolama koşulları neden kontrol edilmelidir?

Sıcaklık, nem, doğrudan güneş, ambalajın açık kalması ve ürünün bekleme süresi yapıştırıcının işlenebilirliğini etkileyebilir. Özellikle PUR ve nemle reaksiyona giren sistemlerde ambalaj yönetimi, ürün performansı kadar kritik bir proses adımıdır.

08EVA hot melt ile PUR hot melt arasındaki fark nedir?

EVA hot melt çoğunlukla soğuma ile hızlı bağ oluşturur ve ekonomik, pratik üretim çözümleri sunar. PUR hot melt ise ilk bağdan sonra ortam nemiyle kürleşerek daha yüksek nem, ısı ve kimyasal dayanım hedefler; seçim, ürünün kullanılacağı çevre ve proses şartlarına göre yapılmalıdır.

09PO hot melt hangi uygulamalarda kullanılır?

PO bazlı hot melt yapıştırıcılar; yüksek hızlı ambalaj, laminasyon ve temiz proses davranışının önemli olduğu üretim hatlarında değerlendirilir. Isı direnci, esneklik, açık zaman, yüzey uyumu ve uygulama sıcaklığı ürün teknik föyüyle karşılaştırılmalıdır.

10PSA hot melt nedir ve nerelerde kullanılır?

PSA, basınca duyarlı yapıştırıcı teknolojisidir. Etiket, bant, film, grafik uygulamalar, ciltçilik ve bazı özel laminasyon süreçlerinde yüzeye basınçla tutunma sağlamak için kullanılır; soyulma, kayma, yüzey enerjisi ve kalıcı yapışkanlık birlikte değerlendirilmelidir.

11Hangi hot melt türü neme daha dayanıklıdır?

Genel olarak PUR reaktif hot melt, nemle kürlenen yapısı nedeniyle EVA hot melt ürünlerine göre daha yüksek su ve nem dayanımı hedeflenen uygulamalarda öne çıkar. Ancak gerçek performans; ürün kodu, yüzey, uygulama koşulları ve kürlenme süresiyle doğrulanmalıdır.

12EVA hot melt hangi avantajları sunar?

EVA hot melt; hızlı ilk tutunma, kolay proses yönetimi, otomatik makinelerde pratik çalışma ve ekonomik maliyet avantajlarıyla sık kullanılır. Kenar bantlama, ambalaj, mobilya, ciltçilik ve genel montaj uygulamalarında bant, yüzey ve hat şartlarıyla birlikte seçilmelidir.

13PUR hot melt neden premium uygulamalarda tercih edilir?

PUR hot melt, ilk bağdan sonra nemle kürleşerek daha dayanıklı bir yapıya ulaşabilir. Nem, ısı, kimyasal temas ve uzun dönem performans beklentisinin yüksek olduğu profil kaplama, laminasyon ve premium kenar bantlama proseslerinde teknik avantaj sağlayabilir.

14Aynı uygulamada EVA ve PUR birlikte kullanılabilir mi?

EVA ve PUR aynı ürün gibi değerlendirilmemelidir; ekipman, proses sıcaklığı, temizlik prosedürü ve kür davranışı farklıdır. Bir hattın teknolojisini değiştirmeden önce makine üreticisi, ürün teknik föyü ve uygulama testi birlikte incelenmeli, sistemler rastgele karıştırılmamalıdır.

15Kenar bantlama makinesi için hangi tutkal seçilmelidir?

Bant malzemesi, panel, makine tipi, hat hızı, uygulama sıcaklığı, görünüm beklentisi ve nem dayanımı birlikte değerlendirilir. EVA pratik ve ekonomik bir başlangıç olabilir; yüksek dayanım, ince yapışma hattı veya zor çevre koşullarında PUR reaktif hot melt için teknik değerlendirme yapılmalıdır.

16PVC ve ABS kenar bantlar için hangi yapıştırıcı uygundur?

PVC ve ABS kenar bantlarda uygun ürün; bantın yüzey enerjisi, arka yüzey kaplaması, panel malzemesi, hat hızı ve uygulama sıcaklığına göre belirlenir. Ürün adı üzerinden karar vermek yerine küçük ölçekli uygulama testi ve güncel TDS karşılaştırması yapılmalıdır.

17Kenar bantta tutkal neden taşar?

Fazla gramaj, yüksek sıcaklık, yanlış viskozite, düşük baskı ayarı, bant ve panel uyumsuzluğu veya hat hızının ürün açık zamanına göre düşük kalması taşmaya neden olabilir. Ayarlar değiştirilmeden önce sıcaklık, dozaj, yüzey ve baskı noktaları sırayla kontrol edilmelidir.

18Kenar bant neden açılır veya kenardan ayrılır?

Yetersiz yüzey ıslanması, düşük veya dengesiz sıcaklık, düşük gramaj, hat hızı, bant arka yüzeyinin uygun olmaması ve presleme eksikliği temel nedenler arasındadır. Problem çözülürken kopma yüzeyi incelenmeli ve ürün değişiminden önce proses parametreleri doğrulanmalıdır.

19Kenar bantta tutkal izi ve parlama neden oluşur?

Tutkalın yüzeye fazla aktarılması, kenar bant yüzeyinin temiz olmaması, finiş fırçalarının kirlenmesi veya uygun olmayan proses kimyasalı tutkal izi ve parlama oluşturabilir. Riepe veya Mayer temizlik ve proses ajanları, doğru uygulama noktası ve dozajla değerlendirilmelidir.

20Kenar bantlama makinesinde sıcaklık nasıl belirlenir?

Sıcaklık; ürün teknik föyü, makine üreticisinin sınırları, hat hızı, yüzey sıcaklığı, ortam koşulları ve yapıştırıcının viskozitesi birlikte değerlendirilerek belirlenir. Tank, hortum, nozul ve uygulama bölgesi aynı değer gibi kabul edilmemeli; güncel TDS esas alınmalıdır.

21PUR kenar bantlama sonrası neden temizlik gerekir?

PUR hot melt nemle kürleştiği için ekipman içinde kalan ürün zamanla reaksiyona girebilir ve sert kalıntı oluşturabilir. Planlı temizlik, nozulların, tankın ve hortumların kararlılığını korumaya yardımcı olur; kullanılacak yıkama ajanı ürün ve ekipman uyumuyla seçilmelidir.

22Kenar bantlama prosesinde yapıştırıcı gramajı neden önemlidir?

Düşük gramaj yeterli temas ve dayanım oluşturmayabilir; yüksek gramaj ise taşma, iz, maliyet ve finiş problemi oluşturabilir. Uygun gramaj; yapıştırıcı, bant arka yüzeyi, panel, hat hızı ve yüzey geometrisiyle birlikte uygulama testiyle belirlenmelidir.

23Riepe kenar bant kimyasalları nedir?

Riepe proses kimyasalları, kenar bantlama hatlarında yapıştırıcı kalıntılarını azaltmaya, yüzeyi korumaya, soğutma ve finiş aşamalarını düzenlemeye yardımcı olan özel proses sıvılarıdır. Ürün grubu; ayırıcı, soğutucu, yağlayıcı ve temizleyici gibi farklı işlevlere göre seçilir.

24Riepe giriş ve çıkış sıvıları arasındaki fark nedir?

Giriş, orta ve çıkış noktalarında kullanılan kimyasalların görevleri aynı değildir. Girişte yapıştırıcı bulaşmasını azaltma, proses içinde soğutma veya kaydırma, çıkışta ise gevşek kalıntıların ve yüzey izlerinin finiş öncesi azaltılması hedeflenebilir; doğru ürün makine noktası ve uygulama testine göre belirlenir.

25Riepe release agent ne işe yarar?

Release agent, yapıştırıcının istenmeyen yüzey veya makine parçalarına tutunmasını azaltmaya yardımcı olan ayırıcı proses kimyasalıdır. Kullanım noktası, dozaj ve yüzey uyumu doğrulanmadan fazla uygulama yapılmamalı; güncel ürün dokümanı ve makine talimatı izlenmelidir.

26Riepe coolant agent ne zaman kullanılır?

Coolant agent, yapıştırma hattı veya finiş bölgesinde sıcaklık etkisini ve yüzeydeki statik yükü kontrol etmeye yardımcı olmak amacıyla değerlendirilebilir. Ürün seçimi; bant, panel, makine noktası, püskürtme düzeni ve hedeflenen yüzey görünümüyle birlikte yapılmalıdır.

27Riepe lubricant agent ne işe yarar?

Lubricant agent, belirli proses noktalarında sürtünme ve yüzey izlerinin azaltılmasına yardımcı olan yağlayıcı bir proses kimyasalıdır. Fazla dozaj yüzeyde istenmeyen film bırakabileceğinden uygulama miktarı, fırça veya silindir durumu ve finiş kalitesi birlikte kontrol edilmelidir.

28Riepe cleaning agent hangi kalıntıları temizler?

Cleaning agent, kenar bantlama ve finiş sürecinde oluşan gevşek yapıştırıcı, ayırıcı veya proses kalıntılarının yüzeyden uzaklaştırılmasına yardımcı olur. Renk, kalıntı türü, makine yüzeyi, polisaj ekipmanı ve uygulama noktası doğrulanmadan tek bir ürün tüm hat için uygun kabul edilmemelidir.

29Riepe kimyasalları manuel temizlik ihtiyacını azaltır mı?

Doğru dozaj ve doğru makine noktasıyla kullanılan proses kimyasalları, yüzeydeki kalıntı ve finiş sorunlarını azaltarak manuel müdahale ihtiyacını düşürmeye yardımcı olabilir. Bu sonuç otomatik olarak garanti edilmez; makine ayarı, ürün, bant, yapıştırıcı ve bakım planı birlikte değerlendirilmelidir.

30Jowat hot melt ürünleri hangi sektörlerde kullanılır?

Jowat hot melt ürünleri; mobilya, kenar bantlama, ambalaj, ciltçilik, laminasyon, tekstil, otomotiv ve farklı endüstriyel montaj süreçlerinde uygulamaya göre değerlendirilir. Ürün ailesi seçilirken yüzey, hat hızı, sıcaklık, açık zaman ve dayanım beklentisi birlikte incelenmelidir.

31Jowat 280.30 hangi uygulamalarda kullanılır?

Jowatherm 280.30/280.31 ürün ailesi, teknik ürün bilgisi ve uygulama koşulları güncel TDS üzerinden değerlendirilmesi gereken bir hot melt grubudur. Kenar bant, montaj ve ilgili yüzeylerde doğru ürün seçimi için bant malzemesi, makine ve proses parametreleri Koçak Endüstri teknik ekibine iletilmelidir.

32Jowatherm PUR 605.62 ne için kullanılır?

Jowatherm PUR 605.62, PUR reaktif hot melt ailesinde teknik değerlendirmeye alınan bir üründür. Profil kaplama ve benzeri uygulamalarda yüzey, bant, hat hızı, uygulama sıcaklığı ve nemle kürleşme koşulları güncel TDS ve uygulama testiyle doğrulanmalıdır.

33Jowat ürün koduyla TDS nasıl bulunur?

Ürün kodu; noktalı, virgüllü, boşluksuz veya bazı yazım varyasyonlarıyla teknik katalogda aranabilir. Eşleşen kayıtta Türkçe teknik föy, mevcut orijinal belge ve ürün detayına geçiş kontrol edilir; belge erişimi için ürün kodunun doğrulanması önemlidir.

34Jowat TDS ile SDS arasındaki fark nedir?

TDS, ürünün uygulama ve performans parametrelerini açıklayan teknik veri föyüdür. SDS ise kimyasalın tehlikeleri, güvenli kullanımı, depolama, taşıma ve acil durum bilgilerini içeren güvenlik bilgi formudur; üretim kararı için ikisi farklı amaçlarla birlikte incelenmelidir.

35Jowat PUR ürünlerinde ekipman temizliği neden önemlidir?

PUR ürünler nemle reaksiyona girdiği için ekipmanda kalan kalıntı zamanla kürlenerek tıkanma ve duruş riskini artırabilir. Ürün değişimi, planlı bakım ve temizlik ajanı seçimi; makine, sıcaklık ve üretici talimatıyla birlikte yönetilmelidir.

36Jowat ürün seçimi için hangi teknik bilgiler paylaşılmalı?

Bant veya yüzey malzemesi, panel, makine modeli, hat hızı, mevcut tutkal, uygulama sıcaklığı, sorun tanımı, beklenen dayanım ve mümkünse numune bilgisi paylaşılmalıdır. Bu veriler, yalnızca ürün adından seçim yapmaktan daha güvenilir bir teknik değerlendirme sağlar.

37Mayer ProLine ürünleri nedir?

Mayer ProLine, kenar bantlama makinesi proseslerinde ayırma, soğutma, yağlama ve temizlik ihtiyaçlarını ayrı ürün kodlarıyla ele alan bir proses kimyasalları serisidir. Ürünler Riepe ile otomatik olarak eşdeğer kabul edilmemeli; uygulama testi, güncel teknik belge ve makine uyumu ile değerlendirilmelidir.

38Mayer ProLine Release R-101 ne işe yarar?

Mayer ProLine Release R-101, kenar bantlama hattında ayırıcı proses desteği amacıyla değerlendirilen bir üründür. Kullanım noktası, dozaj, yüzey uyumu ve mevcut yapıştırıcı sistemi belirlenmeden seri üretimde kullanılmamalı; teknik doğrulama ve uygulama testi yapılmalıdır.

39Mayer ProLine Cool A-202 nedir?

Mayer ProLine Cool A-202, prosesin soğutma ve antistatik ihtiyaçları için teknik değerlendirmeye alınan bir üründür. Bant ve yüzey malzemesi, makine noktası, püskürtme miktarı ve finiş beklentisiyle birlikte test edilmesi gerekir.

40Mayer ProLine Flow L-303 hangi amaçla kullanılır?

Mayer ProLine Flow L-303, kenar bantlama ve finiş prosesinde kontrollü yağlama ve kaydırma desteği için değerlendirilir. Fazla uygulama yüzeyde film veya iz oluşturabileceğinden, dozaj ve uygulama noktası teknik testle belirlenmelidir.

41Mayer ProLine Clean C-404 nedir?

Mayer ProLine Clean C-404, makine, merdane ve proses yüzeylerinde temizlik desteği amacıyla değerlendirilir. Temizlenecek kalıntı, makine malzemesi, güvenlik koşulları ve uygulama sıcaklığı incelenmeden farklı bir kimyasalın yerine doğrudan kullanılmamalıdır.

42Mayer kenar bant temizlik ajanları nasıl seçilir?

Giriş, proses, finiş ve çıkış noktalarındaki ihtiyaç aynı olmayabilir. Temizleme, ayırma, soğutma veya yağlama hedefi; kullanılan tutkal, bant, makine, fırça ve yüzey görünümüyle birlikte belirlenerek doğru Mayer ProLine ürünü için teknik değerlendirme yapılmalıdır.

43Mobilya üretiminde hangi yapıştırıcı kullanılır?

Mobilya üretiminde kenar bantlama, profil kaplama, laminasyon, montaj ve panel birleştirme için farklı teknoloji aileleri kullanılabilir. EVA pratik ve ekonomik proseslerde, PUR ise daha yüksek dayanım beklentilerinde öne çıkabilir; yüzey ve makine verileri olmadan tek ürün önerisi yapılmamalıdır.

44Ambalaj üretiminde hangi hot melt seçilir?

Ambalajda yapıştırıcı seçimi karton tipi, hat hızı, kapama şekli, açık zaman, sıcaklık, gıda temas gereklilikleri ve son kullanım koşullarına göre yapılır. EVA veya PO bazlı ürünler farklı ambalaj proseslerinde değerlendirilebilir; ürün uygunluğu teknik doküman ve testle doğrulanmalıdır.

45Tekstil ve nonwoven uygulamalarında hangi yapıştırıcılar kullanılır?

Tekstil ve nonwoven süreçlerinde laminasyon, film birleştirme, kenar sabitleme ve kompozit yapı oluşturma ihtiyaçlarına göre hot melt, dispersiyon, PSA veya reaktif sistemler seçilebilir. Esneklik, yıkama dayanımı, açık zaman, film kalınlığı ve yüzey hareketi birlikte değerlendirilmelidir.

46Laminasyon prosesinde hangi yapıştırıcı seçilir?

Laminasyon seçiminde malzeme çifti, film veya folyo, hat hızı, uygulama sıcaklığı, esneklik, nihai dayanım ve yüzey görünümü belirleyicidir. Hot melt, PUR, dispersiyon veya solvent bazlı sistemlerden hangisinin uygun olduğu, katman yapısı ve proses testleriyle kararlaştırılmalıdır.

47Filtre üretiminde hangi yapıştırıcı özellikleri önemlidir?

Filtre üretiminde yapıştırıcının akış davranışı, hızlı tutunma, sıcaklık dayanımı, kimyasal uyum, koku ve uygulama geometrisi önemlidir. Ürün seçimi filtre malzemesi, kıvrım yapısı, hat hızı, yapıştırma hattı ve son kullanım koşullarıyla birlikte yapılmalıdır.

48Otomotiv uygulamalarında yapıştırıcı seçerken nelere bakılır?

Otomotiv uygulamalarında sıcaklık çevrimi, titreşim, kimyasal temas, yaşlanma, yüzey hazırlığı ve güvenlik gereklilikleri birlikte değerlendirilir. Yapıştırıcı teknolojisi kadar kür profili, bağlantı geometrisi ve üretim hattındaki tekrarlanabilirlik de önemlidir.

49Matbaa ve ciltçilik için hangi tutkal kullanılır?

Ciltçilikte kağıt gramajı, kapak malzemesi, hat hızı, kitap sırtı yapısı, açılma dayanımı ve görünüm beklentisi dikkate alınır. Hot melt ve dispersiyon sistemleri farklı kitap, broşür, karton ve özel cilt uygulamalarında değerlendirilebilir.

50Tutkal neden yeterince yapışmıyor?

Yüzey kirlenmesi, düşük veya dengesiz sıcaklık, yanlış gramaj, hat hızının açık zamana uymaması, bant arka yüzeyi ve malzeme uyumsuzluğu temel nedenler arasındadır. Önce kopma yüzeyi, sıcaklık, dozaj, baskı ve malzeme bilgileri kontrol edilmeli; ürün değişimi son adım olmalıdır.

51Makine nozulu neden tıkanır?

Karbonsu kalıntı, uzun süreli yüksek sıcaklık, ürünün ekipmanda beklemesi, filtre veya nozul kirlenmesi ve yanlış temizlik prosedürü tıkanmaya neden olabilir. Ürün teknik föyü, ekipman üreticisi talimatı ve uygun yıkama ajanı birlikte değerlendirilmelidir.

52Tutkal neden ipliklenir?

İpliklenme; sıcaklık, viskozite, kopma geometrisi, nozul yapısı, hat hızı ve yapıştırıcının açık zamanıyla ilişkili olabilir. Sıcaklığı rastgele yükseltmek yerine ürün TDS değeri, ekipman ayarı ve uygulama gramajı kontrollü biçimde incelenmelidir.

53Tutkal tankında tortu neden oluşur?

Uzun süre yüksek sıcaklıkta bekleme, hava veya nem teması, farklı ürünlerin karıştırılması, yetersiz filtreleme ve karbonlaşma tankta tortu oluşturabilir. Duruş planı, uygun sıcaklık, ürün değişim prosedürü ve sistem temizliği düzenli bakım planına bağlanmalıdır.

54Kenar bant makinesinde manuel temizlik nasıl azaltılır?

Düzenli bakım, doğru tutkal gramajı, doğru sıcaklık, finiş fırçası temizliği ve makine noktasına uygun proses kimyasalları birlikte kullanıldığında manuel müdahale ihtiyacı azalabilir. Riepe veya Mayer ürünleri, makine ve yapıştırıcı sistemiyle uyumlu şekilde test edilmelidir.

55Yapıştırıcı ekipmanında temizlik ne zaman yapılmalı?

Temizlik sıklığı ürün teknolojisine, çalışma süresine, sıcaklığa, duruşlara ve kalıntı seviyesine göre belirlenir. PUR sistemleri, uzun duruşlar, ürün değişimleri ve finiş kalitesi düşmeye başladığında planlı kontrol ve uygun temizlik prosedürü gerektirir.

56Tutkal yüzeye yayılmıyorsa ne kontrol edilmelidir?

Yüzey enerjisi, yüzey temizliği, yapıştırıcı sıcaklığı, viskozite, rulo veya nozul durumu, gramaj ve baskı kontrol edilmelidir. Malzeme yüzeyi değiştiyse aynı ürün ayarı korunmamalı; yeni yüzey için uygulama testi yapılmalıdır.

57TDS nedir ve hangi bilgileri içerir?

TDS, ürünün teknik veri föyüdür; tipik olarak kullanım alanı, uygulama sıcaklığı, viskozite, açık zaman, depolama, yüzey uyumu ve proses önerileri gibi bilgileri içerir. Üretim ayarı için her zaman güncel ürün koduna ait TDS kullanılmalıdır.

58SDS nedir ve neden gereklidir?

SDS, kimyasalın tehlikelerini, güvenli kullanımını, depolama ve taşıma koşullarını, kişisel koruyucu ekipmanını ve acil durum bilgilerini açıklar. TDS uygulama performansına, SDS ise güvenli çalışma ve risk yönetimine odaklanır.

59Ürün koduyla Türkçe TDS nasıl bulunur?

Ürün kodunu noktalı, virgüllü veya boşluksuz yazabilirsiniz. Koçak Endüstri teknik arama ve marka teknik merkezlerinde eşleşen ürün kaydı, Türkçe teknik föy ve mevcut orijinal belge bağlantıları kontrol edilir; bulunamayan kayıtlar teknik ekibe iletilebilir.

60Teknik teklif almak için hangi bilgiler gönderilmeli?

Ürün veya uygulama adı, yüzey ve bant malzemesi, makine modeli, hat hızı, sıcaklık, mevcut yapıştırıcı, karşılaşılan sorun, aylık tüketim ve istenen ambalaj bilgileri paylaşılmalıdır. Detaylı bilgi, daha doğru ürün ailesi ve uygulama yönlendirmesi sağlar.

61Numune veya uygulama testi neden yapılmalıdır?

Aynı ürün farklı yüzey, makine ve hat koşullarında farklı sonuç verebilir. Seri üretim öncesi numune testi; yapışma, görünüm, gramaj, sıcaklık, hız, temizlik ve dayanım kriterlerini gerçek proses koşullarında doğrulamaya yardımcı olur.

62Koçak Endüstri teknik destek nasıl sağlıyor?

Koçak Endüstri; Jowat yapıştırıcıları, Riepe proses kimyasalları, Mayer ürünleri ve genel yapıştırıcı teknolojileri için ürün, uygulama, TDS ve teklif yönlendirmesi sağlar. En doğru değerlendirme için yüzey, makine, hat ve sorun bilgileriyle teknik iletişim kurulması önerilir.

63Kenar bant tutkal temizleyici nedir?

Kenar bant tutkal temizleyiciler, panel, bant ve finiş ekipmanında kalan yapıştırıcı veya proses kalıntılarını azaltmaya yardımcı olan özel kimyasallardır. Ürün; kalıntının kimyasına, makine yüzeyine, fırça veya merdane yapısına ve kullanım noktasına göre seçilmelidir.

64Kenar bant makinesi giriş temizlik sıvısı ne işe yarar?

Giriş bölgesindeki proses sıvıları, yapıştırıcının istenmeyen yüzeylere bulaşmasını azaltmaya ve panelin hatta daha kontrollü ilerlemesine yardımcı olabilir. Giriş ürünü seçimi; kullanılan tutkal, panel, bant ve makine geometrisiyle birlikte teknik olarak doğrulanmalıdır.

65Kenar bant makinesi çıkış temizleme sıvısı ne işe yarar?

Çıkış temizleme sıvıları, yapıştırma ve finiş sonrasında yüzeyde kalabilen gevşek tutkal izlerinin azaltılmasına yardımcı olur. Çıkış noktası, polisaj fırçası, bez veya keçe yapısı ve panel yüzeyi birlikte değerlendirilmeden ürün miktarı artırılmamalıdır.

66Manuel kenar bant temizleyici ne zaman kullanılır?

Manuel temizleyiciler, küçük üretimlerde, makine kurulumu sırasında, bakımda veya otomatik uygulamanın ulaşamadığı yüzeylerde kullanılabilir. Temizleyici bez, yüzey ve kaplama ile uyumlu olmalı; önce görünmeyen küçük bir alanda kontrollü deneme yapılmalıdır.

67EVA tutkal kalıntısı nasıl temizlenir?

EVA kalıntısının temizlenmesi için kalıntının sıcaklığı, yüzey türü, ekipman malzemesi ve kullanılan temizlik ürününün uyumu birlikte incelenir. Aşırı sıcaklık, sert kazıma veya uygun olmayan solvent yüzeye zarar verebileceğinden, ürün dokümanı ve küçük uygulama testi izlenmelidir.

68PUR tutkal kalıntısı neden daha hassas temizlenir?

PUR hot melt, nemle reaksiyona girerek kürlenebildiği için ekipmanda bekleyen kalıntı daha sert ve zor uzaklaştırılan bir yapıya dönüşebilir. Temizlik zamanı, kullanılan yıkama ajanı, ekipman sıcaklığı ve güvenlik prosedürü üretici teknik bilgisiyle yönetilmelidir.

69Kenar bant temizleme sıvısı yüzeyde iz bırakır mı?

İz oluşumu ürünün kendisinden çok dozaj, yüzey uyumu, kuruma veya buharlaşma, bez veya fırça temizliği ve yüzeydeki önceki kalıntılarla ilişkili olabilir. Dozaj artırılmadan önce uygulama noktası ve yüzeyde kalan film kontrol edilmelidir.

70Riepe ve Mayer temizlik ajanları nasıl karşılaştırılır?

Karşılaştırma yalnızca ürün adlarına veya renklerine göre yapılmamalıdır. Yapıştırıcı türü, makine noktası, kalıntı, yüzey, dozaj, güvenlik belgesi ve uygulama testi birlikte incelenerek işlevsel uygunluk belirlenmelidir.

71Bir ürünün muadil olduğu nasıl doğrulanır?

Muadil değerlendirmesi yalnızca aynı kullanım amacına bakılarak yapılmaz; kimyasal yapı, uygulama noktası, yüzey uyumu, dozaj, makine sistemi, güvenlik dokümanı ve gerçek proses sonucu karşılaştırılır. Birebir eşdeğerlik iddiası ancak teknik veri ve uygulama testiyle desteklenebilir.

72Ürün seçiminde marka mı yoksa teknoloji mi önemlidir?

Marka, üretici kalitesi ve teknik dokümantasyon için önemli bir referanstır; ancak doğru seçimde teknoloji, yüzey, uygulama ve proses koşulları belirleyicidir. Aynı markada farklı ürünler, farklı hat veya yüzeylerde tamamen farklı sonuç verebilir.

73Yüzey enerjisi yapıştırıcı seçimini nasıl etkiler?

Yüzey enerjisi, yapıştırıcının yüzeye yayılmasını ve temas kurmasını etkileyen temel faktörlerden biridir. Düşük yüzey enerjili plastiklerde primer, yüzey aktivasyonu veya farklı bir yapıştırıcı teknolojisi gerekebilir; karar uygulama testiyle doğrulanmalıdır.

74Hat hızı yapıştırıcı seçiminde neden önemlidir?

Hat hızı, yapıştırıcının uygulama ile birleştirme arasında sahip olduğu açık zamanı ve soğuma veya kürlenme davranışını doğrudan etkiler. Hız yükseldikçe ürünün ıslanma, ilk tutunma ve finiş penceresi yeniden değerlendirilmelidir.

75Kenar bant malzemesi değişince ürün ayarı değişir mi?

PVC, ABS, melamin, ahşap ve farklı kaplamalar aynı yüzey davranışına sahip değildir. Bant malzemesi değiştiğinde tutkal gramajı, sıcaklık, baskı, hız ve gerekirse ürün ailesi yeniden kontrol edilmeli; önceki ayarın otomatik olarak geçerli olduğu varsayılmamalıdır.

76Yapıştırıcı değişiminde makine temizliği gerekir mi?

Farklı kimyasal aileler veya farklı viskozite profilleri arasında geçişte tank, hortum, filtre ve nozulda kalan ürün yeni yapıştırıcıyı etkileyebilir. Ürün üreticisinin değişim ve temizlik prosedürü izlenmeli, karışım ve uyumsuzluk riski kontrol edilmelidir.

77Ürün ambalajı ve miktarı seçimde neden önemlidir?

Ambalaj, tüketim hızı, depolama kapasitesi, ürünün neme veya havaya hassasiyeti ve hatın besleme sistemiyle birlikte değerlendirilir. Büyük ambalaj her zaman daha verimli değildir; açıldıktan sonra ürünün güvenli kullanımı ve bekleme süresi de hesaba katılmalıdır.

78Ürün seçimi için numune bilgisi nasıl hazırlanır?

Numunede kullanılan panel veya yüzey, bant, yapıştırıcı, makine ayarları, hat hızı, sıcaklık, gramaj ve beklenen sonuç kaydedilmelidir. Fotoğraf, kopma yüzeyi, kalıntı görüntüsü ve mevcut teknik belge de eklenirse teknik değerlendirme daha hızlı ve karşılaştırılabilir olur.

79Yapıştırıcılarla çalışırken hangi güvenlik bilgileri kontrol edilmelidir?

Ürünün SDS belgesindeki tehlike sınıfları, havalandırma, kişisel koruyucu ekipman, depolama, dökülme ve ilk yardım bilgileri çalışma prosedürüne aktarılmalıdır. Sıcak uygulama yapılan sistemlerde yanık riski ve sıcak ekipman yönetimi ayrıca ele alınmalıdır.

80Solvent bazlı yapıştırıcılarda havalandırma neden zorunludur?

Solvent buharları çalışma ortamında birikebilir ve ürün güvenlik sınıfına göre sağlık, yangın veya patlama riski oluşturabilir. Uygun havalandırma, kıvılcım kaynaklarının kontrolü, depolama ve kişisel koruyucu ekipman SDS ve iş güvenliği prosedürleriyle belirlenmelidir.

81Yapıştırıcı prosesinde kalite kontrol nasıl yapılır?

Kalite kontrol; görsel yüzey, yapışma veya kopma davranışı, gramaj, sıcaklık, hat hızı, bant açılması, iz, taşma ve gerektiğinde çevresel dayanım testlerini kapsayabilir. Kontrol planı ürün TDS, müşteri şartı ve gerçek kullanım ortamına göre oluşturulmalıdır.

82Sürdürülebilir yapıştırıcı seçimi yalnızca düşük emisyon mudur?

Hayır. Emisyonun yanında enerji tüketimi, ürün gramajı, fire, yeniden işleme, ekipman bakımı, ambalaj ve ürün ömrü de değerlendirilmelidir. Daha az hata ve daha kararlı proses, toplam kaynak kullanımını azaltan önemli bir sonuç olabilir.

83Yapıştırıcı seçiminde toplam maliyet nasıl hesaplanır?

Sadece kilogram veya ambalaj fiyatı yeterli değildir. Gramaj, fire, makine duruşu, temizlik, enerji, hız, yeniden işleme, ürün ömrü ve müşteri iade riski toplam maliyete dahil edilmelidir.

84Teknik belgelerin güncel olduğu nasıl kontrol edilir?

Ürün kodu, belge dili, belge tarihi, revizyon numarası ve kaynağın aynı ürüne ait olup olmadığı kontrol edilmelidir. Eski veya farklı ürün koduna ait belgeyle proses ayarı yapılmamalı; güncel TDS ve SDS için teknik merkez veya üretici kaynağı kullanılmalıdır.

85Teknik bir ürün bilgisi neden üretim öncesi test edilmelidir?

Teknik föy genel ürün davranışını açıklar; gerçek sonuç ise yüzey, makine, ayar, çevre, hız ve operatör uygulamasına bağlıdır. Bu nedenle seri üretim öncesi kontrollü test, müşteriye özel performans ve risk değerlendirmesinin temel adımıdır.

86Hot melt tutkal nedir ve hangi üretim hatlarında kullanılır?

Hot melt tutkal, solvent içermeyen ve ısıtılarak akışkan hale getirilen yüzde 100 katı yapıştırıcı sistemidir. Soğuma ile hızlı ilk tutunma oluşturur. EVA, PO, PUR ve PSA aileleri farklı yüzey, hat hızı, dayanım ve kullanım koşullarına cevap verir. Uygulamaya göre ürün gruplarını ve teknik dokümanları birlikte incelemek gerekir.

87EVA hot melt ile PUR hot melt arasındaki temel fark nedir?

EVA hot melt ekonomik, hızlı ve birçok standart kenar bantlama uygulaması için pratik bir çözümdür. PUR hot melt ise nemle reaksiyona girerek kürleştiği için su, ısı, kimyasal ve uzun dönem dayanımı daha yüksek olabilir. Seçim; yüzey, bant malzemesi, hat hızı, uygulama sıcaklığı, temizlik yöntemi ve nihai kullanım koşullarıyla yapılmalıdır. Jowat ürünleri bölümünde ürün ailelerini karşılaştırabilirsiniz.

88PO hot melt hangi durumlarda EVA yerine tercih edilir?

PO bazlı hot melt sistemleri, özellikle ambalaj ve yüksek hızlı üretim hatlarında temiz çalışma, ısı kararlılığı ve proses sürekliliğinin önemli olduğu durumlarda değerlendirilir. Formülasyona göre yapışma, açık zaman, viskozite ve sıcaklık davranışı değişir. Nihai seçim ambalaj yüzeyi, makine haznesi, uygulama sıcaklığı ve üretim hızına göre test edilmelidir.

89PSA hot melt hangi uygulamalar için uygundur?

PSA basınca duyarlı hot melt sistemidir ve basınç uygulandığında tutunur. Etiket, bant, film, kendinden yapışkanlı yüzey, ciltçilik ve özel laminasyon uygulamalarında kullanılır. Yapısal ve yüksek sıcaklık dayanımı gereken bağlantılarda PSA yerine EVA, PO, PUR veya başka bir teknoloji değerlendirilmelidir.

90Kenar bantlama için doğru tutkal nasıl seçilir?

Doğru seçim için bant malzemesi, panel yüzeyi, hat hızı, uygulama sıcaklığı, tutkal haznesi, beklenen görünüm, nem ve ısı dayanımı birlikte incelenir. Önce teknoloji ailesi belirlenir, ardından ürün kodu ve makine ayarı seçilir. Koçak Endüstri uygulama bilgileri ile teknik yönlendirme sağlar.

91PVC ve ABS kenar bantlarda aynı hot melt kullanılabilir mi?

Her PVC ve ABS bant aynı yüzey enerjisine, arka yüzey işlemine veya kaplama yapısına sahip değildir. Bu nedenle aynı tutkalın her bantta aynı sonucu vermesi beklenmemelidir. Yapışma, yüzey ıslanması, tutkal çizgisi, sıyırma dayanımı ve görünüm kontrollü numune ile değerlendirilmelidir.

92Akrilik kenar bantlarda çatlama ve kırılma riski nasıl azaltılır?

Akrilik bantlarda soğutma, makine basıncı, kenar geometrisi, işleme sıcaklığı ve yüzey temizliği kritik rol oynar. Uygun soğutucu proses ajanı, kontrollü hat ayarı ve doğru kenar işleme kombinasyonu çatlama riskini azaltmaya yardımcı olabilir. Kimyasal değişimi kadar makine noktaları ve proses sırası da birlikte değerlendirilmelidir.

93Kenar bantlama makinesinde tutkal sıcaklığı neden önemlidir?

Tutkal sıcaklığı viskoziteyi, yüzey ıslanmasını, açık zamanı, transferi ve kenar bant üzerindeki film kalınlığını etkiler. Düşük sıcaklık zayıf ıslanma ve çizgi oluşumuna, yüksek sıcaklık ise termal bozulma, renk değişimi ve enerji tüketimine yol açabilir. Her ürün için güncel TDS değerleri esas alınmalıdır.

94Hot melt uygulamasında açık zaman ne anlama gelir?

Açık zaman, tutkal yüzeye uygulandıktan sonra birleştirme için yeterli ıslanma ve yapışma kabiliyetini koruduğu süredir. Hat hızı, tutkal sıcaklığı, yüzey ısısı, ortam sıcaklığı ve uygulanan miktar açık zamanı değiştirir. Kısa açık zaman hızlı hatlarda avantaj sağlayabilir; ancak presleme gecikmesi varsa uyumsuzluk oluşabilir.

95Tutkal viskozitesi makine performansını nasıl etkiler?

Viskozite, tutkalın pompa, hortum, nozul, merdane ve uygulama kafasından geçiş davranışını belirler. Yüksek viskozite yetersiz transfer veya ekipman yükü oluşturabilir; düşük viskozite ise taşma, akma ve düzensiz film riski doğurabilir. Viskozite mutlaka ölçüm sıcaklığı ile birlikte değerlendirilmelidir.

96Kenar bantlama makinesinde tutkal taşması neden olur?

Taşma; fazla tutkal miktarı, yüksek sıcaklık, düşük viskozite, yanlış baskı, bant veya panel uyumsuzluğu ve hat hızındaki değişimlerden kaynaklanabilir. Uygulama miktarı, merdane baskısı, hazne sıcaklığı, sıyırıcı ayarı ve bant arka yüzeyi birlikte kontrol edilmelidir.

97PUR hot melt kullanırken makine temizliği neden daha kritiktir?

PUR hot melt nemle reaksiyona girerek kürleşebildiği için açıkta kalan ürün zamanla sertleşebilir ve ekipmanda birikinti oluşturabilir. Hazne, hortum, nozul ve uygulama kafası için üretici talimatına uygun temizlik planı uygulanmalıdır. Temizleme ürünü, kullanılan PUR sistemine ve makine prosedürüne göre doğrulanmalıdır.

98Kenar bant makinesi giriş ve çıkış temizlik sıvıları ne işe yarar?

Giriş ajanları, yapıştırıcı uygulamasından önce yüzeyde tutkalın istenmeyen bölgelere bağlanmasını azaltmaya yardımcı olur. Çıkış veya finisaj ajanları, iş parçasındaki gevşek kalıntıların polisaj ve temizleme ünitelerinde uzaklaştırılmasına destek verir. Riepe ürün ailesinde uygulama noktası, makine donanımı ve hedeflenen yüzey kalitesi birlikte değerlendirilmelidir. Ayrıntılı seçenekler için Riepe kimyasalları bölümüne geçin.

99Manuel kenar bant temizleyici ne zaman kullanılır?

Manuel temizleyici küçük üretimlerde, numune hazırlığında, makine dışı yüzey kontrolünde, bakım sırasında veya otomatik püskürtme sistemi bulunmayan hatlarda değerlendirilebilir. Uygulama öncesi yüzeyin ve kenar bandın kimyasala dayanımı kontrol edilmeli, üretici talimatları izlenmeli ve yeterli havalandırma sağlanmalıdır.

100Kenar bant makinesi için temizlik solventi seçerken nelere dikkat edilir?

Solvent seçerken tutkal kimyası, yüzey malzemesi, boya ve plastik dayanımı, buharlaşma hızı, yanıcılık sınıfı, makine üreticisinin kısıtları ve iş güvenliği gereklilikleri dikkate alınır. Her solvent her plastik veya kaplamada güvenli değildir. Önce küçük ve görünmeyen bir bölgede test yapılmalı, güncel SDS incelenmelidir.

101TDS ile SDS arasındaki fark nedir?

TDS ürünün teknik özelliklerini, kullanım alanını, uygulama sıcaklığını, viskozitesini ve proses önerilerini açıklar. SDS kimyasalın tehlikelerini, güvenli kullanımını, depolamasını, ilk yardım ve taşımacılık bilgilerini içerir. Ürün seçimi için TDS, iş güvenliği ve yasal operasyon için SDS birlikte değerlendirilmelidir. Teknik Bilgi Merkezi üzerinden yönlendirme alınabilir.

102Ürün koduyla teknik veri sayfasını nasıl bulabilirim?

Ürün kodunu 280.30, 605.62, 687.40, 930.54 veya LP163/93 gibi ürün ailesi ve kod formatıyla aratabilirsiniz. Tire, nokta, eğik çizgi ve boşluk farklılıkları için kodun sadeleştirilmiş biçimini de deneyin. Sonuç bulunamazsa Teknik Bilgi Merkezi veya Koçak teknik ekibi üzerinden destek alın.

103Riepe veya Mayer muadili nasıl doğrulanır?

Muadil değerlendirmesi ürün adının veya renginin benzerliğine göre yapılmaz. Uygulama noktası, kimyasal aile, yüzey uyumu, makine ayarı, viskozite, ambalaj, güvenlik sınıfı ve gerçek üretim sonucu karşılaştırılır. Güncel TDS/SDS ve pilot üretim testi alınmadan birebir eşdeğerlik iddiasında bulunulmamalıdır.

104Kenar bantlama ürünlerinde neden numune testi yapılmalıdır?

Aynı ürün farklı makine, bant, panel, hız ve ortam koşullarında farklı sonuç verebilir. Numune testi yapışma, tutkal çizgisi, sıyırma dayanımı, renk, parlaklık, taşma, temizlik ve uzun dönem davranışını görmeyi sağlar. Koçak Endüstri teknik teklif öncesi uygulama bilgilerini birlikte değerlendirir.

105Mobilya kenar bantlama için EVA mı PUR mu seçilmelidir?

Ekonomi, hızlı devreye alma ve standart iç mekan uygulamaları öncelikliyse EVA; yüksek nem, ısı, kimyasal ve uzun dönem dayanımı isteniyorsa PUR değerlendirilebilir. Doğru seçim panel-bant kombinasyonu ve üretim koşullarıyla doğrulanır. Jowat ürün portföyünde ilgili aileleri karşılaştırabilirsiniz.

106Ambalaj üretiminde hangi hot melt özellikleri önemlidir?

Ambalajda hızlı tutunma, açık zaman, hat hızı, karton veya film yüzeyi, dozaj kararlılığı, düşük ipliklenme, temiz çalışma ve gerekli ısı dayanımı öne çıkar. EVA, PO ve PSA sistemleri farklı kutu kapama, laminasyon ve etiketleme proseslerine hizmet eder; aynı ürün her ambalajda kullanılmamalıdır.

107Tekstil ve filtre uygulamalarında yapıştırıcı seçimi nasıl yapılır?

Tekstil ve filtre proseslerinde esneklik, gözenekli yüzeye nüfuz, yıkama veya sıcaklık dayanımı, koku, renk ve uygulama yöntemi birlikte değerlendirilir. Filtre laminasyonu, nonwoven birleştirme ve teknik tekstil uygulamaları için ürünün açık zamanı ve nihai film özellikleri kritik olabilir.

108Tutkal tüketimini ve toplam üretim maliyetini nasıl düşürebilirim?

Yalnızca kilogram fiyatına değil, doğru dozaj, düşük fire, kısa duruş süresi, temiz makine, daha az yeniden işleme ve enerji tüketimine birlikte bakılmalıdır. Uygun viskozite, doğru sıcaklık ve kontrollü uygulama tüketimi azaltabilir. Teknik ekip ürün ve proses maliyetini birlikte değerlendiren teklif hazırlayabilir.

109Hot melt yapıştırıcılar nasıl depolanmalıdır?

Ürünler orijinal ambalajında, kuru, serin, doğrudan güneşten uzak ve üretici önerilerine uygun koşullarda saklanmalıdır. PUR ürünlerde nem teması, ambalaj açıldıktan sonra bekleme süresi ve tekrar kapatma yöntemi özellikle önemlidir. Her ürün için güncel TDS ve SDS depolama şartları esas alınmalıdır.

110Solvent bazlı yapıştırıcılarda hangi iş güvenliği önlemleri gerekir?

Solvent bazlı ürünlerde havalandırma, uygun eldiven ve gözlük, kıvılcım ve alev kaynaklarının uzaklaştırılması, statik elektrik kontrolü, doğru depolama ve SDS talimatlarına uyum gerekir. Uygulama alanında ürünün buharlaşma ve yanıcılık özelliklerine göre risk değerlendirmesi yapılmalıdır.

111Daha hızlı teknik teklif almak için hangi bilgiler paylaşılmalıdır?

Uygulamanın adı, makine markası ve modeli, yüzey ve bant malzemesi, mevcut ürün kodu, hat hızı, çalışma sıcaklığı, aylık tüketim, ambalaj tercihi ve yaşanan sorun paylaşılırsa daha hızlı ön değerlendirme yapılabilir. Varsa TDS, SDS, ürün fotoğrafı ve üretim numunesi bilgiyi güçlendirir. Teknik teklif formuna geçebilirsiniz.

112Yapıştırıcı değişiminde makine ayarları neden yeniden kontrol edilir?

Farklı ürünlerin viskozitesi, açık zamanı, uygulama sıcaklığı, ısı kararlılığı ve yüzey ıslanması farklı olabilir. Bu nedenle ürün değişiminde hazne sıcaklığı, dozaj, baskı, hat hızı, temizlik prosedürü ve ilk parça kontrolü yeniden ayarlanmalıdır. Değişiklik seri üretime alınmadan önce kontrollü deneme yapılmalıdır.

113Kenar bantlama astarı nedir ve ne işe yarar?

Astar, özellikle düşük yüzey enerjili veya yapışması zor yüzeylerde yapıştırıcı ile malzeme arasında daha uygun bir ara yüzey oluşturmak için kullanılan yardımcı üründür. PVC film, ABS kenar bandı veya özel kaplamalarda astar ihtiyacı; bant yapısı, arka yüzey işlemi, yapıştırıcı teknolojisi ve makine prosesi birlikte değerlendirilerek belirlenmelidir. Astar kullanımı, tek başına doğru tutkal seçiminin yerine geçmez; uygulama öncesi yüzey uyumu ve kuruma koşulları test edilmelidir.

114PVC film ve ABS kenar bantlarda astar ne zaman kullanılır?

Astar; yüzeyin yapıştırıcıyla yeterli ıslanma veya tutunma sağlamadığı, bant üreticisinin astar önerdiği ya da uygulama testinde soyulma dayanımının yetersiz kaldığı durumlarda değerlendirilebilir. Uygulama miktarı, kuruma veya havalandırma süresi ve üzerine uygulanacak yapıştırıcının uyumu kontrol edilmelidir. Ürün kodu seçimi için bant üreticisi bilgisi, makine koşulları ve güncel teknik föy birlikte incelenmelidir.

115Su bazlı dispersiyon yapıştırıcı ile hot melt arasındaki fark nedir?

Su bazlı dispersiyon yapıştırıcılar taşıyıcı faz olarak su içerir ve bağ oluşumu çoğunlukla suyun uzaklaşması veya yüzey tarafından emilmesiyle gelişir. Hot melt yapıştırıcılar ise solventsiz, yüzde 100 katı sistemlerdir; ısıtılarak uygulanır ve soğuma ile hızlı ilk tutunma oluşturur. Kuruma süresi, yüzey gözenekliliği, hat hızı, uygulama sıcaklığı ve nihai dayanım beklentisi hangi teknolojinin uygun olduğunu belirler.

116Solvent bazlı yapıştırıcı hangi uygulamalarda tercih edilir?

Solvent bazlı yapıştırıcılar, belirli yüzeylerde hızlı ıslanma, kontrollü film oluşumu veya özel kimyasal dayanım gerektiğinde değerlendirilebilir. Ancak solventin buharlaşması, havalandırma, yanıcılık, yüzey uyumu, kuruma süresi ve iş güvenliği şartları prosesin ayrılmaz parçasıdır. Uygulama kararı ürün TDS ve SDS dokümanlarıyla, ayrıca gerçek yüzey üzerinde kontrollü testle verilmelidir.

117Hot melt yapıştırıcı granül, blok veya sosis formatında neden sunulur?

Ambalaj formatı; ürünün kimyasal yapısından çok besleme sistemi, tank kapasitesi, eritme yöntemi, tüketim hızı, depolama ve operatör kullanımına göre seçilir. Granül hızlı dozajlama ve küçük besleme sistemlerinde, blok veya sosis formatı ise belirli tank ve kartuş sistemlerinde avantaj sağlayabilir. Aynı teknoloji ailesindeki farklı ambalajlar otomatik olarak aynı makineye uygun kabul edilmemeli, üretici talimatı kontrol edilmelidir.

118Kenar bantlama yapıştırıcısının gramajı nasıl belirlenir?

Gramaj; bant arka yüzeyi, panel, yapıştırıcı viskozitesi, makine merdanesi veya uygulama kafası, hat hızı ve hedeflenen yapışma hattına göre belirlenir. Düşük gramaj boşluk ve zayıf yapışma, yüksek gramaj ise taşma, parlama, maliyet ve finiş problemi oluşturabilir. En doğru ayar, ürün TDS aralığı içinde yapılan kontrollü numune, kesit ve soyulma değerlendirmesiyle bulunur.

119Kenar bant altında boşluk veya kabarcık neden oluşur?

Boşluk ve kabarcık; yüzeyin yeterince ıslanmaması, düşük veya dengesiz sıcaklık, yetersiz yapıştırıcı miktarı, bant arka yüzeyindeki uyumsuzluk, düşük baskı veya hat hızının proses penceresi dışında kalmasıyla oluşabilir. Panel ve bant yüzeyleri temizlenmeli, tutkalın gerçek sıcaklığı ve baskı makaralarının temas durumu kontrol edilmelidir. Tek bir ayarı değiştirmek yerine kopma ve kesit görüntüsüyle neden doğrulanmalıdır.

120Kenar bantta tutkal çizgisi neden kalın veya görünür olur?

Görünür tutkal çizgisi; fazla gramaj, yanlış merdane ayarı, yüzey ve bant uyumsuzluğu, yüksek akışkanlık, yetersiz baskı veya finiş ekipmanının kirlenmesiyle artabilir. Ürün rengi tek başına görünüm kalitesini belirlemez. Gramaj, sıcaklık, baskı, bant hizası ve polisaj veya temizleme adımları birlikte incelenmeli; müşteri numunesi üzerinden kabul kriteri tanımlanmalıdır.

121PUR hot melt ne kadar sürede tamamen kürleşir?

PUR hot melt için tek bir genel kürleşme süresi vermek doğru değildir. Nihai performans; ürün reaktivitesi, ortam ve yüzey nemi, sıcaklık, yapışma hattı kalınlığı, kapalı veya açık bekleme koşulu ve kullanılan malzemelere göre değişir. İlk tutunma ile tam kürleşme birbirinden ayrılmalı, ürünün güncel TDS’sindeki kürlenme bilgisi ve gerçek üretim testi esas alınmalıdır.

122TDS belgesinde yapıştırıcı seçimi için hangi bilgiler okunmalıdır?

Öncelikle ürünün teknoloji ailesi, kullanım alanı, uygun yüzeyleri, uygulama sıcaklığı, viskozitesi, açık zamanı, önerilen gramajı, renk ve depolama şartları incelenmelidir. PUR ürünlerde kürleşme ve ekipman temizliği, solventli ürünlerde güvenlik ve havalandırma bilgileri ayrıca önem taşır. TDS’deki değerler genel teknik aralıktır; nihai karar gerçek malzeme ve üretim numunesiyle doğrulanmalıdır.

123Türkçe TDS veya SDS bulunamazsa ne yapılmalıdır?

Önce ürün kodunun doğru yazıldığı, belgenin güncel revizyonu ve farklı kod biçimleri kontrol edilmelidir. Türkçe belge bulunmuyorsa mevcut orijinal doküman güvenlik ve teknik değerlendirme için dikkatle incelenmeli, uygulama öncesi Koçak Endüstri teknik ekibinden belge ve kullanım yönlendirmesi istenmelidir. Teknik belge yokmuş gibi varsayım yaparak sıcaklık veya dozaj belirlemek güvenli değildir.

124Jowat yapıştırıcı ürün kodu seçerken hangi bilgiler gereklidir?

Ürün kodu seçimi için yüzey ve bant malzemesi, uygulama, makine tipi, hat hızı, sıcaklık, beklenen nem ve ısı dayanımı, görünüm kriteri ve mevcut proses bilgisi paylaşılmalıdır. Aynı ürün ailesindeki kodlar viskozite, renk, açık zaman veya uygulama alanı bakımından farklı olabilir. Bu nedenle sadece marka veya ürün ailesi adına bakarak kod seçilmemeli, ürün TDS ve numune sonucu birlikte değerlendirilmelidir.

125Riepe temizleme sıvısı yapıştırıcı kalıntısını tamamen çözer mi?

Riepe temizlik ajanları belirli kenar bantlama ve finiş kalıntılarının azaltılmasına yardımcı olur; ancak her yapıştırıcı, yüzey ve kürlenmiş kalıntı için aynı etki beklenmemelidir. Ürünün makine üzerindeki uygulama noktası, dozajı, polisaj ekipmanı ve yüzey uyumu birlikte değerlendirilmelidir. Kürlenmiş PUR gibi zor kalıntılarda ürün talimatı, güvenlik bilgisi ve kontrollü uygulama testi olmadan sonuç garanti edilmemelidir.

126Riepe giriş, orta ve çıkış ürünleri neden farklı seçilir?

Kenar bantlama hattındaki giriş, proses içi ve çıkış noktaları farklı görevler üstlenir. Girişte ayırma veya bulaşmayı azaltma, orta noktada soğutma veya kaydırma, çıkışta ise yüzey temizliği ve finiş desteği hedeflenebilir. Makine tasarımı, püskürtme veya dozaj sistemi, tutkal teknolojisi ve yüzey kalitesi beklentisi bilinmeden bir ürünün tüm noktalarda kullanılacağı varsayılmamalıdır.

127Mayer ProLine kenar bant makinesi temizlik ajanları ne için kullanılır?

Mayer ProLine serisi; ayırma, antistatik soğutma, yağlama ve temizleme gibi farklı proses ihtiyaçlarına göre konumlandırılmış ürünlerden oluşur. Bu ürünler Riepe sistemlerine işlevsel alternatif olarak değerlendirilebilir; ancak birebir eşdeğerlik, doğru makine noktası, dozaj, yüzey uyumu, güncel TDS/SDS ve üretim testiyle doğrulanmalıdır. Ürün seçimi öncesi kullanılan makine ve kalıntı türü paylaşılmalıdır.

128Karton koli kapama için EVA mı PO mu tercih edilir?

Koli kapama uygulamasında kartonun emiciliği, geri dönüşümlü elyaf oranı, hat hızı, açık zaman, yapışma sıcaklığı ve soğukta dayanım birlikte değerlendirilir. EVA birçok genel ambalaj uygulamasında ekonomik ve hızlı bir seçenek olabilir; PO ise temiz proses, yüksek hız veya belirli ısı ve esneklik gereksinimlerinde öne çıkabilir. Doğru seçim karton numunesi ve makine ayarıyla doğrulanmalıdır.

129Tekstil, filtre ve nonwoven uygulamalarında yapıştırıcı seçimi nasıl yapılır?

Bu uygulamalarda gözeneklilik, elyaf yapısı, esneklik, laminasyon hızı, koku, renk, yıkama veya sıcaklık dayanımı ve yapışma filminin sertliği birlikte incelenir. Hot melt, dispersiyon veya reaktif sistem seçimi; yüzeyin emiciliği ve istenen esneklikle ilişkilidir. Ürünün açık zamanı ve uygulama yöntemi gerçek tekstil veya filtre malzemesi üzerinde test edilmeden kesin seçim yapılmamalıdır.

130Yapıştırıcıyı seri üretime almadan önce hangi testler yapılmalıdır?

En azından yüzey ıslanması, ilk tutunma, soyulma veya kopma davranışı, yapışma hattı görünümü, kenar açılması, taşma, sıcaklık ve hat hızı kararlılığı kontrol edilmelidir. Son kullanım koşullarına göre nem, ısı, kimyasal temas veya yaşlandırma testleri eklenebilir. Test planı ürün TDS, müşteri şartnamesi ve gerçek proses koşullarıyla birlikte hazırlanmalıdır.

131Yapıştırıcı seçimi için Koçak Endüstri’ye hangi bilgileri göndermeliyim?

Uygulama adı, panel veya yüzey, bant veya karşı malzeme, makine markası ve modeli, hat hızı, tank ve nozul sıcaklıkları, mevcut yapıştırıcı kodu, aylık tüketim, ambalaj tercihi ve yaşanan sorun paylaşılmalıdır. Ürün fotoğrafı, TDS/SDS, kopma veya kalıntı görüntüsü ve numune bilgisi eklenirse teknik değerlendirme daha isabetli olur.

132Plastik yapıştırıcı seçerken plastik türü neden önemlidir?

PE, PP, PVC, ABS, PMMA ve farklı mühendislik plastikleri aynı yüzey enerjisine, kimyasal dayanım profiline veya yüzey hazırlığına sahip değildir. Bu nedenle “plastik yapıştırıcısı” adı tek başına yeterli değildir. Plastik türü, yüzeyin kaplaması, kullanım sıcaklığı, yük, esneklik ve kimyasal temas koşulları belirlenmeli; ürün seçimi gerçek parça üzerinde yapışma ve yaşlandırma testiyle doğrulanmalıdır.

133PP ve PE gibi düşük yüzey enerjili plastikler nasıl yapıştırılır?

PP ve PE gibi düşük yüzey enerjili plastiklerde birçok yapıştırıcının yüzeye yayılması ve tutunması zorlaşabilir. Yüzey temizleme, korona veya plazma gibi yüzey işlemleri, uygun primer ya da özel yapıştırıcı sistemi değerlendirilebilir; ancak her uygulamada aynı işlem güvenli veya gerekli değildir. Yüzey işlemi, bekleme süresi, yapıştırıcı ve son kullanım koşulları üretim numunesiyle doğrulanmalıdır.

134Primer ile yapıştırıcı arasındaki fark nedir?

Primer, yüzey ile ana yapıştırıcı arasındaki uyumu artırmak için kullanılan yardımcı katmandır; ana yapıştırıcı ise bağlantıyı oluşturan üründür. Primer kullanılması yüzey temizliği, uygun yapıştırıcı, doğru uygulama miktarı ve proses testinin yerine geçmez. Primerin kuruma veya havalandırma süresi, yüzey uyumu ve üzerine uygulanacak yapıştırıcıyla kimyasal uyumu güncel teknik dokümanla kontrol edilmelidir.

135Sert plastik yapıştırıcısı hangi malzemelerde kullanılır?

Sert plastik yapıştırıcısı ifadesi PVC, ABS, PMMA, polikarbonat veya başka bir plastik için farklı ürünleri ifade edebilir. Ürün seçerken plastik türü, parça geometrisi, boşluk, rijitlik, darbe, titreşim, sıcaklık ve kimyasal temas birlikte incelenmelidir. Sert görünmesi, malzemenin kolay yapışacağı anlamına gelmez; gerçek parça üzerinde kopma biçimi ve dayanım test edilmelidir.

136PVC solvent yapıştırıcısı ile hot melt arasındaki fark nedir?

PVC solvent yapıştırıcıları belirli PVC yüzeylerde solvent etkisi ve yüzey uyumu üzerinden çalışabilir; hot melt sistemleri ise ısıtılarak uygulanır ve soğuma ile hızlı tutunma oluşturur. Uygulama sıcaklığı, yüzeyin sert veya esnek oluşu, boşluk, hat hızı, havalandırma ve nihai dayanım beklentisi iki teknolojinin seçiminde belirleyicidir. PVC adı her iki sistemin de her parçada kullanılabileceği anlamına gelmez.

137Hot melt yapıştırıcı soğuk yüzeyde neden zayıf tutunabilir?

Soğuk yüzey, erimiş yapıştırıcının ısı kaybını hızlandırarak yüzeye yayılma ve ıslanma süresini daraltabilir. Bu durum düşük ilk tutunma, çizgi, boşluk veya kenar açılması olarak görülebilir. Panel ve bant sıcaklığı, uygulama sıcaklığı, açık zaman, hat hızı ve baskı birlikte kontrol edilmeli; yüzey gereksiz şekilde ısıtılmadan ürün TDS içindeki proses penceresi korunmalıdır.

138Hot melt yapıştırıcı ne kadar sürede kurur?

Hot melt sistemlerinde ilk tutunma genellikle soğuma ile oluşur; bu nedenle su bazlı veya solvent bazlı ürünlerdeki kuruma kavramıyla aynı şekilde değerlendirilmemelidir. Nihai dayanım; ürün teknolojisi, yapıştırıcı kalınlığı, yüzey sıcaklığı, baskı, açık zaman ve kullanım koşullarına bağlıdır. PUR reaktif sistemlerde soğumaya ek olarak nemle kürleşme söz konusu olabilir; kesin süre için ürün TDS’si esas alınmalıdır.

139Hot melt yapıştırıcının raf ömrü geçerse ne olur?

Raf ömrü geçmiş ürünün viskozitesi, rengi, akışı, ilk tutunması veya nihai dayanımı üretici sınırlarının dışına çıkabilir. PUR ürünlerde nem teması ve ambalajın açılmış olması ayrıca önem taşır. Ürün kullanılmadan önce parti, ambalaj durumu, depolama koşulları ve güncel TDS/SDS kontrol edilmeli; kritik üretimde yalnızca görünüşe bakarak onay verilmemelidir.

140Tutkalın rengi veya kokusu değiştiyse üretime devam edilir mi?

Renk veya koku değişimi; aşırı termal yük, uzun süre tankta bekleme, yabancı ürün karışması, yaşlanma veya yanlış depolama belirtisi olabilir. Değişiklik görüldüğünde sıcaklık kayıtları, bekleme süresi, ürün partisi, filtre ve nozul durumu kontrol edilmeli; kritik yüzeylerde test yapılmadan üretime devam edilmemelidir. PUR ve solventli ürünlerde güvenlik ve üretici prosedürü ayrıca dikkate alınmalıdır.

141Hot melt makinesinde nozul veya filtre neden tıkanır?

Tıkanma; ürünün termal olarak zorlanması, uzun süre beklemesi, karbonlaşmış kalıntı, yabancı ürün karışması, uygunsuz filtre, düşük sıcaklık veya yetersiz temizlikten kaynaklanabilir. Temizlik veya parça değişimi yapılmadan önce ekipman güvenli şekilde devre dışı bırakılmalı, üretici bakım talimatı izlenmeli ve kullanılan yıkama ürününün makineyle uyumu doğrulanmalıdır.

142Ahşap kaplama ve laminasyon için hangi yapıştırıcı seçilir?

Ahşap kaplama ve laminasyonda yüzeyin emiciliği, kaplama türü, pres veya hat yöntemi, açık zaman, baskı, yüzey düzgünlüğü ve beklenen nem veya ısı dayanımı birlikte değerlendirilir. Dispersiyon, EVA hot melt, PUR reaktif hot melt veya başka bir sistem farklı proseslere uygun olabilir. Ürün adı yerine uygulama metodu ve son kullanım koşulları üzerinden teknik seçim yapılmalıdır.

143Koli ve karton yapıştırıcısında ısı ve nem dayanımı nasıl değerlendirilir?

Kartonun gramajı ve kaplaması, geri dönüştürülmüş elyaf oranı, ortam sıcaklığı, nem, taşıma koşulları, hat hızı ve kapama geometrisi dayanım beklentisini belirler. Sadece ilk tutunma değil, depolama ve nakliye sırasında açılma riski de test edilmelidir. EVA veya PO hot melt seçimi, ambalaj numunesi ve gerçek hat şartlarıyla doğrulanmalıdır.

144Etiket ve bant üretiminde PSA hot melt seçerken nelere bakılır?

PSA seçiminde yüzey enerjisi, ilk tutunma, soyulma, kesme dayanımı, yeniden konumlandırma, film veya taşıyıcı malzeme, sıcaklık ve yaşlandırma koşulları incelenir. Yapışkanlığın yüksek olması her zaman doğru seçim değildir; yüzeyde kalıntı, kenardan akma veya taşıyıcıdan ayrılma görülebilir. Ürün TDS’si ve gerçek etiket veya bant malzemesi üzerindeki test birlikte değerlendirilmelidir.

145Kenar bantlama makinesinde panel yüzeyi nasıl hazırlanmalıdır?

Panel yüzeyi toz, yağ, gevşek parçacık, nem ve işlem kalıntılarından arındırılmış olmalıdır. Yüzeyin düzlüğü, kenar geometrisi, kesim kalitesi ve bantla temas eden bölgenin sürekliliği de yapışmayı etkiler. Temizleyici veya primer kullanımı malzeme uyumu ve ürün talimatına göre belirlenmeli; yüzey hazırlığı düzeltilmeden yalnızca tutkal sıcaklığını artırmak kalıcı çözüm sağlamayabilir.

146Kenar bantlama sonrası yüzeyde matlaşma veya parlama neden olur?

Matlaşma veya parlama; tutkal filmi, temizlik sıvısı kalıntısı, polisaj fırçası, yüzey basıncı, bant kaplaması, ısı geçmişi veya farklı yüzeylerin ışığı yansıtma biçimiyle ilişkili olabilir. Riepe veya Mayer proses ajanlarının dozajı, finiş ekipmanının temizliği ve panel-bant uyumu birlikte kontrol edilmelidir. Kabul kriteri belirlenmeden yalnızca görsel izlenimle ürün değişikliğine gidilmemelidir.

147Riepe LP163/93 ile LP289/99 arasındaki fark nedir?

Bu iki ürün aynı işlev için adlandırılmamalıdır. LP163/93 temizleme veya kalıntı kontrolü amacıyla değerlendirilirken LP289/99 soğutma ve antistatik proses ihtiyacına yönelik ele alınır. Doğru seçim; makine noktası, yüzey, yapıştırıcı türü, hedeflenen finiş ve dozaj sistemiyle doğrulanmalıdır. Ürünlerin renk veya ambalaj görünümüne bakarak görevleri genellenmemelidir.

148Mayer ProLine R-101, A-202, L-303 ve C-404 ne için kullanılır?

Mayer ProLine R-101 ayırıcı proses ihtiyacı, A-202 antistatik soğutma, L-303 yağlama ve C-404 temizlik desteği için konumlandırılmıştır. Bu görev tanımları ürünlerin aynı hatta her noktada kullanılabileceği anlamına gelmez. Makine düzeni, püskürtme noktası, dozaj, yüzey ve Riepe ile işlevsel karşılaştırma güncel TDS/SDS ve uygulama testiyle yapılmalıdır.

149Aynı ürün kodu neden noktalı, noktasız veya farklı yazımla aranır?

Ürün kodları katalog, dosya adı, web adresi veya kullanıcı aramasında nokta, tire, eğik çizgi ve boşluklarla farklı görünebilir. Örneğin 280.30, 28030 veya 280-30 biçimleri aynı ürün kaydına karşılık gelebilir; ancak benzer kodların karıştırılmaması gerekir. Arama sonucu açıldığında ürün adı, marka, belge dili ve teknik dokümandaki kod birlikte doğrulanmalıdır.

150Yapıştırıcı numune testinde hangi sonuçlar kayıt altına alınmalıdır?

Testte ürün kodu ve parti bilgisi, yüzey ve bant, makine modeli, sıcaklık, hat hızı, gramaj, baskı, açık zaman, ortam koşulları ve numune tarihi kaydedilmelidir. Görsel yüzey, tutkal çizgisi, taşma, soyulma veya kopma biçimi, ilk tutunma ve gerekiyorsa nem veya ısı sonrası sonuçlar ayrı not edilmelidir. Bu kayıtlar tedarikçi karşılaştırmasını ve seri üretim kararını ölçülebilir hale getirir.

151Daha düşük fiyatlı muadil yapıştırıcı seçerken hangi riskler kontrol edilir?

Sadece kilogram fiyatı karşılaştırılmamalıdır. Gramaj, hat hızı, temizlik sıklığı, fire, yeniden işleme, enerji, ekipman uyumu, güvenlik sınıfı, ambalaj ve uzun dönem dayanım toplam maliyeti etkiler. Muadil ürün için güncel TDS/SDS, kontrollü pilot üretim, yüzey ve dayanım karşılaştırması yapılmadan fiyat avantajı kesin kabul edilmemelidir.

152Teknik teklif istemeden önce hangi fotoğrafları ve belgeleri göndermeliyim?

Ürün etiketi ve kodu, makine uygulama noktası, tutkal haznesi veya nozul, bant ve panel yüzeyi, sorunlu bölge ve mümkünse kopma yüzeyi fotoğrafları faydalıdır. Buna mevcut TDS/SDS, makine ayarları, hat hızı, sıcaklık, gramaj ve aylık tüketim eklenmelidir. Bu bilgiler ürün seçimini hızlandırır ve yalnızca genel bir ürün adı üzerinden yanlış yönlendirme riskini azaltır.

153MDF kenar bantlama için hangi tutkal kullanılır?

MDF yüzeyin lif yapısı, kenar bant malzemesi, makine tipi, hat hızı ve beklenen yüzey görünümü birlikte değerlendirilmelidir. Standart iç mekân üretimlerinde uygun bir EVA hot melt, daha yüksek nem veya ısı dayanımı gereken uygulamalarda PUR reaktif hot melt öne çıkabilir. Ürün kodu; bant, panel ve gerçek makine ayarıyla yapılan numune testinden sonra kesinleştirilmelidir.

154Melamin kenar bantlama yapıştırıcısı seçerken nelere dikkat edilir?

Melamin kenar bantta arka yüzeyin emiciliği, panel yüzeyi, yapışma hattının görünürlüğü, hat hızı ve sıcaklık kararlılığı önemlidir. Tutkalın yüzeyi yeterince ıslatması ancak taşma ve parlama oluşturmaması gerekir. Uygulama sıcaklığı, viskozite, açık zaman ve önerilen gramaj güncel TDS’den alınmalı; yüzey sonucu numune üzerinde kontrol edilmelidir.

155Akrilik kenar bant için tutkal seçimi neden daha hassastır?

Akrilik kenar bantlarda şeffaflık, yüzey parlaklığı, çatlama, ısı birikimi ve işleme izi gibi görünüm kriterleri yapışma kadar önemlidir. Sadece yüksek yapışma sağlayan bir ürün yeterli olmayabilir; tutkal çizgisi ve yüzeydeki optik fark da değerlendirilmelidir. Bant arka yüzeyi, soğutma, baskı, finiş ve ürün TDS’si birlikte incelenmelidir.

156Profil sarma uygulamalarında hangi yapıştırıcı özellikleri önemlidir?

Profil sarma uygulamalarında yüzey geometrisi, kaplama malzemesi, hat hızı, baskı süresi, esneklik, ısı ve nem dayanımı birlikte değerlendirilir. Yapıştırıcının yüzeye yayılması, hızlı ilk tutunması ve profilin eğrilerinde ayrılmaması gerekir. EVA veya PUR seçimi; profil malzemesi, kaplama ve son kullanım koşullarıyla yapılan üretim testi üzerinden belirlenmelidir.

157Mobilya üretiminde tutkal seçimi yalnızca yapışma gücüne göre yapılır mı?

Hayır. Yapışma gücünün yanında yapışma hattının görünümü, yüzey uyumu, hat hızı, açık zaman, temizlik, renk, koku, nem ve ısı dayanımı, makine verimliliği ve yeniden işleme riski de değerlendirilir. Doğru ürün, uygulamanın son kullanım koşulları ve müşteri kabul kriterleriyle birlikte seçilmelidir.

158Kenar bantlama makinesinde tutkal neden donuyor veya sertleşiyor?

Tutkalın donması; düşük sıcaklık, uzun bekleme, yanlış ürün, ekipman içindeki soğuk bölge, elektrikli ısıtıcı arızası veya PUR ürünlerde nemle kürleşme nedeniyle görülebilir. Tank, hortum ve nozul sıcaklıkları ayrı ayrı kontrol edilmeli, ekipman üretici prosedürüne göre güvenli şekilde temizlenmelidir. Sertleşmiş kalıntı zorlanarak çıkarılmamalı; uygun yıkama ajanı ve bakım yöntemi teknik dokümana göre belirlenmelidir.

159Tutkal tankında kabuk veya film oluşmasının nedeni nedir?

Tankta kabuk veya film; ürünün hava ve nemle teması, yüksek sıcaklıkta uzun süre beklemesi, tank kapağının açık kalması, yabancı ürün karışması veya yetersiz temizlik nedeniyle oluşabilir. Ürün seviyesi ve sıcaklık kadar tankın kapalı tutulması, filtre bakımı ve bekleme süresi de önemlidir. Özellikle PUR sistemlerde nem yönetimi ve üretici temizlik prosedürü kritik kabul edilmelidir.

160Hot melt yapıştırıcı neden köpürür?

Köpürme; nem, hava karışması, ürünün uygunsuz depolanması, yüksek kesme, yanlış pompa veya proses kimyasallarının karışmasıyla ortaya çıkabilir. PUR ürünlerde nem teması ayrıca kimyasal reaksiyon ve gaz oluşumu riski yaratabilir. Köpük görüldüğünde ürünün ambalajı, tank besleme yöntemi, sıcaklık, filtre ve temizlik geçmişi incelenmeli; güvenlik ve üretici prosedürü dışında müdahale edilmemelidir.

161Kenar bantta yapışma kopması yapıştırıcıdan mı yoksa yüzeyden mi kaynaklanır?

Kopma yüzeyi nedeni ayırt etmek için incelenmelidir. Yapıştırıcı yüzeyden temiz ayrılıyorsa ıslanma, yüzey temizliği veya yüzey uyumu; yapıştırıcı filminden kopma görülüyorsa kohezyon, gramaj, sıcaklık, kürleşme veya malzeme davranışı araştırılabilir. Tek bir fotoğrafla kesin teşhis konulamaz; ürün, proses ayarı ve kopma tipi birlikte değerlendirilmelidir.

162Düşük sıcaklıkta çalışan hot melt ne zaman tercih edilir?

Düşük uygulama sıcaklığı; ısıya hassas yüzey, enerji tüketimi, operatör güvenliği veya kısa devreye alma süresi gibi hedefler için değerlendirilebilir. Ancak her düşük sıcaklıklı ürün her makineye, bant malzemesine veya hat hızına uygun değildir. Viskozite, yüzey ıslanması, açık zaman, ekipman sıcaklık aralığı ve nihai dayanım ürün TDS’si ve numune testiyle kontrol edilmelidir.

163Soğuk tutkal ile hot melt arasındaki fark nedir?

Soğuk tutkal ifadesi çoğunlukla ısıtılmadan uygulanan su bazlı, solvent bazlı veya reaktif sistemleri kapsayabilir; hot melt ise eritilerek uygulanan yüzde 100 katı yapıştırıcı teknolojisidir. Kuruma veya kürleşme mekanizması, açık zaman, hat hızı, yüzey emiciliği, enerji ve ekipman ihtiyacı farklıdır. Doğru teknoloji uygulamanın malzeme ve üretim akışına göre seçilmelidir.

164Suya dayanıklı mobilya yapıştırıcısı nasıl seçilir?

Suya dayanım; kısa süreli sıçrama, sürekli nem, sıcak su, buhar veya dış ortam gibi farklı koşulları ifade edebilir. PUR reaktif hot melt bazı yüksek nem ve dayanım beklentilerinde öne çıkabilir, ancak ürün kodu ve yüzey kombinasyonu belirleyicidir. Suya dayanım iddiası TDS, gerekli sınıflandırma veya müşteri şartı ve gerçek kullanım simülasyonuyla doğrulanmalıdır.

165Gıda ambalajı için yapıştırıcı seçerken hangi belgeler gerekir?

Gıda ambalajında yalnızca yapışma performansı yeterli değildir; temas şekli, gıdaya temas süresi, sıcaklık, bariyer yapısı, migrasyon ve ilgili mevzuat veya müşteri şartları değerlendirilmelidir. Ürünün gıda temasına uygunluğu açıkça doğrulanmadan ambalajda kullanılmamalıdır. Güncel teknik ve güvenlik belgeleri ile üretici uygunluk beyanları birlikte kontrol edilmelidir.

166Geri dönüştürülmüş karton ambalajda tutkal seçimi neden değişebilir?

Geri dönüştürülmüş kartonun elyaf yapısı, emiciliği, yüzey tozu, kaplaması ve nem içeriği yeni elyaflı kartondan farklı olabilir. Bu durum yapışma, açık zaman, tutkal penetrasyonu, hat hızı ve kutunun bekleme davranışını etkileyebilir. EVA veya PO hot melt seçimi gerçek karton, üretim hızı ve depolama koşullarıyla test edilmelidir.

167Ciltçilikte hot melt yapıştırıcı seçerken nelere dikkat edilir?

Ciltçilikte kağıt gramajı, kaplama, sırt yapısı, kitap bloğu, hat hızı, açık zaman, yapışma esnekliği ve son kullanım dayanımı birlikte incelenir. Yapıştırıcı kağıda yeterli ıslanma sağlamalı, sırt kırılmalarında esnekliğini korumalı ve kitap açma testinde ayrılmamalıdır. EVA, PUR veya özel sistem seçimi ürün TDS ve gerçek kitap numunesiyle doğrulanmalıdır.

168Tekstil yapıştırıcısında esneklik neden önemlidir?

Tekstil ve nonwoven malzemeler kullanım sırasında bükülür, gerilir, yıkanabilir veya sıcaklığa maruz kalabilir. Sertleşen bir yapıştırıcı film, ilk yapışma iyi olsa bile kullanımda çatlama, ses, sertlik veya ayrılma oluşturabilir. Elyaf yapısı, gözeneklilik, laminasyon hızı, yıkama koşulu ve istenen el tutumu birlikte değerlendirilmelidir.

169Filtre laminasyonunda yapıştırıcı seçimi nasıl yapılır?

Filtre laminasyonunda hava geçirgenliği, gözenek yapısı, elyaf veya köpük uyumu, sıcaklık, kimyasal temas, esneklik ve yapışma alanının sürekliliği önemlidir. Fazla tutkal gözenekleri kapatabilir, yetersiz tutkal ise katman ayrılmasına neden olabilir. Uygulama miktarı ve film yapısı filtre performansı ile birlikte numune üzerinde doğrulanmalıdır.

170Otomotiv iç trim veya elektrikli parçalarda yapıştırıcı seçimi nasıl yapılır?

Otomotiv ve elektrik uygulamalarında sıcaklık çevrimi, titreşim, koku, emisyon, alev davranışı, elektriksel yalıtım, kimyasal temas ve uzun dönem yaşlandırma gibi ek şartlar bulunabilir. Genel amaçlı bir yapıştırıcı bu şartları otomatik olarak karşılamaz. Parça şartnamesi, üretici teknik dokümanı, gerekli sertifikalar ve gerçek kullanım simülasyonu birlikte değerlendirilmelidir.

171Kenar bant makinesi temizlik ajanları ne sıklıkta kullanılmalıdır?

Temizlik sıklığı; kullanılan yapıştırıcı teknolojisi, günlük çalışma süresi, sıcaklık, ürün değişimi, makine tasarımı, kalıntı miktarı ve finiş kalitesine göre belirlenir. Sabit bir takvim her hat için doğru olmayabilir. Nozul, merdane, tank, fırça ve yüzeydeki kalıntı göstergeleri izlenmeli; Riepe veya Mayer ürünleri doğru noktada ve üretici önerilen dozajla kullanılmalıdır.

172Kenar bant temizleme sıvısı ile makine yıkama ajanı aynı ürün müdür?

Her zaman aynı ürün değildir. Yüzeydeki tutkal izini azaltmak için kullanılan finisaj veya temizlik sıvısı ile tank, hortum ve nozul içindeki yapıştırıcıyı uzaklaştırmaya yönelik yıkama ajanının görevleri, konsantrasyonu ve ekipman uyumu farklı olabilir. Ürün yalnızca adındaki “temizleyici” ifadesine göre kullanılmamalı; uygulama noktası, TDS/SDS ve makine prosedürü kontrol edilmelidir.

173Riepe kimyasalı dozajı fazla olursa ne olur?

Fazla dozaj yüzeyde film, parlama, kayma, koku, temizlik sorunu veya sonraki işlemlerde yapışma uyumsuzluğu oluşturabilir. Dozaj artırmak her zaman daha iyi temizlik veya soğutma anlamına gelmez. Püskürtme sistemi, nozul, hat hızı, yüzey ve fırça veya keçe durumu birlikte kontrol edilmeli; hedef yüzey kalitesi için kontrollü ayar yapılmalıdır.

174Riepe ve Mayer ürünleri aynı makinede birlikte kullanılabilir mi?

Aynı hatta farklı proses noktalarında farklı ürünlerin kullanılması, ürünlerin kimyasal uyumu ve makine üreticisinin talimatları doğrulanmadan yapılmamalıdır. Ürünlerin karıştırılması, aynı tankta kullanılması veya bir ürünün diğerinin kalıntısı üzerine uygulanması yüzey filmi ve proses kararsızlığı oluşturabilir. Geçiş öncesi temizlik, TDS/SDS kontrolü ve pilot test yapılmalıdır.

175Yapıştırıcı teklifinde sadece ürün fiyatını karşılaştırmak neden yanıltıcıdır?

Ürün fiyatının yanında kilogram başına tüketim, uygulama gramajı, hat hızı, fire, temizlik süresi, enerji, ekipman duruşu, ambalaj kaybı ve yeniden işleme maliyeti değerlendirilmelidir. Daha pahalı bir ürün daha düşük gramaj veya daha az duruş sağlayabilir; daha ucuz ürün ise proses maliyetini artırabilir. Sağlıklı karşılaştırma aynı üretim koşullarında alınan numune ve tüketim verisiyle yapılır.

176Yapıştırıcı seçimi için üretim hattında hangi ölçümler yapılmalıdır?

Hat hızı, tank-hortum-nozul sıcaklıkları, yüzey ve bant sıcaklığı, tutkal gramajı, açık zaman, baskı, ortam sıcaklığı ve nemi temel ölçümlerdir. Bunlara yapışma hattı görünümü, kopma biçimi, taşma, kalıntı, finiş kalitesi ve duruş sıklığı eklenmelidir. Ölçüm yapılmadan yalnızca operatör gözlemiyle ürün değişimi yapmak kök nedeni gizleyebilir.

177Google veya yapay zeka aramasında ürün koduyla doğru teknik belge nasıl bulunur?

Ürün kodunu noktalı, noktasız ve eğik çizgili biçimleriyle aramak ilk adımdır; ardından ürün adı, marka, teknoloji ailesi ve “TDS” veya “teknik föy” ifadesi eklenebilir. Açılan belgenin ürün kodu, dili, revizyonu ve kaynağı kontrol edilmelidir. Koçak Endüstri Teknik Bilgi Merkezi; ürün kodu, uygulama ve teknik doküman aramalarını aynı içerik yapısında birleştirerek doğru ürün kaydına yönlendirmeyi amaçlar.

178Kenar bantlama makinesinde tutkal seçimi nasıl yapılır?

Doğru seçim yalnızca kenar bandının adına göre yapılmaz. Bant malzemesi ve kalınlığı, panel yüzeyi, makine tipi, hat hızı, uygulama sıcaklığı, tutkal haznesi veya tank yapısı, beklenen görünüm ve son kullanım dayanımı birlikte değerlendirilmelidir. PVC ve ABS bantlarda hızlı ilk tutunma önemli olabilirken, nem ve sıcaklık beklentisi yüksek parçalarda reaktif PUR seçenekleri incelenebilir. En güvenli yöntem, ürün kodunu ve üretim koşullarını güncel TDS ile eşleştirip gerçek panel ve bant üzerinde numune çalışması yapmaktır.

179EVA kenar bantlama tutkalında uygulama sıcaklığı nasıl belirlenir?

Uygulama sıcaklığı ürün ailesine, makineye ve hat hızına göre değişir; bu nedenle tek bir genel derece bütün ürünler için doğru kabul edilmemelidir. Ürün TDS’sindeki önerilen tank, hortum ve nozul aralıkları başlangıç noktasıdır. Gerçek ayarda tutkalın yeterli akış göstermesi, yüzeye düzgün yayılması, bant ile panel arasında boşluk bırakmaması ve kenarda yanma veya renk değişimi oluşturmaması izlenir. Sıcaklığı gereksiz yükseltmek oksidasyon, renk değişimi ve makinede tortu riskini artırabilir; ayar, küçük bir numune ile doğrulanmalıdır.

180PUR hot melt ambalajı açıldıktan sonra nasıl korunmalıdır?

PUR hot melt nemle reaksiyona girebildiği için ambalaj açıldıktan sonra atmosferik nemle temas mümkün olduğunca azaltılmalıdır. Ürün, üreticinin TDS ve güvenlik bilgi formunda belirtilen koşullarda, orijinal ambalajında ve kapalı tutulmalı; açıkta bırakılmış, kabuk bağlamış veya yapısı değişmiş malzeme üretime doğrudan verilmemelidir. Kullanılacak miktar planlanmalı, dolum ekipmanı ve kapatma prosedürü makineye uygun uygulanmalıdır. Saklama süresi, sıcaklığı ve ambalaj tipi ürün koduna göre değişebileceğinden güncel teknik belge esas alınmalıdır.

181PUR hot melt ile EVA hot melt aynı makinede neden karıştırılmamalıdır?

EVA ve PUR hot melt aynı uygulama adı altında anılsa da kimyasal davranışları, kürleşme mekanizmaları, temizlik gereksinimleri ve makine ayarları farklıdır. Aynı tankta veya hat içinde karıştırmak viskoziteyi, akışı, açık zamanı ve nihai yapışmayı öngörülemez hale getirebilir; ayrıca ekipmanda kalıntı ve tıkanma riskini artırabilir. Teknoloji değişimi yapılacaksa makine üreticisinin prosedürü, mevcut ürün TDS’si ve uygun temizlik yöntemi birlikte incelenmeli; kalan ürün tamamen uzaklaştırılmadan yeni teknolojiye geçilmemelidir.

182Hot melt tutkal miktarı veya gramajı nasıl ayarlanır?

Tutkal miktarı; yüzeyin emiciliği, bant veya malzeme geometrisi, hat hızı, uygulama sıcaklığı ve ürünün viskozitesine göre ayarlanır. Fazla tutkal taşma, temizleme ihtiyacı ve gereksiz tüketim oluşturabilir; az tutkal ise kesintili bağ, boşluk ve erken açılma riski doğurur. Ayar yapılırken yalnızca makine göstergesine güvenmek yerine belirli uzunlukta gerçek numune alınmalı, kaplama sürekliliği, kenar görünümü, soyulma davranışı ve parça sıcaklığı kontrol edilmelidir. Nihai değer ürün TDS’si ve üretim test kaydıyla belirlenmelidir.

183Kenar bantlama sonrası tutkal çizgisi neden görünür?

Görünür tutkal çizgisi; yetersiz veya düzensiz tutkal dağılımı, fazla uygulama, bant ve panel uyumsuzluğu, hat sıcaklığının kararsızlığı, baskı rulolarının ayarı veya yüzeydeki toz ve yağ nedeniyle oluşabilir. Bazı durumlarda tutkal rengi ve kenar bandının ışık geçirgenliği de görsel etkiyi artırır. Önce yüzey temizliği, bant basıncı, makine hızı ve sıcaklık birlikte kontrol edilmeli; sonra ürün TDS’sindeki uygulama koşullarıyla karşılaştırma yapılmalıdır. Tek bir ayarı değiştirmek yerine numune sonuçları kayıt altına alınarak kontrollü optimizasyon yapılması gerekir.

184Hot melt tutkal ipliklenmesi neden olur?

İpliklenme; tutkalın kopma davranışı, viskozitesi, sıcaklığı, açık zamanı, nozul geometrisi ve hat hızının birlikte etkisiyle ortaya çıkabilir. Uygulama sıcaklığının ürün için uygun olmaması, nozulda birikinti, düzensiz dozaj veya yapıştırıcının yüzeyde yeterince tutunmadan çekilmesi iplik oluşumunu artırabilir. Tank ve nozul temizliği kontrol edilmeli, sıcaklık ölçümü gerçek ekipman noktasında yapılmalı ve ürün TDS’sindeki aralık dışına çıkılmamalıdır. Çözüm, sıcaklığı rastgele artırmak yerine ürün, ekipman ve proses koşullarının birlikte test edilmesidir.

185Yapıştırıcı kenar banda tutunmuyorsa ilk hangi kontroller yapılmalıdır?

Önce ürünün doğru teknoloji ve yüzey için seçildiği, ambalajın uygun saklandığı ve TDS’deki kullanım koşullarının sağlandığı doğrulanmalıdır. Ardından panel ve bandın temizliği, yüzey enerjisi, nemi, sıcaklığı, baskı basıncı, hat hızı, tutkal sıcaklığı ve kaplama sürekliliği kontrol edilir. Kenar bandın makineye doğru yönlendirilmemesi veya yüzeydeki ayırıcı, yağ ve toz da zayıf tutunmaya neden olabilir. Sorun yalnızca tutkala bağlanmamalı; yapıştırıcı, malzeme ve makine üçlüsü gerçek numune üzerinden ayrı ayrı değerlendirilmelidir.

186Kenar bantta sonradan açılma neden olur?

Sonradan açılma; yüzey hazırlığı, yetersiz ısı veya baskı, yanlış ürün seçimi, hat hızının fazla olması, tutkal miktarının yetersizliği, panel deformasyonu ya da kullanım ortamındaki nem ve sıcaklık değişimleriyle ilişkili olabilir. İlk incelemede açılmanın panel-tutkal, tutkal-bant veya bantın kendi yapısından mı gerçekleştiği belirlenmelidir. Üretim kaydı, ürün kodu, makine ayarları ve numune saklama koşulları karşılaştırılmalı; kısa süreli yapışma yerine gerçek kullanım koşullarını temsil eden yaşlandırma ve yapışma testleri yapılmalıdır.

187PVC, ABS, PP ve PMMA kenar bantlarda yapıştırıcı seçimi nasıl değişir?

Bu malzemelerin yüzey enerjileri, sertlikleri, ısıl davranışları ve yüzey kaplamaları aynı değildir. PVC ve ABS için kullanılan bir ürün, düşük yüzey enerjili PP veya hassas PMMA kenarda aynı sonucu vermeyebilir. Bantın üretici bilgisi, yüzey işlemi, parlaklık, kalınlık ve uygulama sıcaklığı birlikte incelenmelidir. Özellikle düşük yüzey enerjili veya hassas yüzeylerde primer, yüzey hazırlığı ya da farklı bir yapıştırıcı teknolojisi gerekebilir. Seçim, yalnızca malzeme adından değil, gerçek bant numunesi ve güncel TDS’den doğrulanmalıdır.

188İnce ve kalın kenar bant için tutkal seçiminde ne değişir?

Bant kalınlığı değiştiğinde ısı transferi, baskı süresi, bükülme davranışı ve gerekli yapışma hattı da değişebilir. İnce bantlarda fazla ısı veya tutkal yüzeyde iz oluşturabilir; kalın ve rijit bantlarda ise yeterli ıslatma, baskı ve mekanik tutunma sağlanamayabilir. Ürün seçimiyle birlikte makine hızı, baskı ruloları, sıcaklık ve tutkal miktarı yeniden değerlendirilmelidir. Aynı ürün ailesi içinde farklı viskozite veya açık zaman seçenekleri bulunabileceği için TDS ve gerçek parça testi birlikte kullanılmalıdır.

189Açık zaman ile presleme veya sabitleme süresi arasındaki fark nedir?

Açık zaman, yapıştırıcının uygulandıktan sonra yüzeyi hâlâ etkili biçimde ıslatabildiği ve karşı yüzeyle birleştirilebildiği zaman aralığını ifade eder. Presleme veya sabitleme süresi ise birleşimin yeterli ilk tutunmayı kazanması için gereken mekanik destek süresidir. Hat hızı, ortam sıcaklığı, yüzey emiciliği ve uygulanan miktar bu süreleri etkiler. Açık zamanın uzun olması her zaman daha iyi değildir; uygulama, ürün TDS’si ve üretim hattının gerçek çevrimi birlikte değerlendirilmelidir.

190Yapıştırıcı viskozitesi üretim kararını nasıl etkiler?

Viskozite, yapıştırıcının belirli koşullardaki akış direncidir ve sıcaklıkla birlikte değişir. Çok yüksek viskozite dozajı ve yüzey ıslatmayı zorlaştırabilir; çok düşük viskozite ise taşma, kontrolsüz yayılma veya yetersiz film kalınlığı oluşturabilir. Değer tek başına karşılaştırılmamalı, ölçüm sıcaklığı ve test yöntemiyle birlikte okunmalıdır. Pompa, hortum, nozul ve hat hızının ürüne uygunluğu kontrol edilmeli; nihai karar güncel TDS, makine kapasitesi ve numune performansına göre verilmelidir.

191Hot melt yapıştırıcıda yumuşama noktası neyi gösterir?

Yumuşama noktası, yapıştırıcının ısı altında davranışını değerlendirmeye yardımcı olan teknik bir göstergedir; ancak tek başına servis sıcaklığını veya nihai yapışma dayanımını ifade etmez. Gerçek performans; yüzey, film kalınlığı, yük, süre, nem, ısı döngüsü ve ürünün kimyasal yapısıyla birlikte incelenmelidir. Bu nedenle bir ürünün yumuşama noktası yüksek diye her uygulamada otomatik olarak daha uygun olduğu söylenemez. TDS’deki diğer değerler ve gerçek kullanım testi birlikte değerlendirilmelidir.

192Düşük sıcaklıkta çalışan hot melt ne zaman tercih edilir?

Düşük uygulama sıcaklığı; ısıya duyarlı yüzeylerde, enerji tüketiminin azaltılmasının hedeflendiği hatlarda veya daha güvenli proses yönetimi gereken uygulamalarda avantaj sağlayabilir. Ancak düşük sıcaklık ifadesi ürünün her makinede aynı ayarla çalışacağı anlamına gelmez. Akış, yüzey ıslatma, açık zaman, ilk tutunma ve nihai dayanım gerçek malzeme üzerinde kontrol edilmelidir. Seçim yapılırken ürünün önerilen sıcaklık aralığı, makine uyumu ve hedeflenen üretim hızı TDS üzerinden doğrulanmalıdır.

193Koli ve karton yapıştırıcısı seçerken karton türü neden önemlidir?

Kraft, kuşe, geri dönüştürülmüş veya kaplamalı kartonların emiciliği, yüzey enerjisi, lif yapısı ve nem davranışı farklı olabilir. Bu farklar tutkalın yüzeyi ıslatmasını, ilk tutunmasını ve kutunun taşıma sırasında açılma riskini etkiler. Hat hızı, nozul düzeni, uygulama noktası, kartonun sıcaklığı ve depolama koşulları da seçim kadar önemlidir. Ürün kodu, karton numunesi ve hedeflenen üretim çevrimi birlikte değerlendirilerek gerçek hat veya laboratuvar numunesiyle doğrulama yapılmalıdır.

194Oluklu mukavva ambalajda nem ve sıcaklık dayanımı nasıl değerlendirilir?

Oluklu mukavva ambalajda bağın performansı yalnızca ilk tutunma ile ölçülmemelidir. Depolama nemi, sevkiyat sıcaklığı, kutu içindeki yük, kartonun emiciliği ve yapıştırma noktasının geometrisi dikkate alınmalıdır. Ambalajın gerçek kullanım koşullarını temsil eden iklimlendirme, sıkıştırma ve açılma testleri yapılabilir. Ürün TDS’sindeki dayanım bilgileri, seçilen karton ve üretim hattı ile birlikte yorumlanmalı; standart dışı koşullar için teknik ekipten doğrulama alınmalıdır.

195Film laminasyonunda yapıştırıcı seçimi nasıl yapılır?

Film laminasyonunda film türleri, kaplama veya baskı yüzeyi, hat hızı, sarım gerilimi, kuruma veya kürleşme gereksinimi ve nihai esneklik birlikte değerlendirilir. Yapıştırıcının yalnızca ilk tutunması değil, film katmanları arasında yeterli bağ oluşturması, görünüm bozukluğu ve koku riskini azaltması da önemlidir. Yüzey enerjisi düşük film veya baskılı yüzeylerde yüzey hazırlığı ve uygun ürün ailesi kontrol edilmelidir. Doğru ürün, film kombinasyonu ve gerçek hat koşullarındaki numune testleriyle belirlenmelidir.

196Etiket ve bant üretiminde PSA hot melt seçerken nelere bakılır?

PSA hot melt seçiminde ilk tutunma, kalıcı yapışkanlık, soyulma dayanımı, kesme dayanımı, yüzey enerjisi, taşıyıcı film ve kullanım sıcaklığı birlikte incelenir. Etiketin kısa süreli veya kalıcı olması, yeniden konumlandırma ihtiyacı, baskı mürekkebi, silikonlu taşıyıcı ve uygulama yüzeyinin temizliği sonucu değiştirir. Çok yüksek ilk tutunma her zaman en iyi çözüm değildir; ürünün kullanım ömrü boyunca akma, kenardan taşma ve yüzeyden ayrılma davranışı da test edilmelidir.

197Tekstil yapıştırıcısında esneklik ve yıkama dayanımı neden önemlidir?

Tekstil ürünleri bükülme, gerilme, katlama, sürtünme ve bazen yıkama veya kimyasal temasa maruz kalır. Bu nedenle yapıştırıcının yalnızca ilk bağ gücü değil, kumaşla birlikte hareket edebilmesi, sertleşerek kırılmaması ve hedeflenen bakım koşullarında performansını koruması gerekir. Kumaş türü, kaplama, gözeneklilik, renk ve üretim yöntemi belirlenmeden tek bir ürün önerilmemelidir. Numune üzerinde esneme, soyulma ve kullanım koşulunu temsil eden dayanım testleri yapılmalıdır.

198Filtre laminasyonunda yapıştırıcı seçerken hangi kriterler önemlidir?

Filtre laminasyonunda yapıştırıcı; filtre medyası, taşıyıcı malzeme, gözeneklilik, hava veya sıvı akışı, üretim hızı, sıcaklık ve nihai ürünün kimyasal temas koşullarıyla birlikte değerlendirilir. Bağ hattı filtre yüzeyini gereğinden fazla kapatmamalı, kürleşme veya soğuma sonrası kırılmamalı ve üretim sırasında ekipmanda birikinti oluşturmamalıdır. Uygun ürün seçimi için katman yapısı, uygulama miktarı, proses sıcaklığı ve beklenen kullanım koşulları teknik ekip ile paylaşılmalıdır.

199Otomotiv iç trim veya elektrikli parçalarda yapıştırıcı seçimi nasıl yapılır?

Bu uygulamalarda sıcaklık döngüsü, titreşim, plastik türü, kablo veya kumaş uyumu, koku, elektriksel gereksinimler ve uzun dönem yaşlanma birlikte değerlendirilir. İç trim parçasında görünen yüzey ve esneklik önemliyken, elektrikli bir bileşende izolasyon veya ısı yönetimi gibi ilave kriterler olabilir. Ürün seçimi araç veya ekipman standardı, malzeme üreticisi bilgisi ve güncel TDS/SDS ile sınırlandırılmalı; gerçek parça üzerinde sıcaklık, titreşim ve kimyasal temas testleri yapılmadan seri üretim kararı verilmemelidir.

200Gıda ambalajı için yapıştırıcı seçerken hangi belgeler incelenmelidir?

Gıda ile doğrudan veya dolaylı temas ihtimali olan ambalajlarda ürünün kullanım senaryosu, ilgili mevzuat kapsamı, uygunluk beyanı, güvenlik bilgi formu ve üreticinin teknik dokümanları birlikte incelenmelidir. “Gıda ambalajına uygundur” ifadesi her temas türü, sıcaklık, süre ve gıda için otomatik onay anlamına gelmez. Ambalaj yapısı ve tedarik zinciriyle birlikte değerlendirme yapılmalı, üretici belgeleri ve gerekiyorsa migrasyon veya uygunluk testleri doğrulanmalıdır.

201Geri dönüştürülmüş karton veya plastiklerde tutkal seçimi neden değişebilir?

Geri dönüştürülmüş malzemelerde lif yapısı, yüzey kaplaması, toz, mürekkep, nem ve yüzey enerjisi partiye göre değişebilir. Bu değişkenlik, aynı yapıştırıcının ilk tutunma ve nihai dayanım sonuçlarını etkileyebilir. Önce malzeme yüzeyi ve proses koşulları karakterize edilmeli, ardından küçük numune serileriyle ıslatma, set süresi, soyulma ve taşıma dayanımı karşılaştırılmalıdır. Tedarikçi değişiminde yalnızca fiyat veya ürün adı değil, üretim sürekliliği ve teknik doğrulama da dikkate alınmalıdır.

202PUR üretimi bittikten sonra makine temizliği neden kritik önem taşır?

PUR hot melt nemle reaksiyona girebildiği ve ekipman içinde kürleşebildiği için üretim sonrası uygun temizlik planı geciktirilmemelidir. Nozul, hortum, tank ve filtrelerde kalan malzeme zamanla sertleşerek akış kesintisi, basınç artışı ve plansız duruş oluşturabilir. Temizleme yöntemi ürünün kimyasına ve makine üreticisinin prosedürüne uygun seçilmeli; farklı teknoloji ürünleri rastgele karıştırılmamalıdır. Temizlik kaydı, kullanılan ajan, tarih ve ekipman noktalarıyla izlenebilir hale getirilmelidir.

203Hot melt tankında karbonlaşma veya koyu tortu neden oluşur?

Karbonlaşma; yapıştırıcının gereğinden uzun süre yüksek sıcaklıkta beklemesi, tankta ölü bölgeler bulunması, hava veya nem teması, uygunsuz ürün karışımı ve yetersiz temizlik nedeniyle oluşabilir. Koyu renkli tortu nozul ve filtreleri tıkayabilir, ürün rengini ve akışını değiştirebilir. Tank sıcaklığı ve bekleme süresi ürün TDS’si ile karşılaştırılmalı, ekipman içindeki ölü hacimler ve temizlik sıklığı incelenmelidir. Tortu görülen ürün, teknik değerlendirme yapılmadan uygun kabul edilmemelidir.

204Riepe kimyasalları kenar bantlama makinesinde hangi noktalarda kullanılır?

Riepe proses kimyasalları makine konfigürasyonuna göre giriş, yapıştırma hattı çevresi, soğutma, kaydırma, finisaj veya çıkış temizliği gibi farklı noktalarda değerlendirilebilir. Her ürünün görevi ve dozajı aynı değildir; ayırma, soğutma, yağlama ve temizlik işlevleri birbirinin yerine otomatik olarak kullanılamaz. Doğru ürün, makinedeki uygulama noktası, kullanılan tutkal, bant malzemesi ve hedeflenen yüzey kalitesiyle birlikte seçilmelidir. Koçak Endüstri Riepe ürün merkezi, ürün kodu ve teknik belge üzerinden bu eşleştirmeyi incelemeye yardımcı olur.

205Kenar bant temizleme sıvısı ile makine yıkama ajanı aynı ürün müdür?

Hayır, bu iki ifade aynı işlevi anlatmayabilir. Kenar bant temizleme sıvısı panel veya bant yüzeyindeki tutkal ve proses kalıntılarının giderilmesine yönelik olabilir; makine yıkama ajanı ise tank, hortum, nozul, filtre veya uygulama ekipmanındaki ürün kalıntılarını uzaklaştırmak için tasarlanabilir. Yanlış ürünün yanlış noktada kullanılması yüzey hasarı, ekipman uyumsuzluğu veya yetersiz temizlik doğurabilir. Kullanım öncesi ürün kodu, TDS, SDS ve makine üreticisinin temizlik prosedürü birlikte kontrol edilmelidir.

206Riepe kimyasalı fazla dozajda kullanılırsa ne olur?

Fazla dozaj her zaman daha iyi yüzey veya daha iyi temizlik anlamına gelmez. Film kalıntısı, yüzeyde kayganlık, parlaklık değişimi, bant ile sonraki işlemler arasında uyumsuzluk ve gereksiz tüketim oluşabilir. Bazı uygulamalarda fazla sıvı fırça, keçe veya makine parçalarının çalışma koşullarını da etkileyebilir. Dozaj; ürün teknik belgesi, dozaj ekipmanı ve gerçek yüzey sonucu üzerinden ayarlanmalı, üretim başlangıcında ve vardiya değişimlerinde kontrol edilmelidir.

207Riepe ve Mayer ürünleri aynı kenar bant makinesinde birlikte kullanılabilir mi?

Bu karar marka adına göre otomatik verilemez. Ürünlerin görevleri, kimyasal yapıları, yüzey ve ekipman uyumluluğu, dozaj sistemi ve makine üreticisinin tavsiyesi karşılaştırılmalıdır. Farklı ürünleri aynı tankta, hatta veya dozaj hattında karıştırmak yerine her ürünün kendi kullanım noktasında değerlendirilmesi gerekir. Geçiş yapılacaksa mevcut kalıntıların temizlenmesi, küçük üretim numunesi ve yüzey veya ekipman kontrolü yapılmadan seri üretime geçilmemelidir.

208Yapıştırıcı numune testinde hangi sonuçlar kayıt altına alınmalıdır?

Numune testinde ürün kodu ve parti bilgisi, panel ve bant malzemesi, makine tipi, hat hızı, sıcaklık, uygulama miktarı, baskı ayarı, ortam koşulları ve üretim tarihi kaydedilmelidir. Sonuç bölümünde ilk tutunma, kenar görünümü, tutkal çizgisi, soyulma veya kopma biçimi, ısı ve nem sonrası davranış, temizlik ihtiyacı ve operatör gözlemleri yer almalıdır. Bu bilgiler yalnızca ürün seçimini değil, sonradan oluşan proses sorunlarının neden analizini de kolaylaştırır.

209Teknik teklif istemeden önce hangi bilgileri paylaşmalıyım?

Doğru yönlendirme için ürün veya uygulama amacı, yapıştırılan malzemeler, bant veya film türü, panel yüzeyi, makine ve uygulama yöntemi, hat hızı, mevcut sıcaklık aralığı, beklenen dayanım, ambalaj ihtiyacı ve yaşanan sorun paylaşılmalıdır. Mümkünse ürün etiketi, makine ayarı, tutkal hattı, yüzey ve hata bölgesinin fotoğrafları eklenmelidir. Mevcut TDS/SDS, numune sonucu ve aylık tüketim bilgisi de teklifin teknik ve ticari olarak daha doğru hazırlanmasına yardımcı olur.

210Aynı yapıştırıcı için neden farklı ambalaj veya ürün kodu görülebilir?

Aynı teknoloji ailesinde farklı viskozite, renk, açık zaman, uygulama yöntemi, ambalaj şekli veya sektör kullanımına göre ayrı ürün kodları bulunabilir. Bazı kodlar farklı dil, pazar veya belge revizyonuyla ilişkilendirilebilir; bu nedenle yalnızca ürün adının benzer olması aynı ürün olduğu anlamına gelmez. Etiket, ürün kodu, teknik belge revizyonu ve tedarikçi kaydı birlikte karşılaştırılmalıdır. Ambalaj değiştiğinde makineye dolum, saklama ve kullanım prosedürü de yeniden doğrulanmalıdır.

211Yapıştırıcı seçimini numune testi yapmadan kesinleştirmek neden risklidir?

Laboratuvar verisi veya genel ürün açıklaması, gerçek üretim hattındaki tüm değişkenleri temsil etmeyebilir. Panel ve bant yüzeyi, makine ısısı, hat hızı, baskı, ortam nemi, temizlik kimyasalı ve operatör ayarı sonucu birlikte etkiler. Numune testi; kısa vadeli tutunmanın yanında görünüm, işlenebilirlik, temizlik, ısı ve nem sonrası davranışın karşılaştırılmasını sağlar. Bu nedenle seri alım öncesi gerçek malzeme ve hedef prosesle doğrulama yapılması, yanlış ürün ve plansız duruş riskini azaltır.

212Bir yapıştırıcının TDS belgesinde hangi bilgiler kontrol edilmelidir?

Ürün kodu ve ürün ailesi doğrulandıktan sonra teknoloji tipi, önerilen kullanım alanı, renk, viskozite ölçüm koşulu, uygulama veya proses sıcaklığı, açık zaman, ilk tutunma, depolama bilgisi, ambalaj ve varsa temizlik önerileri incelenmelidir. Değerlerin hangi test yöntemiyle elde edildiği ve belgenin revizyon tarihi de önemlidir. TDS, her üretim koşulunu garanti eden bağımsız bir reçete değildir; gerçek uygulama testi, güvenlik bilgi formu ve makine koşullarıyla birlikte kullanılmalıdır.

213Ürün kodu doğru olduğu halde TDS açılmıyorsa ne yapılmalıdır?

Önce kodun noktalı, noktasız veya farklı dil dosya adıyla yazılmış olabileceği kontrol edilmelidir. Daha sonra belgenin gerçekten PDF olarak yanıt verdiği, bağlantının erişim izni istediği veya harici belge sunucusunda geçici sorun bulunup bulunmadığı incelenir. Ürün sayfasındaki TDS yönlendirmesi, teknik merkezdeki kod araması ve güncel ürün kaydı birlikte kullanılmalıdır. Belgeye erişilemiyorsa ekran görüntüsüyle yetinmek yerine Koçak Endüstri teknik ekibinden ürün kodu ve belge dili belirtilerek doğrulama istenmelidir.

214EVA hot melt ile PO hot melt arasındaki fark nedir?

EVA hot melt ekonomik, hızlı ilk tutunma ve genel amaçlı uygulama avantajı sunar. PO hot melt ise özellikle temiz çalışma, yüksek hat hızı, ısı kararlılığı ve belirli ambalaj veya laminasyon proseslerinde öne çıkar. Nihai seçim; yüzey, açık zaman, uygulama sıcaklığı, hat hızı ve beklenen dayanım birlikte değerlendirilerek yapılmalıdır.

215Kenar bantlama için EVA mı PUR mu daha iyi sonuç verir?

Tek bir teknoloji her kenar bantlama uygulaması için en iyi seçenek değildir. EVA; ekonomik, hızlı devreye alınan ve standart iç mekân uygulamalarında pratik bir çözümdür. PUR; nem, sıcaklık, kimyasal etki ve uzun dönem dayanım beklentisi yükseldiğinde değerlendirilir. Bant malzemesi, panel, makine, hat hızı ve son kullanım koşulları bilinmeden yalnızca teknoloji adına göre karar verilmemelidir.

216Mobilya kenar bantlama için hangi tutkal kullanılır?

PVC, ABS, melamin, akrilik veya ahşap kenar bantlarında ürün seçimi; bant ve panel yüzeyi, makine tipi, uygulama sıcaklığı, hat hızı, yapışma hattı ve beklenen dayanım üzerinden yapılır. Standart üretimlerde uygun bir EVA hot melt, daha yüksek nem ve ısı dayanımı gereken premium uygulamalarda ise PUR reaktif hot melt değerlendirilebilir. Doğru ürün kodu güncel TDS ve numune testiyle kesinleştirilmelidir.

217PVC kenar bant için hangi yapıştırıcı seçilmelidir?

PVC kenar bantta yapıştırıcı seçimi yalnızca bant türüne göre yapılmaz. PVC yüzeyin yapısı, panel kaplaması, makine sıcaklığı, hat hızı, yapışma hattının görünürlüğü ve parçanın kullanım ortamı birlikte incelenmelidir. Uygun EVA veya PUR ailesi belirlendikten sonra ürünün uygulama sıcaklığı, viskozitesi ve önerilen gramajı TDS üzerinden kontrol edilmelidir.

218ABS kenar bantta yapışma zayıfsa hangi kontroller yapılır?

Önce bant ve panel yüzeyinin temizliği, yüzey enerjisi, yapıştırıcı sıcaklığı, baskı makaraları, hat hızı ve uygulama miktarı kontrol edilmelidir. ABS yüzeyin yapıştırıcıyla uyumu, yapışma hattının soğuma süresi ve kullanılan ürünün TDS içindeki proses aralığı da incelenmelidir. Sorun devam ederse aynı ürünle farklı ayarları denemek yerine yüzey-ürün eşleşmesi teknik olarak yeniden değerlendirilmelidir.

219Hot melt tutkal sıcaklığı nasıl belirlenir?

Sıcaklık, ürünün TDS dokümanındaki tank, hortum, nozul ve uygulama aralıkları esas alınarak belirlenir. Sadece tank sıcaklığını artırmak doğru çözüm değildir; hortum ve nozul boyunca gerçek sıcaklık, tutkalın viskozitesi, hat hızı ve yüzeydeki yayılım birlikte kontrol edilmelidir. Gereğinden yüksek sıcaklık renk değişimi, koku, erken yaşlanma veya proses güvenliği riskini artırabilir.

220Kenar bantlama makinesinde tutkal sıcaklığı düşük olursa ne olur?

Düşük sıcaklık, yapıştırıcının yeterince akmamasına, yüzeye homojen yayılmamasına, düşük ilk tutunmaya ve bant kenarında açılmaya yol açabilir. Aynı belirti; düşük dozaj, yetersiz baskı, yüksek hat hızı veya soğuk panel nedeniyle de oluşabilir. Sıcaklık ayarı ürün TDS değerleri içinde kontrol edilmeli, tek başına sıcaklık artırmak yerine tüm proses zinciri birlikte incelenmelidir.

221Kenar bantlama makinesinde tutkal sıcaklığı yüksek olursa ne olur?

Aşırı sıcaklık yapıştırıcının termal olarak zorlanmasına, renk veya koku değişimine, gereğinden fazla akışa, taşmaya ve makine içinde kalıntı oluşmasına neden olabilir. PUR ürünlerde yüksek sıcaklık ayrıca ürünün ekipman içinde erken reaksiyona girme riskini artırabilir. Ayar, üretici TDS sınırları içinde yapılmalı; tank, hortum ve nozul sıcaklıkları ayrı ayrı kontrol edilmelidir.

222Hot melt tutkal neden ipliklenir?

İpliklenme; sıcaklık, viskozite, açık zaman, nozul geometrisi, uygulama miktarı ve hat hızının birlikte değerlendirilmesini gerektirir. Yapıştırıcı doğru sıcaklıkta akışkan olmayabilir, nozulda kalıntı bulunabilir veya uygulama noktası parça geçişine göre yanlış ayarlanmış olabilir. TDS değerleriyle karşılaştırma yapılmalı, nozul temizliği ve gerçek hat koşulundaki numune sonucu birlikte incelenmelidir.

223Kenar bantlama sırasında tutkal neden dışarı taşar?

Taşma genellikle fazla uygulama miktarı, yüksek akışkanlık, hat hızıyla uyumsuz dozaj, yetersiz sıyırma veya baskı ayarı nedeniyle görülür. Bant kalınlığı, panel geometrisi ve makine baskı elemanları da kontrol edilmelidir. Ürün değiştirmeden önce gramaj, sıcaklık, baskı ve yüzey temizliği kayıt altına alınarak kontrollü bir proses testi yapılmalıdır.

224Tutkal yüzeye iyi yayılmıyorsa hangi ayarlar kontrol edilmelidir?

Yapıştırıcı sıcaklığı ve viskozitesi, uygulama silindiri veya nozul ayarı, dozaj, yüzey sıcaklığı, hat hızı ve baskı kuvveti kontrol edilmelidir. Panel üzerinde toz, yağ, silikon veya eski tutkal kalıntısı bulunması da ıslanmayı azaltabilir. Ayarlar ürün TDS aralığında tutulmalı ve tek bir parametre değiştirilerek sonuç ölçülmelidir.

225Melamin yüzeyde tutkal seçerken nelere dikkat edilir?

Melamin yüzeyin kaplama yapısı, yüzey temizliği, panel sıcaklığı, kenar bandı malzemesi ve makine prosesinin çalışma aralığı birlikte ele alınmalıdır. Düşük yüzey enerjisi veya kaplama üzerindeki kirlenme ilk tutunmayı olumsuz etkileyebilir. Ürün seçimi gerçek panel ve bant kombinasyonunda yapılmalı, teorik uygunluk TDS ve numune testiyle doğrulanmalıdır.

226Akrilik veya PMMA kenar bantlarda hangi soğutma ve yapıştırma kontrolleri gerekir?

Akrilik ve PMMA kenar bantlarda yüzey gerilimi, ısıya duyarlılık, çatlama riski, yapıştırıcı uyumu ve soğutma koşulları birlikte değerlendirilmelidir. Yapıştırıcı seçiminin yanında makine hattındaki soğutucu ajan, baskı ve finisaj aşamaları da önemlidir. Üretime geçmeden önce görünürlük, kenar kalitesi ve yüzey gerilimi gerçek parçalar üzerinde test edilmelidir.

227Yüzey temizliği yapıştırma performansını neden etkiler?

Toz, yağ, silikon, plastikleştirici, eski tutkal ve temizlik kimyasalı kalıntıları yüzey ile yapıştırıcı arasındaki teması azaltabilir. Bu durum ilk tutunma, soyulma ve uzun dönem dayanım kaybı olarak görülebilir. Temizlik yöntemi yüzey malzemesine uygun seçilmeli, kullanılan proses kimyasalının makine noktası ve uygulama miktarı teknik olarak doğrulanmalıdır.

228PUR hot melt ne zaman EVA hot melt yerine seçilir?

PUR; nem, sıcaklık, kimyasal etki, ince yapışma hattı veya uzun dönem dayanımın kritik olduğu uygulamalarda EVA yerine değerlendirilebilir. Ancak PUR seçimi yalnızca daha güçlü olduğu varsayımına dayanmamalıdır. Makinenin PUR uyumu, nem yönetimi, kapalı ekipman, ürün değişimi, temizlik prosedürü ve kürlenme süresi üretim planına uygun olmalıdır.

229Yapıştırıcı dayanımı neden üretimden sonra değişebilir?

Bazı yapıştırıcılar soğuma ile ilk tutunma kazanırken nihai performansını zaman, nem veya sıcaklık etkisiyle geliştirir. Yüzey hazırlığı, uygulama sıcaklığı, yapışma hattı, ürünün depolanması, kürlenme süresi ve son kullanım ortamı sonuçları değiştirir. İlk parça testi ile nihai dayanım testi ayrı zamanlarda planlanmalı ve ürün TDS bilgisiyle birlikte değerlendirilmelidir.

230Hot melt yapıştırıcı nasıl depolanmalıdır?

Ürün, üreticinin ambalaj ve TDS bilgilerine uygun şekilde kuru, temiz, doğrudan güneş ve aşırı sıcaklık etkisinden uzak bir ortamda tutulmalıdır. Ambalajlar ürün kodu ve parti bilgisi korunacak şekilde kapalı saklanmalı, eski ve yeni partiler karıştırılmadan önce uyumluluk kontrol edilmelidir. PUR ürünlerde nemden korunma ve ambalaj açıldıktan sonraki kullanım talimatı özellikle önemlidir.

231PUR hot melt ambalajı açıldıktan sonra nelere dikkat edilmelidir?

PUR ürünler ortam nemiyle reaksiyona girebildiğinden ambalaj açıldıktan sonra ürünün TDS ve üretici talimatına göre korunması gerekir. Açıkta kalan ürün, ekipman içinde bekleme, nemli hava teması ve uzun duruşlar ürün değişimi veya temizlik sorunlarına yol açabilir. Uygulama planı, ekipman kapatma prosedürü ve güvenlik bilgi formu birlikte takip edilmelidir.

232TDS belgesinde hangi bilgiler kontrol edilmelidir?

Ürün adı ve kodu, teknoloji ailesi, önerilen uygulama sıcaklığı, viskozite, açık zaman, renk, ambalaj, depolama şartları, yüzey uyumu ve uygulama notları kontrol edilmelidir. TDS, ürünün belirli bir uygulamada otomatik olarak uygun olduğu anlamına gelmez; gerçek yüzey ve makine koşullarında test yapılmalıdır. Ürün koduyla Koçak Endüstri teknik belge merkezinden ilgili dokümana geçebilirsiniz.

233SDS belgesi ile TDS belgesi arasındaki fark nedir?

TDS teknik özellikleri ve uygulama koşullarını açıklayan ürün föyüdür. SDS ise ürünün tehlike sınıfı, güvenli kullanım, depolama, kişisel korunma, ilk yardım ve acil durum bilgilerini içerir. Üretime alma kararında iki belge birbirinin yerine kullanılmamalı; teknik uygunluk TDS, iş sağlığı ve güvenliği koşulları SDS üzerinden incelenmelidir.

234Ürün kodunu bilmiyorsam doğru yapıştırıcıyı nasıl bulabilirim?

Ürün kodu bilinmiyorsa uygulamanın adı, bant veya yüzey malzemesi, makine markası ve modeli, hat hızı, mevcut tutkal, sıcaklık, ambalaj, aylık tüketim ve yaşanan sorun paylaşılmalıdır. Fotoğraf, numune ve mevcut TDS/SDS bilgisi de değerlendirmeyi güçlendirir. Koçak Endüstri teknik ekibi bu bilgilerle teknoloji ailesi ve ürün grubu için ön yönlendirme yapabilir.

235Numune testi yapıştırıcı seçiminde neden önemlidir?

Laboratuvar veya gerçek üretim numunesi; yüzey uyumu, ilk tutunma, soyulma, kesme, ısı, nem, kimyasal temas, görünürlük ve hat hızını birlikte değerlendirme imkânı verir. TDS verileri teknik bir başlangıç noktasıdır, ancak makine ve malzeme kombinasyonundaki gerçek davranışı tek başına garanti etmez. Test sonucu, ürün kodu ve proses ayarlarıyla birlikte kayıt altına alınmalıdır.

236Kenar bantlama makinesinde giriş, orta ve çıkış kimyasalları ne işe yarar?

Riepe proses kimyasalları kenar bantlama hattındaki farklı noktaların görevine göre; yapıştırıcı kalıntısının yüzeye tutunmasını azaltmak, soğutma ve antistatik etki sağlamak, kaydırmayı desteklemek veya finisaj öncesi temizliği kolaylaştırmak için değerlendirilir. Hangi ürünün hangi noktada kullanılacağı makine tasarımı, püskürtme ekipmanı, tutkal teknolojisi ve üretici talimatına göre belirlenmelidir.

237Kenar bant makinesi temizlik sıvısı ne zaman kullanılmalıdır?

Temizlik sıvısı; makine giriş, çıkış veya yüzey finisaj noktalarında biriken gevşek tutkal ve proses kalıntılarının kontrolüne yardımcı olmak için, ürünün teknik talimatına uygun şekilde kullanılmalıdır. Manuel olarak rastgele uygulama yapmak yerine doğru püskürtme noktası, dozaj, bez veya polisaj ekipmanı ve yüzey uyumu belirlenmelidir. Riepe veya Mayer ürünleri arasında seçim yapılırken makine ve mevcut tutkal sistemi birlikte değerlendirilmelidir.

238Riepe kimyasalları hangi kenar bantlama sorunlarının azaltılmasına yardımcı olur?

Doğru ürün ve doğru makine noktasında kullanıldığında tutkal kalıntısı, yüzeyde iz, finisaj öncesi kirlenme, statik yük ve kontrollü soğutma gibi proses başlıklarının yönetilmesine yardımcı olabilir. Kimyasallar yapıştırıcı seçiminin yerine geçmez; yüzey, tutkal, makine ve polisaj sistemi birlikte ele alınmalıdır. Uygulama öncesi ürün TDS/SDS bilgisi ve gerçek parça testi kontrol edilmelidir.

239Koçak Endüstri hangi yapıştırıcı markaları için destek verir?

Koçak Endüstri; Jowat yapıştırıcıları, Riepe proses kimyasalları, Mayer ürünleri ve farklı endüstriyel yapıştırıcı uygulamaları için ürün seçimi, teknik belge, numune ve teklif yönlendirmesi sağlar. En doğru değerlendirme için marka adı kadar uygulama, makine, yüzey, hat hızı, sıcaklık ve dayanım beklentisi de paylaşılmalıdır.

240Teknik teklif talebinde hangi üretim bilgileri paylaşılmalı?

Yüzey ve bant malzemesi, makine markası-modeli, üretim hızı, yapıştırıcı uygulama sıcaklığı, mevcut ürün kodu, aylık tüketim, ambalaj tercihi, hedeflenen dayanım ve yaşanan proses sorunu paylaşılmalıdır. Fotoğraf, ürün etiketi, mevcut TDS/SDS ve numune bilgisi eklenirse ilk teknik değerlendirme daha hızlı ve isabetli yapılabilir.

241Plastik yapıştırıcı nasıl seçilir?

Plastik yapıştırıcı seçiminde önce birleştirilecek plastik türü, yüzey enerjisi, esneklik, çalışma sıcaklığı, nem ve kimyasal temas koşulları belirlenmelidir. Sert PVC, ABS, poliolefin, akrilik ve farklı plastiklerin yüzey davranışı aynı değildir. En doğru seçim, yüzey hazırlığı ve gerçek parça testiyle birlikte güncel teknik doküman üzerinden yapılır.

242Sert plastik yapıştırıcı hangi malzemelerde kullanılır?

Sert plastik yapıştırıcılar; sert PVC, ABS, bazı akrilik yüzeyler, teknik plastikler ve plastik-metal kombinasyonlarında uygulamaya göre değerlendirilebilir. Ancak malzeme adı tek başına yeterli değildir; yüzey kaplaması, boşluk, yük tipi, titreşim, sıcaklık ve suya maruz kalma koşulları da incelenmelidir. Ürünün ilgili yüzey için TDS ve üretici onayı kontrol edilmelidir.

243Suya dayanıklı plastik yapıştırıcı nasıl seçilir?

Suya dayanım için plastik türü, bağlantı geometrisi, sürekli veya aralıklı su teması, sıcaklık, basınç ve beklenen kullanım ömrü birlikte değerlendirilmelidir. “Suya dayanıklı” ifadesi her ürünün sürekli su altında veya sıcak suda kullanılabileceği anlamına gelmez. TDS, SDS, gerekli sertifikalar ve gerçek kullanım koşulundaki test sonucu birlikte incelenmelidir.

244Plastik ile metal nasıl yapıştırılır?

Plastik-metal bağlantıda iki yüzeyin farklı ısıl genleşmesi, yüzey enerjisi, yağ ve oksit tabakası, esneklik ihtiyacı ve yük yönü dikkate alınmalıdır. Yüzeyler uygun şekilde temizlenmeli, gerekiyorsa ürünün önerdiği primer veya yüzey hazırlığı uygulanmalıdır. Yapıştırıcı, boşluk ve çalışma koşullarına göre seçilmeli; soyulma, kesme ve sıcaklık testi gerçek parçayla yapılmalıdır.

245PVC yapıştırıcısı ile PVC solvent yapıştırıcı aynı mıdır?

PVC yapıştırıcısı genel bir ifade, PVC solvent yapıştırıcı ise PVC yüzeyin kontrollü biçimde çözünmesi ve birleştirilmesi prensibine dayanan belirli bir ürün grubudur. Boru, profil, levha veya esnek PVC uygulamalarında ürün seçimi farklılaşabilir. Parçanın kullanım amacı, basınç, sıcaklık, su teması ve ilgili standartlar değerlendirilmeden yalnızca “PVC” adına göre seçim yapılmamalıdır.

246PVC boru yapıştırıcısı seçerken nelere dikkat edilir?

Boru ve bağlantı parçasının PVC türü, çapı, basınç sınıfı, akışkan, sıcaklık, yüzey toleransı ve gerekli sertifikalar kontrol edilmelidir. Yapıştırıcı seçiminin yanında kesim, çapak alma, temizleme, birleştirme süresi ve kürlenme koşulları da bağlantı kalitesini etkiler. Basınçlı veya içme suyu uygulamalarında yalnızca ilgili onayları bulunan ürün ve üretici talimatı kullanılmalıdır.

247Esnek PVC yapıştırıcısı ile sert PVC yapıştırıcısı arasında ne fark vardır?

Esnek PVC uygulamalarında bağlantının hareket, bükülme ve plastikleştirici etkisine uyum göstermesi önemlidir. Sert PVC uygulamalarında ise rijitlik, boşluk doldurma, basınç ve boyutsal kararlılık daha belirleyici olabilir. Aynı ürün iki uygulamada da aynı sonucu vermeyebilir; yüzey, bağlantı tasarımı, sıcaklık ve üretici teknik verileri birlikte değerlendirilmelidir.

2483M Primer 94 ne işe yarar?

Primer 94, belirli yüzeylerde bant veya yapıştırıcının tutunmasını artırmak amacıyla kullanılan bir yüzey hazırlık ürünüdür. Uygunluk; yüzey türü, temizlik, kuruma süresi, kaplama ve son kullanım koşuluna göre doğrulanmalıdır. Primer yapıştırıcının yerine geçmez; doğru ürün seçimi için güncel ürün dokümanı, güvenlik bilgisi ve gerçek yüzey testi birlikte incelenmelidir.

249Primer ile yapıştırıcı arasındaki fark nedir?

Primer, yüzey ile yapıştırıcı arasındaki tutunmayı destekleyen bir hazırlık katmanıdır; yapıştırıcı ise iki yüzey arasında asıl bağ oluşturan üründür. Her yüzeyde primer kullanmak gerekmez ve yanlış primer yapışmayı azaltabilir. Primer kararı; yüzey enerjisi, malzeme, bant veya yapıştırıcı sistemi ve üretici talimatına göre verilmelidir.

250Sosis mastik nedir ve nerelerde kullanılır?

Sosis mastik, genellikle tek kullanımlık folyo ambalajda sunulan ve derz, sızdırmazlık veya elastik yapıştırma uygulamalarında kullanılan mastik formudur. Ürünün poliüretan, silikon veya başka bir kimyasal yapıda olması; kürlenme, yüzey uyumu, elastikiyet, boya kabulü, sıcaklık ve kimyasal dayanımını değiştirir. Uygulama için ürünün TDS ve SDS bilgileri esas alınmalıdır.

251Poliüretan sosis mastik ile silikon sosis mastik arasındaki fark nedir?

Poliüretan mastikler çoğu uygulamada mekanik dayanım, elastik bağ ve farklı yüzeylerde yapışma dengesi için değerlendirilirken silikon mastikler sıcaklık, hava koşulları veya özel sızdırmazlık beklentileriyle öne çıkabilir. Ancak performans ürün formülüne, yüzeye ve kullanım şartına bağlıdır. Islak hacim, dış ortam, boyanabilirlik ve kimyasal temas gibi kriterler birlikte kontrol edilmelidir.

252Sosis mastik fiyatı hangi faktörlere göre değişir?

Fiyat; kimyasal yapı, ambalaj gramajı, ürün performansı, sertifika ve onaylar, sipariş miktarı, teslimat koşulları ve uygulamanın teknik gereksinimlerine göre değişebilir. Sadece ambalaj fiyatını karşılaştırmak yerine tüketim, kürlenme, fire, uygulama hızı ve toplam proses maliyeti birlikte değerlendirilmelidir. Güncel teklif için uygulama ve miktar bilgileri paylaşılmalıdır.

253Mobilya yapıştırıcısı nasıl seçilir?

Mobilya yapıştırıcısı seçerken birleştirilecek ahşap veya levha türü, yüzey kaplaması, pres süresi, hat hızı, iç veya dış ortam, nem, sıcaklık ve bağlantı geometrisi değerlendirilmelidir. Kenar bantlama için hot melt veya PUR, ahşap parçaların yapısal birleştirilmesi için farklı su bazlı veya reaktif sistemler gerekebilir. Uygulama amacı belirtilmeden yalnızca “en iyi mobilya yapıştırıcısı” aramak doğru ürün seçimine yetmez.

254Ahşap için hangi yapıştırıcı kullanılır?

Ahşap yapıştırıcısı; masif ahşap, MDF, sunta, kontrplak, kaplama veya boyalı yüzey gibi malzemelere ve bağlantının kullanım ortamına göre seçilir. İç mekân, nemli ortam, dış ortam, hızlı pres, laminasyon ve kenar bantlama aynı teknik gereksinimlere sahip değildir. Ürün kodu, açık zaman, pres süresi, viskozite ve dayanım sınıfı TDS üzerinden kontrol edilmelidir.

255Hot melt adhesive granules nedir?

Hot melt adhesive granules, ısıtıldığında eriyen ve soğuduğunda bağ oluşturan granül veya pelet formundaki solventsiz termoplastik yapıştırıcılardır. EVA, PO, PSA ve bazı özel hot melt aileleri farklı uygulama ve dayanım profillerine sahiptir. Granül formu tek başına ürünün uygunluğunu göstermez; uygulama sıcaklığı, açık zaman, viskozite, yüzey ve makine uyumu TDS ile doğrulanmalıdır.

256Hot melt granül hangi makinelerde kullanılır?

Hot melt granüller, ürüne uygun sıcaklık kontrolü, tank, hortum, nozul, silindir veya dozajlama ekipmanı bulunan uygulama sistemlerinde kullanılabilir. Kenar bantlama, ambalaj, laminasyon ve genel montaj makinelerinin çalışma şartları aynı değildir. Makine üreticisinin uyumu, ürün TDS değerleri, sıcaklık kontrolü ve temizlik prosedürü birlikte incelenmelidir.

257Tutkal üreticisi seçerken nelere dikkat edilmelidir?

Tutkal üreticisi veya tedarikçisi seçerken ürün sürekliliği, güncel TDS/SDS, parti izlenebilirliği, teknik destek, numune çalışması, uygulama bilgisi ve teslimat güvenilirliği birlikte değerlendirilmelidir. Sadece ürün fiyatı değil, hat duruşu, fire, temizlik, tüketim ve nihai kalite de toplam maliyeti belirler. Koçak Endüstri teknik ekipleri uygulamaya göre ürün ve belge yönlendirmesi sağlar.

258Jowat ürün kodu ve teknik föyü nasıl bulunur?

Jowat ürün kodu; ürün ailesi, uygulama adı veya ürün üzerindeki kodla aranabilir. Kodun noktalı, noktasız veya farklı yazılması aynı ürünün bulunmasını zorlaştırabileceğinden arama sırasında birkaç yazım biçimi denenebilir. Ürün kaydı bulunduğunda Türkçe TDS, orijinal teknik belge ve uygulama notları güncel kaynak üzerinden kontrol edilmelidir.

259Jowacoll 113.10 için hangi bilgiler kontrol edilmelidir?

Jowacoll 113.10 gibi belirli ürün kodlarında ürün adı veya genel yapıştırıcı sınıfından tahmin yürütmek yerine güncel ürün TDS ve SDS belgeleri incelenmelidir. Uygulama yüzeyi, pres veya hat koşulları, viskozite, açık zaman, kuruma veya kürlenme ve dayanım beklentisi doğrulanmalıdır. Ürün kodunu ve uygulamanızı paylaşarak Koçak Endüstri ürün merkezinden teknik yönlendirme isteyebilirsiniz.

260En iyi hızlı yapıştırıcı hangisidir?

“En iyi” veya “en hızlı” yapıştırıcı uygulamaya göre değişir. Plastik türü, boşluk, yüzey temizliği, sabitleme süresi, nihai dayanım, sıcaklık, nem, titreşim ve kimyasal temas birlikte değerlendirilmelidir. Hızlı ilk tutunma ile uzun dönem dayanım aynı özellik değildir; ürün seçimi gerçek parçadaki test ve güncel teknik belgeyle yapılmalıdır.

261Şeffaf tutkal hangi uygulamalarda tercih edilir?

Şeffaf veya düşük görünürlüklü yapıştırıcılar estetik beklentinin yüksek olduğu bağlantılarda tercih edilebilir; ancak renk, sararma, ışık, yüzey kaplaması ve nihai yapışma performansı birlikte incelenmelidir. Şeffaf görünüm tek başına yüzey uyumu veya dayanım garantisi değildir. Numune üzerinde görünürlük ve dayanım testi yapılmalı, TDS/SDS şartları kontrol edilmelidir.

262Plastik su deposu veya sıcak suya maruz kalan parça nasıl yapıştırılır?

Bu tür uygulamalarda plastik türü, sürekli su veya sıcak su teması, basınç, içme suyu uygunluğu, kimyasal dayanım ve bağlantı tasarımı belirleyicidir. Her plastik yapıştırıcı su deposu veya sıcak su uygulaması için uygun değildir. Gerekli sertifika ve üretici onayı olmayan ürünler kritik uygulamalarda kullanılmamalı; uygunluk teknik belge ve gerçek kullanım testiyle doğrulanmalıdır.

Teknik Kılavuz & Mühendislik Karşılaştırması

EVA, PO, PUR ve PSA Yapıştırıcı Teknolojileri Karşılaştırma Merkezi

Endüstriyel yapıştırıcı seçimi; üretim hat hızınızı, nem ve ısı dayanımını, viskozite kararlılığını ve birim ürün maliyetinizi doğrudan belirler. Aşağıdaki mühendislik parametreleri, kimyasal mekanizmalar ve uluslararası standartlar (DIN EN 204 D4, WATT '91 / EN 14257) doğrultusunda uygulamanıza özel doğru yapıştırıcı teknolojisini seçin.

EVA HOT MELT TERMOPLASTİK KOPOLİMER

Hızlı İlk Tutunma & Ekonomik Seri Üretim

Etilen Vinil Asetat kopolimer yapısı, ısı ile akışkanlaşır ve soğuma (fiziksel katılaşma) ile anında mekanik bağ oluşturur.

İlk Tutunma (Initial Tack)%95
Isı & Nem Dayanımı (Max 75°C)%60
Maliyet Verimliliği%92
Teknik Özellikler & Çalışma Koşulları:
  • Uygulama Sıcaklığı: 160°C – 200°C (Düşük ısı EVA: 120°C – 150°C)
  • Viskozite Aralığı: 30.000 – 85.000 mPa.s (Brookfield 200°C)
  • Açık Zaman (Open Time): 5 – 15 saniye
  • Dolgu Türleri: Dolduruculu (filled - ekonomik derz doldurma) ve Doldurucusuz/Şeffaf (unfilled - görünmez ince tutkal hattı)
PO HOT MELT (APAO) YÜKSEK TERMAL KARARLILIK

Kazan Kararmasını Önleyen Temiz Akış

Amorf Polialfaolefin (APAO) veya metallocene esaslı sentetik polimer matrisi, yüksek ısı kararlılığı ve düşük gramaj tüketimi sağlar.

Termal Kararlılık (Kazan Oksitlenme)%96
Gramaj Tasarrufu (%20-30 Düşük Tüketim)%90
Isı Dayanımı (100°C - 120°C)%88
Teknik Özellikler & Çalışma Koşulları:
  • Uygulama Sıcaklığı: 150°C – 180°C
  • Viskozite Aralığı: 1.500 – 12.000 mPa.s (Ambalaj) / 40.000 – 70.000 mPa.s (Mobilya)
  • Kazan Performansı: 200°C'de jelleşmeme, kararmama ve sıfır nozul tıkanması
  • Yoğunluk (g/cm³): Düşük özgül ağırlık sayesinde daha az gramajla aynı mukavemet
PUR REAKTİF NCO KİMYASAL ÇAPRAZ BAĞLANMA

Nemle Kürlenen Maksimum Isı & Su Dayanımı

Reaktif izosiyanat (NCO) grupları nemle 24-72 saat içinde reaksiyona girerek erimez, çözünmez 3 boyutlu termoset bağ oluşturur.

Isı & Nem Dayanımı (-40°C / +150°C)%99
Sıfır Derz Görünümü (Zero-Joint)%96
Kimyasal & Buhar Direnci%98
Teknik Özellikler & Onaylı Standartlar:
  • Su Dayanım Standardı: DIN EN 204 D4 (Tam su geçirmezlik)
  • Sıcaklık Dayanım Standardı: EN 14257 (WATT '91 - 80°C çekme-kayma)
  • Uygulama Sıcaklığı: 120°C – 150°C (Düşük ısıda enerji tasarrufu)
  • Ekipman Notu: Erime ünitesi kapalı tutulmalı; duruşlarda Jowat 930 serisi ile nötralize edilmelidir
PSA HOT MELT DAİMİ YAPIŞKAN KAUÇUK (SBC)

Basınçla Anında Tutunma & Kalıcı Esneklik

Stiren Blok Kopolimer (SBC) ve yapışkanlaştırıcı reçineler esaslı formül, oda sıcaklığında daimi yapışkan (permanently tacky) kalır.

Anında Temas (Loop Tack)%96
Soyulma Mukavemeti (Peel Adhesion)%92
Esneklik & Titreşim Sönümleme%95
Teknik Özellikler & Çalışma Koşulları:
  • Uygulama Sıcaklığı: 140°C – 170°C
  • Kontak Mekanizması: Dış fiziksel basınç (pressure) ile anında yüzeyi ıslatma
  • Kullanım Alanları: Kendinden yapışkanlı etiket, bant, yatak & sünger montajı, otomotiv ses yalıtım panelleri
  • Performans Testleri: FINAT Test Yöntemleri (FTM 1, FTM 9) ile onaylı

Teknoloji Karşılaştırma Matrisi ve Mühendislik Parametreleri

Üretim ortamınız için doğru sıcaklık, viskozite, mukavemet ve standart değerlerini karşılaştırın.

Teknik Mühendislik Desteği Alın
Teknoloji Kimyasal Bağ Mekanizması Çalışma Sıcaklığı & Viskozite Isı, Su & Kimyasal Dayanımı Uluslararası Standartlar & Temizlik
EVA Termoplastik (Fiziksel soğuma ile katılaşma) 160°C – 200°C
30.000 - 85.000 mPa.s
Max 75°C (Orta seviye nem dayanımı) Jowat 402.32 (Teflonsuz) / 402.40 (Teflonlu) granül
PO (APAO) Sentetik Poliolefin (Yüksek termal kararlılık) 150°C – 180°C
1.500 - 70.000 mPa.s
100°C – 120°C (Yüksek oksitlenme kararlılığı) Jowat 402.40 / 402.60 purge granülü
PUR Reaktif İzosiyanat (NCO) (24-72 sa nemle kürlenme) 120°C – 150°C
Soğuma sonrası termoset polimer
-40°C ile +150°C (Tam su, buhar ve solvent direnci) DIN EN 204 D4 & EN 14257 (WATT '91)
Jowat 930.74 nötralizan pasta
PSA Stiren Blok Kopolimer (SBC) (Daimi yapışkan) 140°C – 170°C
Oda sıcaklığında daimi tackiness
Fiziksel basınca bağlı esnek soyulma bağı FINAT FTM 1 / FTM 9 testleri
Jowat 401.10 soğuk sprey
TEKNİK KARAR DESTEĞİ

Sorunuzun cevabı ürün seçimine dönüşsün.

Yüzey, makine, hat hızı, mevcut tutkal ve karşılaştığınız problemi paylaşın. Koçak Endüstri ekibi doğru ürün ailesi, teknik belge ve teklif sürecine yönlendirsin.

DOĞRU KAYNAĞI SEÇİN

Teknik kararı güvenilir doküman ve uygulama bilgisiyle verin.

Ürün kodu, teknoloji ailesi ve uygulama noktası birlikte incelendiğinde genel arama bilgisi üretimde kullanılabilir teknik karara dönüşür.

Mayer kenar bant makinesi temizlik ajanları

Release, Cool, Flow ve Clean ürün gruplarını giriş, soğutma, kaydırma ve temizlik noktalarıyla birlikte inceleyin. Ürün kodu, ambalaj ve uygulama bilgileri için Mayer ürün portföyüne geçin.

Mayer ürünlerini inceleyin

RIEPE Türkçe ürün ve uygulama rehberi

Ayırıcı ajan, soğutucu ajan, kaydırıcı ve temizleyici gruplarını; makine üzerindeki uygulama noktaları, tutkal kalıntısı kontrolü, yüzey finisajı ve bakım akışıyla birlikte öğrenin.

Giriş ve çıkış uygulamasıMakine üzeri ürün akışıÜrün ve teknik doküman eşleştirme
RIEPE teknik rehberine geçin
Riepe kenar bant tutkal temizleyicileri ne işe yarar?

Kenar bantlama hattında iş parçası üzerindeki gevşek yapıştırıcı kalıntılarını azaltmaya, yüzeyin polisaj ve finisaj adımlarına daha temiz ulaşmasına yardımcı olan proses kimyasallarıdır. Ürün seçimi makinedeki püskürtme noktası ve kullanılan tutkal sistemiyle birlikte yapılmalıdır.

Teknik belge ve uygulama testi ne zaman gerekir?

Yeni bir tutkal, temizleme ajanı veya muadil ürün üretime alınmadan önce güncel TDS/SDS, yüzey uyumluluğu, makine ayarı ve gerçek üretim numunesi birlikte değerlendirilmelidir. Koçak Endüstri teknik ekibi bu bilgileri teklif sürecine dahil eder.

Arama yapan müşteri doğru ürüne nasıl ulaşır?

Ürün kodu, yapıştırıcı ailesi, makine noktası, bant malzemesi veya yaşanan problemi arama cümlesine eklemek doğru teknik kaynağa ulaşmayı kolaylaştırır. Örneğin PVC kenar bant PUR hot melt, kenar bant makinesi çıkış temizleme sıvısı veya EVA tutkal sıcaklığı gibi aramalarla başlayabilirsiniz.

Jowat Ayrılma, Temizleme ve Durulama Ajanları Rehberi

Endüstriyel Makine, Kazan ve Tutkallama Ünitesi Temizlik Kılavuzları

Tüm tutkal kullanan sektörler için makine çeşidine, tutkal türüne ve kazana göre hazırlanmış adım adım temizlik, purge ve bakım rehberleri. Doğru Jowat servis ürünleri ile erime kazanlarınızı, nozullarınızı ve merdanelerinizi güvenle temizleyin.

Jowat Sprey Ayrılma Ajanları Uygulaması
Ayrılma Ajanları (Release Agents)

Pres & Yüzey Koruyucuları (Trennmittel)

Pres tablalarına, merdane muhafazalarına, sensörnlere ve makine dış gövdelerine tutkal sıçramasını ve yapışmasını önleyen koruyucu filmler.

Jowat Sıcak Tutkal Kazan Purge Granülü
Temizleyiciler (Cleaners & Purge)

Kazan Granülleri & Soğuk Spreyler (Reiniger)

Kazan içi yanmış tutkalları çözen sıcak erimeli purge granülleri ve soğuk yüzey/bıçak sprey temizleyicileri.

Jowat PUR Slot Nozul Yıkama ve Nötralizasyon
Durulama & Nötralizan (Flushing & Purging)

PUR Yıkama & Nötralizasyon Ajanları (Spülmittel)

Reaktif PUR (Poliüretan) hot melt sistemlerinde PUR'un nemle reaksiyona girip sertleşmesini durduran, eriticileri ve nozulları dolduran yıkama pastaları.

Kenar Bantlama Makineleri EVA / PO Hot Melt

Erime Kazanı, Merdane ve Nozul Temizlik Rehberi

Eşit olmayan tutkal sürümü, taşma ve kararma durumlarında teflon kaplamaya zarar vermeden yapılan adım adım purge ve temizlik prosedürü.

  1. Sıcaklığı 160°C–180°C seviyesine getirin, eski tutkalı boşaltın.
  2. Teflonsuz kazan için Jowat 402.32, teflonlu kazan için Jowat 402.40 granülünü ekleyin.
  3. Karışımı süzüp kanalları durulamak için Jowat 930.74 + 930.20 purge kombinasyonunu uygulayın.
Profil Kaplama & Düz Laminasyon PO / EVA / PUR Hot Melt

Sürme Merdanesi ve Slot Nozul Temizlik Rehberi

Geniş alan kaplama ve profil sarma makinelerinde merdane yüzeyindeki tutkal filminin homojenliğini koruma ve kanal tıkanıklıklarını giderme.

  1. Slot nozul ağzındaki kurumuş kalıntıları tel fırça kullanmadan Jowat 401.10 sprey ile yumuşatın.
  2. Erime haznesinden Jowat 402.40 geçirerek ısı sensörlerini temizleyin.
  3. PUR uygulamaları sonrasında Jowat 930.74 ile hattı yıkayın.
Ambalaj & Kutu Kapanış Hatları Granül Hot Melt / PSA

Sprey Tabancası, Hortum ve Nozul Ucu Temizliği

Yüksek hızlı ambalaj hatlarında nozul tıkanmalarını, damlatma ve iplenme (stringing) sorunlarını önleyici periyodik bakım metodu.

  1. Sprey nozul uçlarını söküp Jowat 401.20 temizleme sıvısı içinde bekletin.
  2. Kazan içi oksitlenmiş ve kararmış parçacıkları Jowat 402.30 granül ile purge edin.
  3. Hortum içi basıncı düşürüp filtre süzgeçlerini yenileyin.
PUR Kazan & Slot Nozul Sistemleri Reaktif PUR Hot Melt

PUR Slot Nozul ve Reaktör Nötralizasyon Rehberi

Poliüretan hot melt yapıştırıcıların erime kazanında, pompada ve slot nozul kanallarında sertleşmesini engelleyen reaktif nötralizan ve durulama prosedürü.

  1. PUR üretimi bittiğinde veya uzun duruşlarda sistemi boşaltın.
  2. Eriticiye Jowat 930.74 yıkama pastasını doldurup eritin.
  3. Slot nozul ağzından mavi renkli purge sıvısı çıkana kadar basın ve nötralize edin.
Pres Tablaları & Makine Gövdesi Pres & Yüzey Ayrılma

Pres Tablası ve Sprey Ünitesi Koruyucu Film Uygulaması

Sıcak pres tablalarında, membran preslerde ve kenar bantlama spray ünitelerinde tutkal sıçramasını ve yapışmasını önleyen koruma yöntemi.

  1. Pres tablalarını temizleyip soğuk yüzeye Jowat 414.20 veya Jowat 415.00 sürün.
  2. Kenar bantlama giriş spray ünitesine Jowat 414.00 sıvısını doldurun.
  3. Makine gövdesine yapışan tutkal damlalarını kolayca silip uzaklaştırın.
Soğuk Tutkal (PVAc) Sürme Sistemleri Su Bazlı Dispersiyonlar

Dispersiyon Tutkal Tankı, Pompa ve Merdane Yıkama

Ahşap montaj ve ambalaj hatlarında kullanılan su bazlı PVAc tutkallarının merdanede ve depoda kurumasını önleyen yıkama yöntemi.

  1. Kurumamış yaş tutkalı ılık su ile sistemden sirküle ederek uzaklaştırın.
  2. Merdanede kurumuş tabakaları Jowat 401.10 konsantre temizleyici ile ovup silin.
  3. Pompa ve boru hatlarını temiz su ile durulayıp kurumaya bırakın.
Dış Yüzey & Bıçak / Merdane Bakımı Sertleşmiş Tutkal Temizliği

Makine Dış Gövdesi, Bıçak ve Soğuk Merdane Temizliği

Makine aksamlarına, giyotin bıçaklarına ve merdane dış millerine yapışıp sertleşmiş tutkal kalıntılarının kimyasal temizliği.

  1. Kurumuş tutkal kalıntılarının üzerine Jowat 401.10 spreyi püskürtün ve 5-10 dk bekletin.
  2. Yumuşayan tutkal tabakasını spatula yardımıyla yüzeyi çizmeden kazıyın.
  3. Temizlenen metal yüzeyi kuru bezle silip koruyucu yağ uygulayın.
PUR Eritici & Hortum Hatları PUR Purge & Konserveleme

PUR Sistemlerinde Periyodik Yıkama & Konserveleme

Hafta sonu duruşlarında ve ürün değişimlerinde PUR tutkalının reaktörde ve borularda donmasını engelleyen 2'si 1 arada koruma.

  1. Eritme haznesine Jowat 930.54 veya Jowat 930.94 purge granülünü besleyin.
  2. Sistem içi PUR tamamen temizlenip koruyucu purge ürünü kanallara dolana kadar basın.
  3. Sıcaklığı düşürüp sistemi emniyetle kapatın.

Kenar bant makinesi bakım rehberi

Eşit tutkallama yoksa veya taşma oluşuyorsa temizleme kılavuzu

Kenar bantlama makinesinin tutkallama ünitesinde düzensiz film, yapıştırıcı taşması, iz veya yüzeye aktarılan tutkal kalıntısı görülüyorsa sorun yalnızca ayar kaynaklı olmayabilir. Kazan, merdane, nozul ve tutkal yolu kontrollü biçimde temizlenmeli; ardından gerçek üretim malzemesiyle deneme yapılmalıdır.

Güvenlik notu: Bu işlem sıcak yüzeyler, erimiş hot melt ve hareketli makine parçaları içerir. Makine üreticisinin bakım prosedürünü, ilgili ürünün güncel TDS/SDS dokümanını ve işletmenizin iş güvenliği kurallarını esas alın. Enerjiyi kesme, basıncı düşürme ve uygun ısıya ulaşmadan müdahale etmeme adımlarını yetkili personel uygulamalıdır.

1. Önce belirtinin kaynağını ayırın

Eşit olmayan tutkal filmi; kazan içi kalıntı, kısmen tıkalı kanal veya nozul, uygun olmayan sıcaklık, merdane basıncı ya da bant yüzeyindeki kirden kaynaklanabilir. Temizliğe başlamadan önce tutkal türünü, son bakım tarihini, sıcaklık değerlerini ve taşmanın görüldüğü noktayı kaydedin.

  1. Makineyi güvenli bakım konumuna alın ve sıcaklık/enerji prosedürünü uygulayın.
  2. Kazan, kanal, nozul ve merdane çevresindeki kalıntıyı görsel olarak inceleyin.
  3. İç temizlik ile dış yüzey temizliğini birbirinden ayırın; kesici metal aletlerle teflon yüzeye müdahale etmeyin.
Kenar bantlama makinesinin tutkallama merdanesi ve taşma kalıntıları
Tutkallama merdanesinde aşırı yapıştırıcı birikmesi ve dış yüzeye taşan kalıntı kontrolü.
Kenar bant makinesinde ısı siperliği ve tutkal kazanı emniyet ünitesi
Isı siperliği, rezistans ve tutkal kazanı çevresindeki bakım ve temizlik erişim bölgesi.

2. Kazan kaplamasına göre ilk temizleyiciyi seçin

İlk geçişte kullanılacak ürün, kazan yüzeyinin teflonlu veya teflonsuz olmasına göre belirlenmelidir. Yanlış ürün seçimi yüzeye, pompaya veya sıcaklık kontrollü parçalara zarar verebileceğinden ürün etiketi, TDS/SDS ve makine üreticisi talimatı birlikte değerlendirilmelidir.

  1. Teflonsuz kazan: Jowat 402.32 ürününü makinenin izin verdiği çalışma koşullarında tutkal yolu içinden geçirin.
  2. Teflonlu kazan: Jowat 402.40 ürününü, kaplama uyumluluğu doğrulandıktan sonra kullanın.
  3. İlk geçiş tamamlandıktan sonra çıkan malzemeyi renk, kalıntı ve akış açısından kontrol edin; gerekirse üretici prosedürüne göre ikinci geçiş planlayın.

3. Son geçiş: 930.74 + 930.20

İlk temizlik geçişinden sonra sistemde kalan yapıştırıcı ve temizlik kalıntılarının uzaklaştırılması için kullanıcı talimatında belirtilen Jowat 930.74 ve Jowat 930.20 kombinasyonu değerlendirilir.

  1. İki ürünü yalnızca güncel ürün dokümanında belirtilen oran ve sıcaklık koşullarında hazırlayın.
  2. Karışımı güvenli biçimde eritip kazan üzerinden kontrollü olarak basın; akış sırasında nozul ve kanal davranışını izleyin.
  3. Çıkan malzeme temiz ve homojen hale gelmeden işlemi tamamlanmış kabul etmeyin.
Kenar bantlama makinesinde bant besleme kılavuzu ve panel giriş kanalı
Bant besleme kılavuzu ve panel temas noktası: temizlik sonrası film kalınlığının dengeli olduğunu ve bant yüzeyine tutkal sıçramadığını doğrulayın.

Temizlik sonrası kontrol listesi

  • Kazan ve tutkal yolu içinde önceki yapıştırıcıdan görünür parça kalmadı.
  • Nozul çıkışı kesintisiz; sağ ve sol bölgelerde film kalınlığı dengeli.
  • Merdane ve baskı ayarı, kullanılan bant ve panel yüzeyine uygun.
  • İlk deneme parçasında taşma, yapışma kopması veya kenar izi yok.
  • Temizlik ürünleri, ambalajları ve güvenlik belgeleri kayıt altına alındı.
Eşit tutkallama sorunu yalnızca temizlikle çözülür mü?

Hayır. Temizlik, kalıntı ve daralma kaynaklı sorunları gidermeye yardımcı olur; ancak sıcaklık sensörü, pompa, nozul, merdane basıncı, tutkal viskozitesi ve bant yüzeyi de kontrol edilmelidir. Temizlik sonrası sorun devam ederse makine üreticisi ve teknik ekip ile proses testi yapılmalıdır.

Teflonlu ve teflonsuz kazan ayrımı neden önemlidir?

Temizleyici seçimi kazan kaplamasıyla uyumlu olmalıdır. Bu nedenle 402.32 veya 402.40 seçimi varsayımla değil, makinenin gerçek kazan yapısı ve güncel ürün dokümanları kontrol edilerek yapılmalıdır.

930.74 ve 930.20 ne zaman kullanılmalıdır?

Bu kombinasyon, ilk geçişten sonra sistemde kalan yapıştırıcı ve temizlik kalıntılarının kontrollü şekilde uzaklaştırılması amacıyla değerlendirilir. Karıştırma, eritme, dozaj ve çalışma koşulları mutlaka güncel TDS/SDS ve makine üreticisi talimatına göre doğrulanmalıdır.

Makine modeli, kazan kaplaması, kullanılan tutkal türü ve görülen arızayı paylaşın; doğru temizlik sırasını ve ürün seçimini birlikte değerlendirelim.

Teknik destek alınTeknik bilgi merkezine geçin

Kullanıcı kılavuzu | Jowat proses kimyasalları

Jowat Ayrılma, Temizleme ve Durulama Ajanları: Endüstriyel Makine Temizlik Kılavuzu

EVA, PO, PUR, PSA ve su bazlı tutkal sistemlerinde kazan, pompa, hortum, nozul, merdane, pres tablası ve makine dış yüzeyleri için güvenli temizlik ve bakım akışını adım adım inceleyin.

İşleme başlamadan önce güvenlikBu rehber genel teknik yönlendirmedir; makine kılavuzunun, güncel TDS/SDS belgelerinin ve iş güvenliği prosedürlerinin yerine geçmez. Sıcak yüzey, erimiş hot melt, basınç, hareketli parça ve PUR reaksiyonu riski bulunan işlemleri yalnızca eğitimli personel yapmalıdır.

Doğru temizlik yolunu 4 adımda bulun

01

Tutkalı tanımla

EVA/PO, PUR, PSA veya PVAc sistemini; mümkünse ürün kodu ve parti bilgisiyle kaydet.

02

Bölümü seç

Kazan, pompa, hortum, nozul, merdane, pres tablası veya dış yüzeyden hangisinin temizleneceğini belirle.

03

Uyumluluğu doğrula

Kazan kaplamasını, ürün etiketini, TDS/SDS belgesini ve makine üreticisi sınırlarını karşılaştır.

04

Sonucu test et

Akış, film kalınlığı, taşma, kalıntı ve ilk deneme parçasını kontrol et; sonucu bakım kaydına yaz.

Jowat ürün grupları ve kullanım noktaları

Aşağıdaki tablo ön seçim içindir. Ürün kodu, makine bölümü ve kullanım koşulu güncel teknik dokümanla birlikte doğrulanmadan kesin uygulama talimatı olarak değerlendirilmemelidir.

Ürün grubuÖrnek ürün kodlarıUygulama noktasıKontrol notu
Ayrılma ajanları414.00, 414.10, 414.20, 415.00Pres tablası, makine gövdesi ve koruyucu film gereken dış yüzeylerYüzey uyumu, uygulama noktası ve kuruma/film davranışı kontrol edilir.
Hot melt temizleyiciler401.10, 401.20, 401.30, 402.30Soğuk dış yüzey, bıçak, merdane veya uygun sıcak purge akışıÜrün ile parça, kaplama ve tutkal teknolojisi uyumluluğu doğrulanır.
Kazan temizleme ürünleri402.32 / 402.40Hot melt kazanı ve tutkal yolu; kaplama tipine göre değerlendirilirTeflonlu/teflonsuz ayrımı varsayımla yapılmaz; ürün TDS/SDS ve makine talimatı esas alınır.
PUR durulama ve purge930.20, 930.54, 930.74, 930.94PUR kazanı, pompa, hortum ve slot nozul sistemleriNem, kürlenme, ambalaj açılma süresi ve konserveleme prosedürü ayrıca kontrol edilir.

Makine bölümüne göre uygulama kılavuzları

EVA/PO hot melt kazanı, pompa ve merdane
Kenar bantlama ve laminasyon

Düzensiz film, taşma, renk koyulaşması veya eski tutkal kalıntısı görüldüğünde kontrollü purge ve yüzey kontrolü.

İşlem öncesi

Tutkalı, son bakım tarihini, tank/hortum/nozul sıcaklıklarını ve kazan kaplamasını kaydedin.

Adım adım
  1. Makineyi güvenli bakım konumuna alın; enerji ve basınç prosedürünü uygulayın.
  2. Eski malzemeyi üretici prosedürüne göre boşaltın ve ilk çıkan kalıntıyı renk/akış açısından inceleyin.
  3. Kazan kaplamasıyla uyumu doğrulanmış temizleme ürününü kontrollü geçirin.
  4. Nozul, merdane ve filtre akışını temiz, kesintisiz ve dengeli hâle gelene kadar izleyin.
Temizlik sonrası kabul

Deneme parçasında film kalınlığı, taşma, kenar izi ve yapışma sürekliliğini kontrol edin.

Durdur ve destek alKaplama hasarı, anormal basınç, duman/koku veya akış kesilmesi görülürse işlemi durdurun.
PUR kazanı, pompa, hortum ve slot nozul
Reaktif PUR hot melt

PUR’un nemle reaksiyona girerek sertleşmesini ve kanal/nozul tıkanmasını önlemeye yönelik kontrollü durulama ve konserveleme yaklaşımı.

İşlem öncesi

PUR ürününün açılma süresini, nem temasını, uzun duruş planını ve güncel purge TDS/SDS’sini kontrol edin.

Adım adım
  1. Üretimi güvenli biçimde sonlandırın; sistemde kalan PUR miktarını ve sıcaklıkları kaydedin.
  2. Üretici prosedüründe belirtilen purge/durulama ürününü sisteme alın; rastgele ürün karıştırmayın.
  3. Pompa, hortum ve slot nozul boyunca kontrollü akış sağlayın; çıkan malzemenin rengi ve homojenliğini izleyin.
  4. Uzun duruşta, yalnızca ürün dokümanının izin verdiği konserveleme adımlarını uygulayın.
Temizlik sonrası kabul

Nozul çıkışı, basınç davranışı ve ilk üretim parçası kontrol edilmeden sistemi normal üretime almayın.

Durdur ve destek alPUR kalıntısı sertleşmişse, basınç yükseliyorsa veya nem/kimyasal uyumsuzluğu şüphesi varsa yetkili teknik desteğe başvurun.
Ambalaj hattı, sprey tabancası ve nozul uçları
Granül hot melt / PSA

Damlatma, ipliklenme, filtre ve nozul tıkanması gibi yüksek hızlı hat belirtilerinde bakım sırası.

İşlem öncesi

Hat hızını, nozul sayısını, filtre durumunu ve kullanılan ürünün teknik aralığını kaydedin.

Adım adım
  1. Nozul ve tabancayı basınçsız ve güvenli duruma getirin.
  2. Sökülebilen parçaları yalnızca uyumluluğu doğrulanmış ürünle temizleyin.
  3. Filtre/süzgeçleri kontrol edin; karbonlaşmış parçacıkları ve yabancı ürün karışımını kaydedin.
  4. Yeniden devreye almadan önce kısa hızda test yapın ve ipliklenme/taşma gözlemleyin.
Temizlik sonrası kabul

Nozul uçları, filtre basıncı ve karton/film üzerinde yapışma görünümü kontrol edilir.

Durdur ve destek alBasınç boşaltılmadan sökme yapmayın; temizleyiciyi üretici talimatı dışında sprey hattına vermeyin.
Pres tablası, makine gövdesi ve dış yüzey
Ayrılma ajanları

Tutkal sıçramasını ve yapışmasını azaltmak için yüzey koruma ile temizlik adımlarını birbirinden ayıran uygulama.

İşlem öncesi

Yüzey malzemesini, sıcaklık durumunu, mevcut kalıntıyı ve koruyucu film ihtiyacını belirleyin.

Adım adım
  1. Yüzeyi güvenli sıcaklığa getirin ve gevşek kalıntıları uygun yöntemle uzaklaştırın.
  2. Küçük ve görünmeyen bir bölgede ürün/yüzey uyumluluk testi yapın.
  3. Ürünü yalnızca önerilen makine noktasına ve dozaja göre uygulayın.
  4. Film oluşumu, leke, kayganlık ve sonraki yapıştırma aşamasına etkisini kontrol edin.
Temizlik sonrası kabul

Koruyucu film homojen olmalı; sonraki yapıştırma veya finisaj yüzeyinde olumsuz iz bırakmamalıdır.

Durdur ve destek alYüzeyde renk değişimi, kayganlık, kaplama kabarması veya yapışma kaybı görülürse uygulamayı durdurun.
PVAc ve su bazlı tutkal tankı/merdanesi
Soğuk tutkal sistemleri

Su bazlı tutkal kalıntılarının tank, pompa, boru ve merdane üzerinde kurumadan uzaklaştırılması için kontrollü yıkama yaklaşımı.

İşlem öncesi

Tutkalın su bazlı yapısını, kuruma durumunu ve makine üreticisinin yıkama prosedürünü doğrulayın.

Adım adım
  1. Kurumamış ürünü güvenli şekilde sistemden uzaklaştırın.
  2. Tank, pompa ve boru hattını makine talimatının izin verdiği durulama sıvısıyla dolaştırın.
  3. Kurumuş kalıntıyı yüzeyi çizmeyen yöntemle yumuşatın; metal aletle kaplamaya müdahale etmeyin.
  4. Temizlik sonrası sistemi temiz su/uygun durulama adımıyla arındırın ve kurutun.
Temizlik sonrası kabul

Merdane yüzeyinde film veya pütür kalmamalı; ilk uygulamada gramaj ve yüzey ıslanması kontrol edilmelidir.

Durdur ve destek alÜrünün suyla uyumu veya makine içindeki parça malzemesi belirsizse kimyasal eklemeyin.
Bıçak, kazıyıcı, soğuk merdane ve dış temizlik
Sertleşmiş tutkal kalıntısı

Dış yüzeydeki sertleşmiş kalıntıyı, makine kaplamasını ve kesici parçaları koruyarak yumuşatma ve uzaklaştırma akışı.

İşlem öncesi

Parçanın malzemesini, kaplamasını, keskin kenarlarını ve temizlik ürününün SDS uyarılarını kontrol edin.

Adım adım
  1. Makineyi durdurun, enerjiyi ve hareketli parçaları güvenli bakım prosedürüne göre izole edin.
  2. Kalıntıya uygun ürünle küçük alanda uyumluluk testi yapın.
  3. Yumuşayan kalıntıyı yüzeyi çizmeyen spatula veya bezle kontrollü uzaklaştırın.
  4. Bölgeyi kuru ve temiz bırakın; gerekiyorsa üretici önerili koruyucu bakım adımını uygulayın.
Temizlik sonrası kabul

Kenar geometrisi, yüzey çizikleri, kalan film ve sonraki ürünün yüzeye bulaşması kontrol edilir.

Durdur ve destek alKesici parça, elektrik bağlantısı veya hassas sensör çevresinde kimyasalı doğrudan püskürtmeyin.

Bakım sıklığı ve kayıt düzeni

Vardiya/üretim sonuNozul ağzı, merdane çevresi, taşma ve görünür kalıntı kontrolü.
Ürün değişimiEski ürün, yeni ürün ve kullanılan purge/durulama ürününün uyumluluk kontrolü.
HaftalıkFiltre, pompa, hortum, sıcaklık sensörü, basınç ve makine dış yüzey kontrolü.
Uzun duruşPUR sistemlerinde nem, ambalaj, purge ve konserveleme prosedürünün kayıt altına alınması.
Her işlem sonrasıÜrün kodu/parti, tarih, operatör, makine, ayarlar, çıkan kalıntı ve deneme sonucu.

Kullanıcıların en sık sorduğu sorular

Teflonlu ve teflonsuz kazan için aynı temizleyici kullanılır mı?

Varsayımla aynı ürün kullanılmamalıdır. Kazan kaplaması, makine üreticisi talimatı ve güncel temizleyici TDS/SDS’si birlikte doğrulanmalıdır.

PUR sisteminde temizlik neden daha kritik?

PUR reaktif bir sistemdir; nemle temas ve uzun bekleme sertleşme, basınç artışı ve kanal tıkanması riskini yükseltebilir. Ürün ambalajı, nem yönetimi ve üretici purge prosedürü birlikte izlenmelidir.

Temizlikten sonra üretime hemen başlanır mı?

Hayır. Akış, basınç, nozul, film kalınlığı, yüzey kalıntısı ve kısa deneme parçası kontrol edilmeden normal üretime geçilmemelidir.

Temizlik ürünü seçmek için hangi bilgiler gerekir?

Tutkal türü ve kodu, makine modeli, kazan kaplaması, temizlenecek bölüm, sorun belirtisi, mevcut ayarlar ve güncel TDS/SDS bilgisi gerekir.

Kaynaklar: Jowat ürün TDS/SDS belgeleri, makine üreticisi bakım talimatı ve Koçak Endüstri teknik ürün kayıtları. Üretim kararı, gerçek makine ve malzeme testiyle doğrulanmalıdır.

KOÇAK GRUP ŞİRKETİ

Koçak Endüstri, Koçak Grup gücüyle faaliyet gösterir.

Endüstriyel tedarik ve teknik çözüm kabiliyetimizi; Koçak Grup’un kurumsal birikimi, kalite yaklaşımı ve sürdürülebilir büyüme vizyonuyla güçlendiriyoruz.

Koçak Grup’u Keşfedin groupkocak.com.tr