• ساعات العمل لدينا : الاثنين - الجمعة | 09:00 - 19:00
  • معمار سنان ماه. يدبا تيك. المركزية. E Cad.No:4 34779 أتاشهير / اسطنبول / تركيا
صناعة كوجاك
مركز المعلومات الفنية لصناعة كوجاك

ابحث عن الإجابة الصحيحة حول المواد اللاصقة والمواد الكيميائية المعالجة.

الإجابة الفنية التي تبحث عنها فيما يتعلق بمنتجات الغراء الساخن الذائب وEVA وPO وPUR وPSA وربط الحواف وRiepe وJowat وMayer؛ قم بالمراجعة باستخدام منطق التطبيق ومعايير الاختيار وربط المنتج وتوجيه TDS. تربط كل إجابة سؤال الإنتاج الحقيقي بالمعرفة التقنية المفهومة ومصدر صناعة كوجاك الصحيح.

262 سؤال فني4 مقارنة التكنولوجيا3 مركز المنتج
محرك الاختيار الفنيالتحكم في تدفق الترابط من المادة إلى نقطة التطبيق
العملية متطابقة4 تقنيات
EVAPOPURPSA 01 YÜZEY / BANT 02 UYGULAMA NOKTASI 03 FİNİŞ / KONTROL YAPIŞTIRICI AKIŞI • HAT HIZI • SICAKLIK • DAYANIM
تدفق القرارات الفنية
التصاق يمكن التحكم فيه من السطح إلى المنتج النهائي
01 سطح02 الغراء03 خط04 إنهاء

اختيار المنتج المناسب؛ ويتم ذلك من خلال قراءة مادة الشريط وسرعة الماكينة ودرجة حرارة التطبيق ووقت الفتح والقوة المستهدفة معًا.

طلبنقطة تفتيشإنهاء
01اسأل عما تبحث عنهالمنتج أو العملية أو مشكلة فنية
02قارن التكنولوجياالاختلافات بين EVA وPO وPUR وPSA
03انتقل إلى المصدر الصحيحالمنتج، TDS، SDS ورابط الاقتباس
دليل التطبيق والاختيار

كيف تختار مواد hot melt اللاصقة من EVA وPO وPUR وPSA؟

لا يتم اختيار المادة اللاصقة المذوبة بالحرارة بناءً على عائلة المنتج فقط. يجب تقييم نوع السطح ونطاق الحافة وسرعة الخط ودرجة حرارة التطبيق والقوة المتوقعة وطريقة التنظيف وهدف الإنتاج معًا. يساعدك الدليل التالي في العثور على نقطة البداية الصحيحة من خلال تبسيط المصطلحات الفنية.

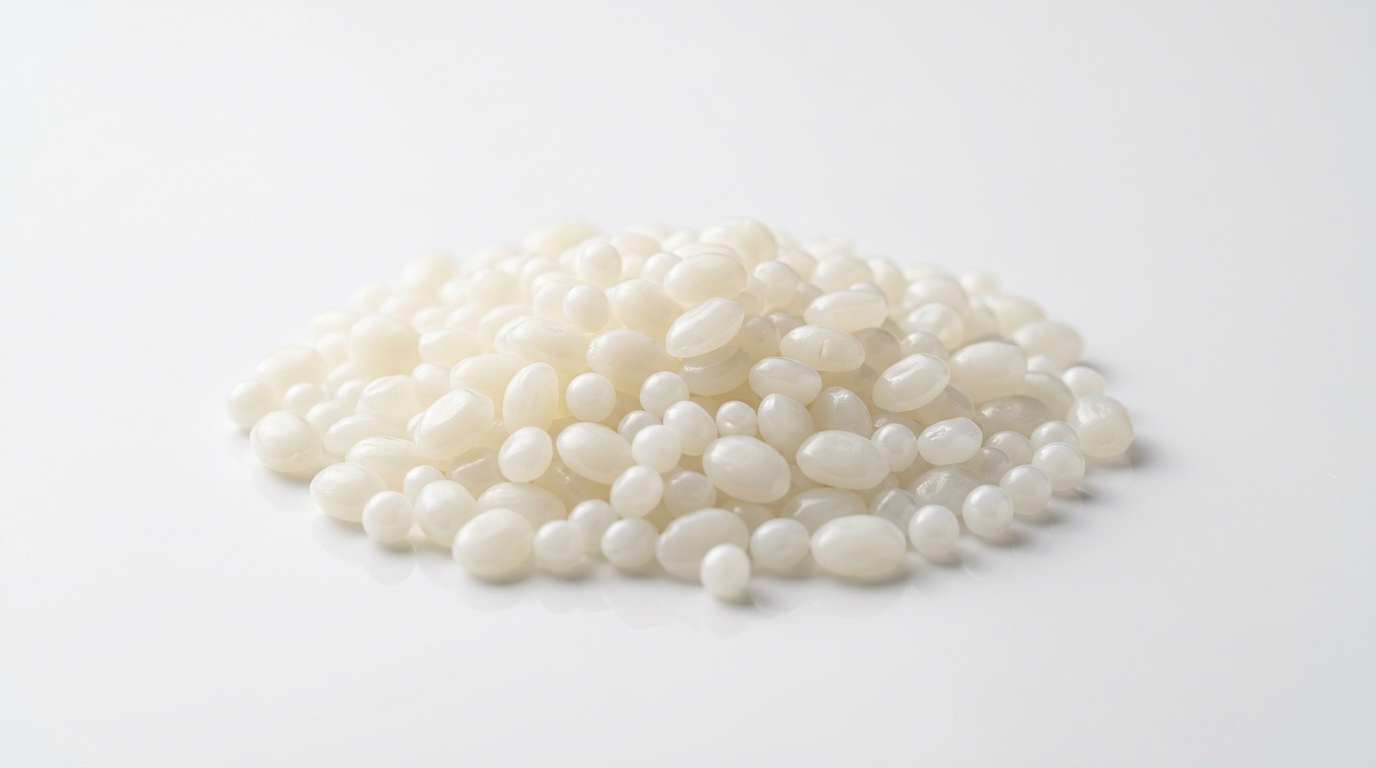
EVA hot melt yapıştırıcı stüdyo ürün fotoğrafı
Granül Form
EVA HOT MELT
190°C – 210°C عقد أولي سريع Genel Amaçlı Nem Dayanımı: ⭐⭐⭐

مواد لاصقة تذوب بالحرارة تعتمد على مادة EVA

EVA عبارة عن تقنية تذوب بالحرارة خالية من المذيبات والتي تصبح سائلة عند تسخينها وتخلق التصاقًا أوليًا سريعًا عند تبريدها. تعتبر ربطات الحواف حلاً اقتصاديًا وعمليًا في التعبئة والتغليف والتجميع العام وإنتاج الأثاث.

متى يفضل؟
  • أشرطة PVC وABS والميلامين والخشب.
  • في الوظائف التي تكون فيها مقاومة الحرارة والرطوبة المعتدلة كافية.
  • على الخطوط التي تتطلب تشغيلًا سريعًا وإدارة سهلة للعمليات.
  • في الإنتاج الضخم حيث تكون تكلفة المنتج الاقتصادي مهمة.
الأشياء للتحقق
  • يجب تعديل درجة حرارة الخزان والفوهة وفقًا لقيمة TDS للمنتج.
  • يجب فحص نظافة السطح وشد الحزام وضغط الطباعة.
  • إذا كان هناك رطوبة عالية، وبيئة خارجية وحمل حراري ثابت، فيجب إجراء المقارنة مع PUR.
  • يجب تسجيل تغيرات اللون واللزوجة ووقت الفتح.
جملة الاختيار العملي: إذا تم البحث عن حل اقتصادي وسريع وشامل للأغراض العامة لربط الحواف، فابدأ بـ EVA؛ ومع ذلك، يتم التحقق من الاختيار النهائي عن طريق اختبار السطح والعملية الفعلي.
تعرف على منتجات EVA والحلول التقنية
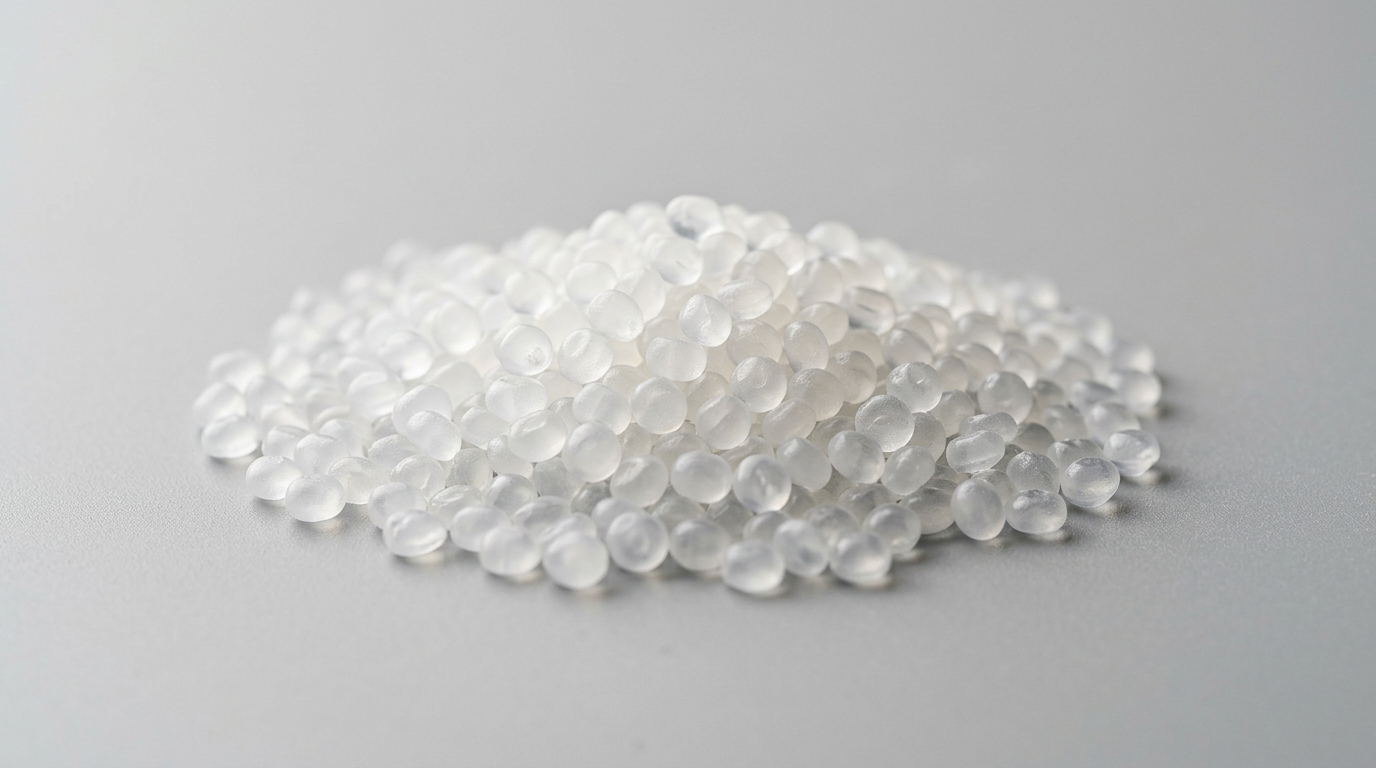
PO poliolefin hot melt yapıştırıcı stüdyo ürün fotoğrafı
Poliolefin Granül
PO HOT MELT
160°C – 180°C Temiz Proses Yüksek Isı Kararlılığı Nem Dayanımı: ⭐⭐⭐⭐

المواد اللاصقة المذوبة بالحرارة المعتمدة على PO

PO هي عائلة من المواد اللاصقة المذوبة بالحرارة القائمة على البولي أوليفين. إنها تتميز بالتشغيل النظيف واستقرار الحرارة والمرونة واستقرار العملية في الخطوط عالية السرعة. في التغليف والتصفيح والأفلام وبعض تطبيقات التجميع الصناعي، يتم تقييم توازن السطح والسرعة والحرارة معًا.

متى يفضل؟
  • عندما يكون من المتوقع تطبيق نظيف ومستقر بمعدل إنتاج مرتفع.
  • في عمليات الأفلام والكرتون والتغليف والتصفيح.
  • في المنتجات التي تكون فيها المرونة والسلوك المستقر تحت الحرارة أمرًا مهمًا.
  • عندما تكون هناك حاجة إلى عملية أكثر تحكمًا من مادة EVA على أسطح معينة.
الأشياء للتحقق
  • يجب التحقق من تشطيب السطح ومستوى الطاقة وسطح الالتصاق.
  • وينبغي تقييم الوقت المفتوح وسرعة الخط معًا.
  • يجب مراقبة اللون والرائحة والثبات الحراري مع زيادة درجة حرارة التطبيق.
  • في التغليف أو تطبيق الفيلم، يجب اختبار حالة الاستخدام النهائي.
جملة الاختيار العملي: في خط التغليف أو التصفيح السريع والنظيف، يعد PO مرشحًا قويًا من حيث استقرار الحرارة والتحكم في العملية.
مراجعة طلبات الشراء وخطوط الإنتاج المناسبة
PUR reaktif poliüretan hot melt yapıştırıcı stüdyo ürün fotoğrafı
Reaktif Kartuş / Blok
PUR الكاشف الساخن تذوب
110°C – 130°C Nemle Reaktif Kürlenme Premium Dayanım Nem Dayanımı: ⭐⭐⭐⭐⭐

المواد اللاصقة المذوبة بالحرارة التفاعلية PUR

تشكل منتجات الذوبان الساخن التفاعلية PUR الالتصاق الأولي عند التبريد وتزيد من قوتها النهائية من خلال التفاعل مع الرطوبة المحيطة بعد التطبيق. إنه يبرز في تطبيقات الطلاء والتصفيح والأثاث المتميز حيث يكون الماء والرطوبة ودرجة الحرارة والتأثيرات الكيميائية والأداء طويل الأمد أمرًا بالغ الأهمية.

متى يفضل؟
  • عندما يتوقع ارتفاع الرطوبة ومقاومة درجات الحرارة.
  • على الأسطح الصعبة والمقاطع ومكونات الأثاث المتميزة.
  • عند الرغبة في الحصول على قوة طويلة الأمد وعلامات التصاق منخفضة.
  • عندما يتم استهداف خط التصاق رفيع وجودة سطح عالية.
الأشياء للتحقق
  • يجب أن يكون المنتج محميًا من الرطوبة ويجب استخدامه وفقًا لمعايير TDS بعد فتح العبوة.
  • يجب أن يتم تنظيف الماكينة والخزان والخرطوم والفوهة وفقًا لإجراءات تغيير المنتج.
  • يجب تسجيل توقفات الخط وكمية المنتج المفتوح.
  • ينبغي أن تؤخذ ورقة بيانات السلامة وشروط تطبيق الشركة المصنعة كأساس.
جملة الاختيار العملي: إذا كانت القوة والرطوبة ودرجة الحرارة هي الأولويات، فيجب تقييم ذوبان البولي يوريثان التفاعلي الساخن؛ لا ينبغي إجراء الاختيار النهائي قبل اكتمال توافق الجهاز واختبار التطبيق.
تحقق من منتجات PUR ومعلومات التطبيق
PSA basınca duyarlı hot melt yapıştırıcı stüdyo ürün fotoğrafı
Amber Sentetik Blok
PSA HOT MELT
150°C – 170°C Basınca Duyarlı Kalıcı Yapışkanlık Nem Dayanımı: ⭐⭐⭐

المواد اللاصقة المذوبة بالحرارة الحساسة للضغط PSA

المواد اللاصقة المذوبة بالحرارة PSA هي منتجات خاصة تحافظ على التصاقها عند ملامستها للسطح وتحت الضغط حتى بعد التبريد. يتم أخذ الالتصاق الأولي ومقاومة التقشير وتوافق السطح معًا في الملصقات والأشرطة والأفلام وتجليد الكتب وبعض تطبيقات المواد المرنة.

متى يفضل؟
  • في تطبيقات الملصقات والأشرطة التي تتطلب التصاق سريع تحت الضغط.
  • في المنتجات التي يكون الالتصاق فيها مرغوبًا، يجب الحفاظ عليه بعد التطبيق.
  • عندما يكون أداء التقشير المتحكم فيه مطلوبًا على الأفلام والأسطح المرنة.
  • في العمليات التي تتطلب التطبيق السريع وإعادة التموضع.
الأشياء للتحقق
  • وينبغي فحص تأثيرات الطاقة السطحية والغبار والنفط والملدنات.
  • يجب تسجيل الضغط المطبق ووقت التلامس ودرجة حرارة السطح.
  • قد لا تكون PSA وحدها مناسبة للوظائف التي تتطلب اتصالاً هيكليًا دائمًا.
  • يجب اختبار قوة التقشير والقص المطلوبة على المادة الحقيقية.
جملة الاختيار العملي: إذا كان الالتصاق الفوري مع الضغط والالتصاق المتحكم فيه مطلوبًا، فيمكن تقييم PSA؛ وينبغي تبرير الاختيار النهائي من خلال الطاقة السطحية وظروف الاستخدام.
احصل على التوجيه الفني لمنتجات PSA
مصفوفة القرار السريع

ما تقنية الـ hot melt الأقرب إلى احتياجك؟

هذا الجدول للاختيار الأولي. يجب تأكيد رمز المنتج ودرجة حرارة التطبيق والملاءمة النهائية بالرجوع إلى أحدث TDS وعلى عينة إنتاج فعلية.

التقنيةالاحتياج الرئيسيالتطبيقات الشائعةالفحوصات أثناء الاختيار
EVAربط اقتصادي وسريع للأغراض العامةربط الحواف، التعبئة والتغليف، التجميع العامدرجة الحرارة والرطوبة والسطح وسرعة الخط
POعملية نظيفة واستقرار عالي السرعةالفيلم والكرتون والتغليف والتصفيحوقت مفتوح، طلاء، حرارة ومرونة
PURقوة نهائية عالية وظروف قاسيةتغطية الملف الشخصي، التصفيح، الأثاث الفاخرإدارة الرطوبة، تنظيف الآلة، المعالجة
PSAالتصاق فوري ومستمر مع الضغطالتسمية، الشريط، الفيلم، تجليد الكتبالطاقة السطحية والضغط والتقشير والقص
التحكم في العملية

أولى نقاط الفحص عند حدوث مشكلات اللصق

إذا انفصل شريط الحافة

يجب التحقق من نظافة السطح ودرجة حرارة المادة اللاصقة وضغط الطباعة وشد الشريط وتوافق سطح المنتج معًا.

إذا تشكلت خيوط من المادة اللاصقة

يجب فحص مدى توافق درجة حرارة الفوهة واللزوجة ووقت الفتح وكمية التطبيق وسرعة الخط مع قيم TDS للمنتج.

إذا ظهرت بقايا على السطح

يجب تقييم كمية التطبيق وإعدادات الضغط ونقاط الفائض واستخدام المادة الكيميائية المناسبة لعملية Riepe عند نقطة الماكينة الصحيحة.

إذا انخفضت المتانة بمرور الوقت

يجب إعادة اختبار الرطوبة ودرجة الحرارة وإعداد السطح والتخزين ووقت المعالجة والتأثيرات الكيميائية في ظل ظروف الاستخدام الفعلي.

الأسئلة والأجوبة الفنية

أسئلة شاملة حول اختيار مواد hot melt اللاصقة

توفر الإجابات أدناه إرشادات فنية أولية. يجب تقييم الوثائق الفنية الحالية واختبار العينات معًا للحصول على رمز المنتج وقرار التطبيق.

هل أختار EVA أم PUR؟

EVA هو حل اقتصادي وسريع لبدء التشغيل. من ناحية أخرى، يبرز PUR في التطبيقات التي تكون فيها الرطوبة ودرجة الحرارة والتأثيرات الكيميائية والمتانة طويلة المدى أكثر أهمية. يجب الحصول على التوجيه من فريق صناعة كوجاك الفني لعائلة المنتج الصحيحة من خلال مشاركة نطاقات الحافة والسطح وسرعة الخط وظروف الاستخدام النهائي.

ما نوع hot melt المناسب لتلبيس الحواف؟

اختيار الأشرطة البلاستيكية أو ABS أو الميلامين أو الخشبية؛ يتم ذلك عن طريق فحص مادة الشريط وسطح اللوحة ونوع الآلة ودرجة حرارة التطبيق والقوة المتوقعة معًا. يمكن استخدام EVA في الإنتاج الضخم القياسي، ويمكن استخدام PUR في الوظائف التي تتطلب قوة أعلى وخطوط التصاق رفيعة.

في أي خطوط إنتاج يستخدم PO hot melt؟

تُستخدم منتجات الذوبان الساخن PO في الخطوط التي يُتوقع فيها إجراء عمليات عالية السرعة أو نظيفة، مثل الأفلام والكرتون والتغليف والتصفيح. لا ينبغي اختيار المنتج فقط بناءً على اسم التقنية دون التحقق من وقت الفتح وطلاء السطح ودرجة حرارة التطبيق وسرعة الخط معًا.

هل PSA hot melt مناسب للّصق الدائم؟

تعتبر منتجات PSA فعالة في تطبيقات الملصقات والأشرطة والأفلام التي تتطلب التصاق الضغط والالتصاق المتحكم فيه. في الاتصال الذي يتطلب قوة هيكلية عالية أو حملًا مستمرًا أو ظروفًا بيئية قاسية، قد يكون PUR أو أي تقنية أخرى خاصة بالتطبيقات أكثر ملاءمة.

لماذا تنفصل المادة اللاصقة عن السطح؟

يمكن أن يؤدي التنظيف غير الكافي للسطح، أو درجة الحرارة غير الصحيحة، أو الضغط المنخفض، أو المطابقة غير الصحيحة لسطح المنتج، أو تجاوز سرعة الخط لوقت الفتح، أو ظروف التخزين إلى الانفصال. لحل المشكلة، يجب فحص سطح الكسر ومعلمات العملية معًا.

كيف يتم تحديد درجة حرارة التطبيق؟

يتم تحديد درجة حرارة التطبيق بناءً على النطاق الموجود في مستند TDS الحالي للمنتج. فرق درجة الحرارة بين الخزان والخرطوم والفوهة؛ يجب فحص اللزوجة جنبًا إلى جنب مع التدفق والترطيب السطحي والتاريخ الحراري.

لماذا يعد تنظيف الآلة مهماً عند استخدام PUR hot melt؟

نظرًا لأن منتجات PUR التفاعلية يمكن علاجها بالرطوبة المحيطة، فقد تشكل خطر تصلب المعدات وانسدادها. يجب اتباع إجراءات الشركة المصنعة ومنتج التنظيف المناسب وورقة بيانات السلامة وخطوات الصيانة المخططة معًا.

ما وظيفة كيماويات Riepe في آلة تلبيس الحواف؟

تساعد المواد الكيميائية المستخدمة في عملية Riepe في الحفاظ على جودة السطح والتحكم في بقايا المواد اللاصقة عند نقاط الدخول والتبريد والتشحيم والتنظيف. يجب تقييم شروط التطبيق للمنتج المناسب ونقطة الماكينة المناسبة والجرعة المناسبة.

ما المعلومات المطلوبة لاختيار المنتج الفني؟

يجب مشاركة مادة الشريط واللوحة، والعلامة التجارية للماكينة وطرازها، وسرعة الخط، ودرجة حرارة التطبيق، والمواد اللاصقة الحالية، والقوة المتوقعة، ومنطقة المشكلة، والاستهلاك السنوي، ومعلومات TDS. تزيد هذه المعلومات من دقة توصية رمز المنتج.

ما الفرق بين TDS وSDS؟

تصف TDS المواصفات الفنية للمنتج ونطاق التطبيق ومعايير الأداء. تحتوي SDS على الاستخدام الآمن للمواد الكيميائية والمخاطر والتخزين والنقل ومعلومات الطوارئ. يجب مراجعة كلا الوثيقتين قبل استخدام المنتج.

إجابات فنية سريعة

الأسئلة المتداولة حول اختيار المادة اللاصقة

اكتب كلمة البحث أو كود المنتج. راجع الإجابات مع روابط التقنية والعلامة التجارية والتطبيق والوثائق الفنية.

262 عرض السؤال
01ما هو المادة اللاصقة المذوبة بالحرارة؟

المادة اللاصقة المذوبة بالحرارة عبارة عن مادة لاصقة صناعية خالية من المذيبات وتكون صلبة في درجة حرارة الغرفة ويتم تطبيقها عن طريق الذوبان عند درجة حرارة يمكن التحكم فيها. إنه يخلق التصاقًا أوليًا سريعًا عند التبريد؛ يتم تقييم عائلات التكنولوجيا مثل EVA وPO وPUR وPSA وفقًا لظروف السطح وسرعة الخط والقوة والاستخدام.

02ما هي المعلومات المطلوبة عند اختيار مادة لاصقة صناعية؟

من أجل الاختيار الصحيح، يجب فحص الأسطح المراد ربطها، مادة الشريط أو اللوحة، نوع الماكينة، سرعة الخط، درجة حرارة التطبيق، وقت الفتح، المقاومة البيئية وتوقعات المظهر معًا. تعمل هذه المعلومات على تضييق نطاق عائلة المنتج وتحديد نطاق الاختبار الفني قبل الإنتاج الضخم.

03ماذا يعني وقت الفتح ووقت التشغيل؟

الوقت المفتوح هو الفترة الزمنية التي يمكن استخدامها لإنشاء رابطة فعالة مع السطح المقابل بعد تطبيق المادة اللاصقة على السطح. تؤثر سرعة الخط ودرجة حرارة السطح والوزن اللاصق والظروف البيئية على هذا النطاق؛ للحصول على القيمة الدقيقة، يجب أن تؤخذ الورقة الفنية الحالية كأساس.

04لماذا تعتبر اللزوجة اللاصقة مهمة؟

تؤثر اللزوجة على مقاومة المادة اللاصقة للتدفق وكيفية انتقالها من المعدات إلى السطح. لزوجة عالية جدًا أو منخفضة جدًا؛ قد يسبب مشاكل في الجرعة والترطيب وطلاء السطح والخيوط واستقرار الماكينة.

05ما هو الفرق بين الاتجاه الأولي والقوة النهائية؟

يشير التعليق الأولي إلى الاحتفاظ بالأجزاء دون فصلها عند مغادرتها خط الإنتاج. القوة القصوى هي الأداء الذي تحققه المادة اللاصقة بعد اكتمال التبريد أو التجفيف أو المعالجة الكيميائية؛ هاتان القيمتان ليستا متماثلتين وينبغي تخطيط فترة استخدام المنتج وفقًا لذلك.

06ما أهمية تحضير السطح في المواد اللاصقة؟

يمكن أن يؤدي الزيت والغبار والرطوبة وعامل تحرير العفن والجسيمات السائبة إلى إضعاف الالتصاق عن طريق تقليل منطقة التلامس الفعلية. إن مقارنة المنتج دون ضمان نظافة السطح، والخشونة المناسبة، والتمهيدي إذا لزم الأمر، ووقت الانتظار الصحيح يمكن أن تكون مضللة.

07لماذا يجب التحقق من شروط تخزين المنتجات اللاصقة؟

قد تؤثر درجة الحرارة والرطوبة والشمس المباشرة والتعبئة المفتوحة ووقت انتظار المنتج على قابلية تشغيل المادة اللاصقة. تعد إدارة التغليف خطوة عملية حاسمة بقدر ما تعتبر أداء المنتج، خاصة في الأنظمة التي تتفاعل مع البولي يوريثان والرطوبة.

08ما هو الفرق بين ذوبان EVA الساخن وذوبان PUR الساخن؟

يشكل الذوبان الساخن لـ EVA في الغالب رابطًا سريعًا مع التبريد ويقدم حلول إنتاج اقتصادية وعملية. من ناحية أخرى، يعالج ذوبان البولي يوريثان الساخن بالرطوبة المحيطة بعد الرابطة الأولى ويهدف إلى زيادة الرطوبة والحرارة والمقاومة الكيميائية؛ يجب أن يتم الاختيار وفقًا للظروف البيئية والعملية التي سيتم استخدام المنتج فيها.

09في أي التطبيقات يتم استخدام الذوبان الساخن PO؟

المواد اللاصقة المذوبة بالحرارة القائمة على PO؛ يتم تقييمه في خطوط الإنتاج حيث يكون التغليف عالي السرعة والتصفيح وسلوك العملية النظيفة أمرًا مهمًا. يجب مقارنة المقاومة للحرارة، والمرونة، ووقت الفتح، وتوافق السطح، ودرجة حرارة التطبيق مع الورقة الفنية للمنتج.

10ما هو الذوبان الساخن PSA وأين يتم استخدامه؟

PSA هي تقنية لاصقة حساسة للضغط. يتم استخدامه لتوفير التصاق الضغط على السطح في الملصقات والأشرطة والأفلام والتطبيقات الرسومية وتجليد الكتب وبعض عمليات التصفيح الخاصة؛ ينبغي تقييم التقشير والانزلاق والطاقة السطحية والالتصاق الدائم معًا.

11أي نوع من الذوبان الساخن أكثر مقاومة للرطوبة؟

بشكل عام، يبرز الذوبان الساخن التفاعلي PUR في التطبيقات التي تستهدف مقاومة أعلى للماء والرطوبة مقارنة بمنتجات الذوبان الساخن EVA، وذلك بسبب هيكل المعالجة بالرطوبة. ولكن الأداء الحقيقي. يجب التحقق من رمز المنتج من خلال السطح وشروط التطبيق ووقت المعالجة.

12ما هي المزايا التي يقدمها الذوبان الساخن EVA؟

إيفا تذوب الساخنة؛ يتم استخدامه بشكل متكرر مع التصاقه الأولي السريع وإدارة العملية السهلة والتشغيل العملي في الآلات الأوتوماتيكية ومزايا التكلفة الاقتصادية. في تطبيقات ربط الحواف والتعبئة والأثاث وتجليد الكتب والتجميع العام، يجب تحديد الشريط بالتزامن مع ظروف السطح والخط.

13لماذا يُفضل ذوبان PUR الساخن في التطبيقات المتميزة؟

يمكن أن يعالج ذوبان PUR الساخن بالرطوبة بعد الرابطة الأولى ويصل إلى بنية أكثر متانة. يمكن أن يوفر ميزة تقنية في عمليات الطلاء والتصفيح وربط الحواف المتميزة حيث تكون الرطوبة والحرارة والاتصال الكيميائي وتوقعات الأداء على المدى الطويل عالية.

14هل يمكن استخدام EVA وPUR معًا في نفس التطبيق؟

لا ينبغي اعتبار EVA وPUR نفس المنتج؛ تختلف المعدات ودرجة حرارة العملية وإجراءات التنظيف وسلوك المعالجة. قبل تغيير تكنولوجيا الخط، يجب فحص الشركة المصنعة للآلة والورقة الفنية للمنتج واختبار التطبيق معًا، ويجب عدم خلط الأنظمة بشكل عشوائي.

15أي غراء تختاره لآلة ربط الحواف؟

يتم تقييم مادة الشريط واللوحة ونوع الماكينة وسرعة الخط ودرجة حرارة التطبيق وتوقعات المظهر ومقاومة الرطوبة معًا. يمكن أن تكون النشاطات خارج المركبة (EVA) بداية عملية واقتصادية؛ يجب إجراء تقييم فني لمادة PUR المذابة الساخنة التفاعلية ذات القوة العالية أو خط الارتباط الرفيع أو الظروف البيئية الصعبة.

16ما هي المادة اللاصقة المناسبة لنطاقات الحواف PVC وABS؟

المنتج مناسب لنطاقات الحواف PVC وABS؛ يتم تحديد الطاقة السطحية للشريط من خلال طلاء السطح الخلفي ومادة اللوحة وسرعة الخط ودرجة حرارة التطبيق. بدلاً من اتخاذ قرار بناءً على اسم المنتج، يجب إجراء اختبار التطبيقات على نطاق صغير ومقارنة المواد الصلبة الذائبة الحالية.

17لماذا يفيض الغراء على شريط الحافة؟

قد يؤدي الوزن الزائد أو درجة الحرارة المرتفعة أو اللزوجة الخاطئة أو ضبط الضغط المنخفض أو عدم توافق الشريط واللوحة أو سرعة الخط المنخفضة مقارنة بوقت فتح المنتج إلى حدوث تجاوز. قبل تغيير الإعدادات، يجب فحص درجة الحرارة والجرعة والسطح ونقاط الضغط بشكل تسلسلي.

18لماذا يكون نطاق الحافة مفتوحًا أو منفصلاً عن الحافة؟

يعد عدم كفاية ترطيب السطح، ودرجة الحرارة المنخفضة أو غير المستقرة، وانخفاض الوزن، وسرعة الخط، والسطح الخلفي للحزام غير المناسب، وقلة الضغط من بين الأسباب الرئيسية. أثناء حل المشكلة، يجب فحص سطح الفشل والتحقق من معلمات العملية قبل تغيير المنتج.

19لماذا تظهر علامات الغراء واللمعان على شريط الحافة؟

قد يؤدي النقل المفرط للغراء إلى السطح، أو عدم تنظيف سطح شريط الحافة، أو تلوث فرش اللمسات النهائية أو المواد الكيميائية غير المناسبة إلى ظهور علامات الغراء واللمعان. يجب تقييم عوامل التنظيف والمعالجة Riepe أو Mayer باستخدام نقطة التطبيق والجرعة الصحيحة.

20كيفية تحديد درجة الحرارة على آلة ربط الحافة؟

حرارة؛ ويتم تحديد ذلك من خلال تقييم الورقة الفنية للمنتج، وحدود الشركة المصنعة للآلة، وسرعة الخط، ودرجة حرارة السطح، والظروف المحيطة ولزوجة المادة اللاصقة. لا ينبغي اعتبار الخزان والخرطوم والفوهة ومنطقة التطبيق نفس القيمة؛ يجب أن تؤخذ TDS الحالية كأساس.

21لماذا يلزم التنظيف بعد ربط حافة PUR؟

نظرًا لأن مادة البولي يوريثان المصهورة الساخنة تعالج بالرطوبة، فإن المنتج المتبقي في الجهاز قد يتفاعل مع مرور الوقت ويشكل بقايا صلبة. يساعد التنظيف المجدول في الحفاظ على ثبات الفوهات والخزان والخراطيم؛ يجب اختيار عامل الغسيل الذي سيتم استخدامه وفقًا لتوافق المنتج والمعدات.

22لماذا يعد الوزن اللاصق مهمًا في عملية ربط الحواف؟

قد لا يخلق الوزن المنخفض اتصالًا وقوة كافيين؛ قد يتسبب الوزن الزائد في حدوث مشاكل في الفائض والعلامات والتكلفة والتشطيب. القواعد النحوية المناسبة؛ يجب تحديد المادة اللاصقة عن طريق اختبار التطبيق جنبًا إلى جنب مع دعم الشريط واللوحة وسرعة الخط وهندسة السطح.

23ما هي المواد الكيميائية لربط الحواف من شركة Riepe؟

المواد الكيميائية المستخدمة في عملية Riepe هي سوائل معالجة خاصة تساعد على تقليل بقايا المواد اللاصقة على خطوط ربط الحواف، وحماية السطح، وتنظيم مراحل التبريد والتشطيب. مجموعة المنتجات؛ يتم اختياره وفقًا لوظائف مختلفة مثل الفاصل والمبرد ووحدة التشحيم والمنظف.

24ما هو الفرق بين سوائل مدخل ومخرج Riepe؟

وظائف المواد الكيميائية المستخدمة في نقاط الدخول والوسطى والخروج ليست هي نفسها. قد يكون الهدف هو تقليل تلوث المادة اللاصقة عند المدخل أو التبريد أو النقل داخل العملية، وعند الخروج لتقليل المخلفات السائبة والعلامات السطحية قبل الانتهاء؛ يتم تحديد المنتج المناسب من خلال نقطة الماكينة واختبار التطبيق.

25ماذا يفعل وكيل تحرير Riepe؟

عامل التحرير عبارة عن مادة كيميائية في عملية الإطلاق تساعد على تقليل التصاق المادة اللاصقة على الأسطح غير المرغوب فيها أو أجزاء الماكينة. لا ينبغي أن يتم التطبيق المفرط دون التحقق من نقطة الاستخدام والجرعة وتوافق السطح؛ يجب اتباع وثائق المنتج الحالية وتعليمات الجهاز.

26متى يتم استخدام سائل التبريد Riepe؟

يمكن اعتبار عامل التبريد للمساعدة في التحكم في تأثير درجة الحرارة والشحنة الساكنة على السطح في خط الربط أو منطقة النهاية. اختيار المنتج؛ يجب أن يتم ذلك مع الشريط واللوحة ونقطة الآلة ونمط الرش ومظهر السطح المستهدف.

27ما هي استخدامات مادة التشحيم Riepe؟

عامل التشحيم هو مادة كيميائية لعملية التشحيم تساعد على تقليل الاحتكاك والعلامات السطحية في نقاط معالجة معينة. نظرًا لأن الجرعة المفرطة قد تترك طبقة غير مرغوب فيها على السطح، فيجب التحكم في كمية الاستخدام وحالة الفرشاة أو الأسطوانة وجودة النهاية معًا.

28ما هي البقايا التي ينظفها عامل التنظيف Riepe؟

يساعد عامل التنظيف على إزالة المادة اللاصقة السائبة أو عامل التحرير أو بقايا المعالجة من السطح أثناء عملية ربط الحواف والتشطيب. لا ينبغي اعتبار أي منتج واحد مناسبًا للخط بأكمله دون التحقق من اللون ونوع البقايا وسطح الماكينة ومعدات التلميع ونقطة التطبيق.

29هل تقلل مواد Riepe الكيميائية من الحاجة إلى التنظيف اليدوي؟

يمكن للمواد الكيميائية المعالجة المستخدمة بالجرعة الصحيحة وفي نقطة الماكينة الصحيحة أن تساعد في تقليل الحاجة إلى التدخل اليدوي عن طريق تقليل بقايا السطح ومشاكل التشطيب. هذه النتيجة ليست مضمونة تلقائيا؛ يجب تقييم إعداد الماكينة والمنتج والشريط والمواد اللاصقة وخطة الصيانة معًا.

30في أي القطاعات يتم استخدام منتجات جوات الذائبة الساخنة؟

منتجات جوات تذوب بالحرارة؛ يتم تقييمه وفقًا للتطبيق في الأثاث، وربط الحواف، والتعبئة، وتجليد الكتب، والتصفيح، والمنسوجات، والسيارات، وعمليات التجميع الصناعية المختلفة. عند اختيار عائلة المنتج، يجب فحص توقعات السطح وسرعة الخط ودرجة الحرارة ووقت الفتح والمتانة معًا.

31في أي التطبيقات يتم استخدام جوات 280.30؟

مجموعة منتجات Jowatherm 280.30/280.31 هي مجموعة ذوبان ساخن يجب تقييم معلومات المنتج الفنية وشروط التطبيق من خلال TDS الحالي. من أجل اختيار المنتج الصحيح لنطاقات الحواف والتجميع والأسطح ذات الصلة، يجب إرسال مادة الشريط والماكينة ومعلمات العملية إلى فريق صناعة كوجاك الفني.

32ما هو استخدام جواثرم PUR 605.62؟

يعتبر Jowatherm PUR 605.62 منتجًا يخضع للتقييم الفني ضمن عائلة PUR المتفاعلة المذابة بالحرارة. في الطلاء الجانبي والتطبيقات المماثلة، يجب التحقق من السطح والشريط وسرعة الخط ودرجة حرارة التطبيق وظروف معالجة الرطوبة من خلال اختبار TDS الحالي واختبار التطبيق.

33كيفية العثور على TDS عن طريق رمز المنتج Jowat؟

رمز المنتج؛ يمكن البحث عنه في الكتالوج الفني باستخدام الفواصل المنقوطة أو الفواصل أو المسافات أو بعض الاختلافات الإملائية. في السجل المطابق، يتم فحص الورقة الفنية التركية والوثيقة الأصلية الموجودة والانتقال إلى تفاصيل المنتج؛ يعد التحقق من رمز المنتج أمرًا مهمًا للوصول إلى المستندات.

34ما هو الفرق بين جوات TDS و SDS؟

TDS هي ورقة البيانات الفنية التي تصف معلمات التطبيق والأداء للمنتج. SDS عبارة عن صحيفة بيانات السلامة التي تحتوي على المخاطر الكيميائية والاستخدام الآمن والتخزين والنقل ومعلومات الطوارئ؛ لاتخاذ قرار الإنتاج، يجب فحص كليهما معًا لأغراض مختلفة.

35ما أهمية تنظيف المعدات لمنتجات Jowat PUR؟

ونظرًا لأن منتجات البولي يوريثان تتفاعل مع الرطوبة، فإن البقايا المتبقية على المعدات قد تُعالج بمرور الوقت، مما يزيد من خطر الانسداد ووقت التوقف عن العمل. استبدال المنتج والصيانة المخططة واختيار عامل التنظيف؛ يجب إدارة الجهاز بدرجة الحرارة وتعليمات الشركة المصنعة.

36ما هي المعلومات الفنية التي يجب مشاركتها لاختيار منتج جوات؟

يجب مشاركة الشريط أو المواد السطحية، واللوحة، وطراز الماكينة، وسرعة الخط، والغراء الحالي، ودرجة حرارة التطبيق، وتعريف المشكلة، والقوة المتوقعة، وإذا أمكن، معلومات العينة. توفر هذه البيانات تقييمًا فنيًا أكثر موثوقية من الاختيار من اسم المنتج وحده.

37ما هي منتجات ماير برولاين؟

Mayer ProLine عبارة عن سلسلة من المواد الكيميائية المعالجة التي تعالج احتياجات الفصل والتبريد والتشحيم والتنظيف لعمليات آلات ربط الحواف مع رموز منتج منفصلة. لا ينبغي اعتبار المنتجات معادلة لـ Riepe تلقائيًا؛ يجب تقييم اختبار التطبيق باستخدام الوثائق الفنية الحالية وتوافق الجهاز.

38ماذا يفعل إصدار Mayer ProLine R-101؟

Mayer ProLine Release R-101 هو منتج تم تقييمه لدعم عملية الفاصل في خط نطاقات الحافة. ولا ينبغي استخدامه في الإنتاج الضخم دون تحديد نقطة الاستخدام والجرعة وتوافق السطح ونظام اللصق الموجود؛ يجب إجراء التحقق الفني واختبار التطبيق.

39ما هو ماير برولاين كول A-202؟

Mayer ProLine Cool A-202 هو منتج حصل على تقييم فني لاحتياجات التبريد والمقاومة للكهرباء الاستاتيكية للعملية. يجب اختبار الحزام والمواد السطحية جنبًا إلى جنب مع نقطة الماكينة وكمية الرش وتوقعات النهاية.

40لأي غرض يتم استخدام Mayer ProLine Flow L-303؟

تم تقييم Mayer ProLine Flow L-303 من حيث التشحيم المتحكم فيه ودعم الشرائح في عملية ربط الحواف والتشطيب. يجب تحديد الجرعة ونقطة التطبيق عن طريق الاختبار الفني، حيث أن الاستخدام المفرط قد يشكل طبقة أو ندبة على السطح.

41ما هو ماير برولاين كلين سي-404؟

يتم استخدام Mayer ProLine Clean C-404 لدعم التنظيف على أسطح الماكينة والأسطوانة والعمليات. لا ينبغي استخدام البقايا المراد تنظيفها مباشرة بدلا من مادة كيميائية مختلفة دون فحص مادة الآلة وشروط السلامة ودرجة حرارة التطبيق.

42كيفية اختيار عوامل تنظيف ماير edgebanding؟

قد لا تكون الاحتياجات عند نقاط الدخول والعملية والتشطيب والخروج هي نفسها. الغرض من التنظيف أو الفصل أو التبريد أو التشحيم؛ يجب إجراء تقييم فني لمنتج Mayer ProLine الصحيح من خلال تحديد مظهر الغراء والشريط والآلة والفرشاة والسطح المستخدم.

43ما هي المادة اللاصقة المستخدمة في إنتاج الأثاث؟

يمكن استخدام عائلات تقنية مختلفة لربط الحواف، وتغطية الجوانب، والتصفيح، والتجميع، وربط الألواح في إنتاج الأثاث. يمكن لـ EVA أن يبرز في العمليات العملية والاقتصادية، بينما يمكن لـ PUR أن يبرز في توقعات القوة الأعلى؛ لا ينبغي تقديم توصية منتج واحد بدون بيانات السطح والآلة.

44ما هي المادة المذوبة بالحرارة التي يجب اختيارها في إنتاج التغليف؟

يتم اختيار المادة اللاصقة في العبوة بناءً على نوع الكرتون وسرعة الخط ونوع الختم ووقت الفتح ودرجة الحرارة ومتطلبات ملامسة الطعام وظروف الاستخدام النهائي. يمكن تقييم المنتجات القائمة على EVA أو PO في عمليات التعبئة والتغليف المختلفة؛ يجب التحقق من ملاءمة المنتج من خلال الوثائق والاختبارات الفنية.

45ما هي المواد اللاصقة المستخدمة في تطبيقات المنسوجات وغير المنسوجة؟

في عمليات النسيج وغير المنسوجة، يمكن اختيار أنظمة الذوبان الساخن أو التشتيت أو PSA أو الأنظمة التفاعلية وفقًا لاحتياجات التصفيح وربط الأفلام وتثبيت الحواف وتشكيل الهيكل المركب. يجب تقييم المرونة ومقاومة الغسيل ووقت الفتح وسمك الفيلم وحركة السطح معًا.

46ما المادة اللاصقة التي يجب اختيارها في عملية التصفيح؟

يتم تحديد اختيار التصفيح من خلال زوج المواد، والفيلم أو الرقائق، وسرعة الخط، ودرجة حرارة التطبيق، والمرونة، والقوة النهائية ومظهر السطح. أي من أنظمة الذوبان الساخن، أو PUR، أو التشتت أو المذيبات المناسبة يجب أن يتم تحديدها من خلال اختبارات بنية الطبقة والعملية.

47ما هي الخصائص اللاصقة المهمة في إنتاج الفلتر؟

في إنتاج الفلتر، يعتبر سلوك تدفق المادة اللاصقة، والالتصاق السريع، ومقاومة درجات الحرارة، والتوافق الكيميائي، والرائحة وهندسة التطبيق أمرًا مهمًا. يجب أن يتم اختيار المنتج مع مادة الترشيح، وهيكل الطية، وسرعة الخط، وخط الربط، وظروف الاستخدام النهائي.

48ما الذي تبحث عنه عند اختيار المواد اللاصقة لتطبيقات السيارات؟

في تطبيقات السيارات، يتم تقييم متطلبات دورة درجة الحرارة والاهتزاز والاتصال الكيميائي والشيخوخة وإعداد السطح ومتطلبات السلامة معًا. إن خصائص المعالجة وهندسة التوصيل والتكرار على خط الإنتاج لا تقل أهمية عن تكنولوجيا المواد اللاصقة.

49ما هو الغراء المستخدم في الطباعة وتجليد الكتب؟

في تجليد الكتب، يتم أخذ وزن الورق، مادة الغلاف، سرعة الخط، هيكل العمود الفقري للكتاب، قوة الفتح وتوقعات المظهر في الاعتبار. يمكن استخدام أنظمة الذوبان الساخن والتشتت في تطبيقات الكتب والكتيبات والكرتون المختلفة وتطبيقات التجليد الخاصة.

50لماذا لا يلتصق الغراء بشكل جيد بما فيه الكفاية؟

يعد تلوث السطح، ودرجة الحرارة المنخفضة أو غير المستقرة، والوزن غير الصحيح، وعدم توافق سرعة الخط مع وقت الفتح، والسطح الخلفي للحزام وعدم توافق المواد من بين الأسباب الرئيسية. أولاً، يجب فحص سطح الكسر ودرجة الحرارة والجرعة والضغط ومعلومات المواد؛ يجب أن يكون استبدال المنتج هو الخطوة الأخيرة.

51لماذا يتم انسداد فوهة الآلة؟

يمكن أن تتسبب البقايا الكربونية، ودرجة الحرارة المرتفعة لفترة طويلة، وبقاء المنتج في الجهاز، وتلوث الفلتر أو الفوهة، وإجراءات التنظيف غير الصحيحة في حدوث انسداد. يجب تقييم الورقة الفنية للمنتج وتعليمات الشركة المصنعة للمعدات وعامل الغسيل المناسب معًا.

52لماذا موضوع الغراء؟

خيوط؛ يمكن أن تكون مرتبطة بدرجة الحرارة واللزوجة وهندسة الكسر وهيكل الفوهة وسرعة الخط ووقت فتح المادة اللاصقة. بدلاً من زيادة درجة الحرارة بشكل عشوائي، يجب فحص قيمة TDS للمنتج وإعدادات المعدات ووزن التطبيق بطريقة خاضعة للرقابة.

53لماذا تتشكل الرواسب في خزان الغراء؟

يمكن أن يؤدي البقاء لفترات طويلة في درجات حرارة عالية، والتلامس مع الهواء أو الرطوبة، وخلط المنتجات المختلفة، وعدم كفاية الترشيح والكربنة إلى ظهور الرواسب في الخزان. يجب ربط خطة التوقف ودرجة الحرارة المناسبة وإجراءات تغيير المنتج وتنظيف النظام بخطة الصيانة الدورية.

54كيفية تقليل التنظيف اليدوي على آلة ربط الحافة؟

يمكن تقليل الحاجة إلى التدخل اليدوي عند استخدام الصيانة الدورية ووزن الغراء الصحيح ودرجة الحرارة الصحيحة وتنظيف الفرشاة النهائية والمواد الكيميائية المعالجة المناسبة لنقطة الماكينة معًا. يجب اختبار منتجات Riepe أو Mayer للتأكد من توافقها مع الماكينة ونظام اللاصق.

55متى يجب تنظيف المعدات اللاصقة؟

يتم تحديد تكرار التنظيف من خلال تكنولوجيا المنتج، ووقت التشغيل، ودرجة الحرارة، وأوقات التوقف عن العمل، ومستوى البقايا. تتطلب أنظمة PUR فحصًا مخططًا وإجراءات تنظيف مناسبة عندما تبدأ فترات التوقف الطويلة وتغييرات المنتج وجودة التشطيب في التدهور.

56ما الذي يجب التحقق منه إذا كان الغراء لا ينتشر على السطح؟

يجب فحص طاقة السطح ونظافة السطح ودرجة حرارة المادة اللاصقة واللزوجة وحالة الأسطوانة أو الفوهة والوزن والضغط. إذا تغير سطح المادة، فلا ينبغي الحفاظ على نفس إعداد المنتج؛ يجب إجراء اختبار التطبيق للسطح الجديد.

57ما هي TDS وما هي المعلومات التي تحتوي عليها؟

TDS هي ورقة البيانات الفنية للمنتج؛ يتضمن عادةً معلومات مثل منطقة الاستخدام ودرجة حرارة التطبيق واللزوجة ووقت الفتح والتخزين وتوافق السطح وتوصيات العملية. يجب دائمًا استخدام TDS الخاص برمز المنتج الحالي لإعداد الإنتاج.

58ما هو SDS ولماذا هو مطلوب؟

تصف صحيفة بيانات السلامة (SDS) مخاطر المادة الكيميائية، والاستخدام الآمن، وظروف التخزين والمناولة، ومعدات الحماية الشخصية، ومعلومات الطوارئ. يركز TDS على أداء التطبيق، بينما يركز SDS على التشغيل الآمن وإدارة المخاطر.

59كيفية العثور على TDS التركية عن طريق رمز المنتج؟

يمكنك كتابة رمز المنتج بالنقاط أو الفواصل أو بدون مسافات. يتم فحص سجلات المنتجات المطابقة والأوراق الفنية التركية وروابط المستندات الأصلية الموجودة في مراكز البحث الفني والعلامات التجارية الفنية التابعة لشركة صناعة كوجاك؛ يمكن إرسال السجلات التي لا يمكن العثور عليها إلى الفريق الفني.

60ما هي المعلومات التي ينبغي إرسالها لتلقي عرض أسعار فني؟

يجب مشاركة اسم المنتج أو التطبيق، والمواد السطحية والشريطية، وطراز الماكينة، وسرعة الخط، ودرجة الحرارة، والمواد اللاصقة الحالية، والمشكلة التي تمت مواجهتها، والاستهلاك الشهري، ومعلومات التغليف المطلوبة. توفر المعلومات التفصيلية مجموعة منتجات أكثر دقة وإرشادات للتطبيق.

61لماذا يجب إجراء اختبار العينة أو التطبيق؟

قد يعطي المنتج نفسه نتائج مختلفة في ظل ظروف مختلفة للسطح والآلة والخط. اختبار العينة قبل الإنتاج الضخم؛ فهو يساعد على التحقق من معايير الالتصاق والمظهر والوزن ودرجة الحرارة والسرعة والنظافة والقوة في ظل ظروف العملية الحقيقية.

62كيف تقدم شركة صناعة كوجاك الدعم الفني؟

صناعة كوجاك؛ يوفر المنتج والتطبيق وTDS وإرشادات الأسعار للمواد اللاصقة Jowat والمواد الكيميائية لعملية Riepe ومنتجات Mayer وتقنيات المواد اللاصقة العامة. للحصول على التقييم الأكثر دقة، يوصى بإنشاء اتصال فني مع معلومات السطح والماكينة والخط والمشكلة.

63ما هو منظف الغراء edgeband؟

منظفات الغراء Edgeband عبارة عن مواد كيميائية متخصصة تساعد في تقليل المواد اللاصقة أو بقايا المعالجة المتبقية على الألواح والأشرطة ومعدات التشطيب. منتج؛ يجب أن يتم اختياره وفقًا لكيمياء البقايا، وسطح الماكينة، وهيكل الفرشاة أو الأسطوانة ونقطة الاستخدام.

64ما هو استخدام سائل تنظيف مدخل آلة ربط الحافة؟

يمكن أن تساعد سوائل المعالجة في منطقة الدخول على تقليل انتقال المادة اللاصقة إلى الأسطح غير المرغوب فيها ومساعدة اللوحة على التحرك أسفل الخط بطريقة أكثر تحكمًا. اختيار منتج الإدخال؛ يجب التحقق من الغراء المستخدم تقنيًا بالإضافة إلى اللوحة والشريط وهندسة الماكينة.

65ما هو استخدام سائل تنظيف مخرج آلة ربط الحافة؟

تساعد سوائل التنظيف الخارجة على تقليل علامات الغراء السائبة التي قد تبقى على السطح بعد الترابط والتشطيب. لا ينبغي زيادة كمية المنتج دون النظر إلى نقطة الخروج وفرشاة التلميع والقماش أو هيكل اللباد وسطح اللوحة معًا.

66متى تستخدم منظف شريط الحافة اليدوي؟

يمكن استخدام المنظفات اليدوية في عمليات الإنتاج الصغيرة، أثناء إعداد الماكينة أو صيانتها أو على الأسطح التي لا يمكن للمعالجة التلقائية الوصول إليها. يجب أن تكون قطعة قماش التنظيف متوافقة مع السطح والطلاء؛ يجب أولاً إجراء تجربة خاضعة للرقابة في منطقة صغيرة غير مرئية.

67كيفية تنظيف بقايا الغراء إيفا؟

لتنظيف بقايا EVA، يتم فحص درجة حرارة البقايا ونوع السطح ومواد المعدات وتوافق منتج التنظيف المستخدم معًا. يجب اتباع وثائق المنتج واختبار التطبيق الصغير لأن درجة الحرارة الزائدة أو الكشط القاسي أو المذيب غير المناسب قد يؤدي إلى تلف السطح.

68لماذا تتم إزالة بقايا غراء PUR بلطف أكبر؟

نظرًا لأن مادة البولي يوريثان المصهور الساخن يمكن علاجها عن طريق التفاعل مع الرطوبة، فإن البقايا المتبقية في المعدات قد تتحول إلى هيكل أصعب وأكثر صعوبة في الإزالة. يجب أن يخضع وقت التنظيف وعامل الغسيل المستخدم ودرجة حرارة المعدات وإجراءات السلامة لخبرة الشركة المصنعة.

69هل يترك سائل تنظيف شريط الحافة علامات على السطح؟

قد يكون تكوين العلامة مرتبطًا بالجرعة، وتوافق السطح، والتجفيف أو التبخر، وتنظيف القماش أو الفرشاة، والبقايا السابقة على السطح بدلاً من المنتج نفسه. قبل زيادة الجرعة، يجب فحص نقطة التطبيق والطبقة المتبقية على السطح.

70كيف يمكن مقارنة عوامل التنظيف Riepe وMayer؟

لا ينبغي إجراء المقارنة على أساس أسماء المنتجات أو الألوان فقط. يجب تحديد الملاءمة الوظيفية من خلال فحص نوع المادة اللاصقة ونقطة الماكينة والبقايا والسطح والجرعة وشهادة السلامة واختبار التطبيق معًا.

71كيفية التحقق من أن المنتج مكافئ؟

ولا يتم التقييم المعادل فقط من خلال النظر إلى نفس الغرض من الاستخدام؛ تتم مقارنة التركيب الكيميائي ونقطة التطبيق وتوافق السطح والجرعة ونظام الآلة ووثيقة السلامة والنتيجة الفعلية للعملية. لا يمكن دعم المطالبة بالتكافؤ الفردي إلا من خلال البيانات الفنية والاختبارات العملية.

72هل العلامة التجارية أو التكنولوجيا مهمة في اختيار المنتج؟

تعتبر العلامة التجارية مرجعًا مهمًا لجودة الشركة المصنعة والتوثيق الفني؛ ومع ذلك، فإن ظروف التكنولوجيا والسطح والتطبيق والعملية تعتبر حاسمة في اتخاذ القرار الصحيح. قد تنتج منتجات مختلفة من نفس العلامة التجارية نتائج مختلفة تمامًا على خطوط أو أسطح مختلفة.

73كيف تؤثر الطاقة السطحية على اختيار المادة اللاصقة؟

تعد الطاقة السطحية أحد العوامل الرئيسية التي تؤثر على انتشار المادة اللاصقة وملامستها للسطح. قد تتطلب المواد البلاستيكية منخفضة الطاقة السطحية مادة أولية أو تنشيطًا سطحيًا أو تقنية لاصقة مختلفة؛ يجب التحقق من القرار عن طريق اختبار التطبيق.

74لماذا تعتبر سرعة الخط مهمة في اختيار المواد اللاصقة؟

تؤثر سرعة الخط بشكل مباشر على وقت الفتح وسلوك التبريد أو المعالجة الذي تتميز به المادة اللاصقة بين التطبيق والربط. مع زيادة السرعة، ينبغي إعادة تقييم الترطيب والالتصاق الأولي ونافذة التشطيب للمنتج.

75هل يتغير إعداد المنتج عندما تتغير مادة شريط الحافة؟

PVC، ABS، الميلامين، الخشب والطلاءات المختلفة ليس لها نفس السلوك السطحي. عندما تتغير مادة الشريط، يجب فحص وزن الغراء ودرجة الحرارة والضغط والسرعة، وإذا لزم الأمر، عائلة المنتج مرة أخرى؛ ولا ينبغي الافتراض أن الإعداد السابق صالح تلقائيًا.

76هل يلزم تنظيف الآلة عند تغيير المواد اللاصقة؟

عند التبديل بين مجموعات كيميائية مختلفة أو ملفات لزوجة مختلفة، يمكن أن يؤثر المنتج المتبقي في الخزان والخرطوم والفلتر والفوهة على المادة اللاصقة الجديدة. وينبغي اتباع إجراءات الاستبدال والتنظيف الخاصة بالشركة المصنعة للمنتج، ويجب التحكم في خطر الخلط وعدم التوافق.

77لماذا تعتبر تعبئة المنتج وكميته مهمة في الاختيار؟

يتم تقييم التعبئة والتغليف مع معدل الاستهلاك وسعة التخزين وحساسية المنتج للرطوبة أو الهواء ونظام التغذية للخط. التعبئة والتغليف الأكبر حجمًا ليست دائمًا أكثر كفاءة؛ وينبغي أيضًا مراعاة الاستخدام الآمن للمنتج ووقت الانتظار بعد الفتح.

78كيفية تحضير معلومات العينة لاختيار المنتج؟

يجب تسجيل اللوحة أو السطح المستخدم في العينة والشريط اللاصق وإعدادات الماكينة وسرعة الخط ودرجة الحرارة والوزن والنتيجة المتوقعة. إذا تمت إضافة الصورة الفوتوغرافية وسطح التمزق وصورة البقايا والوثيقة الفنية الموجودة أيضًا، فسيكون التقييم الفني أسرع وأكثر قابلية للمقارنة.

79ما هي معلومات السلامة التي يجب التحقق منها عند العمل باستخدام المواد اللاصقة؟

يجب نقل فئات المخاطر والتهوية ومعدات الحماية الشخصية والتخزين والانسكاب ومعلومات الإسعافات الأولية الموجودة في مستند SDS الخاص بالمنتج إلى إجراءات العمل. في الأنظمة الساخنة التطبيقية، ينبغي معالجة مخاطر الحروق وإدارة المعدات الساخنة بشكل منفصل.

80لماذا تعتبر التهوية ضرورية للمواد اللاصقة المذيبة؟

قد تتراكم أبخرة المذيبات في بيئة العمل وتشكل خطرًا على الصحة أو الحريق أو الانفجار اعتمادًا على فئة سلامة المنتج. ينبغي تحديد التهوية المناسبة والتحكم في مصادر الشرر والتخزين ومعدات الحماية الشخصية من خلال معايير SDS وإجراءات السلامة المهنية.

81كيف يتم مراقبة الجودة في عملية اللصق؟

ضبط الجودة؛ وقد تشمل اختبارات السطح المرئي، وسلوك الالتصاق أو الكسر، والوزن، ودرجة الحرارة، وسرعة الخط، وفتح الشريط، والتتبع، والفائض، واختبارات المقاومة البيئية عند الضرورة. يجب إنشاء خطة التحكم وفقًا لـ TDS للمنتج ومتطلبات العميل وبيئة الاستخدام الفعلية.

82هل اختيار المادة اللاصقة المستدامة هو مجرد انبعاثات منخفضة؟

لا. بالإضافة إلى الانبعاثات، يجب أيضًا تقييم استهلاك الطاقة ووزن المنتج والهدر وإعادة المعالجة وصيانة المعدات والتعبئة وعمر المنتج. يمكن أن يكون هناك عدد أقل من الأخطاء وعملية أكثر استقرارًا نتيجة مهمة، مما يقلل من الاستخدام الإجمالي للموارد.

83كيفية حساب التكلفة الإجمالية في اختيار المادة اللاصقة؟

فقط سعر الكيلو جرام أو العبوة لا يكفي. يجب تضمين الوزن والنفايات ووقت توقف الماكينة والتنظيف والطاقة والسرعة وإعادة العمل وعمر المنتج ومخاطر إرجاع العميل في التكلفة الإجمالية.

84كيف يمكن التحقق من أن الوثائق الفنية محدثة؟

يجب التحقق مما إذا كان رمز المنتج ولغة المستند وتاريخ المستند ورقم المراجعة والمصدر ينتمي إلى نفس المنتج. لا ينبغي إجراء تعديلات على العملية باستخدام المستندات التي تنتمي إلى رموز المنتجات القديمة أو المختلفة؛ بالنسبة لـ TDS وSDS الحالية، ينبغي استخدام مركز فني أو مصدر الشركة المصنعة.

85لماذا يجب اختبار المعلومات الفنية للمنتج قبل الإنتاج؟

تصف الورقة الفنية السلوك العام للمنتج؛ تعتمد النتائج الفعلية على السطح والجهاز والإعدادات والبيئة والسرعة وممارسة المشغل. وبالتالي فإن الاختبار الخاضع للرقابة قبل الإنتاج الضخم هو الخطوة الأساسية في تقييم الأداء والمخاطر الخاصة بالعميل.

86ما هو الغراء الساخن وفي أي خطوط يتم استخدامه؟

الغراء الساخن هو نظام لاصق صلب بنسبة 100 بالمائة ولا يحتوي على مذيبات ويتم تحويله إلى سائل عن طريق التسخين. يخلق التصاقًا أوليًا سريعًا عند التبريد. تستجيب عائلات EVA وPO وPUR وPSA لظروف السطح وسرعة الخط والقوة والاستخدام المختلفة. اعتمادًا على التطبيق، من الضروري فحص مجموعات المنتجات والمستندات الفنية معًا.

87ما هو الفرق الرئيسي بين ذوبان EVA الساخن وذوبان PUR الساخن؟

يعتبر الذوبان الساخن EVA حلاً اقتصاديًا وسريعًا وعمليًا للعديد من تطبيقات ربط الحواف القياسية. نظرًا لأن مادة PUR تعالج بالتفاعل مع الرطوبة، فقد تكون مقاومتها للماء والحرارة والمواد الكيميائية والمقاومة طويلة المدى أعلى. تصويت؛ السطح، مادة الحزام، سرعة الخط، درجة حرارة التطبيق، طريقة التنظيف وظروف الاستخدام النهائي. يمكنك مقارنة عائلات المنتجات في قسم منتجات جوات.

88في أي الحالات يُفضل الذوبان الساخن PO على EVA؟

تُستخدم أنظمة الذوبان الساخن المستندة إلى PO بشكل خاص في التعبئة والتغليف وخطوط الإنتاج عالية السرعة حيث يكون التشغيل النظيف واستقرار الحرارة واستمرارية العملية أمرًا مهمًا. يختلف الالتصاق ووقت الفتح واللزوجة وسلوك درجة الحرارة اعتمادًا على التركيبة. يجب اختبار الاختيار النهائي وفقًا لسطح التغليف وغرفة الآلة ودرجة حرارة التطبيق وسرعة الإنتاج.

89ما هي التطبيقات التي يعتبر ذوبان PSA الساخن مناسبًا لها؟

PSA هو نظام ذوبان ساخن حساس للضغط ويلتصق عند تطبيق الضغط. يتم استخدامه في الملصقات والأشرطة والأفلام والأسطح ذاتية اللصق وتجليد الكتب وتطبيقات التصفيح الخاصة. في التوصيلات التي تتطلب مقاومة هيكلية ومقاومة لدرجات الحرارة العالية، يجب مراعاة EVA أو PO أو PUR أو تقنية أخرى بدلاً من PSA.

90كيفية اختيار الغراء المناسب لربط الحواف؟

للحصول على الاختيار الصحيح، يتم فحص مادة الشريط وسطح اللوحة وسرعة الخط ودرجة حرارة التطبيق وغرفة الغراء والمظهر المتوقع والرطوبة ومقاومة الحرارة معًا. يتم أولاً تحديد عائلة التكنولوجيا، ثم يتم تحديد رمز المنتج وإعدادات الجهاز. يقدم صناعة كوجاك التوجيه الفني مع معلومات التطبيق.

91هل يمكن استخدام نفس المادة المذابة بالحرارة على نطاقات الحواف PVC وABS؟

لا تتمتع جميع أشرطة PVC وABS بنفس الطاقة السطحية أو معالجة السطح الخلفي أو هيكل الطلاء. لهذا السبب، لا ينبغي أن نتوقع من نفس الغراء أن يعطي نفس النتيجة على كل شريط. يجب تقييم الالتصاق وترطيب السطح وخط الغراء وقوة التقشير والمظهر من خلال عينة خاضعة للرقابة.

92كيف تقلل من خطر التشقق والكسر في أشرطة حافة الأكريليك؟

يلعب التبريد وضغط الماكينة وهندسة الحواف ودرجة حرارة المعالجة ونظافة السطح أدوارًا حاسمة في أشرطة الأكريليك. يمكن أن يساعد الجمع بين عامل معالجة سائل التبريد المناسب وإعداد الخط المتحكم فيه ومعالجة الحواف الصحيحة في تقليل مخاطر التشقق. يجب تقييم نقاط الماكينة وتسلسل العملية معًا بالإضافة إلى التغير الكيميائي.

93لماذا تعتبر درجة حرارة الغراء مهمة في آلة ربط الحواف؟

تؤثر درجة حرارة الغراء على اللزوجة، وترطيب السطح، ووقت الفتح، والنقل، وسمك الفيلم على شريط الحافة. يمكن أن تؤدي درجة الحرارة المنخفضة إلى ضعف الترطيب والخطوط، بينما يمكن أن تؤدي درجة الحرارة المرتفعة إلى التدهور الحراري وتغير اللون واستهلاك الطاقة. يجب أن تؤخذ قيم TDS الحالية كأساس لكل منتج.

94ماذا يعني وقت الفتح في تطبيق Hot Melt؟

الوقت المفتوح هو الوقت الذي يحتفظ فيه الغراء بقدرة كافية على الترطيب والالتصاق للترابط بعد تطبيقه على السطح. سرعة الخط، ودرجة حرارة الغراء، ودرجة حرارة السطح، ودرجة الحرارة المحيطة، والكمية المطبقة تتغير في وقت الفتح. يمكن أن يكون وقت العمل القصير ميزة على الخطوط السريعة؛ ومع ذلك، إذا كان هناك تأخير ملح، فقد يحدث عدم توافق.

95كيف تؤثر لزوجة الغراء على أداء الآلة؟

تحدد اللزوجة سلوك انتقال الغراء عبر المضخة والخرطوم والفوهة والأسطوانة ورأس التطبيق. قد تؤدي اللزوجة العالية إلى عدم كفاية النقل أو تحميل المعدات؛ قد تشكل اللزوجة المنخفضة خطر الفائض والتدفق والأغشية غير المستوية. يجب تقييم اللزوجة مع درجة حرارة القياس.

96ما الذي يسبب تجاوز الغراء في آلة ربط الحافة؟

تجاوز؛ قد يكون السبب هو كمية الغراء الزائدة، أو ارتفاع درجة الحرارة، أو اللزوجة المنخفضة، أو الطباعة غير الصحيحة، أو عدم توافق الشريط أو اللوحة، والتغيرات في سرعة الخط. يجب التحكم في كمية التطبيق وضغط الأسطوانة ودرجة حرارة الغرفة وإعداد الكاشطة والسطح الخلفي للحزام معًا.

97لماذا تعتبر نظافة الماكينة أكثر أهمية عند استخدام مادة PUR الساخنة؟

نظرًا لأن مادة البولي يوريثان المصهور الساخن يمكن علاجها عن طريق التفاعل مع الرطوبة، فقد يتصلب المنتج المكشوف بمرور الوقت ويشكل رواسب على المعدات. يجب تطبيق خطة تنظيف وفقًا لتعليمات الشركة المصنعة للخزان والخرطوم والفوهة ورأس التطبيق. يجب التحقق من صحة منتج التنظيف وفقًا لنظام PUR وإجراءات الماكينة المستخدمة.

98ما الذي تفعله سوائل تنظيف مدخل ومخرج آلة ربط الحواف؟

تساعد العوامل المخترقة على تقليل ارتباط الغراء بالمناطق غير المرغوب فيها على السطح قبل تطبيق المادة اللاصقة. تدعم عوامل البدء أو التشطيب إزالة البقايا السائبة من قطعة العمل في وحدات التلميع والتنظيف. في عائلة منتجات Riepe، يجب تقييم نقطة التطبيق ومعدات الماكينة وجودة السطح المستهدف معًا. انتقل إلى قسم المواد الكيميائية في شركة Riepe للحصول على خيارات تفصيلية.

99متى تستخدم منظف شريط الحافة اليدوي؟

يمكن استخدام المنظف اليدوي في الإنتاجات الصغيرة، أو إعداد العينات، أو التحكم في الأسطح خارج الماكينة، أو أثناء الصيانة أو على الخطوط التي لا تحتوي على أنظمة رش أوتوماتيكية. قبل التطبيق، يجب فحص المقاومة الكيميائية للسطح ونطاق الحافة، ويجب اتباع تعليمات الشركة المصنعة وتوفير التهوية الكافية.

100ما الذي يجب مراعاته عند اختيار مذيب التنظيف لآلة ربط الحواف؟

عند اختيار المذيب، يتم أخذ كيمياء الغراء والمواد السطحية ومقاومة الطلاء والبلاستيك ومعدل التبخر وفئة القابلية للاشتعال وقيود الشركة المصنعة للآلة ومتطلبات السلامة المهنية في الاعتبار. ليس كل مذيب آمنًا على كل البلاستيك أو الطلاء. أولاً، يجب إجراء الاختبار في منطقة صغيرة وغير مرئية ويجب فحص SDS الحالي.

101ما الفرق بين TDS وSDS؟

يشرح TDS المواصفات الفنية للمنتج ومنطقة الاستخدام ودرجة حرارة التطبيق واللزوجة وتوصيات العملية. تحتوي صحيفة بيانات السلامة (SDS) على معلومات حول المخاطر الكيميائية والاستخدام الآمن والتخزين والإسعافات الأولية والنقل. يجب تقييم TDS لاختيار المنتج وSDS للسلامة المهنية والتشغيل القانوني معًا. يمكن الحصول على الإرشادات من خلال مركز المعلومات الفنية.

102كيف يمكنني العثور على ورقة البيانات الفنية مع رمز المنتج؟

يمكنك البحث عن رمز المنتج حسب عائلة المنتج وتنسيق الرمز، مثل 280.30 أو 605.62 أو 687.40 أو 930.54 أو LP163/93. جرب أيضًا الإصدار المبسط من الكود للتعرف على الاختلافات في الشرطات والنقاط والشرطات المائلة والمسافات. إذا لم يتم العثور على نتائج، فاحصل على الدعم من مركز المعلومات الفنية أو فريق صناعة كوجاك الفني.

103كيفية التحقق من Riepe أو ماير ما يعادلها؟

ولا يتم إجراء التقييم المكافئ بناءً على التشابه في اسم المنتج أو لونه. تتم مقارنة نقطة التطبيق، والأسرة الكيميائية، وتوافق السطح، وإعدادات الماكينة، واللزوجة، والتعبئة، وفئة السلامة، ونتائج الإنتاج الفعلية. لا ينبغي تقديم مطالبات التكافؤ الفردي دون الحصول على TDS/SDS الحالي واختبار الإنتاج التجريبي.

104لماذا يجب إجراء اختبار العينات على منتجات ربط الحواف؟

قد يعطي المنتج نفسه نتائج مختلفة في ظل اختلاف الماكينة والشريط واللوحة والسرعة والظروف البيئية. يسمح اختبار العينة برؤية الالتصاق وخط الغراء وقوة التقشير واللون واللمعان والنزيف والنظافة والسلوك على المدى الطويل. يقوم صناعة كوجاك بتقييم معلومات الطلب معًا قبل العرض الفني.

105هل ينبغي اختيار EVA أو PUR لربط حواف الأثاث؟

إذا كان الاقتصاد والتشغيل السريع والتطبيقات الداخلية القياسية من الأولويات، فإن EVA؛ يمكن أخذ PUR في الاعتبار إذا كانت هناك حاجة إلى مقاومة عالية للرطوبة والحرارة والكيميائية وطويلة الأمد. يتم التحقق من الاختيار الصحيح من خلال مجموعة شريط اللوحة وظروف الإنتاج. يمكنك مقارنة العائلات ذات الصلة في مجموعة منتجات Jowat.

106ما هي خصائص الذوبان الساخن المهمة في إنتاج التغليف؟

يتم تسليط الضوء على الالتصاق السريع، ووقت الفتح، وسرعة الخط، وسطح الورق المقوى أو الفيلم، واستقرار الجرعة، والخيوط المنخفضة، والتشغيل النظيف، ومقاومة الحرارة المطلوبة في العبوة. تخدم أنظمة EVA وPO وPSA عمليات مختلفة لإغلاق الصناديق وتصفيحها ووضع العلامات عليها؛ لا ينبغي استخدام نفس المنتج في كل عبوة.

107كيفية اختيار المادة اللاصقة في تطبيقات النسيج والتصفية؟

في عمليات النسيج والتصفية، يتم تقييم المرونة واختراق الأسطح المسامية ومقاومة الغسيل أو درجة الحرارة والرائحة واللون وطريقة التطبيق معًا. بالنسبة لتصفيح المرشح والربط غير المنسوج وتطبيقات المنسوجات التقنية، يمكن أن يكون وقت فتح المنتج وخصائص الفيلم النهائية أمرًا بالغ الأهمية.

108كيف يمكنني تقليل استهلاك الغراء وتكلفة الإنتاج الإجمالية؟

ليس فقط السعر للكيلوغرام الواحد، ولكن يجب أيضًا مراعاة الجرعة الصحيحة، والهدر المنخفض، ووقت التوقف القصير، والآلة النظيفة، وتقليل إعادة العمل واستهلاك الطاقة. اللزوجة المناسبة ودرجة الحرارة الصحيحة والتطبيق المتحكم فيه يمكن أن تقلل من الاستهلاك. يمكن للفريق الفني إعداد مقترح يقيم تكاليف المنتج والعملية معًا.

109كيف يجب تخزين المواد اللاصقة المذوبة بالحرارة؟

يجب تخزين المنتجات في عبواتها الأصلية، في ظروف جافة وباردة، بعيدًا عن أشعة الشمس المباشرة ووفقًا لتوصيات الشركة المصنعة. في منتجات PUR، تعتبر ملامسة الرطوبة ووقت الانتظار بعد فتح العبوة وطريقة إعادة الإغلاق ذات أهمية خاصة. يجب أن تؤخذ ظروف تخزين TDS وSDS الحالية كأساس لكل منتج.

110ما هي احتياطات السلامة المهنية المطلوبة للمواد اللاصقة القائمة على المذيبات؟

تتطلب المنتجات القائمة على المذيبات التهوية، والقفازات والنظارات الواقية المناسبة، وإزالة الشرر ومصادر اللهب، والتحكم في الكهرباء الساكنة، والتخزين الصحيح، والامتثال لتعليمات SDS. يجب إجراء تقييم المخاطر وفقًا لخصائص التبخر والقابلية للاشتعال للمنتج في منطقة التطبيق.

111ما هي المعلومات التي يجب مشاركتها للحصول على عرض أسعار فني أسرع؟

يمكن إجراء تقييم أولي أسرع إذا تمت مشاركة اسم التطبيق، والعلامة التجارية للماكينة وطرازها، ومواد السطح والشريط، ورمز المنتج الحالي، وسرعة الخط، ودرجة حرارة التشغيل، والاستهلاك الشهري، وتفضيل التعبئة والتغليف، والمشكلة التي تمت مواجهتها. TDS، SDS، صورة المنتج وعينة الإنتاج، إذا كانت متوفرة، تعزيز المعلومات. يمكنك المتابعة إلى نموذج العرض الفني.

112لماذا يتم إعادة فحص إعدادات الماكينة عند تغيير المواد اللاصقة؟

قد تختلف اللزوجة ووقت الفتح ودرجة حرارة التطبيق واستقرار الحرارة وترطيب السطح للمنتجات المختلفة. لذلك، عند تغيير المنتج، يجب إعادة ضبط درجة حرارة الغرفة والجرعة والضغط وسرعة الخط وإجراءات التنظيف والتحكم في القطعة الأولى. وينبغي إجراء تجربة خاضعة للرقابة قبل وضع التغيير في الإنتاج الضخم.

113ما هو التمهيدي لربط الحواف وماذا يفعل؟

التمهيدي هو منتج مساعد يستخدم لإنشاء واجهة أكثر ملاءمة بين المادة اللاصقة والمادة، خاصة على الأسطح ذات الطاقة السطحية المنخفضة أو التي يصعب الالتصاق بها. الحاجة إلى مادة أولية في فيلم PVC، أو أشرطة حافة ABS أو طلاءات خاصة؛ يجب تقييم هيكل الشريط ومعالجة السطح الخلفي وتكنولوجيا اللصق وعملية الماكينة معًا. إن استخدام البرايمر وحده لا يشكل بديلاً عن اختيار الصمغ المناسب؛ يجب اختبار توافق السطح وظروف التجفيف قبل التطبيق.

114متى يتم استخدام التمهيدي في فيلم PVC ونطاقات ABS؟

بطانة؛ يمكن تقييمه في الحالات التي لا يوفر فيها السطح ترطيبًا أو التصاقًا كافيًا بالمادة اللاصقة، أو توصي الشركة المصنعة للشريط باستخدام مادة أولية، أو تكون مقاومة التقشير غير كافية في اختبار التطبيق. يجب التحقق من كمية التطبيق ووقت التجفيف أو التهوية وتوافق المادة اللاصقة المراد تطبيقها. لتحديد رمز المنتج، يجب فحص معلومات الشركة المصنعة للشريط وظروف الماكينة والبيانات الفنية الحالية معًا.

115ما هو الفرق بين لاصق التشتت المائي والذوبان الساخن؟

تحتوي المواد اللاصقة المشتتة ذات الأساس المائي على الماء كمرحلة حاملة، ويحدث تكوين الرابطة في الغالب عن طريق إزالة الماء أو امتصاصه عن طريق السطح. المواد اللاصقة المذوبة بالحرارة خالية من المذيبات، وأنظمة صلبة بنسبة 100 بالمائة؛ يتم تطبيقه عن طريق التسخين ويخلق التصاقًا أوليًا سريعًا عند التبريد. يحدد وقت التجفيف، ومسامية السطح، وسرعة الخط، ودرجة حرارة التطبيق، وتوقعات القوة النهائية التكنولوجيا المناسبة.

116في أي التطبيقات يُفضل استخدام المادة اللاصقة القائمة على المذيبات؟

يمكن أخذ المواد اللاصقة ذات الأساس المذيب في الاعتبار عند الحاجة إلى ترطيب سريع أو تكوين غشاء متحكم فيه أو مقاومة كيميائية خاصة على أسطح معينة. ومع ذلك، فإن تبخر المذيبات، والتهوية، والقابلية للاشتعال، وتوافق السطح، ووقت التجفيف، وشروط السلامة المهنية هي أجزاء لا يتجزأ من العملية. يجب اتخاذ قرار التطبيق باستخدام مستندات TDS وSDS للمنتج، بالإضافة إلى الاختبار الخاضع للرقابة على السطح الحقيقي.

117لماذا يتم تقديم المادة اللاصقة المذوبة بالحرارة على شكل حبيبات أو كتلة أو سجق؟

تنسيق التغليف يتم اختياره بناءً على نظام التغذية، سعة الخزان، طريقة الصهر، معدل الاستهلاك، التخزين واستخدام المشغل بدلاً من التركيب الكيميائي للمنتج. يمكن أن تكون الحبيبات مفيدة في الجرعات السريعة وأنظمة التغذية الصغيرة، بينما يمكن أن يكون شكل الكتلة أو النقانق مفيدًا في بعض أنظمة الخزانات والخرطوشات. لا ينبغي اعتبار الحزم المختلفة في نفس عائلة التكنولوجيا مناسبة تلقائيًا لنفس الجهاز، بل يجب التحقق من تعليمات الشركة المصنعة.

118كيفية تحديد جرام لاصق ربط الحواف؟

غراماج؛ يتم تحديد ذلك من خلال السطح الخلفي للشريط، واللوحة، ولزوجة المادة اللاصقة، وبكرة الماكينة أو رأس التطبيق، وسرعة الخط وخط الالتصاق المستهدف. قد يتسبب الوزن المنخفض في حدوث فجوات وضعف الالتصاق، في حين أن الوزن الزائد قد يسبب مشاكل في الفائض واللمعان والتكلفة واللمسة النهائية. يتم العثور على الإعداد الأكثر دقة من خلال تقييم العينة والقسم والتقشير الخاضع للرقابة ضمن نطاق TDS للمنتج.

119لماذا تتشكل فجوة أو فقاعة تحت شريط الحافة؟

الفجوة والفقاعة. قد يحدث ذلك بسبب عدم كفاية ترطيب السطح، أو درجة الحرارة المنخفضة أو غير المستقرة، أو عدم كفاية كمية المادة اللاصقة، أو عدم التوافق على السطح الخلفي للشريط، أو انخفاض الطباعة أو سرعة الخط خارج نافذة العملية. يجب تنظيف أسطح اللوحة والشريط، ويجب فحص درجة الحرارة الفعلية للغراء وحالة التلامس لأسطوانات الضغط. لماذا يجب التحقق من صورة التمزق والقسم بدلاً من تغيير إعداد واحد.

120لماذا يكون خط الغراء سميكًا أو مرئيًا على حافة النطاق؟

خط غراء مرئي؛ قد يزيد بسبب الوزن الزائد، أو ضبط الأسطوانة بشكل غير صحيح، أو عدم توافق السطح والحزام، أو السيولة العالية، أو عدم كفاية الطباعة أو تلوث معدات التشطيب. لون المنتج وحده لا يحدد جودة المظهر. وينبغي فحص الوزن ودرجة الحرارة والضغط ومحاذاة الحزام وخطوات التلميع أو التنظيف معًا؛ يجب تحديد معايير القبول بناءً على عينة العميل.

121كم من الوقت يستغرق ذوبان PUR الساخن للمعالجة الكاملة؟

ليس من الصحيح إعطاء وقت معالجة عام واحد لمادة PUR الساخنة. الأداء النهائي؛ تختلف تفاعلية المنتج اعتمادًا على الرطوبة المحيطة والسطحية، ودرجة الحرارة، وسمك خط الالتصاق، وحالة الانتظار المغلقة أو المفتوحة والمواد المستخدمة. يجب التمييز بين الالتصاق الأولي والمعالجة الكاملة، ويجب أخذ معلومات المعالجة الموجودة في TDS الحالي للمنتج واختبار الإنتاج الفعلي كأساس.

122ما هي المعلومات التي يجب قراءتها في مستند TDS لاختيار المادة اللاصقة؟

بادئ ذي بدء، يجب فحص عائلة تكنولوجيا المنتج ومنطقة الاستخدام والأسطح المناسبة ودرجة حرارة التطبيق واللزوجة ووقت الفتح والوزن الموصى به واللون وظروف التخزين. تعتبر معلومات المعالجة وتنظيف المعدات الخاصة بمنتجات PUR، ومعلومات السلامة والتهوية للمنتجات القائمة على المذيبات مهمة أيضًا. القيم في TDS هي النطاق الفني العام؛ يجب التحقق من القرار النهائي باستخدام المادة الفعلية وعينة الإنتاج.

123ما الذي يجب فعله إذا تعذر العثور على TDS أو SDS التركية؟

أولاً، تحقق مما إذا كان رمز المنتج مكتوبًا بشكل صحيح، والمراجعة الحالية للوثيقة وتنسيقات التعليمات البرمجية المختلفة. إذا لم يكن هناك مستند تركي، فيجب فحص المستند الأصلي الحالي بعناية لإجراء تقييم أمني وفني، ويجب طلب إرشادات المستندات والاستخدام من الفريق الفني لشركة صناعة كوجاك قبل تقديم الطلب. ليس من الآمن تحديد درجة الحرارة أو الجرعة بافتراض عدم وجود وثائق فنية.

124ما هي المعلومات المطلوبة عند اختيار كود منتج لاصق جوات؟

بالنسبة لاختيار رمز المنتج، يجب مشاركة مادة السطح والشريط والتطبيق ونوع الجهاز وسرعة الخط ودرجة الحرارة والرطوبة المتوقعة ومقاومة الحرارة ومعايير المظهر ومعلومات العملية الحالية. قد تختلف الرموز الموجودة ضمن عائلة المنتج نفسها في اللزوجة أو اللون أو وقت الفتح أو منطقة التطبيق. لهذا السبب، لا ينبغي تحديد الكود بمجرد النظر إلى العلامة التجارية أو اسم عائلة المنتج، ولكن يجب تقييم TDS للمنتج ونتيجة العينة معًا.

125هل يعمل سائل التنظيف Riepe على إذابة بقايا المادة اللاصقة تمامًا؟

تساعد عوامل تنظيف Riepe على تقليل بعض نطاقات الحواف وبقايا اللمسات النهائية؛ ومع ذلك، لا ينبغي توقع نفس التأثير لكل بقايا لاصقة أو سطحية أو معالجة. يجب تقييم نقطة تطبيق المنتج على الجهاز وجرعته ومعدات التلميع وتوافق السطح معًا. بالنسبة للبقايا الصعبة مثل PUR المعالج، لا ينبغي ضمان النتائج دون تعليمات المنتج ومعلومات السلامة واختبار التطبيق الخاضع للرقابة.

126لماذا يتم اختيار منتجات Riepe للمدخل والوسط والمخرج بشكل مختلف؟

تقوم نقاط الدخول والعملية والخروج على خط ربط الحافة بمهام مختلفة. يمكن استهداف الفصل أو تقليل التلوث عند المدخل، والتبريد أو النقل عند نقطة المنتصف، وتنظيف السطح ودعم التشطيب عند المخرج. لا ينبغي الافتراض أنه سيتم استخدام المنتج في جميع النقاط دون معرفة تصميم الماكينة ونظام الرش أو الجرعات وتكنولوجيا الغراء وتوقعات جودة السطح.

127ما هي عوامل تنظيف آلة ربط الحواف Mayer ProLine المستخدمة؟

سلسلة ماير برولاين؛ وتتكون من منتجات يتم وضعها وفقًا لاحتياجات العمليات المختلفة مثل الفصل والتبريد المضاد للكهرباء الساكنة والتشحيم والتنظيف. ويمكن اعتبار هذه المنتجات بمثابة بدائل وظيفية لأنظمة Riepe؛ ومع ذلك، يجب التحقق من التكافؤ الدقيق عن طريق نقطة الماكينة الصحيحة، والجرعة، وتوافق السطح، وTDS/SDS الحالي واختبار الإنتاج. يجب مشاركة نوع الآلة والبقايا المستخدمة قبل اختيار المنتج.

128هل يفضل استخدام EVA أو PO لإغلاق الصناديق الكرتونية؟

في حالة تطبيق الإغلاق، يتم تقييم امتصاصية الورق المقوى ونسبة الألياف المعاد تدويرها وسرعة الخط ووقت الفتح ودرجة حرارة الالتصاق ومقاومة البرد معًا. يمكن أن تكون مادة EVA خيارًا اقتصاديًا وسريعًا في العديد من تطبيقات التغليف العامة؛ من ناحية أخرى، يمكن أن يبرز PO في عملية نظيفة أو سرعة عالية أو متطلبات معينة للحرارة والمرونة. يجب التحقق من الاختيار الصحيح من خلال عينة الكرتون وإعداد الجهاز.

129كيفية اختيار المادة اللاصقة في تطبيقات المنسوجات والمرشحات وغير المنسوجة؟

في هذه التطبيقات، يتم فحص المسامية وبنية الألياف والمرونة وسرعة التصفيح والرائحة واللون ومقاومة الغسيل أو درجة الحرارة وصلابة فيلم الالتصاق معًا. اختيار نظام الذوبان الساخن أو التشتت أو النظام التفاعلي؛ ويرتبط بامتصاص السطح والمرونة المطلوبة. لا ينبغي أن يتم الاختيار النهائي دون اختبار وقت فتح المنتج وطريقة التطبيق على المنسوجات الحقيقية أو مواد الترشيح.

130ما هي الاختبارات التي يجب إجراؤها قبل وضع المادة اللاصقة في الإنتاج الضخم؟

كحد أدنى، ينبغي التحكم في ترطيب السطح، والالتصاق الأولي، وسلوك التقشير أو الكسر، ومظهر خط الرابطة، وفتح الحافة، والنزيف، ودرجة الحرارة، واستقرار سرعة الخط. يمكن إضافة اختبارات الرطوبة أو الحرارة أو التلامس الكيميائي أو الشيخوخة حسب ظروف الاستخدام النهائي. يجب إعداد خطة الاختبار مع TDS للمنتج ومواصفات العميل وظروف العملية الفعلية.

131ما هي المعلومات التي يجب أن أرسلها إلى صناعة كوجاك لاختيار المواد اللاصقة؟

يجب مشاركة اسم التطبيق، اللوحة أو السطح، مادة الشريط أو العداد، العلامة التجارية للماكينة وطرازها، سرعة الخط، درجات حرارة الخزان والفوهة، رمز اللاصق الحالي، الاستهلاك الشهري، تفضيل التغليف والمشكلة التي تمت مواجهتها. سيكون التقييم الفني أكثر دقة إذا تمت إضافة صورة المنتج أو TDS/SDS أو صورة التمزق أو البقايا ومعلومات العينة.

132ما أهمية نوع البلاستيك عند اختيار لاصق البلاستيك؟

لا تتمتع PE وPP وPVC وABS وPMMA والمواد البلاستيكية الهندسية المختلفة بنفس الطاقة السطحية أو المظهر الجانبي للمقاومة الكيميائية أو إعداد السطح. ولذلك فإن اسم "لاصق البلاستيك" وحده لا يكفي. ينبغي تحديد نوع البلاستيك وطلاء السطح ودرجة حرارة الاستخدام والحمل والمرونة وظروف الاتصال الكيميائي؛ يجب التحقق من اختيار المنتج من خلال اختبار الالتصاق والتقادم على الجزء الفعلي.

133كيفية ربط المواد البلاستيكية ذات الطاقة السطحية المنخفضة مثل PP و PE؟

في المواد البلاستيكية ذات الطاقة السطحية المنخفضة مثل PP وPE، قد يكون من الصعب على العديد من المواد اللاصقة أن تنتشر وتلتصق بالسطح. يمكن تقييم المعالجات السطحية مثل تنظيف الأسطح، أو الكورونا أو البلازما، أو التمهيدي المناسب أو نظام لاصق خاص؛ ومع ذلك، فإن نفس العملية ليست آمنة أو ضرورية في كل تطبيق. يجب التحقق من المعالجة السطحية ووقت التثبيت والمواد اللاصقة وظروف الاستخدام النهائي من خلال عينة الإنتاج.

134ما هو الفرق بين التمهيدي والمواد اللاصقة؟

التمهيدي هو الطبقة المساعدة المستخدمة لزيادة التوافق بين السطح والمادة اللاصقة الرئيسية؛ المادة اللاصقة الرئيسية هي المنتج الذي ينشئ الاتصال. لا يعد استخدام البرايمر بديلاً عن تنظيف الأسطح والمواد اللاصقة المناسبة وكمية التطبيق الصحيحة واختبار العملية. يجب التحقق من وقت التجفيف أو التهوية للطلاء التمهيدي، وتوافق سطحه وتوافقه الكيميائي مع المادة اللاصقة التي سيتم تطبيقها عليه من خلال الوثيقة الفنية الحالية.

135في أي المواد يتم استخدام مادة لاصقة من البلاستيك الصلب؟

يمكن أن يشير مصطلح المادة اللاصقة البلاستيكية الصلبة إلى منتجات مختلفة مثل PVC أو ABS أو PMMA أو البولي كربونات أو أي بلاستيك آخر. عند اختيار المنتج، يجب فحص نوع البلاستيك وهندسة الأجزاء والفجوة والصلابة والتأثير والاهتزاز ودرجة الحرارة والاتصال الكيميائي معًا. فقط لأن المادة تبدو صلبة لا يعني أنها ستلتصق بسهولة؛ يجب اختبار نمط الكسر والقوة على الجزء الحقيقي.

136ما هو الفرق بين المادة اللاصقة المذيبة PVC والذوبان الساخن؟

يمكن أن تعمل المواد اللاصقة المذيبة PVC على أسطح معينة من PVC من خلال عمل المذيبات وتوافق السطح؛ ومن ناحية أخرى، يتم تطبيق أنظمة الذوبان الساخن عن طريق التسخين وتخلق التصاقًا سريعًا عند التبريد. تعتبر درجة حرارة التطبيق، سواء كان السطح صلبًا أو مرنًا، والخلوص، وسرعة الخط، والتهوية، وتوقعات القوة النهائية أمرًا حاسمًا في اختيار التقنيتين. لا يعني اسم PVC أنه يمكن استخدام كلا النظامين في كل جزء.

137لماذا قد يكون التصاق المادة اللاصقة المذابة بالحرارة ضعيفًا على الأسطح الباردة؟

يمكن أن يؤدي السطح البارد إلى تسريع فقدان الحرارة للمادة اللاصقة المنصهرة، مما يقلل من الوقت الذي يستغرقه الانتشار والبلل على السطح. يمكن رؤية ذلك على أنه مسار أولي منخفض أو خطوط أو فجوات أو فتحة حافة. يجب التحكم في درجة حرارة اللوحة والحزام، ودرجة حرارة التطبيق، ووقت الفتح، وسرعة الخط والضغط معًا؛ يجب حماية نافذة العملية داخل المنتج TDS دون تسخين غير ضروري للسطح.

138كم من الوقت يستغرق الغراء الساخن حتى يجف؟

في أنظمة الذوبان الساخن، يحدث الالتصاق الأولي عادةً مع التبريد؛ لذلك، لا ينبغي تقييمه بنفس طريقة تقييم مفهوم التجفيف في المنتجات ذات الأساس المائي أو المذيب. القوة المطلقة؛ يعتمد ذلك على تكنولوجيا المنتج وسمك المادة اللاصقة ودرجة حرارة السطح والطباعة ووقت الفتح وظروف الاستخدام. في أنظمة PUR التفاعلية، قد تحدث معالجة بالرطوبة بالإضافة إلى التبريد؛ يجب أن تعتمد الفترة المحددة على TDS المنتج.

139ماذا يحدث إذا انتهت مدة صلاحية المادة اللاصقة المذوبة بالحرارة؟

قد تتجاوز اللزوجة أو اللون أو التدفق أو الاتجاه الأولي أو القوة النهائية لمنتج العمر الافتراضي حدود الشركة المصنعة. يعد ملامسة الرطوبة والتعبئة المفتوحة أمرًا مهمًا أيضًا لمنتجات PUR. قبل استخدام المنتج، يجب التحقق من الدفعة وحالة التغليف وظروف التخزين وTDS/SDS الحالية؛ في الإنتاج النقدي، لا ينبغي منح الموافقة على أساس المظهر وحده.

140إذا تغير لون أو رائحة الغراء، فهل يمكن الاستمرار في الإنتاج؟

تغير اللون أو الرائحة. قد يكون ذلك علامة على الحمل الحراري الزائد، أو البقاء لفترات طويلة في الخزان، أو تلوث المنتجات الأجنبية، أو التقادم، أو التخزين غير المناسب. عند ملاحظة التغييرات، يجب فحص سجلات درجة الحرارة، ووقت الانتظار، ودفعة المنتج، وحالة الفلتر والفوهة؛ لا ينبغي أن يستمر الإنتاج دون اختباره على الأسطح الحرجة. يجب أيضًا أن تؤخذ في الاعتبار إجراءات السلامة والشركة المصنعة بالنسبة للمنتجات المعتمدة على البولي يوريثان والمذيبات.

141لماذا تصبح الفوهة أو الفلتر الموجود في آلة الصهر الساخن مسدودة؟

انسداد؛ قد يكون سبب ذلك الإجهاد الحراري للمنتج، أو التخزين لفترة طويلة، أو البقايا المتفحمة، أو تداخل المنتجات الأجنبية، أو المرشح غير المناسب، أو درجة الحرارة المنخفضة، أو التنظيف غير الكافي. قبل التنظيف أو استبدال الأجزاء، يجب إيقاف تشغيل المعدات بشكل آمن، ويجب اتباع تعليمات الصيانة الخاصة بالشركة المصنعة، ويجب التحقق من توافق منتج الغسيل المستخدم مع الآلة.

142ما هو الغراء الذي يجب اختياره لقشرة الخشب والتصفيح؟

في طلاء الخشب وتصفيحه، يتم تقييم امتصاصية السطح ونوع الطلاء وطريقة الضغط أو الخط ووقت الفتح والضغط ونعومة السطح والمقاومة المتوقعة للرطوبة أو الحرارة معًا. قد يكون التشتت أو الذوبان الساخن EVA أو الذوبان الساخن التفاعلي PUR أو أي نظام آخر مناسبًا لعمليات مختلفة. يجب أن يتم الاختيار الفني بناءً على طريقة التطبيق وظروف الاستخدام النهائي بدلاً من اسم المنتج.

143كيفية تقييم مقاومة الحرارة والرطوبة في لاصق الصندوق والكرتون؟

يحدد وزن الورق المقوى وطلاءه ونسبة الألياف المعاد تدويرها ودرجة الحرارة المحيطة والرطوبة وظروف النقل وسرعة الخط وهندسة الإغلاق توقعات القوة. يجب اختبار ليس فقط الالتصاق الأولي ولكن أيضًا خطر الفتح أثناء التخزين والنقل. يجب التحقق من اختيار مادة EVA أو PO المصهور الساخن من خلال عينة التغليف وظروف الخط الفعلية.

144ما الذي يجب أن تبحث عنه عند اختيار مادة PSA الساخنة المصهور لإنتاج الملصقات والأشرطة؟

في اختيار PSA، يتم فحص الطاقة السطحية، والالتصاق الأولي، والتقشير، ومقاومة القص، وإعادة التموضع، والفيلم أو المواد الحاملة، ودرجة الحرارة وظروف الشيخوخة. إن الاتجاه العالي ليس هو الخيار الصحيح دائمًا؛ يمكن ملاحظة بقايا على السطح أو نزيف من الحافة أو انفصال عن الناقل. ينبغي النظر في اختبار TDS للمنتج واختباره على الملصق الفعلي أو مادة الشريط معًا.

145كيف ينبغي تحضير سطح اللوحة في آلة ربط الحواف؟

يجب أن يكون سطح اللوحة خاليًا من الغبار والزيوت والجزيئات السائبة والرطوبة وبقايا العمليات. يؤثر أيضًا استواء السطح وهندسة الحواف وجودة القطع واستمرارية المنطقة الملامسة للشريط على الالتصاق. يجب تحديد استخدام المنظف أو التمهيدي وفقًا لتوافق المواد وتعليمات المنتج؛ مجرد زيادة درجة حرارة الغراء دون تصحيح إعداد السطح قد لا يوفر حلاً دائمًا.

146ما الذي يسبب البهتان أو اللمعان على السطح بعد ربط الحواف؟

بلادة أو تألق. قد يكون الأمر مرتبطًا بطبقة الغراء، أو بقايا سوائل التنظيف، أو فرشاة التلميع، أو ضغط السطح، أو تغطية الشريط، أو تاريخ الحرارة، أو الطريقة التي تعكس بها الأسطح المختلفة الضوء. يجب التحقق من جرعة عوامل معالجة Riepe أو Mayer ونظافة معدات التشطيب وتوافق شريط اللوحة معًا. لا ينبغي إجراء تغييرات على المنتج بناءً على الانطباعات المرئية فقط دون تحديد معايير القبول.

147ما الفرق بين Riepe LP163/93 وLP289/99؟

لا ينبغي تسمية هذين المنتجين لنفس الوظيفة. بينما يتم تقييم LP163/93 لأغراض التنظيف أو التحكم في البقايا، يتم معالجة LP289/99 لاحتياجات التبريد والعمليات المضادة للكهرباء الساكنة. الاختيار الصحيح؛ يجب التحقق منها من خلال نقطة الماكينة والسطح ونوع المادة اللاصقة والتشطيب المقصود ونظام الجرعات. لا ينبغي تعميم الواجبات على أساس اللون أو مظهر التغليف للمنتجات.

148ما هي استخدامات Mayer ProLine R-101 وA-202 وL-303 وC-404؟

يتم وضع فاصل Mayer ProLine R-101 لتلبية احتياجات العملية، وA-202 للتبريد المضاد للكهرباء الاستاتيكية، وL-303 للتشحيم، وC-404 لدعم التنظيف. لا تعني هذه الأوصاف الوظيفية أنه يمكن استخدام المنتجات في نفس الوقت أو حتى في كل نقطة. يجب إجراء تخطيط الماكينة ونقطة الرش والجرعة والمقارنة السطحية والوظيفية مع Riepe باستخدام TDS/SDS الحالي واختبار التطبيق.

149لماذا يتم البحث عن نفس رمز المنتج بنقاط، أو بدون نقاط، أو بتهجئات مختلفة؟

قد تظهر رموز المنتج بشكل مختلف في الكتالوج أو اسم الملف أو عنوان الويب أو بحث المستخدم، مع النقاط والشرطات والشرطات والمسافات. على سبيل المثال، قد تتوافق التنسيقات 280.30 أو 28030 أو 280-30 مع نفس سجل المنتج؛ ومع ذلك، لا ينبغي خلط رموز مماثلة. عند فتح نتيجة البحث، يجب التحقق من اسم المنتج والعلامة التجارية ولغة المستند والرمز الموجود في المستند الفني معًا.

150ما هي النتائج التي ينبغي تسجيلها في اختبار العينات اللاصقة؟

في الاختبار، يجب تسجيل رمز المنتج ومعلومات الدفعة والسطح والشريط ونموذج الماكينة ودرجة الحرارة وسرعة الخط والوزن والضغط ووقت الفتح والظروف البيئية وتاريخ العينة. يجب الإشارة بشكل منفصل إلى السطح المرئي، وخط الغراء، والفائض، ونمط التقشير أو الكسر، والالتصاق الأولي، وإذا لزم الأمر، النتائج بعد الرطوبة أو الحرارة. تجعل هذه السجلات مقارنة الموردين وقرارات الإنتاج الضخم قابلة للقياس.

151ما هي المخاطر التي يتم التحكم فيها عند اختيار مواد لاصقة بديلة منخفضة السعر؟

لا ينبغي مقارنة سعر الكيلوغرام الواحد فقط. يؤثر الوزن وسرعة الخط وتكرار التنظيف والهدر وإعادة العمل والطاقة وتوافق المعدات وفئة الأمان والتعبئة والمتانة على المدى الطويل على التكلفة الإجمالية. لا ينبغي قبول ميزة السعر كميزة نهائية دون مقارنة TDS/SDS الحالي والإنتاج التجريبي المتحكم فيه والسطح والقوة للمنتج المكافئ.

152ما هي الصور والمستندات التي يجب علي إرسالها قبل طلب عرض أسعار فني؟

من المفيد الحصول على صور لملصق المنتج ورمزه، ونقطة تطبيق الماكينة، وغرفة الغراء أو الفوهة، وسطح الشريط واللوحة، ومنطقة المشكلة، وسطح التمزق إن أمكن. ويجب أن يضاف إلى ذلك TDS/SDS الحالي وإعدادات الجهاز وسرعة الخط ودرجة الحرارة والجرام والاستهلاك الشهري. تعمل هذه المعلومات على تسريع عملية اختيار المنتج وتقليل خطر التضليل بمجرد اسم منتج عام.

153ما الغراء الذي يجب استخدامه لربط حافة MDF؟

ينبغي تقييم بنية الألياف لسطح MDF، ومواد شريط الحافة، ونوع الماكينة، وسرعة الخط، ومظهر السطح المتوقع معًا. قد يظهر المصهور الساخن المناسب لـ EVA في المقدمة في الإنتاج الداخلي القياسي، بينما قد يظهر المصهور الساخن التفاعلي PUR في المقدمة في التطبيقات التي تتطلب رطوبة أعلى أو مقاومة للحرارة. رمز المنتج؛ يجب الانتهاء منه بعد اختبار العينة باستخدام الشريط واللوحة وإعدادات الجهاز الفعلية.

154ما الذي يجب مراعاته عند اختيار مادة لاصقة لربط حافة الميلامين؟

في نطاقات حافة الميلامين، فإن امتصاص السطح الخلفي وسطح اللوحة ورؤية خط الالتصاق وسرعة الخط واستقرار درجة الحرارة أمر مهم. يجب أن يبلل الغراء السطح بدرجة كافية ولكن لا يسبب فيضانًا أو لمعانًا. ينبغي أخذ درجة حرارة التطبيق واللزوجة ووقت الفتح والوزن الموصى به من TDS الحالي؛ وينبغي فحص النتيجة السطحية على العينة.

155لماذا يعد اختيار الغراء لربط حواف الأكريليك أكثر حساسية؟

في نطاقات حواف الأكريليك، تعتبر معايير المظهر مثل الشفافية وسطوع السطح والتشقق وتراكم الحرارة وعلامات المعالجة لا تقل أهمية عن الالتصاق. قد لا يكون المنتج الذي يوفر التصاقًا عاليًا فقط كافيًا؛ وينبغي أيضًا تقييم الفرق البصري بين خط الغراء والسطح. يجب فحص السطح الخلفي للشريط والتبريد والطباعة والتشطيب وTDS للمنتج معًا.

156ما هي خصائص اللصق المهمة في تطبيقات التغليف الجانبي؟

في تطبيقات التغليف الجانبي، يتم تقييم هندسة السطح ومواد الطلاء وسرعة الخط ووقت الطباعة والمرونة ومقاومة الحرارة والرطوبة معًا. يجب أن ينتشر اللاصق على السطح، ويكون له التصاق أولي سريع ولا ينفصل على طول منحنيات المظهر الجانبي. اختيار EVA أو PUR؛ يجب أن يتم تحديده من خلال اختبار الإنتاج باستخدام المواد الجانبية والطلاء وظروف الاستخدام النهائي.

157هل يعتمد اختيار الغراء في إنتاج الأثاث على قوة الالتصاق فقط؟

لا. بالإضافة إلى قوة الالتصاق، يتم أيضًا تقييم مظهر خط الالتصاق، وتوافق السطح، وسرعة الخط، ووقت الفتح، والنظافة، واللون، والرائحة، ومقاومة الرطوبة والحرارة، وكفاءة الماكينة، ومخاطر إعادة العمل. يجب اختيار المنتج المناسب بالتزامن مع شروط الاستخدام النهائي للتطبيق ومعايير قبول العميل.

158لماذا يتجمد الغراء أو يتصلب على آلة ربط الحواف؟

تجميد الغراء قد يحدث ذلك بسبب انخفاض درجة الحرارة، أو الانتظار الطويل، أو المنتج الخاطئ، أو المنطقة الباردة داخل الجهاز، أو عطل في السخان الكهربائي، أو معالجة الرطوبة في منتجات PUR. يجب فحص درجات حرارة الخزان والخرطوم والفوهة بشكل منفصل ويجب تنظيف المعدات بأمان وفقًا لإجراءات الشركة المصنعة. لا ينبغي إزالة البقايا المتصلبة بالقوة؛ يجب تحديد عامل الغسيل وطريقة الصيانة المناسبة وفقًا للوثائق الفنية.

159ما الذي يسبب ظهور قشرة أو طبقة رقيقة في خزان الغراء؟

قذيفة أو فيلم على الخزان. قد يحدث ذلك بسبب ملامسة المنتج للهواء والرطوبة، أو الانتظار في درجات حرارة عالية لفترة طويلة، أو ترك غطاء الخزان مفتوحًا، أو اختلاط منتج غريب أو التنظيف غير الكافي. إن إبقاء الخزان مغلقًا، وصيانة الفلتر ووقت الانتظار لا تقل أهمية عن مستوى المنتج ودرجة الحرارة. خاصة في أنظمة PUR، ينبغي اعتبار إدارة الرطوبة وإجراءات التنظيف الخاصة بالشركة المصنعة أمرًا بالغ الأهمية.

160لماذا تذوب الرغوة اللاصقة الساخنة؟

رغوة. قد يحدث ذلك بسبب الرطوبة أو تسرب الهواء أو التخزين غير السليم للمنتج أو القص العالي أو المضخة غير الصحيحة أو خلط المواد الكيميائية المعالجة. قد يؤدي ملامسة الرطوبة لمنتجات البولي يوريثان أيضًا إلى خلق خطر التفاعل الكيميائي وتكوين الغاز. عند رؤية الرغوة، يجب فحص عبوة المنتج وطريقة تغذية الخزان ودرجة الحرارة والفلتر وتاريخ التنظيف؛ ولا ينبغي التدخل فيه خارج إجراءات السلامة والشركة المصنعة.

161هل كسر الالتصاق في شريط الحافة ناتج عن المادة اللاصقة أو السطح؟

يجب فحص سطح التمزق لتمييز السبب. إذا تم فصل المادة اللاصقة بشكل نظيف عن السطح، أو ترطيبها، أو تنظيف السطح أو توافق السطح؛ إذا كان هناك كسر في الفيلم اللاصق، يمكن التحقق من التماسك أو الوزن أو درجة الحرارة أو المعالجة أو سلوك المواد. لا يمكن إجراء تشخيص نهائي من خلال صورة واحدة؛ يجب تقييم المنتج وإعدادات العملية ونوع التمزق معًا.

162متى يفضل ذوبان الحرارة المنخفضة؟

درجة حرارة تطبيق منخفضة. يمكن تقييم السطح الحساس للحرارة لأهداف مثل استهلاك الطاقة أو سلامة المشغل أو وقت التشغيل القصير. ومع ذلك، ليس كل منتج ذو درجة حرارة منخفضة مناسبًا لكل آلة أو مادة حزام أو سرعة خط. يجب فحص اللزوجة وترطيب السطح ووقت الفتح ونطاق درجة حرارة المعدات والقوة النهائية عن طريق اختبار TDS للمنتج واختبار العينات.

163ما هو الفرق بين الغراء البارد والذوبان الساخن؟

يمكن أن يشمل مصطلح الغراء البارد الأنظمة القائمة على الماء أو المذيبات أو التفاعلية، والتي غالبًا ما يتم تطبيقها بدون تسخين؛ الذوبان الساخن عبارة عن تقنية لاصقة صلبة بنسبة 100 بالمائة يتم تطبيقها عن طريق الذوبان. تختلف آلية التجفيف أو المعالجة، ووقت الفتح، وسرعة الخط، وامتصاص السطح، ومتطلبات الطاقة والمعدات. ويجب اختيار التكنولوجيا المناسبة وفقًا للمواد وتدفق الإنتاج الخاص بالتطبيق.

164كيفية اختيار لاصق الأثاث المقاوم للماء؟

مقاومة الماء؛ ويمكن أن يشير إلى ظروف مختلفة مثل رذاذ الماء على المدى القصير، أو الرطوبة الثابتة، أو الماء الساخن، أو البخار، أو البيئة الخارجية. قد يتفوق الذوبان الساخن التفاعلي PUR في بعض متطلبات الرطوبة والمقاومة العالية، ولكن رمز المنتج ومجموعة السطح هما العاملان الحاسمان. يجب التحقق من ادعاء مقاومة الماء بواسطة TDS أو التصنيف المطلوب أو متطلبات العميل ومحاكاة الاستخدام الفعلي.

165ما هي المستندات المطلوبة عند اختيار المواد اللاصقة لتغليف المواد الغذائية؟

في تغليف المواد الغذائية، أداء الالتصاق وحده لا يكفي؛ يجب تقييم نوع الاتصال ووقت الاتصال بالأغذية ودرجة الحرارة وهيكل الحاجز والهجرة والتشريعات ذات الصلة أو ظروف العميل. لا ينبغي استخدام المنتج في التعبئة والتغليف دون التحقق بوضوح من ملاءمته لملامسة الطعام. ينبغي التحقق من الوثائق الفنية ووثائق السلامة الحالية وإعلانات المطابقة الخاصة بالشركة المصنعة معًا.

166لماذا قد يختلف اختيار الغراء في عبوات الورق المقوى المعاد تدويرها؟

قد يختلف هيكل الألياف، والامتصاص، والغبار السطحي، والطلاء، ومحتوى الرطوبة في الورق المقوى المعاد تدويره عن الألواح الليفية الجديدة. يمكن أن يؤثر ذلك على الالتصاق، ووقت الفتح، واختراق الغراء، وسرعة الخط، وسلوك سكن الصندوق. يجب اختبار اختيار مادة EVA أو PO المصهور على الساخن باستخدام الكرتون الفعلي وسرعة الإنتاج وظروف التخزين.

167ما الذي يجب مراعاته عند اختيار المادة اللاصقة المذوبة بالحرارة في تجليد الكتب؟

في عملية تجليد الكتب، يتم فحص وزن الورق والطلاء وهيكل العمود الفقري وكتلة الكتاب وسرعة الخط ووقت الفتح ومرونة الالتصاق وقوة الاستخدام النهائي معًا. يجب أن توفر المادة اللاصقة رطوبة كافية للورقة، وتحافظ على مرونتها في حالة كسر العمود الفقري، وألا تنفصل أثناء اختبار فتح الكتاب. يجب التحقق من اختيار EVA أو PUR أو النظام المخصص باستخدام TDS للمنتج وعينة الكتاب الفعلية.

168ما أهمية المرونة في المواد اللاصقة للنسيج؟

يمكن أن تتشوه المواد النسيجية وغير المنسوجة أو تتمدد أو تغسل أو تتعرض للحرارة أثناء الاستخدام. قد يتشقق الغشاء اللاصق المعالج، أو يهتز، أو يتصلب، أو ينفصل مع الاستخدام، حتى لو كان الالتصاق الأولي جيدًا. يجب تقييم بنية الألياف والمسامية وسرعة التصفيح وحالة الغسيل والتعامل اليدوي المطلوب معًا.

169كيفية اختيار المادة اللاصقة لتصفيح الفلتر؟

تعتبر نفاذية الهواء، وبنية المسام، وتوافق الألياف أو الرغوة، ودرجة الحرارة، والاتصال الكيميائي، والمرونة واستمرارية منطقة الالتصاق مهمة في تصفيح المرشح. الكثير من الغراء يمكن أن يسد المسام، في حين أن عدم كفاية الغراء يمكن أن يسبب التصفيح. يجب التحقق من كمية الطلب وبنية الفيلم على العينة بالإضافة إلى أداء المرشح.

170كيفية اختيار مادة لاصقة للقطع الداخلية للسيارات أو الأجزاء الكهربائية؟

قد يكون لتطبيقات السيارات والكهرباء متطلبات إضافية مثل دورة درجة الحرارة، والاهتزاز، والرائحة، والانبعاثات، وسلوك اللهب، والعزل الكهربائي، والاتصال الكيميائي، والشيخوخة على المدى الطويل. ولا تلبي المادة اللاصقة للأغراض العامة هذه المتطلبات تلقائيًا. يجب تقييم مواصفات الجزء والوثيقة الفنية للشركة المصنعة والشهادات اللازمة ومحاكاة الاستخدام الحقيقي معًا.

171كم مرة يجب استخدام عوامل تنظيف آلة ربط الحواف؟

تردد التنظيف يتم تحديد ذلك من خلال تقنية اللاصق المستخدمة، ووقت العمل اليومي، ودرجة الحرارة، وتغيير المنتج، وتصميم الماكينة، وكمية البقايا، وجودة النهاية. قد لا يكون التقويم الثابت دقيقًا لكل سطر. يجب مراقبة مؤشرات المخلفات على الفوهة والأسطوانة والخزان والفرشاة والسطح؛ يجب استخدام منتجات Riepe أو Mayer في النقطة الصحيحة وبالجرعة الموصى بها من قبل الشركة المصنعة.

172هل سائل تنظيف الحافة وعامل الغسيل في الغسالة هما نفس المنتج؟

إنه ليس دائمًا نفس المنتج. قد تختلف الوظائف والتركيز وتوافق المعدات لسائل التشطيب أو التنظيف المستخدم لتقليل آثار الغراء على السطح وعامل الغسيل لإزالة الغراء الموجود في الخزان والخرطوم والفوهة. لا ينبغي استخدام المنتج فقط بناءً على كلمة "منظف" الموجودة في اسمه؛ يجب التحقق من نقطة التطبيق وTDS/SDS وإجراءات الماكينة.

173ماذا يحدث إذا كانت جرعة مادة Riepe الكيميائية زائدة عن الحد؟

قد تؤدي الجرعة الزائدة إلى إنشاء طبقة على السطح أو لمعان أو انزلاق أو رائحة أو مشاكل في التنظيف أو عدم توافق الالتصاق في العمليات اللاحقة. زيادة الجرعة لا تعني دائمًا تنظيفًا أو تبريدًا أفضل. يجب فحص نظام الرش والفوهة وسرعة الخط والسطح والفرشاة أو حالة اللباد معًا؛ يجب إجراء تعديل متحكم فيه لجودة السطح المستهدف.

174هل يمكن استخدام منتجات Riepe وMayer معًا على نفس الجهاز؟

لا ينبغي أن يتم استخدام منتجات مختلفة في نقاط معالجة مختلفة على نفس الخط دون التحقق من التوافق الكيميائي للمنتجات وتعليمات الشركة المصنعة للآلة. يمكن أن يؤدي خلط المنتجات، أو استخدامها في نفس الخزان، أو وضع منتج واحد على بقايا منتج آخر إلى إنشاء طبقة سطحية وعدم استقرار العملية. يجب إجراء التنظيف والتحكم في TDS/SDS والاختبار التجريبي قبل المرور.

175لماذا من المضلل مقارنة سعر المنتج فقط في عرض لاصق؟

بالإضافة إلى سعر المنتج، يجب تقييم الاستهلاك لكل كيلوغرام ووزن التطبيق وسرعة الخط والهدر ووقت التنظيف والطاقة وتوقف المعدات وفقدان التغليف وتكاليف إعادة المعالجة. قد يوفر المنتج الأكثر تكلفة جرامًا أقل أو وقت توقف أقل؛ قد يؤدي المنتج الأرخص إلى زيادة تكلفة العملية. يتم إجراء مقارنة صحية مع العينات وبيانات الاستهلاك المأخوذة في ظل نفس ظروف الإنتاج.

176ما هي القياسات التي يجب إجراؤها على خط الإنتاج لاختيار المادة اللاصقة؟

تعد سرعة الخط ودرجات حرارة فوهة خرطوم الخزان ودرجة حرارة السطح والحزام ووزن الغراء ووقت الفتح والضغط ودرجة الحرارة المحيطة والرطوبة من القياسات الأساسية. ينبغي إضافة مظهر خط الالتصاق، ونمط الكسر، والفائض، والبقايا، وجودة التشطيب، وتكرار وقت التوقف عن العمل إلى هذه العناصر. إن تغيير المنتج بناءً على ملاحظة المشغل فقط دون قياس قد يؤدي إلى إخفاء السبب الجذري.

177كيف يمكنك العثور على المستند الفني الصحيح حسب رمز المنتج في بحث Google أو بحث AI؟

الخطوة الأولى هي البحث عن رمز المنتج بتنسيقاته المنقط وغير المنقط والمقطع؛ ومن ثم يمكن إضافة اسم المنتج والعلامة التجارية وعائلة التكنولوجيا و"TDS" أو "الورقة الفنية". يجب التحقق من رمز المنتج واللغة والمراجعة ومصدر المستند المفتوح. مركز المعلومات التقنية لصناعة كوجاك؛ ويهدف إلى توجيه عمليات البحث عن رمز المنتج والتطبيقات والمستندات الفنية إلى سجل المنتج الصحيح من خلال دمجها في نفس بنية المحتوى.

178كيفية اختيار الغراء لآلة ربط الحافة؟

يتم الاختيار الصحيح ليس فقط باسم edgebanding. يجب تقييم مادة الشريط وسمكه، وسطح اللوحة، ونوع الماكينة، وسرعة الخط، ودرجة حرارة التطبيق، وغرفة الغراء أو هيكل الخزان، والمظهر المتوقع وقوة الاستخدام النهائي معًا. في حين أن الالتصاق الأولي السريع قد يكون مهمًا لأشرطة PVC وABS، إلا أنه يمكن فحص خيارات PUR التفاعلية للأجزاء ذات الرطوبة العالية وتوقعات درجة الحرارة. الطريقة الأكثر أمانًا هي مطابقة رمز المنتج وظروف الإنتاج مع TDS الحالي وإجراء دراسة نموذجية على اللوحة والشريط الفعليين.

179كيفية تحديد درجة حرارة تطبيق غراء ربط الحواف EVA؟

تختلف درجة حرارة التطبيق حسب عائلة المنتج والجهاز وسرعة الخط؛ ولذلك، لا ينبغي اعتبار أي تقييم عام واحد صحيحًا لجميع المنتجات. تعتبر المسافات الموصى بها للخزان والخراطيم والفوهة في منتج TDS هي نقطة البداية. في الإعداد الفعلي، تتم مراقبة تدفق الغراء بشكل كافٍ، وينتشر بالتساوي على السطح، ولا يترك فجوة بين الشريط واللوحة، ولا يسبب حرقًا أو تغيرًا في اللون عند الحافة. قد تؤدي زيادة درجة الحرارة دون داع إلى زيادة خطر الأكسدة وتغير اللون والرواسب في الجهاز؛ يجب التحقق من الإعداد باستخدام عينة صغيرة.

180كيف يجب حماية عبوات PUR المذابة بالحرارة بعد الفتح؟

نظرًا لأن مادة PUR الساخنة المنصهرة يمكن أن تتفاعل مع الرطوبة، فيجب تقليل الاتصال بالرطوبة الجوية قدر الإمكان بعد فتح العبوة. يجب أن يبقى المنتج مغلقًا وفي عبوته الأصلية، وفقًا للشروط المحددة في ورقة بيانات TDS والسلامة الخاصة بالشركة المصنعة؛ لا ينبغي إدخال المواد التي تُركت مكشوفة أو مغطاة أو التي تغير هيكلها مباشرة في الإنتاج. يجب تخطيط الكمية التي سيتم استخدامها، ويجب تطبيق معدات التعبئة وإجراءات الإغلاق وفقًا للآلة. نظرًا لأن وقت التخزين ودرجة الحرارة ونوع التغليف قد يختلفان وفقًا لرمز المنتج، فيجب أخذ المستند الفني الحالي كأساس.

181لماذا يجب ألا يتم خلط مادة الذوبان الساخن PUR و مادة EVA الساخنة في نفس الآلة؟

على الرغم من أن EVA وPUR مذكوران تحت نفس اسم التطبيق، إلا أن سلوكهما الكيميائي وآليات المعالجة ومتطلبات التنظيف وإعدادات الماكينة مختلفة. يمكن أن يؤدي الخلط في نفس الخزان أو في الخط إلى جعل اللزوجة والتدفق ووقت الفتح والالتصاق النهائي غير متوقعة؛ يمكن أن يزيد أيضًا من خطر الحطام والانسداد في المعدات. إذا كان سيتم إجراء تغيير في التكنولوجيا، فيجب فحص إجراءات الشركة المصنعة للجهاز والمنتج الحالي TDS وطريقة التنظيف المناسبة معًا؛ ولا ينبغي اعتماد تكنولوجيا جديدة قبل إزالة المنتج المتبقي بالكامل.

182كيفية ضبط كمية أو وزن الغراء الساخن الذائب؟

كمية من الغراء يتم ضبطه وفقًا لامتصاص السطح أو الشريط أو هندسة المادة وسرعة الخط ودرجة حرارة التطبيق ولزوجة المنتج. قد يتسبب الغراء الزائد في حدوث فائض، والحاجة إلى التنظيف والاستهلاك غير الضروري؛ يؤدي تقليل الغراء إلى خطر الترابط المتقطع والفجوات والفتح المبكر. عند إجراء التعديلات، بدلاً من الاعتماد فقط على مؤشر الآلة، يجب أخذ عينة فعلية بطول معين والتحقق من استمرارية الطلاء ومظهر الحافة وسلوك التقشير ودرجة حرارة الجزء. يجب تحديد القيمة النهائية بواسطة TDS للمنتج وسجل اختبار الإنتاج.

183لماذا يظهر خط الغراء بعد ربط الحافة؟

خط غراء مرئي؛ قد يحدث ذلك بسبب التوزيع غير الكافي أو غير المتساوي للغراء، أو الإفراط في التطبيق، أو عدم توافق الشريط واللوحة، أو عدم استقرار درجة حرارة الخط، أو تعديل بكرات الطباعة، أو الغبار والزيت على السطح. في بعض الحالات، يؤدي لون الغراء ونفاذية الضوء لشريط الحافة أيضًا إلى زيادة التأثير البصري. أولاً، يجب التحكم في نظافة السطح وضغط الحزام وسرعة الماكينة ودرجة الحرارة معًا؛ ومن ثم يجب إجراء مقارنة مع شروط التطبيق الموجودة في منتج TDS. بدلاً من تغيير إعداد واحد، يجب إجراء التحسين المتحكم فيه عن طريق تسجيل نتائج العينة.

184ما الذي يسبب التوتير الغراء الساخن؟

خيوط؛ قد يحدث سلوك كسر الغراء بسبب التأثير المشترك للزوجة ودرجة الحرارة ووقت الفتح وهندسة الفوهة وسرعة الخط. قد تؤدي درجة حرارة الاستخدام غير المناسبة للمنتج، أو الحطام في الفوهة، أو الجرعة غير المنتظمة، أو سحب المادة اللاصقة قبل أن تلتصق بشكل كافٍ بالسطح إلى زيادة تكوين الخيط. يجب فحص نظافة الخزان والفوهة، ويجب إجراء قياس درجة الحرارة عند نقطة المعدات الفعلية ويجب ألا يتجاوز المنتج TDS النطاق. الحل هو اختبار المنتج والمعدات وظروف العملية معًا، بدلاً من زيادة درجة الحرارة بشكل عشوائي.

185إذا لم يلتصق اللاصق بشريط الحافة، فما هي الفحوصات الأولى التي يجب القيام بها؟

أولاً، يجب التحقق من أن المنتج قد تم اختياره للتكنولوجيا والسطح الصحيحين، وأن العبوة قد تم تخزينها بشكل مناسب وأن شروط الاستخدام في TDS مستوفاة. بعد ذلك، يتم فحص نظافة اللوحة والشريط، والطاقة السطحية، والرطوبة، ودرجة الحرارة، وضغط الطباعة، وسرعة الخط، ودرجة حرارة الغراء واستمرارية الطلاء. قد يؤدي الفشل في توجيه شريط الحافة نحو الماكينة أو الفاصل والزيت والغبار الموجود على السطح أيضًا إلى ضعف الالتصاق. لا ينبغي أن تقتصر المشكلة على الغراء فحسب؛ يجب تقييم المواد اللاصقة والمواد والآلات بشكل منفصل على العينة الحقيقية.

186ما الذي يسبب الفتح اللاحق في نطاق الحافة؟

بعد الافتتاح قد يكون ذلك مرتبطًا بإعداد السطح، أو عدم كفاية الحرارة أو الضغط، أو الاختيار الخاطئ للمنتج، أو سرعة الخط العالية، أو عدم كفاية كمية الغراء، أو تشوه اللوحة، أو تغيرات الرطوبة ودرجة الحرارة في بيئة الاستخدام. في الفحص الأول، يجب تحديد ما إذا كان سبب الفتح هو غراء اللوحة أو الشريط اللاصق أو بنية الشريط نفسه. وينبغي مقارنة سجل الإنتاج ورمز المنتج وإعدادات الجهاز وظروف تخزين العينة؛ يجب إجراء اختبارات التقادم والالتصاق التي تمثل ظروف الاستخدام الحقيقي بدلاً من الالتصاق قصير المدى.

187كيف يختلف اختيار المادة اللاصقة في نطاقات الحواف PVC وABS وPP وPMMA؟

الطاقات السطحية والصلابة والسلوك الحراري والطلاءات السطحية لهذه المواد ليست هي نفسها. قد لا يعطي المنتج المستخدم في PVC وABS نفس النتيجة على PP ذات الطاقة السطحية المنخفضة أو حواف PMMA الحساسة. يجب فحص معلومات الشركة المصنعة للشريط والمعالجة السطحية واللمعان والسمك ودرجة حرارة التطبيق معًا. قد تكون هناك حاجة إلى مادة أولية أو إعداد سطحي أو تقنية لاصقة مختلفة، خاصة على الأسطح ذات الطاقة المنخفضة أو الأسطح الحساسة. يجب أن يكون الاختيار مبررًا من عينة الشريط الفعلية وTDS الحالية، وليس فقط من اسم المادة.

188ما هي التغييرات في اختيار الغراء لشريط الحواف الرقيق والسميك؟

عندما يتغير سمك الشريط، قد يتغير أيضًا نقل الحرارة ووقت الطباعة وسلوك الانحناء وخط الالتصاق المطلوب. بالنسبة للأشرطة الرفيعة، قد تؤدي الحرارة الزائدة أو الغراء إلى ظهور علامات على السطح؛ في الأشرطة السميكة والصلبة، قد لا يتم توفير ما يكفي من الترطيب والضغط والالتصاق الميكانيكي. يجب إعادة تقييم سرعة الماكينة وبكرات الطباعة ودرجة الحرارة وكمية الغراء مع اختيار المنتج. ونظرًا لاحتمال توفر خيارات مختلفة للزوجة أو الوقت المفتوح ضمن عائلة المنتج نفسها، فيجب استخدام اختبار المواد الصلبة الذائبة (TDS) واختبار القطعة الحقيقية معًا.

189ما الفرق بين وقت الفتح ووقت الضغط أو التثبيت؟

يشير وقت الفتح إلى الفترة الزمنية التي يظل خلالها المادة اللاصقة قادرة على تبليل السطح بشكل فعال بعد التطبيق والارتباط بالسطح المقابل. وقت الضغط أو التثبيت هو وقت الدعم الميكانيكي المطلوب للتركيبة للحصول على التصاق أولي كافٍ. تؤثر سرعة الخط ودرجة الحرارة المحيطة وامتصاص السطح والكمية المطبقة على هذه الأوقات. وقت الفتح الأطول ليس دائمًا أفضل؛ يجب تقييم التطبيق والمنتج TDS والدورة الفعلية لخط الإنتاج معًا.

190كيف تؤثر اللزوجة اللاصقة على قرار الإنتاج؟

اللزوجة هي مقاومة تدفق المادة اللاصقة في ظل ظروف معينة وتختلف باختلاف درجة الحرارة. اللزوجة العالية جدًا قد تجعل الجرعات وترطيب السطح أمرًا صعبًا؛ قد تؤدي اللزوجة المنخفضة جدًا إلى حدوث تجاوز أو انتشار غير متحكم فيه أو عدم كفاية سماكة الفيلم. ولا ينبغي مقارنة القيمة بمفردها، بل ينبغي قراءتها مع درجة حرارة القياس وطريقة الاختبار. يجب التحقق من ملاءمة المضخة والخرطوم والفوهة وسرعة الخط للمنتج؛ يجب اتخاذ القرار النهائي بناءً على TDS الحالي وقدرة الماكينة وأداء العينة.

191ما الذي تشير إليه نقطة التليين في المادة اللاصقة المذوبة بالحرارة؟

نقطة التليين هي مؤشر فني يساعد في تقييم سلوك المادة اللاصقة تحت الحرارة؛ ومع ذلك، فهو وحده لا يمثل درجة حرارة الخدمة أو قوة الالتصاق النهائية. الأداء الحقيقي. يجب فحصه مع السطح وسمك الفيلم والحمل والوقت والرطوبة ودورة الحرارة والتركيب الكيميائي للمنتج. لهذا السبب، لا يمكن القول أنه لمجرد أن المنتج يحتوي على نقطة تليين عالية، فإنه يكون تلقائيًا أكثر ملاءمة لكل تطبيق. يجب تقييم القيم الأخرى في TDS واختبار الاستخدام الفعلي معًا.

192متى يفضل ذوبان الحرارة المنخفضة؟

درجة حرارة تطبيق منخفضة. يمكن أن يوفر مزايا على الأسطح الحساسة للحرارة، في الخطوط التي تهدف إلى تقليل استهلاك الطاقة، أو في التطبيقات التي تتطلب إدارة أكثر أمانًا للعمليات. ومع ذلك، فإن درجة الحرارة المنخفضة لا تعني أن المنتج سيعمل بنفس الإعداد على كل جهاز. يجب التحقق من التدفق، وترطيب السطح، ووقت الفتح، والمسار الأولي، والقوة النهائية على المادة الفعلية. عند إجراء الاختيار، يجب التحقق من نطاق درجة الحرارة الموصى به للمنتج وتوافق الماكينة وسرعة الإنتاج المستهدفة من خلال TDS.

193ما أهمية نوع الورق المقوى عند اختيار الصندوق والمادة اللاصقة للكرتون؟

قد تختلف قدرة الامتصاص والطاقة السطحية وبنية الألياف وسلوك الرطوبة في الورق المقوى المصنوع من ورق الكرافت أو المطلي أو المعاد تدويره أو المطلي. تؤثر هذه الاختلافات على ترطيب الغراء على السطح والتصاقه الأولي وخطر فتح الصندوق أثناء النقل. إن سرعة الخط وترتيب الفوهة ونقطة التطبيق ودرجة حرارة الكرتون وظروف التخزين لا تقل أهمية عن الاختيار. يجب تقييم رمز المنتج وعينة الورق المقوى ودورة الإنتاج المستهدفة معًا ويجب إجراء التحقق باستخدام خط حقيقي أو عينة معملية.

194كيفية تقييم مقاومة الرطوبة ودرجة الحرارة في عبوات الكرتون المضلع؟

لا ينبغي قياس أداء الرابطة في عبوات الورق المقوى المموج فقط من خلال الالتصاق الأولي. يجب أن تؤخذ في الاعتبار رطوبة التخزين، ودرجة حرارة الشحن، والحمولة في الصندوق، وامتصاص الورق المقوى وهندسة نقطة اللصق. يمكن إجراء اختبارات التكييف والضغط والفتح لتمثيل ظروف الاستخدام الفعلية للعبوة. يجب تفسير معلومات القوة الموجودة في منتج TDS مع الورق المقوى وخط الإنتاج المحدد؛ بالنسبة للشروط غير القياسية، يجب الحصول على التحقق من الفريق الفني.

195كيفية اختيار المادة اللاصقة في تصفيح الفيلم؟

في تصفيح الفيلم، يتم تقييم أنواع الأفلام وسطح الطلاء أو الطباعة وسرعة الخط وشد اللف ومتطلبات التجفيف أو المعالجة والمرونة النهائية معًا. من المهم ألا يلتصق اللاصق في البداية فحسب، بل يخلق أيضًا رابطة كافية بين طبقات الفيلم، مما يقلل من خطر عيوب المظهر والرائحة. على الأسطح السينمائية أو المطبوعة ذات الطاقة السطحية المنخفضة، يجب التحقق من إعداد السطح وعائلة المنتج المناسبة. يجب تحديد المنتج الصحيح من خلال مجموعة الأفلام واختبار العينات في ظل ظروف الخط الفعلية.

196ما الذي يجب أن تبحث عنه عند اختيار مادة PSA الساخنة المصهور لإنتاج الملصقات والأشرطة؟

في اختيار ذوبان PSA الساخن، يتم فحص الالتصاق الأولي والالتصاق الدائم ومقاومة التقشير ومقاومة القص والطاقة السطحية والفيلم الحامل ودرجة حرارة الاستخدام معًا. سواء كان الملصق قصير الأمد أو دائمًا، فإن الحاجة إلى إعادة تحديد موضعه وتنظيف حبر الطباعة وحامل السيليكون وسطح التطبيق يغير النتيجة. إن المسار الأولي المرتفع جدًا ليس هو الحل الأفضل دائمًا؛ وينبغي أيضًا اختبار سلوك التدفق والفيضان والانفصال عن السطح طوال عمر المنتج.

197ما أهمية المرونة ومقاومة الغسيل في المواد اللاصقة النسيجية؟

تخضع المنسوجات للثني والتمدد والطي والاحتكاك وأحيانًا الغسيل أو التلامس الكيميائي. ولذلك، يجب ألا تتمتع المادة اللاصقة بقوة رابطة أولية فحسب، بل يجب أيضًا أن تكون قادرة على التحرك مع القماش، والتصلب وعدم الكسر، والحفاظ على أدائها في ظل ظروف الرعاية المستهدفة. لا ينبغي التوصية بمنتج واحد دون تحديد نوع القماش والطلاء والمسامية واللون وطريقة الإنتاج. يجب إجراء اختبارات القوة التي تمثل حالة التمدد والتقشير والاستخدام على العينة.

198ما هي المعايير المهمة عند اختيار المواد اللاصقة لتصفيح المرشح؟

لاصق في تصفيح المرشح. يتم تقييمه جنبًا إلى جنب مع وسائط الترشيح والمواد الحاملة والمسامية وتدفق الهواء أو السائل ومعدل الإنتاج ودرجة الحرارة وظروف الاتصال الكيميائي للمنتج النهائي. يجب ألا يغطي خط الربط سطح المرشح أكثر من اللازم، ويجب ألا ينكسر بعد المعالجة أو التبريد، ويجب ألا يشكل رواسب على المعدات أثناء الإنتاج. لاختيار المنتج المناسب، يجب مشاركة بنية الطبقة وكمية التطبيق ودرجة حرارة العملية وظروف الاستخدام المتوقعة مع الفريق الفني.

199كيفية اختيار مادة لاصقة للقطع الداخلية للسيارات أو الأجزاء الكهربائية؟

في هذه التطبيقات، يتم تقييم دورة درجة الحرارة والاهتزاز ونوع البلاستيك وتوافق الكابل أو القماش والرائحة والمتطلبات الكهربائية والعمر طويل المدى معًا. في حين أن السطح المرئي والمرونة مهمان في قطعة الزخرفة الداخلية، فقد يكون للمكون الكهربائي معايير إضافية مثل العزل أو الإدارة الحرارية. يجب أن يقتصر اختيار المنتج على معيار السيارة أو المعدات، ومعلومات الشركة المصنعة للمواد وTDS/SDS الحالية؛ لا ينبغي اتخاذ قرارات الإنتاج الضخم دون إجراء اختبارات درجة الحرارة والاهتزاز والاتصال الكيميائي على الجزء الحقيقي.

200ما هي المستندات التي يجب فحصها عند اختيار المواد اللاصقة لتغليف المواد الغذائية؟

بالنسبة للعبوات التي من المحتمل أن تكون على اتصال مباشر أو غير مباشر بالطعام، يجب فحص سيناريو استخدام المنتج ونطاق التشريعات ذات الصلة وإعلان المطابقة وورقة بيانات السلامة والوثائق الفنية الخاصة بالشركة المصنعة معًا. "مناسبة لتغليف المواد الغذائية" لا تعني الموافقة التلقائية على كل نوع من أنواع الاتصال ودرجة الحرارة والمدة والمواد الغذائية. وينبغي إجراء تقييم لهيكل التعبئة والتغليف وسلسلة التوريد، ووثائق الشركة المصنعة، وإذا لزم الأمر، يجب التحقق من اختبارات الترحيل أو المطابقة.

201لماذا قد يختلف اختيار الغراء باختلاف الورق المقوى أو البلاستيك المعاد تدويره؟

في المواد المعاد تدويرها، قد يختلف هيكل الألياف وطلاء السطح والمسحوق والحبر والرطوبة والطاقة السطحية اعتمادًا على الدفعة. يمكن أن يؤثر هذا التباين على النتائج الأولية والقوة النهائية لنفس المادة اللاصقة. يجب أولاً تحديد خصائص سطح المادة وظروف العملية، ثم يجب مقارنة الترطيب وضبط الوقت والتقشير وقوة التحمل مع سلسلة صغيرة من العينات. عند تغيير الموردين، لا ينبغي أن يؤخذ في الاعتبار السعر أو اسم المنتج فحسب، بل يجب أيضًا مراعاة استمرارية الإنتاج والتحقق الفني.

202لماذا يعد تنظيف الآلة أمرًا بالغ الأهمية بعد الانتهاء من إنتاج PUR؟

ونظرًا لأن مادة البولي يوريثان المصهور الساخن يمكن أن تتفاعل مع الرطوبة وتعالج داخل المعدات، فلا ينبغي تأخير التخطيط المناسب للتنظيف بعد الإنتاج. قد تتصلب المواد المتبقية في الفوهة والخرطوم والخزان والمرشحات بمرور الوقت وتتسبب في انقطاع التدفق وزيادة الضغط والتوقف غير المخطط له. يجب اختيار طريقة التنظيف وفقًا لكيمياء المنتج وإجراءات الشركة المصنعة للآلة؛ لا ينبغي خلط منتجات التكنولوجيا المختلفة بشكل عشوائي. يجب أن يكون سجل التنظيف قابلاً للتتبع إلى العامل المستخدم والتاريخ ونقاط المعدات.

203لماذا تحدث الكربنة أو الرواسب الداكنة في خزان الذوبان الساخن؟

الكربنة. قد يحدث ذلك نتيجة لبقاء المادة اللاصقة في درجة حرارة عالية لفترة طويلة جدًا، أو وجود مناطق ميتة في الخزان، أو ملامسة الهواء أو الرطوبة، أو خليط المنتج غير المناسب، أو التنظيف غير الكافي. يمكن للرواسب الداكنة أن تسد الفوهات والمرشحات وتغير لون المنتج وتدفقه. يجب مقارنة درجة حرارة الخزان ووقت الانتظار مع TDS للمنتج، ويجب فحص الكميات الميتة داخل المعدات وتكرار التنظيف. لا ينبغي اعتبار المنتج الذي يحتوي على بقايا مناسبًا بدون تقييم فني.

204في أي نقاط يتم استخدام مواد Riepe الكيميائية في ماكينة ربط الحواف؟

يمكن استخدام المواد الكيميائية المستخدمة في عملية Riepe في نقاط مختلفة مثل المدخل أو حول خط الربط أو التبريد أو النقل أو التشطيب أو تنظيف الخروج، اعتمادًا على تكوين الماكينة. وظيفة وجرعة كل منتج ليست هي نفسها؛ لا يمكن تبديل وظائف الفصل والتبريد والتشحيم والتنظيف تلقائيًا. يجب اختيار المنتج المناسب مع تحديد نقطة التطبيق على الماكينة، والغراء المستخدم، ومادة الشريط، وجودة السطح المستهدف. يساعد مركز منتجات صناعة كوجاك Riepe على فحص هذه المطابقة من خلال رمز المنتج والوثيقة الفنية.

205هل سائل تنظيف الحافة وعامل الغسيل في الغسالة هما نفس المنتج؟

لا، قد لا يصف هذان التعبيران نفس الوظيفة. قد يكون المقصود من سائل تنظيف Edgeband إزالة الغراء ومعالجة البقايا الموجودة على اللوحة أو سطح الشريط؛ قد يتم تصميم عامل الغسيل الآلي لإزالة بقايا المنتج من الخزانات أو الخراطيم أو الفوهات أو المرشحات أو معدات التطبيق. قد يؤدي استخدام المنتج الخطأ في المكان الخطأ إلى تلف السطح أو عدم توافق المعدات أو التنظيف غير المناسب. قبل الاستخدام، يجب التحقق من رمز المنتج وTDS وSDS وإجراءات التنظيف الخاصة بالشركة المصنعة للجهاز معًا.

206ماذا يحدث إذا تم استخدام مادة Riepe الكيميائية بجرعات زائدة؟

الجرعة الزائدة لا تعني دائمًا سطحًا أفضل أو تنظيفًا أفضل. قد تحدث بقايا الفيلم، والانزلاق على السطح، والتغير في اللمعان، وعدم التوافق بين الشريط والعمليات اللاحقة والاستهلاك غير الضروري. في بعض التطبيقات، يمكن أن يؤثر السائل الزائد أيضًا على ظروف تشغيل الفرش أو الوسادات أو أجزاء الماكينة. الجرعة؛ يجب تعديله وفقًا للوثيقة الفنية للمنتج، ومعدات الجرعات والنتيجة الفعلية للسطح، ويجب فحصه في بداية الإنتاج وعند تغيير المناوبات.

207هل يمكن استخدام منتجات Riepe وMayer معًا على نفس ماكينة ربط الحواف؟

لا يمكن اتخاذ هذا القرار تلقائيًا بناءً على اسم العلامة التجارية. وينبغي مقارنة وظائف المنتجات، وبنيتها الكيميائية، وتوافق السطح والمعدات، ونظام الجرعات، وتوصيات الشركة المصنعة للآلة. بدلاً من خلط منتجات مختلفة في نفس الخزان أو الخط أو خط الجرعات، يجب تقييم كل منتج في نقطة الاستخدام الخاصة به. إذا كان سيتم إجراء التبديل، فلا ينبغي بدء الإنتاج الضخم دون تنظيف المخلفات الموجودة، وإجراء عينات إنتاج صغيرة وفحص السطح أو المعدات.

208ما هي النتائج التي ينبغي تسجيلها في اختبار العينات اللاصقة؟

في اختبار العينة، يجب تسجيل رمز المنتج ومعلومات الدفعة، ومواد اللوحة والشريط، ونوع الماكينة، وسرعة الخط، ودرجة الحرارة، وكمية التطبيق، وإعدادات الضغط، والظروف البيئية، وتاريخ الإنتاج. يجب أن يتضمن قسم النتائج الالتصاق الأولي، ومظهر الحافة، وخط الغراء، ونمط التقشير أو الكسر، والسلوك بعد الحرارة والرطوبة، واحتياجات التنظيف وملاحظات المشغل. لا تسهل هذه المعلومات اختيار المنتج فحسب، بل تسهل أيضًا تحليل أسباب مشكلات العملية اللاحقة.

209ما هي المعلومات التي يجب أن أشاركها قبل طلب عرض أسعار فني؟

للحصول على التوجيه الصحيح، يجب مشاركة المنتج أو غرض التطبيق، والمواد الملتصقة، ونوع الشريط أو الفيلم، وسطح اللوحة، والآلة وطريقة التطبيق، وسرعة الخط، ونطاق درجة الحرارة الحالية، والقوة المتوقعة، واحتياجات التغليف والمشكلة التي تمت مواجهتها. إذا كان ذلك ممكنًا، يجب تضمين صور فوتوغرافية لملصق المنتج وإعدادات الماكينة وخط الغراء والسطح ومنطقة الخطأ. تساعد أيضًا TDS/SDS المتوفرة ونتائج العينة ومعلومات الاستهلاك الشهري في إعداد العرض بشكل أكثر دقة من الناحية الفنية والتجارية.

210لماذا قد تظهر رموز تغليف أو منتجات مختلفة لنفس المادة اللاصقة؟

ضمن نفس عائلة التكنولوجيا، قد توجد رموز منتج منفصلة بناءً على اللزوجة أو اللون أو وقت الفتح أو طريقة التطبيق أو نوع التغليف أو الاستخدام الصناعي المختلف. قد ترتبط بعض الرموز بلغة أو سوق أو مراجعة مستندات مختلفة؛ ولذلك، فإن مجرد تشابه اسم المنتج لا يعني أنه نفس المنتج. يجب مقارنة الملصق ورمز المنتج ومراجعة الوثائق الفنية وسجل المورد معًا. عند تغيير العبوة، يجب أيضًا إعادة التحقق من إجراءات ملء الجهاز وتخزينه واستخدامه.

211لماذا يعد الانتهاء من اختيار المادة اللاصقة دون اختبار العينة أمرًا محفوفًا بالمخاطر؟

قد لا تمثل بيانات المختبر أو الوصف العام للمنتج جميع المتغيرات الموجودة على خط الإنتاج الفعلي. سطح اللوحة والحزام، ودرجة حرارة الماكينة، وسرعة الخط، والضغط، والرطوبة المحيطة، ومواد التنظيف الكيميائية وإعدادات المشغل كلها تؤثر على النتيجة. اختبار العينة؛ فهو يسمح بمقارنة المظهر، وقابلية التشغيل، والنظافة، والسلوك بعد الحرارة والرطوبة، وكذلك الالتصاق على المدى القصير. لذلك، فإن التحقق باستخدام المادة الحقيقية والعملية المستهدفة قبل الشراء بكميات كبيرة يقلل من مخاطر المنتجات الخاطئة ووقت التوقف غير المخطط له.

212ما هي المعلومات التي يجب التحقق منها في شهادة TDS للمادة اللاصقة؟

بعد التحقق من رمز المنتج وعائلة المنتج، يجب فحص نوع التقنية ومنطقة الاستخدام الموصى بها واللون وحالة قياس اللزوجة ودرجة حرارة التطبيق أو العملية ووقت الفتح والالتصاق الأولي ومعلومات التخزين وتوصيات التغليف والتنظيف، إن وجدت. تعتبر طريقة الاختبار التي تم من خلالها الحصول على القيم وتاريخ مراجعة الوثيقة مهمة أيضًا. إن TDS ليست وصفة مستقلة تضمن كل ظروف الإنتاج؛ يجب استخدام اختبار التطبيق الفعلي جنبًا إلى جنب مع ورقة بيانات السلامة وظروف الماكينة.

213ما الذي يجب فعله إذا لم يتم فتح TDS على الرغم من أن رمز المنتج صحيح؟

أولاً، يجب التحقق مما إذا كان من الممكن كتابة التعليمات البرمجية بنقاط، أو بدون نقاط، أو باسم ملف بلغة مختلفة. يتم بعد ذلك فحصه لمعرفة ما إذا كان المستند يستجيب فعليًا كملف PDF، أو أن الرابط يطلب الوصول، أو أن هناك مشكلة مؤقتة في خادم المستندات الخارجي. يجب استخدام إرشادات TDS الموجودة على صفحة المنتج والبحث عن الكود في المركز الفني وتسجيل المنتج الحالي معًا. إذا تعذر الوصول إلى المستند، فبدلاً من الاكتفاء بلقطة الشاشة، يجب طلب التحقق من الفريق الفني لشركة صناعة كوجاك عن طريق تحديد رمز المنتج ولغة المستند.

214ما هو الفرق بين ذوبان EVA الساخن وذوبان PO الساخن؟

يوفر الذوبان الساخن EVA ميزة الالتصاق الأولي الاقتصادي والسريع والتطبيق للأغراض العامة. من ناحية أخرى، يبرز الذوبان الساخن PO بشكل خاص في التشغيل النظيف، وسرعة الخط العالية، واستقرار الحرارة وبعض عمليات التعبئة والتغليف أو التصفيح. الاختيار النهائي؛ يجب أن يتم ذلك عن طريق تقييم السطح ووقت الفتح ودرجة حرارة التطبيق وسرعة الخط والقوة المتوقعة معًا.

215ما الذي يعطي نتائج أفضل لنطاقات الحافة: EVA أم PUR؟

لا توجد تقنية واحدة هي الخيار الأفضل لكل تطبيق لنطاقات الحافة. إيفا؛ إنه حل اقتصادي وسريع الاستخدام وعملي للتطبيقات الداخلية القياسية. بور. ويتم تقييمه عند زيادة الرطوبة ودرجة الحرارة والتأثيرات الكيميائية وتوقعات المتانة على المدى الطويل. لا ينبغي اتخاذ القرارات بناءً على اسم التقنية فقط دون معرفة مادة الشريط واللوحة والماكينة وسرعة الخط وظروف الاستخدام النهائي.

216ما الغراء الذي يجب استخدامه لربط حافة الأثاث؟

اختيار المنتج في أشرطة الحواف البلاستيكية أو ABS أو الميلامين أو الأكريليك أو الخشب؛ يتم تصنيعه بناءً على سطح الشريط واللوحة ونوع الماكينة ودرجة حرارة التطبيق وسرعة الخط وخط الالتصاق والقوة المتوقعة. يمكن استخدام مادة الذوبان الساخن EVA المناسبة في الإنتاجات القياسية، ويمكن استخدام مادة الذوبان الساخن التفاعلي PUR في التطبيقات المتميزة التي تتطلب مقاومة أعلى للرطوبة والحرارة. يجب تأكيد رمز المنتج الصحيح من خلال اختبار TDS وعينات محدثة.

217ما هي المادة اللاصقة التي يجب اختيارها لربط حافة PVC؟

لا يعتمد اختيار المادة اللاصقة لنطاقات حافة PVC فقط على نوع الشريط. يجب فحص هيكل سطح PVC وطلاء اللوحة ودرجة حرارة الماكينة وسرعة الخط ورؤية خط الالتصاق وبيئة استخدام الجزء معًا. بعد تحديد عائلة EVA أو PUR المناسبة، يجب فحص درجة حرارة التطبيق واللزوجة والوزن الموصى به للمنتج عبر TDS.

218ما هي الفحوصات التي يتم إجراؤها إذا كان الالتصاق ضعيفًا على نطاقات حافة ABS؟

أولاً، يجب التحقق من نظافة سطح الشريط واللوحة، والطاقة السطحية، ودرجة حرارة المادة اللاصقة، وبكرات الضغط، وسرعة الخط، وكمية التطبيق. يجب أيضًا فحص توافق سطح ABS مع المادة اللاصقة ووقت التبريد لخط الالتصاق ونطاق عملية المنتج المستخدم داخل TDS. إذا استمرت المشكلة، فيجب إعادة تقييم توافق المنتج السطحي من الناحية الفنية بدلاً من تجربة إعدادات مختلفة مع نفس المنتج.

219كيفية تحديد درجة حرارة الغراء الساخن؟

يتم تحديد درجة الحرارة بناءً على الخزان والخرطوم والفوهة ونطاقات التطبيق في مستند TDS الخاص بالمنتج. مجرد زيادة درجة حرارة الخزان ليس هو الحل الصحيح؛ يجب التحكم معًا في درجة الحرارة الفعلية على طول الخرطوم والفوهة، ولزوجة الغراء، وسرعة الخط، والانتشار على السطح. قد تؤدي درجات الحرارة المرتفعة بشكل مفرط إلى زيادة خطر تغير اللون أو الرائحة أو الشيخوخة المبكرة أو سلامة العملية.

220ماذا يحدث إذا كانت درجة حرارة الغراء في آلة ربط الحواف منخفضة؟

قد تؤدي درجة الحرارة المنخفضة إلى عدم تدفق المادة اللاصقة بشكل كافٍ، وعدم انتشارها بشكل متجانس على السطح، وانخفاض الالتصاق الأولي والفتح عند حافة الحزام. نفس الأعراض؛ قد يحدث ذلك أيضًا بسبب انخفاض الجرعة أو الضغط غير الكافي أو سرعة الخط العالية أو اللوحة الباردة. يجب التحكم في ضبط درجة الحرارة ضمن قيم TDS للمنتج، ويجب فحص سلسلة العملية بأكملها معًا بدلاً من زيادة درجة الحرارة وحدها.

221ماذا يحدث إذا كانت درجة حرارة الغراء مرتفعة في آلة ربط الحواف؟

يمكن أن تتسبب درجة الحرارة المفرطة في حدوث إجهاد حراري للمادة اللاصقة، أو تغير اللون أو الرائحة، أو التدفق المفرط، أو الفائض، أو تكوين بقايا داخل الجهاز. بالنسبة لمنتجات البولي يوريثان، يمكن أن تزيد درجات الحرارة المرتفعة أيضًا من خطر تفاعل المنتج قبل الأوان داخل المعدات. يجب أن يتم التعديل ضمن حدود TDS الخاصة بالشركة المصنعة؛ يجب فحص درجات حرارة الخزان والخرطوم والفوهة بشكل منفصل.

222لماذا خيط الغراء الساخن يذوب؟

خيوط؛ يتطلب الأمر مراعاة درجة الحرارة واللزوجة ووقت الفتح وهندسة الفوهة وكمية التطبيق وسرعة الخط. قد لا تكون المادة اللاصقة سائلة عند درجة الحرارة الصحيحة، أو قد تكون هناك بقايا في الفوهة، أو قد يتم ضبط نقطة التطبيق بشكل غير صحيح لمرور الجزء. وينبغي إجراء مقارنة مع قيم TDS، ويجب فحص نظافة الفوهة ونتيجة العينة في حالة الخط الحقيقي معًا.

223لماذا يتسرب الغراء أثناء ربط الحواف؟

عادةً ما يحدث الفائض بسبب كمية التطبيق المفرطة، أو السيولة العالية، أو الجرعات غير المتوافقة مع سرعة الخط، أو عدم كفاية التجريد أو ضبط الضغط. يجب أيضًا التحقق من سمك الشريط وهندسة اللوحة وعناصر ضغط الماكينة. قبل تغيير المنتج، يجب إجراء اختبار عملية يتم التحكم فيه عن طريق تسجيل الوزن ودرجة الحرارة والضغط ونظافة السطح.

224ما هي الإعدادات التي يجب التحقق منها إذا لم ينتشر الغراء جيدًا على السطح؟

يجب التحكم في درجة حرارة المادة اللاصقة واللزوجة، وإعدادات أسطوانة التطبيق أو الفوهة، والجرعة، ودرجة حرارة السطح، وسرعة الخط وقوة الضغط. كما أن وجود الغبار أو الزيت أو السيليكون أو بقايا الغراء القديمة على اللوحة يمكن أن يقلل أيضًا من البلل. يجب أن تظل الإعدادات ضمن نطاق TDS للمنتج ويجب قياس النتيجة عن طريق تغيير معلمة واحدة.

225ما الذي يجب مراعاته عند اختيار الغراء على سطح الميلامين؟

ينبغي النظر في هيكل الطلاء لسطح الميلامين ونظافة السطح ودرجة حرارة اللوحة ومواد شريط الحافة ونطاق العمل لعملية الماكينة معًا. قد يؤثر انخفاض الطاقة السطحية أو التلوث على الطلاء سلبًا على الالتصاق الأولي. يجب أن يتم اختيار المنتج في مجموعة اللوحة والشريط الفعلية، ويجب التحقق من الملاءمة النظرية عن طريق TDS واختبار العينة.

226ما هي أدوات التحكم في التبريد والربط المطلوبة لنطاقات الحواف المصنوعة من الأكريليك أو PMMA؟

في نطاقات الحواف المصنوعة من الأكريليك وPMMA، يجب تقييم التوتر السطحي والحساسية الحرارية وخطر التشقق وتوافق المواد اللاصقة وظروف التبريد معًا. بالإضافة إلى اختيار المادة اللاصقة، فإن عامل التبريد ومراحل الطباعة والتشطيب في خط الماكينة مهمة أيضًا. يجب اختبار الرؤية وجودة الحافة والتوتر السطحي على أجزاء حقيقية قبل البدء في الإنتاج.

227لماذا يؤثر تنظيف السطح على أداء الترابط؟

يمكن أن يؤدي الغبار والزيت والسيليكون والملدنات والغراء القديم وبقايا مواد التنظيف الكيميائية إلى تقليل التلامس بين السطح والمادة اللاصقة. ويمكن ملاحظة ذلك على أنه التصاق أولي وتقشير وفقدان للقوة على المدى الطويل. يجب اختيار طريقة التنظيف وفقًا للمادة السطحية، ويجب التحقق تقنيًا من نقطة الماكينة وكمية تطبيق المادة الكيميائية المستخدمة في العملية.

228متى يتم اختيار ذوبان PUR الساخن على ذوبان EVA الساخن؟

بور. يمكن اعتباره بدلاً من EVA في التطبيقات التي تكون فيها الرطوبة ودرجة الحرارة والتأثيرات الكيميائية وخطوط الالتصاق الرفيعة أو القوة طويلة المدى أمرًا بالغ الأهمية. ومع ذلك، لا ينبغي أن يعتمد اختيار PUR فقط على افتراض أنه أقوى. يجب أن يكون امتثال الماكينة لـ PUR، وإدارة الرطوبة، والمعدات المغلقة، وتغيير المنتج، وإجراءات التنظيف ووقت المعالجة وفقًا لخطة الإنتاج.

229لماذا قد تختلف قوة اللصق بعد الإنتاج؟

في حين أن بعض المواد اللاصقة تكتسب التصاقًا أوليًا عند التبريد، إلا أن أدائها النهائي يتحسن مع تأثيرات الوقت أو الرطوبة أو درجة الحرارة. إعداد السطح، درجة حرارة التطبيق، خط السندات، تخزين المنتج، وقت المعالجة ونتائج تغيير بيئة الاستخدام النهائي. يجب التخطيط لاختبار الجزء الأولي واختبار القوة النهائي في أوقات منفصلة ويجب تقييم المنتج مع معلومات TDS.

230كيف يجب تخزين المادة اللاصقة المذوبة بالحرارة؟

يجب حفظ المنتج في بيئة جافة ونظيفة، بعيدًا عن أشعة الشمس المباشرة ودرجات الحرارة القصوى، وفقًا لتعليمات الشركة المصنعة على العبوة ومعلومات المواد الصلبة الذائبة (TDS). يجب أن تظل العبوة مغلقة للحفاظ على رمز المنتج ومعلومات الدفعة، ويجب التحقق من التوافق قبل خلط الدفعات القديمة والجديدة. بالنسبة لمنتجات PUR، تعتبر الحماية من الرطوبة وتعليمات الاستخدام بعد فتح العبوة ذات أهمية خاصة.

231ما الذي يجب أخذه في الاعتبار بعد فتح عبوة PUR المذوبة بالحرارة؟

نظرًا لأن منتجات PUR يمكن أن تتفاعل مع الرطوبة المحيطة، يجب حماية المنتج وفقًا لـ TDS وتعليمات الشركة المصنعة بعد فتح العبوة. قد يؤدي تعرض المنتج، والانتظار في المعدات، والتعرض للهواء الرطب وفترات التوقف الطويلة إلى تغيير المنتج أو مشاكل في التنظيف. ويجب اتباع خطة التطبيق وإجراءات إيقاف تشغيل المعدات وورقة بيانات السلامة معًا.

232ما هي المعلومات التي يجب التحقق منها في مستند TDS؟

يجب التحقق من اسم المنتج ورمزه، وعائلة التكنولوجيا، ودرجة حرارة التطبيق الموصى بها، واللزوجة، ووقت الفتح، واللون، والتغليف، وظروف التخزين، وتوافق السطح وملاحظات التطبيق. TDS لا يعني تلقائيًا أن المنتج مناسب لتطبيق معين؛ يجب أن يتم الاختبار تحت ظروف السطح والآلة الحقيقية. يمكنك الذهاب إلى المستند ذي الصلة من مركز التوثيق الفني صناعة كوجاك مع رمز المنتج.

233ما الفرق بين مستند SDS ووثيقة TDS؟

TDS هي نشرة المنتج التي تشرح المواصفات الفنية وشروط التطبيق. تتضمن SDS فئة مخاطر المنتج والاستخدام الآمن والتخزين والحماية الشخصية والإسعافات الأولية ومعلومات الطوارئ. لا ينبغي استخدام الوثيقتين بالتبادل في قرار الإنتاج؛ وينبغي فحص المطابقة الفنية من خلال TDS، ويجب فحص شروط الصحة والسلامة المهنية من خلال SDS.

234كيف يمكنني العثور على المادة اللاصقة المناسبة إذا كنت لا أعرف رمز المنتج؟

إذا كان رمز المنتج غير معروف، فيجب مشاركة اسم التطبيق أو الشريط أو المادة السطحية والعلامة التجارية للماكينة وطرازها وسرعة الخط والغراء الحالي ودرجة الحرارة والتعبئة والاستهلاك الشهري والمشكلة التي حدثت. كما تعمل الصور والعينات ومعلومات TDS/SDS المتاحة على تعزيز التقييم. ومن خلال هذه المعلومات، يمكن لفريق صناعة كوجاك الفني تقديم إرشادات أولية لعائلة التكنولوجيا ومجموعة المنتجات.

235ما أهمية اختبار العينة في اختيار المواد اللاصقة؟

عينة مختبرية أو إنتاجية حقيقية؛ إنه يوفر الفرصة لتقييم توافق السطح والالتصاق الأولي والتقشير والقطع والحرارة والرطوبة والاتصال الكيميائي والرؤية وسرعة الخط معًا. تعتبر بيانات TDS نقطة بداية فنية، ولكنها لا تضمن في حد ذاتها السلوك الفعلي للآلة ومجموعة المواد. يجب تسجيل نتيجة الاختبار مع رمز المنتج وإعدادات العملية.

236ما الذي تفعله المواد الكيميائية المدخلة والمتوسطة والمخرجة في آلة ربط الحواف؟

وفقاً لوظيفة النقاط المختلفة في خط ربط حافة المواد الكيميائية لعملية Riepe؛ تم تقييمه لتقليل التصاق بقايا المادة اللاصقة بالسطح، وتوفير تأثير تبريد ومضاد للكهرباء الاستاتيكية، ودعم الانزلاق أو تسهيل التنظيف قبل الانتهاء. يجب تحديد المنتج الذي سيتم استخدامه وفي أي نقطة وفقًا لتصميم الماكينة ومعدات الرش وتكنولوجيا الغراء وتعليمات الشركة المصنعة.

237متى يجب استخدام سائل تنظيف آلة ربط الحواف؟

سائل التنظيف؛ يجب استخدامه وفقًا للتعليمات الفنية للمنتج للمساعدة في التحكم في الغراء السائب وبقايا المعالجة المتراكمة عند دخول الماكينة أو الخروج أو نقاط تشطيب السطح. بدلاً من التطبيق العشوائي يدويًا، يجب تحديد نقطة الرش الصحيحة والجرعة والقماش أو معدات التلميع وتوافق السطح. عند الاختيار بين منتجات Riepe أو Mayer، يجب تقييم الماكينة ونظام الغراء الموجود معًا.

238ما هي مشاكل ربط الحواف التي تساعد مواد Riepe الكيميائية على تقليلها؟

عند استخدامه مع المنتج المناسب وفي نقطة الماكينة المناسبة، يمكن أن يساعد في إدارة مشكلات العملية مثل بقايا الغراء، والعلامات السطحية، والتلوث قبل الانتهاء، والحمل الساكن، والتبريد المتحكم فيه. المواد الكيميائية ليست بديلاً عن اختيار المواد اللاصقة؛ ينبغي النظر في السطح والغراء والآلة ونظام التلميع معًا. يجب التحقق من معلومات المنتج TDS/SDS واختبار الجزء الفعلي قبل التطبيق.

239ما هي العلامات التجارية اللاصقة التي تدعمها صناعة كوجاك؟

صناعة كوجاك؛ يوفر اختيار المنتج والوثائق الفنية والعينات وتوجيهات الأسعار للمواد اللاصقة Jowat والمواد الكيميائية لعملية Riepe ومنتجات Mayer وتطبيقات المواد اللاصقة الصناعية المختلفة. للحصول على التقييم الأكثر دقة، يجب مشاركة توقعات التطبيق والجهاز والسطح وسرعة الخط ودرجة الحرارة والقوة بالإضافة إلى اسم العلامة التجارية.

240ما هي معلومات الإنتاج التي يجب مشاركتها في طلب العرض الفني؟

يجب مشاركة المواد السطحية والشريطية، ونموذج العلامة التجارية للآلة، وسرعة الإنتاج، ودرجة حرارة تطبيق المادة اللاصقة، ورمز المنتج الحالي، والاستهلاك الشهري، وتفضيل التغليف، والقوة المستهدفة ومشكلة العملية ذات الخبرة. إذا تمت إضافة الصور الفوتوغرافية، وملصقات المنتجات، وTDS/SDS الحالية ومعلومات العينة، فيمكن إجراء التقييم الفني الأولي بشكل أسرع وأكثر دقة.

241كيفية اختيار الغراء البلاستيك؟

عند اختيار مادة لاصقة بلاستيكية، يجب أولاً تحديد نوع البلاستيك المراد ربطه وطاقة السطح والمرونة ودرجة حرارة التشغيل والرطوبة وظروف التلامس الكيميائي. السلوك السطحي للـ PVC الصلب، ABS، البولي أوليفين، الأكريليك والمواد البلاستيكية المختلفة ليس هو نفسه. يتم الاختيار الأكثر دقة من خلال الوثيقة الفنية الحالية جنبًا إلى جنب مع إعداد السطح واختبار الأجزاء الحقيقية.

242في أي المواد يتم استخدام مادة لاصقة من البلاستيك الصلب؟

مواد لاصقة من البلاستيك الصلب؛ ويمكن تقييمه وفقًا للتطبيق في PVC الصلب، وABS، وبعض الأسطح الأكريليكية، والبلاستيك التقني، ومجموعات البلاستيك والمعدن. ومع ذلك، فإن اسم المادة وحده لا يكفي؛ وينبغي أيضًا فحص تشطيب السطح، والتخليص، ونوع الحمولة، والاهتزاز، ودرجة الحرارة، وظروف التعرض للماء. يجب التحقق من موافقة الشركة المصنعة وموافقة الشركة المصنعة على السطح ذي الصلة للمنتج.

243كيفية اختيار مادة لاصقة بلاستيكية مقاومة للماء؟

بالنسبة لمقاومة الماء، يجب تقييم نوع البلاستيك وهندسة التوصيل وملامسة الماء المستمرة أو المتقطعة ودرجة الحرارة والضغط والعمر المتوقع معًا. إن عبارة "مقاوم للماء" لا تعني أنه يمكن استخدام كل منتج باستمرار تحت الماء أو في الماء الساخن. يجب فحص TDS وSDS والشهادات اللازمة ونتيجة الاختبار في ظل ظروف الاستخدام الحقيقي معًا.

244كيفية ربط البلاستيك والمعدن؟

في التوصيل البلاستيكي المعدني، يجب أن يؤخذ في الاعتبار التمدد الحراري المختلف للسطحين، الطاقة السطحية، طبقة الزيت والأكسيد، الحاجة إلى المرونة واتجاه التحميل. يجب تنظيف الأسطح بشكل مناسب، وإذا لزم الأمر، يجب تطبيق التمهيدي أو إعداد السطح الموصى به من قبل المنتج. يجب اختيار المادة اللاصقة وفقًا للفجوة وظروف التشغيل؛ يجب أن يتم التقشير والقطع واختبار درجة الحرارة بالجزء الحقيقي.

245هل المادة اللاصقة PVC والمواد اللاصقة المذيبة PVC هي نفسها؟

يعد لاصق PVC تعبيرًا عامًا، في حين أن لاصق المذيبات PVC عبارة عن مجموعة منتجات محددة تعتمد على مبدأ الذوبان والترابط المتحكم في سطح PVC. قد يختلف اختيار المنتج في تطبيقات الأنابيب أو التشكيل الجانبي أو الألواح أو PVC المرنة. لا ينبغي أن يتم الاختيار بناءً على اسم "PVC" فقط دون تقييم الاستخدام المقصود للجزء والضغط ودرجة الحرارة وملامسة الماء والمعايير ذات الصلة.

246ما الذي يجب مراعاته عند اختيار لاصق الأنابيب البلاستيكية؟

يجب التحقق من نوع PVC، والقطر، وفئة الضغط، والسوائل، ودرجة الحرارة، وتحمل السطح والشهادات اللازمة للأنبوب والتركيبات. بالإضافة إلى اختيار المادة اللاصقة، فإن القطع وإزالة الأزيز والتنظيف ووقت الانضمام وظروف المعالجة تؤثر أيضًا على جودة الاتصال. يجب استخدام المنتجات الحاصلة على الموافقات ذات الصلة وتعليمات الشركة المصنعة فقط في تطبيقات المياه المضغوطة أو مياه الشرب.

247ما هو الفرق بين لاصق PVC المرن ولاصق PVC الصلب؟

في تطبيقات PVC المرنة، من المهم أن يتكيف الاتصال مع الحركة والانحناء وتأثير التلدين. في تطبيقات PVC الصلبة، قد تكون الصلابة وملء الفجوات والضغط واستقرار الأبعاد أكثر أهمية. قد لا يعطي نفس المنتج نفس النتيجة في تطبيقين؛ يجب تقييم السطح وتصميم الاتصال ودرجة الحرارة والبيانات الفنية للشركة المصنعة معًا.

248ماذا يفعل 3M Primer 94؟

برايمر 94 هو منتج تحضير السطح يستخدم لزيادة التصاق الشريط أو المادة اللاصقة على أسطح معينة. ملاءمة؛ يجب التحقق منها بناءً على نوع السطح والتنظيف ووقت التجفيف والطلاء وحالة الاستخدام النهائي. لا يحل محل المادة اللاصقة التمهيدية؛ لاختيار المنتج المناسب، يجب فحص وثائق المنتج الحالية ومعلومات السلامة واختبار السطح الحقيقي معًا.

249ما هو الفرق بين التمهيدي والمواد اللاصقة؟

التمهيدي عبارة عن طبقة تحضيرية تعزز الالتصاق بين السطح والمادة اللاصقة. اللاصق هو المنتج الذي يخلق الرابطة الفعلية بين سطحين. ليس من الضروري استخدام الطلاء التمهيدي على كل الأسطح، ويمكن أن يقلل الطلاء التمهيدي الخاطئ من الالتصاق. القرار الأساسي يجب تحديد الطاقة السطحية وفقًا للمادة أو الشريط أو النظام اللاصق وتعليمات الشركة المصنعة.

250ما هو النقانق المصطكي وأين يتم استخدامه؟

مصطكي السجق هو شكل من أشكال المصطكي الذي يتم تقديمه بشكل عام في عبوات رقائق يمكن التخلص منها ويستخدم في تطبيقات المفاصل أو الختم أو الربط المرن. المنتج مصنوع من مادة البولي يوريثين أو السيليكون أو أي بنية كيميائية أخرى؛ إنه يغير المعالجة وتوافق السطح والمرونة وقبول الطلاء ودرجة الحرارة والمقاومة الكيميائية. للتطبيق، يجب أن تؤخذ معلومات TDS وSDS الخاصة بالمنتج كأساس.

251ما هو الفرق بين مانع تسرب السجق من مادة البولي يوريثين ومانع تسرب السجق السيليكون؟

في حين يتم تقييم المواد المانعة للتسرب من مادة البولي يوريثين في معظم التطبيقات من حيث قوتها الميكانيكية، وروابطها المرنة واستقرارها في الالتصاق على الأسطح المختلفة، قد تبرز المواد المانعة للتسرب المصنوعة من السيليكون مع درجة الحرارة أو الظروف الجوية أو توقعات الختم الخاصة. ومع ذلك، يعتمد الأداء على صيغة المنتج والسطح وحالة الاستخدام. يجب التحقق من معايير مثل الحجم الرطب والبيئة الخارجية وقابلية الطلاء والاتصال الكيميائي معًا.

252ما هي العوامل التي تؤثر على سعر النقانق المصطكي؟

سعر؛ وقد يختلف اعتمادًا على التركيب الكيميائي ووزن العبوة وأداء المنتج والشهادات والموافقات وكمية الطلب وشروط التسليم والمتطلبات الفنية للتطبيق. بدلاً من مجرد مقارنة سعر التغليف، يجب تقييم الاستهلاك والمعالجة والهدر وسرعة التطبيق وتكلفة العملية الإجمالية معًا. يجب مشاركة معلومات التطبيق والكمية للعرض الحالي.

253كيفية اختيار لاصق الأثاث؟

عند اختيار مادة لاصقة للأثاث، يجب تقييم نوع الخشب أو اللوحة المراد ربطها، وتشطيب السطح، ووقت الضغط، وسرعة الخط، والبيئة الداخلية أو الخارجية، والرطوبة، ودرجة الحرارة، وهندسة الاتصال. قد تكون هناك حاجة إلى ذوبان ساخن أو PUR لربط الحواف، في حين قد تكون هناك حاجة إلى أنظمة مختلفة تعتمد على الماء أو أنظمة تفاعلية للتوصيل الهيكلي للأجزاء الخشبية. مجرد البحث عن "أفضل لاصق للأثاث" دون تحديد الغرض من التطبيق لا يكفي لاختيار المنتج المناسب.

254ما الغراء لاستخدامه في الخشب؟

غراء الخشب يتم اختياره وفقًا للمواد مثل الخشب الصلب، أو MDF، أو الألواح الخشبية، أو الخشب الرقائقي، أو القشرة أو السطح المطلي وبيئة استخدام الاتصال. البيئة الداخلية والرطبة والخارجية والضغط السريع والتصفيح ونطاقات الحواف ليس لها نفس المتطلبات الفنية. يجب التحقق من رمز المنتج ووقت الفتح ووقت الضغط واللزوجة وفئة القوة عبر TDS.

255ما هي حبيبات لاصقة تذوب الساخنة؟

الحبيبات اللاصقة المذوبة بالحرارة عبارة عن مواد لاصقة لدنة بالحرارة خالية من المذيبات في شكل حبيبات أو كريات تذوب عند تسخينها وتشكل رابطة عند تبريدها. تتمتع EVA وPO وPSA وبعض عائلات الذوبان الساخن الخاصة بخصائص تطبيق وقوة مختلفة. الشكل الحبيبي وحده لا يشير إلى مدى ملاءمة المنتج؛ يجب التحقق من درجة حرارة التطبيق ووقت الفتح واللزوجة وتوافق السطح والآلة باستخدام TDS.

256في أي الآلات تستخدم حبيبات الذوبان الساخن؟

يمكن استخدام حبيبات الذوبان الساخن في أنظمة التطبيق مع التحكم في درجة الحرارة أو الخزانات أو الخراطيم أو الفوهات أو الأسطوانات أو معدات الجرعات المناسبة للمنتج. إن ظروف العمل لآلات ربط الحواف والتعبئة والتصفيح والتجميع العام ليست هي نفسها. يجب فحص امتثال الشركة المصنعة للآلة وقيم TDS للمنتج والتحكم في درجة الحرارة وإجراءات التنظيف معًا.

257ما الذي يجب مراعاته عند اختيار الشركة المصنعة للغراء؟

عند اختيار الشركة المصنعة للغراء أو المورد، يجب تقييم استمرارية المنتج وTDS/SDS الحالية وإمكانية تتبع الدفعة والدعم الفني وعمل العينات ومعلومات التطبيق وموثوقية التسليم معًا. ليس فقط سعر المنتج، ولكن أيضًا توقف الخط والهدر والتنظيف والاستهلاك والجودة النهائية يحدد التكلفة الإجمالية. توفر الفرق الفنية لشركة صناعة كوجاك إرشادات حول المنتج والمستندات وفقًا للتطبيق.

258كيف يمكنك العثور على رمز منتج Jowat والورقة الفنية؟

رمز المنتج جوات؛ يمكن البحث عن طريق عائلة المنتج أو اسم التطبيق أو الرمز الموجود على المنتج. نظرًا لأن تهجئة الرمز بنقاط أو بدونها أو بشكل مختلف قد يجعل من الصعب العثور على نفس المنتج، فيمكن تجربة العديد من التهجئة أثناء البحث. عند العثور على تسجيل المنتج، يجب التحقق من TDS التركية والوثائق الفنية الأصلية وملاحظات التطبيق من المصدر الحالي.

259ما هي المعلومات التي يجب التحقق منها بالنسبة لـ Jowacoll 113.10؟

بالنسبة لرموز منتجات معينة مثل Jowacoll 113.10، يجب فحص مستندات TDS وSDS للمنتج الحالي بدلاً من التخمين من اسم المنتج أو فئة المادة اللاصقة العامة. يجب التحقق من سطح التطبيق، وظروف الضغط أو الخط، واللزوجة، ووقت الفتح، والتجفيف أو المعالجة، وتوقعات القوة. يمكنك طلب التوجيه الفني من مركز منتجات صناعة كوجاك من خلال مشاركة رمز المنتج والتطبيق الخاص بك.

260ما هو أفضل لاصق فوري؟

تختلف المادة اللاصقة "الأفضل" أو "الأسرع" حسب التطبيق. يجب تقييم نوع البلاستيك والفجوة ونظافة السطح ووقت التثبيت والقوة القصوى ودرجة الحرارة والرطوبة والاهتزاز والاتصال الكيميائي معًا. إن الالتصاق الأولي السريع والمتانة طويلة الأمد ليسا نفس الميزة؛ يجب أن يتم اختيار المنتج من خلال اختبار الجزء الفعلي والوثائق الفنية الحالية.

261في أي التطبيقات يُفضل استخدام الغراء الشفاف؟

يمكن تفضيل المواد اللاصقة الشفافة أو منخفضة الرؤية في الوصلات التي تكون فيها التوقعات الجمالية عالية؛ ومع ذلك، يجب فحص اللون، والأصفرار، والضوء، والتشطيب السطحي، وأداء الالتصاق النهائي معًا. المظهر الشفاف وحده لا يضمن توافق السطح أو المتانة. يجب إجراء اختبارات الرؤية والقوة على العينة ويجب التحقق من ظروف TDS/SDS.

262كيفية لصق خزان المياه البلاستيكي أو الجزء المعرض للماء الساخن؟

في مثل هذه التطبيقات، يكون نوع البلاستيك، والاتصال المستمر بالماء أو الماء الساخن، والضغط، وملاءمة مياه الشرب، والمقاومة الكيميائية وتصميم التوصيل أمرًا حاسمًا. ليست كل مادة لاصقة بلاستيكية مناسبة لخزان المياه أو تطبيق الماء الساخن. لا ينبغي استخدام المنتجات دون الشهادات اللازمة وموافقة الشركة المصنعة في التطبيقات الهامة؛ يجب التحقق من الامتثال من خلال الوثائق الفنية واختبار الاستخدام الفعلي.

الدليل الفني والمقارنة الهندسية

مركز مقارنة تقنيات المواد اللاصقة EVA و PO و PUR و PSA

يحدد اختيار المواد اللاصقة الصناعية مباشرة سرعة خط الإنتاج ومقاومة الرطوبة والحرارة واستقرار اللزوجة وتكلفة المنتج. اختر التقنية المناسبة بناءً على المعايير الهندسية والآليات الكيميائية والمعايير الدولية (DIN EN 204 D4, WATT '91 / EN 14257).

EVA HOT MELT TERMOPLASTİK KOPOLİMER

ثبات ابتدائي سريع وإنتاج كمي اقتصادي

تنساب بنية كودوبوليمر إيثيلين فيينيل أسيتات بالحرارة وتنشئ رابطًا ميكانيكيًا فوريًا عند التبريد.

İlk Tutunma (Initial Tack)%95
Isı & Nem Dayanımı (Max 75°C)%60
Maliyet Verimliliği%92
المواصفات الفنية وشروط التشغيل:
  • التطبيق Sıcaklığı: 160°C – 200°C (Düşük ısı EVA: 120°C – 150°C)
  • Viskozite Aralığı: 30.000 – 85.000 mPa.s (Brookfield 200°C)
  • Açık Zaman (Open Time): 5 – 15 saniye
  • Dolgu Türleri: Dolduruculu (filled - ekonomik derz doldurma) ve Doldurucusuz/Şeffaf (unfilled - görünmez ince tutkal hattı)
PO HOT MELT (APAO) YÜKSEK TERMAL KARARLILIK

تدفق نظيف يمنع تفحم الوعاء

توفر البنية البوليمرية الاصطناعية المعتمدة على البولي أوليفين أو الميتالوسين استقرارًا حراريًا عاليًا واستهلاكًا منخفضًا.

Termal Kararlılık (Kazan Oksitlenme)%96
Gramaj Tasarrufu (%20-30 Düşük Tüketim)%90
Isı Dayanımı (100°C - 120°C)%88
المواصفات الفنية وشروط التشغيل:
  • التطبيق Sıcaklığı: 150°C – 180°C
  • Viskozite Aralığı: 1.500 – 12.000 mPa.s (Ambalaj) / 40.000 – 70.000 mPa.s (Mobilya)
  • Kazan Performansı: 200°C'de jelleşmeme, kararmama ve sıfır nozul tıkanması
  • Yoğunluk (g/cm³): Düşük özgül ağırlık sayesinde daha az gramajla aynı mukavemet
PUR REAKTİF NCO KİMYASAL ÇAPRAZ BAĞLANMA

مقاومة قصوى للحرارة والماء تعالج بالرطوبة

تتفاعل مجموعات الإيزوسيانات التفاعلية (NCO) مع الرطوبة خلال 24-72 ساعة لتشكيل شبكة بوليمر ثلاثية الأبعاد غير قابلة للانصهار أو الذوبان.

Isı & Nem Dayanımı (-40°C / +150°C)%99
Sıfır Derz Görünümü (Zero-Joint)%96
Kimyasal & Buhar Direnci%98
المواصفات الفنية والمعايير المعتمدة:
  • Su Dayanım Standardı: DIN EN 204 D4 (Tam su geçirmezlik)
  • Sıcaklık Dayanım Standardı: EN 14257 (WATT '91 - 80°C çekme-kayma)
  • التطبيق Sıcaklığı: 120°C – 150°C (Düşük ısıda enerji tasarrufu)
  • Ekipman Notu: Erime ünitesi kapalı tutulmalı; duruşlarda Jowat 930 serisi ile nötralize edilmelidir
PSA HOT MELT DAİMİ YAPIŞKAN KAUÇUK (SBC)

تلامس فوري بالضغط ومرونة دائمة

تبقى التركيبة المعتمدة على كودوبوليمر ستيرين (SBC) والراتنجات اللاصقة دائمًا لزجة في درجة حرارة الغرفة.

Anında Temas (Loop Tack)%96
Soyulma Mukavemeti (Peel Adhesion)%92
Esneklik & Titreşim Sönümleme%95
المواصفات الفنية وشروط التشغيل:
  • التطبيق Sıcaklığı: 140°C – 170°C
  • Kontak Mekanizması: Dış fiziksel basınç (pressure) ile anında yüzeyi ıslatma
  • Kullanım Alanları: Kendinden yapışkanlı etiket, bant, yatak & sünger montajı, otomotiv ses yalıtım panelleri
  • Performans Testleri: FINAT Test Yöntemleri (FTM 1, FTM 9) ile onaylı

مصفوفة مقارنة التقنيات والمعايير الهندسية

قارن درجة الحرارة واللزوجة والقوة والمعايير لبيئة إنتاجك.

احصل على دعم هندسي فني
التقنية Kimyasal Bağ Mekanizması Çalışma Sıcaklığı & Viskozite Isı, Su & Kimyasal Dayanımı Uluslararası المعيارlar & Temizlik
EVA Termoplastik (Fiziksel soğuma ile katılaşma) 160°C – 200°C
30.000 - 85.000 mPa.s
Max 75°C (Orta seviye nem dayanımı) Jowat 402.32 (Teflonsuz) / 402.40 (Teflonlu) granül
PO (APAO) Sentetik Poliolefin (Yüksek termal kararlılık) 150°C – 180°C
1.500 - 70.000 mPa.s
100°C – 120°C (Yüksek oksitlenme kararlılığı) Jowat 402.40 / 402.60 purge granülü
PUR Reaktif İzosiyanat (NCO) (24-72 sa nemle kürlenme) 120°C – 150°C
Soğuma sonrası termoset polimer
-40°C ile +150°C (Tam su, buhar ve solvent direnci) DIN EN 204 D4 & EN 14257 (WATT '91)
Jowat 930.74 nötralizan pasta
PSA Stiren Blok Kopolimer (SBC) (Daimi yapışkan) 140°C – 170°C
Oda sıcaklığında daimi tackiness
Fiziksel basınca bağlı esnek soyulma bağı FINAT FTM 1 / FTM 9 testleri
Jowat 401.10 soğuk sprey
دعم القرار الفني

دع الإجابة على سؤالك تتحول إلى اختيار المنتج.

شارك السطح والجهاز وسرعة الخط والغراء المتوفر والمشكلة التي واجهتها. اسمح لفريق صناعة كوجاك بتوجيهك إلى مجموعة المنتجات المناسبة والوثائق الفنية وعملية الاقتراح.

اختر المصدر المناسب

اتخذ قرارات فنية باستخدام وثائق موثوقة ومعلومات التطبيق.

عندما يتم فحص رمز المنتج وعائلة التكنولوجيا ونقطة التطبيق معًا، تتحول معلومات البحث العامة إلى قرار فني يمكن استخدامه في الإنتاج.

عوامل تنظيف آلة ربط الحواف من ماير

قم بمراجعة مجموعات المنتجات "التحرير والتبريد والتدفق والتنظيف" مع نقاط الإدخال والتبريد والتحويل والتنظيف الخاصة بها. انتقل إلى مجموعة منتجات Mayer للحصول على رمز المنتج والتعبئة ومعلومات التطبيق.

تعرف على منتجات ماير

دليل المنتجات والتطبيقات التركية Riepe

عامل الفصل، عامل التبريد، مجموعات التشحيم والمنظف؛ تعرف على نقاط التطبيق على الماكينة، والتحكم في بقايا الغراء، وتشطيب السطح، وتدفق الصيانة.

تطبيق الإدخال والإخراجتدفق المنتج على الجهازمطابقة المنتج والمستندات الفنية
انتقل إلى دليل Riepe الفني
ما الذي تفعله منظفات الغراء الخاصة بشريط Riepe edge؟

إنها مواد كيميائية معالجة تساعد على تقليل بقايا المادة اللاصقة السائبة على قطعة العمل في خط ربط الحافة وتساعد السطح على الوصول إلى خطوات التلميع والتشطيب بشكل أكثر نظافة. يجب أن يتم اختيار المنتج مع نقطة الرش الموجودة على الماكينة ونظام الغراء المستخدم.

متى تكون الوثائق الفنية واختبار التطبيقات مطلوبة؟

يجب تقييم TDS/SDS الحالي وتوافق السطح وإعداد الماكينة وعينة الإنتاج الفعلية معًا قبل وضع غراء جديد أو عامل تنظيف أو منتج مكافئ في الإنتاج. يقوم فريق صناعة كوجاك الفني بتضمين هذه المعلومات في عملية تقديم العطاءات.

كيف يجد العميل الباحث المنتج المناسب؟

إن إضافة رمز المنتج أو المجموعة اللاصقة أو نقطة الآلة أو مادة الشريط أو المشكلة التي واجهتها إلى عبارة البحث يجعل من السهل العثور على المورد الفني المناسب. على سبيل المثال، يمكنك البدء بالبحث عن مادة البولي يوريثان المصهور الساخن لشريط حافة PVC، أو سائل تنظيف منفذ آلة ربط الحافة أو درجة حرارة غراء EVA.

دليل مواد الفصل والتنظيف والشطف من Jowat

أدلة تنظيف الآلات الصناعية وأوعية التذويب ووحدات الغراء

Tüm tutkal kullanan sektörler için makine çeşidine, tutkal türüne ve kazana göre hazırlanmış adım adım temizlik, purge ve bakım rehberleri. Doğru Jowat servis ürünleri ile erime kazanlarınızı, nozullarınızı ve merdanelerinizi güvenle temizleyin.

Jowat Sprey Ayrılma Ajanları التطبيقsı
مواد الفصل (Release Agents)

حماية المكبس والأسطح (مواد الفصل)

Pres tablalarına, merdane muhafazalarına, sensörnlere ve makine dış gövdelerine tutkal sıçramasını ve yapışmasını önleyen koruyucu filmler.

Jowat Sıcak الغراء Kazan Purge Granülü
المنظفات وحبيبات الضخ

حبيبات الوعاء وبخاخات التنظيف البارد

Kazan içi yanmış tutkalları çözen sıcak erimeli purge granülleri ve soğuk yüzey/bıçak sprey temizleyicileri.

Jowat PUR Slot Nozul Yıkama ve Nötralizasyon
مواد الشطف والتحييد

مواد غسيل وتحييد PUR

Reaktif PUR (Poliüretan) hot melt sistemlerinde PUR'un nemle reaksiyona girip sertleşmesini durduran, eriticileri ve nozulları dolduran yıkama pastaları.

تلبيس الحواف Makineleri إيفا / بو تذوب الساخنة

دليل تنظيف وعاء التذويب والأسطوانة والفوهة

إجراء ضخ وتنظيف خطوة بخطوة يتم دون إتلاف طلاء التفلون في حالة عدم انتظام الغراء أو الطفح.

  1. Sıcaklığı 160°C–180°C seviyesine getirin, eski tutkalı boşaltın.
  2. Teflonsuz kazan için Jowat 402.32, teflonlu kazan için Jowat 402.40 granülünü ekleyin.
  3. Karışımı süzüp kanalları durulamak için Jowat 930.74 + 930.20 purge kombinasyonunu uygulayın.
Profil Kaplama & Düz Laminasyon PO / EVA / PUR Hot Melt

دليل تنظيف أسطوانة التطبيق وفوهة الفتحة

الحفاظ على تجانس فيلم الغراء على أسطح الأسطوانات وإزالة انسدادات القنوات في ماكينات التغليف.

  1. Slot nozul ağzındaki kurumuş kalıntıları tel fırça kullanmadan Jowat 401.10 sprey ile yumuşatın.
  2. Erime haznesinden Jowat 402.40 geçirerek ısı sensörlerini temizleyin.
  3. PUR uygulamaları sonrasında Jowat 930.74 ile hattı yıkayın.
التغليف وإغلاق الصناديق خطları Granül Hot Melt / PSA

تنظيف مسدس البخاخ والخراطيم ورأس الفوهة

طريقة صيانة وقائية للقضاء على انسداد الفوهات والتقطير وتكون الخيوط على خطوط التغليف عالية السرعة.

  1. Sprey nozul uçlarını söküp Jowat 401.20 temizleme sıvısı içinde bekletin.
  2. Kazan içi oksitlenmiş ve kararmış parçacıkları Jowat 402.30 granül ile purge edin.
  3. Hortum içi basıncı düşürüp filtre süzgeçlerini yenileyin.
أنظمة أوعية PUR وفوهات الفتحات Reaktif PUR Hot Melt

دليل تحييد فوهة الفتحة ومفاعل PUR

إجراء تحييد وشطف تفاعلي يمنع غراء البولي يوريثين من الجفاف داخل الأوعية والمضخات وفوهات الفتحات.

  1. PUR üretimi bittiğinde veya uzun duruşlarda sistemi boşaltın.
  2. Eriticiye Jowat 930.74 yıkama pastasını doldurup eritin.
  3. اضغط حتى يتدفق سائل الضخ الأزرق نظيفًا من فوهة الفتحة ويحيّد القنوات.
أผطح المكابس وهيكل الماكينة مواد فصل المكابس والأسطح

تطبيق الفيلم الواقي لأسطح المكابس ووحدات الرش

طريقة وقائية تمنع تناثر الغراء والالتصاق على أسطح المكابس المسخنة ووحدات الرش.

  1. Pres tablalarını temizleyip soğuk yüzeye Jowat 414.20 أو Jowat 415.00 sürün.
  2. النطاقات الحافة giriş spray ünitesine Jowat 414.00 sıvısını doldurun.
  3. امسح قطرات الغراء الملتصقة بهيكل الماكينة بسهولة.
الغراء البارد (PVAc) Sürme Sistemleri Su Bazlı Dispersiyonlar

غسيل خزان غراء PVAc والمضخة والأسطوانات

طريقة غسيل تمنع جفاف المواد اللاصقة المائية على الأسطوانات وخزانات التخزين في خطوط التجميع والتغليف.

  1. Kurumamış yaş tutkalı ılık su ile sistemden sirküle ederek uzaklaştırın.
  2. Merdanede kurumuş tabakaları Jowat 401.10 konsantre temizleyici ile ovup silin.
  3. Pompa ve boru hatlarını temiz su ile durulayıp kurumaya bırakın.
صيانة الهيكل الخارجي والشفرات والأسطوانات إزالة الغراء المتصلب

تنظيف الجزء الخارجي للماكينة وشفرات القطع والأسطوانات الباردة

التنظيف الكيميائي لرواسب الغراء المتصلبة على أجزاء الماكينة وشفرات القطع.

  1. Kurumuş tutkal kalıntılarının üzerine Jowat 401.10 spreyi püskürtün ve 5-10 dk bekletin.
  2. اكشط طبقة الغراء المنعمة باستخدام كشاطة دون خدش الأسطح المعدنية.
  3. امسح السطح المعدني المنظف بقطعة قماش جافة وادهن زيت الصيانة الواقي.
مذيبات PUR وخراطيم التوصيل ضخ وحفظ PUR

الغسيل الدوري والحفظ في أنظمة PUR

حماية 2 في 1 تمنع غراء PUR من التصلب داخل المفاعلات والخراطيم أثناء التوقف الأسبوعي.

  1. Eritme haznesine Jowat 930.54 أو Jowat 930.94 purge granülünü besleyin.
  2. اضغط حتى يتم شطف نظام PUR بالكامل وتملأ مادة الشطف القنوات.
  3. اخفض درجة الحرارة وأغلق النظام بأمان.

دليل صيانة ماكينة تلبيس الحواف

دليل التنظيف عند عدم انتظام غراء الحواف أو حدوث طفح

إذا لوحظ سمك فيلم غير منتظم، أو طفح للمادة اللاصقة، أو آثار أو بقايا غراء منقولة في وحدة التجميع بماكينة تلبيس الحواف، فقد لا تكون المشكلة ناجمة عن الإعدادات فقط. يجب تنظيف الوعاء والأسطوانة والفوهة ومسار الغراء بطريقة خاضعة للرقابة، يلي ذلك تشغيل تجريبي بمواد الإنتاج الفعلية.

Güvenlik notu: Bu işlem sıcak yüzeyler, erimiş hot melt ve hareketli makine parçaları içerir. Makine üreticisinin bakım prosedürünü, ilgili ürünün güncel TDS/SDS dokümanını ve işletmenizin iş güvenliği kurallarını esas alın. Enerjiyi kesme, basıncı düşürme ve uygun ısıya ulaşmadan müdahale etmeme adımlarını yetkili personel uygulamalıdır.

1. Önce belirtinin kaynağını ayırın

Eşit olmayan tutkal filmi; kazan içi kalıntı, kısmen tıkalı kanal veya nozul, uygun olmayan sıcaklık, merdane basıncı ya da bant yüzeyindeki kirden kaynaklanabilir. Temizliğe başlamadan önce tutkal türünü, son bakım tarihini, sıcaklık değerlerini ve taşmanın görüldüğü noktayı kaydedin.

  1. Makineyi güvenli bakım konumuna alın ve sıcaklık/enerji prosedürünü uygulayın.
  2. Kazan, kanal, nozul ve merdane çevresindeki kalıntıyı görsel olarak inceleyin.
  3. İç temizlik ile dış yüzey temizliğini birbirinden ayırın; kesici metal aletlerle teflon yüzeye müdahale etmeyin.
النطاقات الحافة makinesinin tutkallama merdanesi ve taşma kalıntıları
التحقق من التراكم المفرط للمادة اللاصقة على أسطوانة التطبيق وبقايا الطفح على السطح الخارجي.
Kenar bant makinesinde ısı siperliği ve tutkal kazanı emniyet ünitesi
منطقة وصول الصيانة والتنظيف حول الدرع الحراري وعنصر التسخين ووعاء الغراء.

2. Kazan kaplamasına göre ilk temizleyiciyi seçin

İlk geçişte kullanılacak ürün, kazan yüzeyinin teflonlu veya teflonsuz olmasına göre belirlenmelidir. Yanlış ürün seçimi yüzeye, pompaya veya sıcaklık kontrollü parçalara zarar verebileceğinden ürün etiketi, TDS/SDS ve makine üreticisi talimatı birlikte değerlendirilmelidir.

  1. وعاء غير مطلي بالتفلون: Jowat 402.32 ürününü makinenin izin verdiği çalışma koşullarında tutkal yolu içinden geçirin.
  2. وعاء مطلي بالتفلون: Jowat 402.40 ürününü, kaplama uyumluluğu doğrulandıktan sonra kullanın.
  3. İlk geçiş tamamlandıktan sonra çıkan malzemeyi renk, kalıntı ve akış açısından kontrol edin; gerekirse üretici prosedürüne göre ikinci geçiş planlayın.

3. المرحلة النهائية: 930.74 + 930.20

İlk temizlik geçişinden sonra sistemde kalan yapıştırıcı ve temizlik kalıntılarının uzaklaştırılması için kullanıcı talimatında belirtilen Jowat 930.74 و Jowat 930.20 kombinasyonu değerlendirilir.

  1. İki ürünü yalnızca güncel ürün dokümanında belirtilen oran ve sıcaklık koşullarında hazırlayın.
  2. Karışımı güvenli biçimde eritip kazan üzerinden kontrollü olarak basın; akış sırasında nozul ve kanal davranışını izleyin.
  3. Çıkan malzeme temiz ve homojen hale gelmeden işlemi tamamlanmış kabul etmeyin.
النطاقات الحافة makinesinde bant besleme kılavuzu ve panel giriş kanalı
موجه تغذية الشريط ونقطة اتصال اللوحة: تحكَّق بعد التنظيف من أن سمك الفيلم متوازن ولا يوجد تناثر للغراء على سطح الشريط.

Temizlik sonrası kontrol listesi

  • Kazan ve tutkal yolu içinde önceki yapıştırıcıdan görünür parça kalmadı.
  • Nozul çıkışı kesintisiz; sağ ve sol bölgelerde film kalınlığı dengeli.
  • Merdane ve baskı ayarı, kullanılan bant ve panel yüzeyine uygun.
  • İlk deneme parçasında taşma, yapışma kopması veya kenar izi yok.
  • Temizlik ürünleri, ambalajları ve güvenlik belgeleri kayıt altına alındı.
Eşit tutkallama sorunu yalnızca temizlikle çözülür mü?

Hayır. Temizlik, kalıntı ve daralma kaynaklı sorunları gidermeye yardımcı olur; ancak sıcaklık sensörü, pompa, nozul, merdane basıncı, tutkal viskozitesi ve bant yüzeyi de kontrol edilmelidir. Temizlik sonrası sorun devam ederse makine üreticisi ve teknik ekip ile proses testi yapılmalıdır.

Teflonlu ve teflonsuz kazan ayrımı neden önemlidir?

Temizleyici seçimi kazan kaplamasıyla uyumlu olmalıdır. Bu nedenle 402.32 veya 402.40 seçimi varsayımla değil, makinenin gerçek kazan yapısı ve güncel ürün dokümanları kontrol edilerek yapılmalıdır.

متى يجب استخدام 930.74 و 930.20؟

Bu kombinasyon, ilk geçişten sonra sistemde kalan yapıştırıcı ve temizlik kalıntılarının kontrollü şekilde uzaklaştırılması amacıyla değerlendirilir. Karıştırma, eritme, dozaj ve çalışma koşulları mutlaka güncel TDS/SDS ve makine üreticisi talimatına göre doğrulanmalıdır.

Makine modeli, kazan kaplaması, kullanılan tutkal türü ve görülen arızayı paylaşın; doğru temizlik sırasını ve ürün seçimini birlikte değerlendirelim.

Teknik destek alınTeknik bilgi merkezine geçin

دليل المستخدم | كيماويات عمليات Jowat

عوامل الفصل والتنظيف والشطف من Jowat: دليل تنظيف الآلات الصناعية

اتبع مساراً منظماً لتنظيف وصيانة الخزانات والمضخات والخراطيم والفوهات والبكرات وطاولات الضغط والأسطح الخارجية في أنظمة EVA وPO وPUR وPSA والمواد اللاصقة المائية.

السلامة قبل البدءهذا الدليل إرشاد فني عام ولا يحل محل دليل الآلة أو وثائق TDS/SDS الحالية أو إجراءات السلامة في الموقع. يجب أن يتعامل الموظفون المدربون فقط مع الأسطح الساخنة والـ hot melt المنصهر والضغط والأجزاء المتحركة وأنظمة PUR التفاعلية.

اعثر على مسار التنظيف الصحيح في أربع خطوات

01

الغراءı tanımla

EVA/PO, PUR, PSA veya PVAc sistemini; mümkünse ürün kodu ve parti bilgisiyle kaydet.

02

Bölümü seç

Kazan, pompa, hortum, nozul, merdane, pres tablası veya dış yüzeyden hangisinin temizleneceğini belirle.

03

Uyumluluğu doğrula

Kazan kaplamasını, ürün etiketini, TDS/SDS belgesini ve makine üreticisi sınırlarını karşılaştır.

04

Sonucu test et

Akış, film kalınlığı, taşma, kalıntı ve ilk deneme parçasını kontrol et; sonucu bakım kaydına yaz.

مجموعات منتجات Jowat ونقاط الاستخدام

الجدول للتوجيه الأولي فقط. يجب تأكيد كود المنتج والجزء الميكانيكي وظروف التشغيل من الوثيقة الفنية الحالية قبل اعتباره تعليمات تطبيق.

مجموعة المنتجأمثلة على الأكوادموضع الاستخدامملاحظة الفحص
Ayrılma ajanları414.00, 414.10, 414.20, 415.00Pres tablası, makine gövdesi ve koruyucu film gereken dış yüzeylerالسطح uyumu, uygulama noktası ve kuruma/film davranışı kontrol edilir.
Hot melt temizleyiciler401.10, 401.20, 401.30, 402.30Soğuk dış yüzey, bıçak, merdane veya uygun sıcak purge akışıÜrün ile parça, kaplama ve tutkal teknolojisi uyumluluğu doğrulanır.
Kazan temizleme ürünleri402.32 / 402.40Hot melt kazanı ve tutkal yolu; kaplama tipine göre değerlendirilirTeflonlu/teflonsuz ayrımı varsayımla yapılmaz; ürün TDS/SDS ve makine talimatı esas alınır.
PUR durulama ve purge930.20, 930.54, 930.74, 930.94PUR kazanı, pompa, hortum ve slot nozul sistemleriNem, kürlenme, ambalaj açılma süresi ve konserveleme prosedürü ayrıca kontrol edilir.

أدلة التطبيق حسب جزء الآلة

EVA/PO hot melt kazanı, pompa ve merdane
النطاقات الحافة ve laminasyon

Düzensiz film, taşma, renk koyulaşması veya eski tutkal kalıntısı görüldüğünde kontrollü purge ve yüzey kontrolü.

قبل العملية

الغراءı, son bakım tarihini, tank/hortum/nozul sıcaklıklarını ve kazan kaplamasını kaydedin.

خطوة بخطوة
  1. Makineyi güvenli bakım konumuna alın; enerji ve basınç prosedürünü uygulayın.
  2. Eski malzemeyi üretici prosedürüne göre boşaltın ve ilk çıkan kalıntıyı renk/akış açısından inceleyin.
  3. Kazan kaplamasıyla uyumu doğrulanmış temizleme ürününü kontrollü geçirin.
  4. Nozul, merdane ve filtre akışını temiz, kesintisiz ve dengeli hâle gelene kadar izleyin.
التحقق بعد التنظيف

Deneme parçasında film kalınlığı, taşma, kenar izi ve yapışma sürekliliğini kontrol edin.

أوقف العمل واطلب الدعمKaplama hasarı, anormal basınç, duman/koku veya akış kesilmesi görülürse işlemi durdurun.
PUR kazanı, pompa, hortum ve slot nozul
Reaktif PUR hot melt

PUR’un nemle reaksiyona girerek sertleşmesini ve kanal/nozul tıkanmasını önlemeye yönelik kontrollü durulama ve konserveleme yaklaşımı.

قبل العملية

PUR ürününün açılma süresini, nem temasını, uzun duruş planını ve güncel purge TDS/SDS’sini kontrol edin.

خطوة بخطوة
  1. Üretimi güvenli biçimde sonlandırın; sistemde kalan PUR miktarını ve sıcaklıkları kaydedin.
  2. Üretici prosedüründe belirtilen purge/durulama ürününü sisteme alın; rastgele ürün karıştırmayın.
  3. Pompa, hortum ve slot nozul boyunca kontrollü akış sağlayın; çıkan malzemenin rengi ve homojenliğini izleyin.
  4. Uzun duruşta, yalnızca ürün dokümanının izin verdiği konserveleme adımlarını uygulayın.
التحقق بعد التنظيف

Nozul çıkışı, basınç davranışı ve ilk üretim parçası kontrol edilmeden sistemi normal üretime almayın.

أوقف العمل واطلب الدعمPUR kalıntısı sertleşmişse, basınç yükseliyorsa veya nem/kimyasal uyumsuzluğu şüphesi varsa yetkili teknik desteğe başvurun.
Ambalaj hattı, sprey tabancası ve nozul uçları
Granül hot melt / PSA

Damlatma, ipliklenme, filtre ve nozul tıkanması gibi yüksek hızlı hat belirtilerinde bakım sırası.

قبل العملية

خط hızını, nozul sayısını, filtre durumunu ve kullanılan ürünün teknik aralığını kaydedin.

خطوة بخطوة
  1. Nozul ve tabancayı basınçsız ve güvenli duruma getirin.
  2. Sökülebilen parçaları yalnızca uyumluluğu doğrulanmış ürünle temizleyin.
  3. Filtre/süzgeçleri kontrol edin; karbonlaşmış parçacıkları ve yabancı ürün karışımını kaydedin.
  4. Yeniden devreye almadan önce kısa hızda test yapın ve ipliklenme/taşma gözlemleyin.
التحقق بعد التنظيف

Nozul uçları, filtre basıncı ve karton/film üzerinde yapışma görünümü kontrol edilir.

أوقف العمل واطلب الدعمBasınç boşaltılmadan sökme yapmayın; temizleyiciyi üretici talimatı dışında sprey hattına vermeyin.
Pres tablası, makine gövdesi ve dış yüzey
Ayrılma ajanları

الغراء sıçramasını ve yapışmasını azaltmak için yüzey koruma ile temizlik adımlarını birbirinden ayıran uygulama.

قبل العملية

السطح malzemesini, sıcaklık durumunu, mevcut kalıntıyı ve koruyucu film ihtiyacını belirleyin.

خطوة بخطوة
  1. السطحi güvenli sıcaklığa getirin ve gevşek kalıntıları uygun yöntemle uzaklaştırın.
  2. Küçük ve görünmeyen bir bölgede ürün/yüzey uyumluluk testi yapın.
  3. Ürünü yalnızca önerilen makine noktasına ve dozaja göre uygulayın.
  4. Film oluşumu, leke, kayganlık ve sonraki yapıştırma aşamasına etkisini kontrol edin.
التحقق بعد التنظيف

Koruyucu film homojen olmalı; sonraki yapıştırma veya finisaj yüzeyinde olumsuz iz bırakmamalıdır.

أوقف العمل واطلب الدعمالسطحde renk değişimi, kayganlık, kaplama kabarması veya yapışma kaybı görülürse uygulamayı durdurun.
PVAc ve su bazlı tutkal tankı/merdanesi
Soğuk tutkal sistemleri

Su bazlı tutkal kalıntılarının tank, pompa, boru ve merdane üzerinde kurumadan uzaklaştırılması için kontrollü yıkama yaklaşımı.

قبل العملية

الغراءın su bazlı yapısını, kuruma durumunu ve makine üreticisinin yıkama prosedürünü doğrulayın.

خطوة بخطوة
  1. Kurumamış ürünü güvenli şekilde sistemden uzaklaştırın.
  2. Tank, pompa ve boru hattını makine talimatının izin verdiği durulama sıvısıyla dolaştırın.
  3. Kurumuş kalıntıyı yüzeyi çizmeyen yöntemle yumuşatın; metal aletle kaplamaya müdahale etmeyin.
  4. Temizlik sonrası sistemi temiz su/uygun durulama adımıyla arındırın ve kurutun.
التحقق بعد التنظيف

Merdane yüzeyinde film veya pütür kalmamalı; ilk uygulamada gramaj ve yüzey ıslanması kontrol edilmelidir.

أوقف العمل واطلب الدعمÜrünün suyla uyumu veya makine içindeki parça malzemesi belirsizse kimyasal eklemeyin.
Bıçak, kazıyıcı, soğuk merdane ve dış temizlik
Sertleşmiş tutkal kalıntısı

Dış yüzeydeki sertleşmiş kalıntıyı, makine kaplamasını ve kesici parçaları koruyarak yumuşatma ve uzaklaştırma akışı.

قبل العملية

Parçanın malzemesini, kaplamasını, keskin kenarlarını ve temizlik ürününün SDS uyarılarını kontrol edin.

خطوة بخطوة
  1. Makineyi durdurun, enerjiyi ve hareketli parçaları güvenli bakım prosedürüne göre izole edin.
  2. Kalıntıya uygun ürünle küçük alanda uyumluluk testi yapın.
  3. Yumuşayan kalıntıyı yüzeyi çizmeyen spatula veya bezle kontrollü uzaklaştırın.
  4. Bölgeyi kuru ve temiz bırakın; gerekiyorsa üretici önerili koruyucu bakım adımını uygulayın.
التحقق بعد التنظيف

Kenar geometrisi, yüzey çizikleri, kalan film ve sonraki ürünün yüzeye bulaşması kontrol edilir.

أوقف العمل واطلب الدعمKesici parça, elektrik bağlantısı veya hassas sensör çevresinde kimyasalı doğrudan püskürtmeyin.

دورية الصيانة والسجلات

Vardiya/üretim sonuNozul ağzı, merdane çevresi, taşma ve görünür kalıntı kontrolü.
Ürün değişimiEski ürün, yeni ürün ve kullanılan purge/durulama ürününün uyumluluk kontrolü.
HaftalıkFiltre, pompa, hortum, sıcaklık sensörü, basınç ve makine dış yüzey kontrolü.
Uzun duruşPUR sistemlerinde nem, ambalaj, purge ve konserveleme prosedürünün kayıt altına alınması.
Her işlem sonrasıÜrün kodu/parti, tarih, operatör, makine, ayarlar, çıkan kalıntı ve deneme sonucu.

أسئلة المستخدمين الشائعة

Teflonlu ve teflonsuz kazan için aynı temizleyici kullanılır mı?

Varsayımla aynı ürün kullanılmamalıdır. Kazan kaplaması, makine üreticisi talimatı ve güncel temizleyici TDS/SDS’si birlikte doğrulanmalıdır.

PUR sisteminde temizlik neden daha kritik?

PUR reaktif bir sistemdir; nemle temas ve uzun bekleme sertleşme, basınç artışı ve kanal tıkanması riskini yükseltebilir. Ürün ambalajı, nem yönetimi ve üretici purge prosedürü birlikte izlenmelidir.

Temizlikten sonra üretime hemen başlanır mı?

Hayır. Akış, basınç, nozul, film kalınlığı, yüzey kalıntısı ve kısa deneme parçası kontrol edilmeden normal üretime geçilmemelidir.

Temizlik ürünü seçmek için hangi bilgiler gerekir?

الغراء türü ve kodu, makine modeli, kazan kaplaması, temizlenecek bölüm, sorun belirtisi, mevcut ayarlar ve güncel TDS/SDS bilgisi gerekir.

المصادر: وثائق TDS/SDS لمنتجات Jowat وتعليمات صانع الآلة وسجلات المنتجات الفنية لدى صناعة كوجاك. يجب التحقق من قرارات الإنتاج على الآلة والمواد الفعلية.

شركة تابعة لمجموعة KOÇAK

تعمل صناعة كوجاك بدعم وقوة مجموعة Koçak.

نعزز قدراتنا في التوريد الصناعي والحلول التقنية بخبرة مجموعة Koçak المؤسسية ونهجها في الجودة ورؤيتها للنمو المستدام.

اكتشف مجموعة Koçak groupصناعة كوجاك.com.tr