• Unsere Arbeitszeiten : Montag - Freitag | 09:00 - 19:00 Uhr
  • Mimar Sinan Mah. Yedpa Tic. Zentral. E Cad.No:4 34779 Ataşehir / Istanbul / Türkei
Koçak Endüstri-Industrie
TECHNISCHES INFORMATIONSZENTRUM DER Koçak Endüstri-Industrie-INDUSTRIE

Finden Sie die richtige Antwort zum Thema Klebstoffe und Prozesschemikalien.

Die technische Antwort, die Sie für Schmelzkleber, EVA, PO, PUR, PSA, Kantenanleimung, Riepe-, Jowat- und Mayer-Produkte suchen; Überprüfung mit Anwendungslogik, Auswahlkriterien, Produktverknüpfung und TDS-Routing. Jede Antwort verknüpft die eigentliche Produktionsfrage mit verständlichem technischem Wissen und der richtigen Koçak Endüstri-Industrie-Quelle.

262 technische Frage4 Technologievergleich3 Produktzentrum
TECHNISCHE AUSWAHL MOTORKontrollierter Klebefluss vom Material zum Auftragspunkt
PROZESS ABGESTIMMT4 Technologien
EVAPOPURPSA 01 YÜZEY / BANT 02 UYGULAMA NOKTASI 03 FİNİŞ / KONTROL YAPIŞTIRICI AKIŞI • HAT HIZI • SICAKLIK • DAYANIM
TECHNISCHER ENTSCHEIDUNGSFLUSS
Kontrollierte Haftung von der Oberfläche bis zum Endprodukt
01 Oberfläche02 Kleber03 Linie04 Fertig

Auswahl des richtigen Produkts; Dazu werden das Bandmaterial, die Maschinengeschwindigkeit, die Anwendungstemperatur, die offene Zeit und die angestrebte Festigkeit zusammen erfasst.

ANWENDUNGKontrollpunktFertig
01Fragen Sie nach dem, was Sie suchenProdukt-, Prozess- oder technisches Problem
02Technologie vergleichenUnterschiede zwischen EVA, PO, PUR und PSA
03Springen Sie zur richtigen QuelleProdukt-, TDS-, SDS- und Angebotslink
Anwendungs- und Auswahlhilfe

Wie wählt man EVA-, PO-, PUR- und PSA-Hotmeltklebstoffe aus?

Die Auswahl des Schmelzklebstoffs erfolgt nicht nur anhand der Produktfamilie. Oberflächentyp, Kantenband, Liniengeschwindigkeit, Anwendungstemperatur, erwartete Festigkeit, Reinigungsverfahren und Produktionsziel sollten gemeinsam bewertet werden. Der folgende Leitfaden hilft Ihnen, durch die Vereinfachung technischer Begriffe den richtigen Ausgangspunkt zu finden.

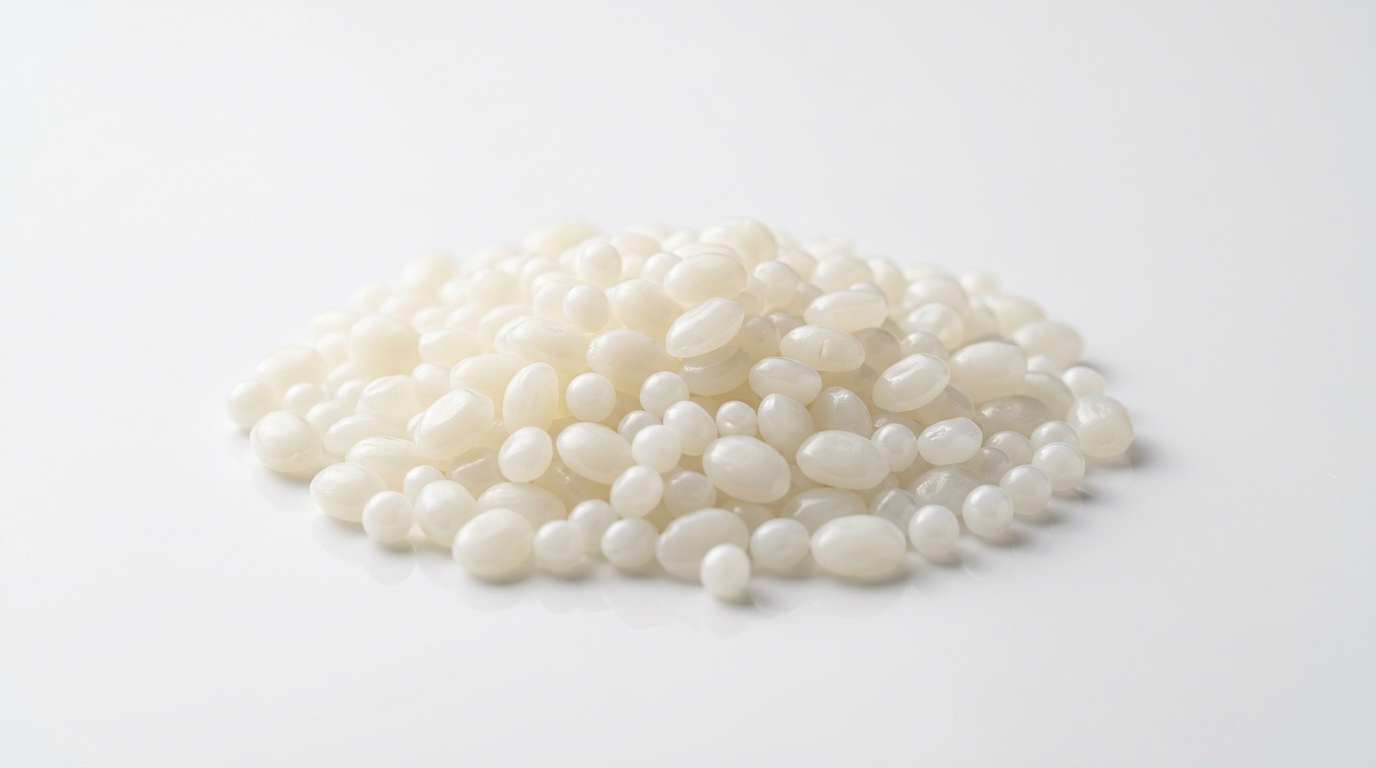
EVA hot melt yapıştırıcı stüdyo ürün fotoğrafı
Granül Form
EVA HOT MELT
190°C – 210°C Schneller erster Halt Genel Amaçlı Nem Dayanımı: ⭐⭐⭐

Schmelzklebstoffe auf EVA-Basis

EVA ist eine lösungsmittelfreie thermoplastische Schmelzklebstofftechnologie, die beim Erhitzen flüssig wird und beim Abkühlen eine schnelle Anfangshaftung erzeugt. Kantenanleimen gilt als wirtschaftliche und praktische Lösung in der Verpackungs-, allgemeinen Montage- und Möbelproduktion.

Wann wird es bevorzugt?
  • Kantenbänder auf PVC-, ABS-, Melamin- und Holzbasis.
  • Bei Arbeiten, bei denen eine mäßige Hitze- und Feuchtigkeitsbeständigkeit ausreichend ist.
  • Auf Linien, die eine schnelle Inbetriebnahme und ein einfaches Prozessmanagement erfordern.
  • In der Massenproduktion, wo wirtschaftliche Produktkosten wichtig sind.
Dinge, die überprüft werden müssen
  • Die Tank- und Düsentemperatur sollte entsprechend dem TDS-Wert des Produkts angepasst werden.
  • Oberflächenreinheit, Bandspannung und Druckdruck sollten überprüft werden.
  • Bei hoher Luftfeuchtigkeit, Außenumgebung und konstanter Wärmebelastung sollte ein Vergleich mit PUR erfolgen.
  • Farb-, Viskositäts- und Offenzeitänderungen sollten aufgezeichnet werden.
Praktischer Wahlsatz: Wenn Sie eine wirtschaftliche, schnelle und universelle Kantenanleimlösung suchen, beginnen Sie mit EVA; Die endgültige Auswahl wird jedoch durch tatsächliche Oberflächen- und Prozesstests überprüft.
Schauen Sie sich EVA-Produkte und technische Lösungen an
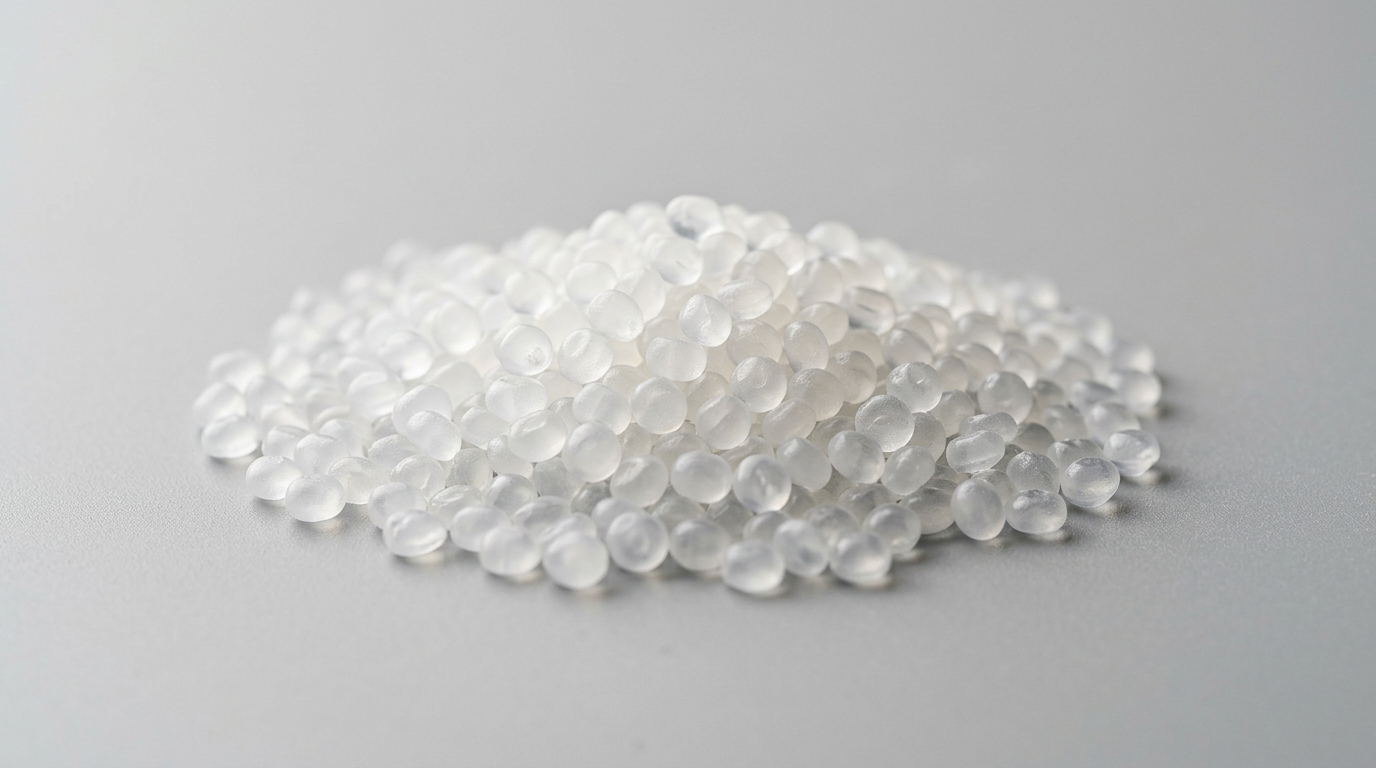
PO poliolefin hot melt yapıştırıcı stüdyo ürün fotoğrafı
Poliolefin Granül
PO HOT MELT
160°C – 180°C Temiz Proses Yüksek Isı Kararlılığı Nem Dayanımı: ⭐⭐⭐⭐

Schmelzklebstoffe auf PO-Basis

PO ist eine Familie von Schmelzklebstoffen auf Polyolefinbasis. Es zeichnet sich durch sauberen Betrieb, Hitzestabilität, Flexibilität und Prozessstabilität in Hochgeschwindigkeitslinien aus. Bei Verpackungen, Laminierungen, Folien und bestimmten industriellen Montageanwendungen werden Oberfläche, Geschwindigkeit und Wärmebilanz gemeinsam bewertet.

Wann wird es bevorzugt?
  • Wenn eine saubere und stabile Anwendung bei hoher Produktionsrate erwartet wird.
  • In Folien-, Karton-, Verpackungs- und Laminierprozessen.
  • Bei Produkten, bei denen Flexibilität und stabiles Verhalten unter Hitze wichtig sind.
  • Wenn auf bestimmten Oberflächen ein kontrollierterer Prozess von EVA erforderlich ist.
Dinge, die überprüft werden müssen
  • Oberflächenbeschaffenheit, Energieniveau und Haftfläche sollten überprüft werden.
  • Offene Zeit und Liniengeschwindigkeit sollten gemeinsam bewertet werden.
  • Farbe, Geruch und thermische Stabilität sollten bei steigender Anwendungstemperatur überwacht werden.
  • Bei der Verpackung oder Folienanwendung sollte der Endgebrauchszustand geprüft werden.
Praktischer Wahlsatz: In einer schnellen und sauberen Verpackungs- oder Laminierlinie ist PO im Hinblick auf Hitzestabilität und Prozesskontrolle ein starker Kandidat.
Überprüfen Sie PO-Anträge und geeignete Produktlinien
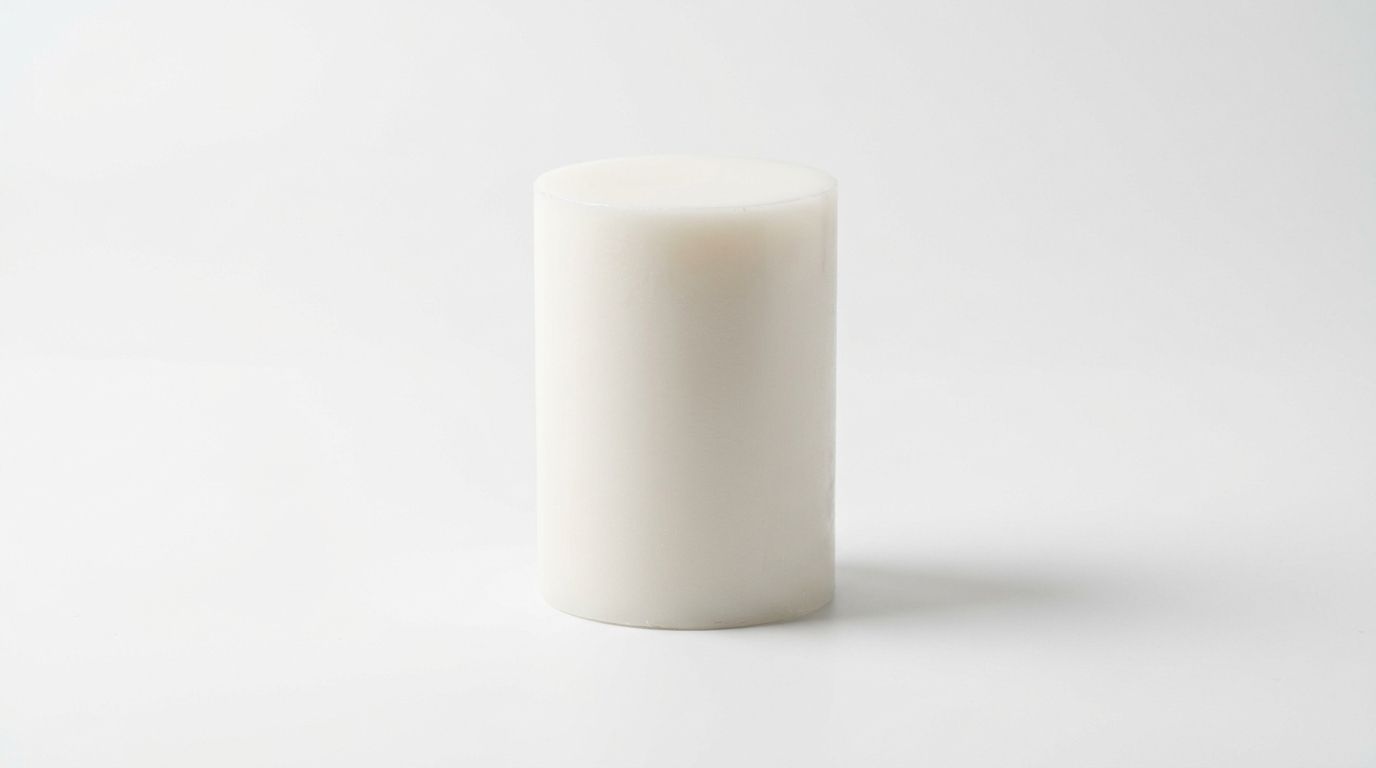
PUR reaktif poliüretan hot melt yapıştırıcı stüdyo ürün fotoğrafı
Reaktif Kartuş / Blok
PUR-REAGENZ HEISSE SCHMELZE
110°C – 130°C Nemle Reaktif Kürlenme Premium Dayanım Nem Dayanımı: ⭐⭐⭐⭐⭐

PUR-reaktive Schmelzklebstoffe

Reaktive PUR-Schmelzklebstoffe bilden beim Abkühlen eine Anfangshaftung und erhöhen ihre Endfestigkeit durch Reaktion mit der Umgebungsfeuchtigkeit nach dem Auftragen. Es zeichnet sich durch Profilbeschichtung, Laminierung und Premium-Möbelanwendungen aus, bei denen Wasser, Feuchtigkeit, Temperatur, chemische Einflüsse und Langzeitleistung von entscheidender Bedeutung sind.

Wann wird es bevorzugt?
  • Wenn eine hohe Feuchtigkeits- und Temperaturbeständigkeit erwartet wird.
  • Auf schwierigen Oberflächen, Profilen und hochwertigen Möbelbauteilen.
  • Wenn Langzeitfestigkeit und geringe Klebespuren gewünscht sind.
  • Wenn eine dünne Klebelinie und eine hohe Oberflächengüte angestrebt werden.
Dinge, die überprüft werden müssen
  • Das Produkt sollte vor Feuchtigkeit geschützt werden und nach dem Öffnen der Verpackung gemäß TDS verwendet werden.
  • Die Reinigung von Maschine, Tank, Schlauch und Düse sollte gemäß dem Produktwechselverfahren erfolgen.
  • Linienstopps und die Menge an offenem Produkt sollten aufgezeichnet werden.
  • Als Grundlage dienen das Sicherheitsdatenblatt und die Anwendungsbedingungen des Herstellers.
Praktischer Wahlsatz: Wenn Festigkeit, Feuchtigkeit und Temperaturleistung Priorität haben, sollte der reaktive PUR-Schmelzklebstoff bewertet werden; Eine endgültige Auswahl sollte nicht getroffen werden, bevor die Maschinenkompatibilität und die Anwendungstests abgeschlossen sind.
Schauen Sie sich PUR-Produkte und Anwendungsinformationen an
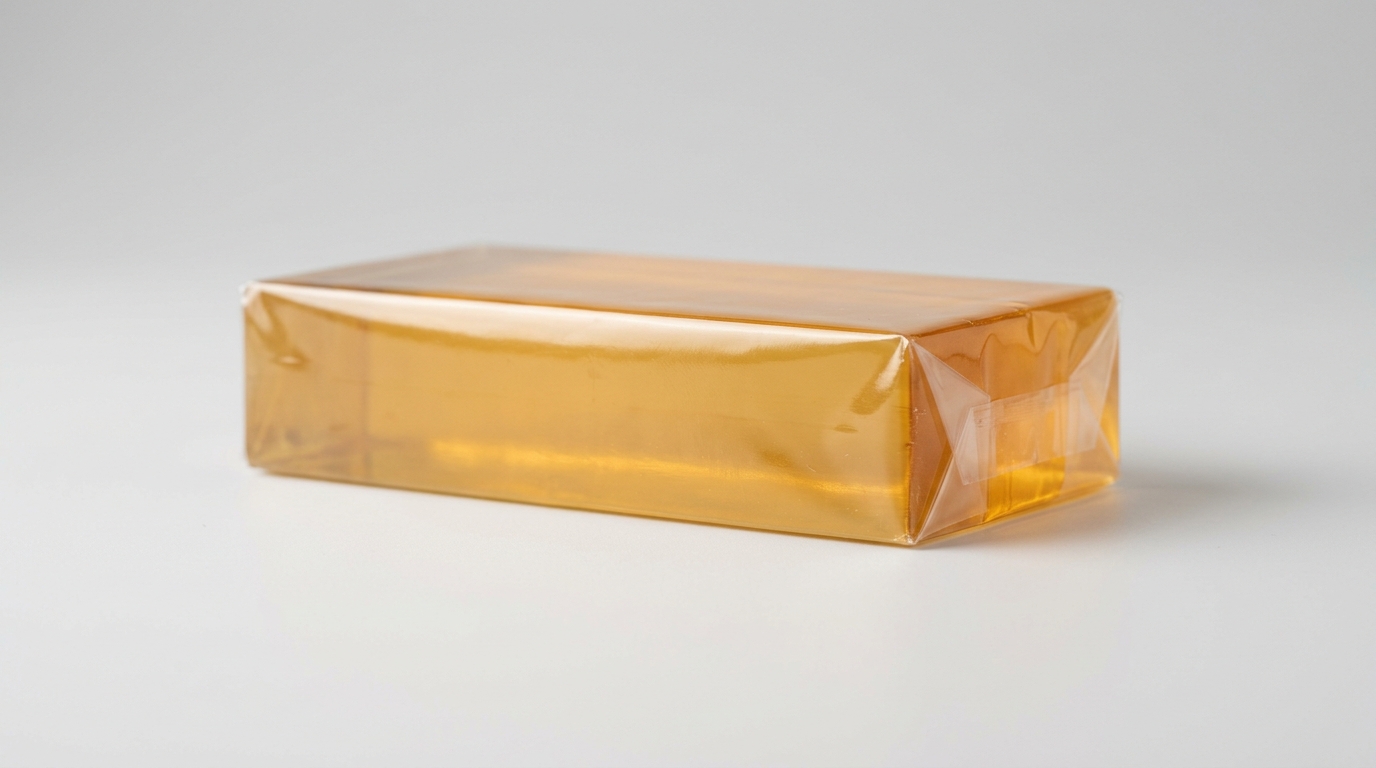
PSA basınca duyarlı hot melt yapıştırıcı stüdyo ürün fotoğrafı
Amber Sentetik Blok
PSA HOT MELT
150°C – 170°C Basınca Duyarlı Kalıcı Yapışkanlık Nem Dayanımı: ⭐⭐⭐

PSA-Haftschmelzklebstoffe

PSA-Schmelzklebstoffe sind spezielle Produkte, die auch nach dem Abkühlen ihre Haftung im Kontakt mit der Oberfläche und unter Druck beibehalten. Anfangshaftung, Schälfestigkeit und Oberflächenkompatibilität werden bei Etiketten-, Klebeband-, Folien-, Buchbinde- und einigen flexiblen Materialanwendungen gemeinsam berücksichtigt.

Wann wird es bevorzugt?
  • Bei Etiketten- und Klebebandanwendungen, die eine schnelle Haftung unter Druck erfordern.
  • Bei Produkten, bei denen die Haftung nach dem Auftragen aufrechterhalten werden soll.
  • Wenn eine kontrollierte Schälleistung auf flexiblen Folien und Oberflächen erforderlich ist.
  • Bei Prozessen, die eine schnelle Anwendung und Neupositionierung erfordern.
Dinge, die überprüft werden müssen
  • Oberflächenenergie, Staub, Öl und Weichmachereffekte sollten untersucht werden.
  • Der ausgeübte Druck, die Kontaktzeit und die Oberflächentemperatur sollten aufgezeichnet werden.
  • PSA allein ist möglicherweise nicht für Arbeiten geeignet, die eine dauerhafte strukturelle Verbindung erfordern.
  • Die gewünschte Schäl- und Scherfestigkeit muss am realen Material getestet werden.
Praktischer Wahlsatz: Wenn eine sofortige Haftung mit Druck und eine kontrollierte Haftung erforderlich sind, kann der PSA bewertet werden; Die endgültige Auswahl sollte durch die Oberflächenenergie und die Nutzungsbedingungen begründet werden.
Erhalten Sie technische Anleitungen für PSA-Produkte
Schnelle Entscheidungsmatrix

Welche Hotmelt-Technologie passt am besten zu Ihrem Bedarf?

Diese Tabelle dient der Vorauswahl. Produktcode, Anwendungstemperatur und endgültige Eignung müssen anhand des aktuellen TDS und eines realen Produktionsmusters bestätigt werden.

TechnologieWichtigster BedarfTypische AnwendungenKontrollen bei der Auswahl
EVAWirtschaftliche und schnelle AllzweckklebungKantenanleimen, Verpackung, GeneralmontageTemperatur, Luftfeuchtigkeit, Oberflächen- und Liniengeschwindigkeit
POSauberer Prozess und hohe GeschwindigkeitsstabilitätFolie, Karton, Verpackung, LaminierungOffene Zeit, Beschichtung, Wärme und Flexibilität
PURHohe Endfestigkeit und raue BedingungenProfilverkleidung, Kaschierung, PremiummöbelFeuchtigkeitsmanagement, maschinelle Reinigung, Aushärtung
PSASofortige und kontinuierliche Haftung mit DruckEtikett, Klebeband, Film, BuchbindungOberflächenenergie, Druck, Peeling und Scherung
Prozesskontrolle

Erste Prüfungen bei Klebstoffproblemen

Wenn sich das Kantenband löst

Oberflächenreinheit, Klebetemperatur, Druckdruck, Bandspannung und Oberflächenverträglichkeit des Produkts sollten gemeinsam überprüft werden.

Wenn der Klebstoff Fäden zieht

Die Übereinstimmung von Düsentemperatur, Viskosität, offener Zeit, Auftragsmenge und Liniengeschwindigkeit mit den TDS-Werten des Produkts sollte überprüft werden.

Wenn Rückstände auf der Oberfläche entstehen

Auftragsmenge, Druckeinstellung, Überlaufpunkte und Einsatz der entsprechenden Riepe-Prozesschemikalie an der richtigen Maschinenstelle sollten bewertet werden.

Wenn die Festigkeit mit der Zeit abnimmt

Luftfeuchtigkeit, Temperatur, Oberflächenvorbereitung, Lagerung, Aushärtezeit und chemische Auswirkungen unter tatsächlichen Einsatzbedingungen sollten erneut getestet werden.

Technische Fragen und Antworten

Umfassende Fragen zur Auswahl von Hotmelt-Klebstoffen

Die folgenden Antworten bieten vorläufige technische Hinweise. Aktuelle technische Dokumentation und Beispieltests sollten gemeinsam für die Entscheidung über Produktcode und Anwendung ausgewertet werden.

Soll ich EVA oder PUR wählen?

EVA ist eine wirtschaftliche und schnelle Startlösung. PUR hingegen zeichnet sich bei Anwendungen aus, bei denen Feuchtigkeit, Temperatur, chemische Einflüsse und Langzeitbeständigkeit wichtiger sind. Für die richtige Produktfamilie sollten Sie sich vom technischen Team von Koçak Endüstri-Industrie beraten lassen, indem Sie ihm Kantenanleimverfahren, Oberfläche, Liniengeschwindigkeit und Endverwendungsbedingungen mitteilen.

Welcher Hotmelt ist für die Kantenanleimung geeignet?

Auswahl an PVC-, ABS-, Melamin- oder holzbasierten Bändern; Dies erfolgt durch gemeinsame Untersuchung des Bandmaterials, der Plattenoberfläche, des Maschinentyps, der Anwendungstemperatur und der erwarteten Festigkeit. EVA kann in der Standard-Massenproduktion verwendet werden, und PUR kann dort eingesetzt werden, wo eine höhere Festigkeit und dünne Klebelinien erforderlich sind.

Auf welchen Produktionslinien wird PO-Hotmelt eingesetzt?

PO-Hotmelt-Produkte werden in Linien verwendet, in denen schnelle oder saubere Prozesse erwartet werden, wie z. B. Folien, Karton, Verpackung und Laminierung. Ein Produkt sollte nicht allein auf der Grundlage des Technologienamens ausgewählt werden, ohne die Offenzeit, die Oberflächenbeschichtung, die Anwendungstemperatur und die Liniengeschwindigkeit zusammen zu prüfen.

Ist PSA-Hotmelt für dauerhafte Verklebungen geeignet?

PSA-Produkte eignen sich hervorragend für Etiketten-, Klebeband- und Folienanwendungen, die Druckhaftung und kontrollierte Haftung erfordern. In einem Zusammenhang, in dem eine hohe Strukturfestigkeit, dauerhafte Belastung oder raue Umgebungsbedingungen erforderlich sind, kann PUR oder eine andere anwendungsspezifische Technologie besser geeignet sein.

Warum löst sich der Klebstoff von der Oberfläche?

Unzureichende Oberflächenreinigung, falsche Temperatur, niedriger Druck, falsche Abstimmung zwischen Produkt und Oberfläche, über die Offenzeit hinausgehende Liniengeschwindigkeit oder Lagerbedingungen können zu einer Trennung führen. Zur Lösung des Problems sollten Bruchfläche und Prozessparameter gemeinsam untersucht werden.

Wie wird die Anwendungstemperatur bestimmt?

Die Anwendungstemperatur wird anhand des Bereichs im aktuellen TDS-Dokument des Produkts bestimmt. Temperaturunterschied zwischen Tank, Schlauch und Düse; Die Viskosität sollte zusammen mit dem Durchfluss, der Oberflächenbenetzung und dem thermischen Verlauf überprüft werden.

Warum ist die Maschinenreinigung bei PUR-Hotmelt wichtig?

Da PUR-reaktive Produkte mit der Umgebungsfeuchtigkeit aushärten können, besteht die Gefahr einer Verhärtung und Verstopfung der Anlage. Das Verfahren des Herstellers, das entsprechende Reinigungsprodukt, das Sicherheitsdatenblatt und die geplanten Wartungsschritte sollten gemeinsam befolgt werden.

Welche Funktion haben Riepe-Chemikalien in einer Kantenanleimmaschine?

Prozesschemikalien von Riepe tragen dazu bei, die Oberflächenqualität aufrechtzuerhalten und Klebstoffrückstände an Eintritts-, Kühl-, Schmier- und Reinigungsstellen zu kontrollieren. Die Anwendungsbedingungen müssen für das richtige Produkt, den richtigen Maschinenpunkt und die richtige Dosierung bewertet werden.

Welche Angaben werden für die technische Produktauswahl benötigt?

Band- und Plattenmaterial, Maschinenmarke und -modell, Liniengeschwindigkeit, Anwendungstemperatur, aktueller Klebstoff, erwartete Festigkeit, Problembereich, Jahresverbrauch und TDS-Informationen sollten weitergegeben werden. Diese Informationen erhöhen die Genauigkeit der Produktcode-Empfehlung.

Was ist der Unterschied zwischen TDS und SDS?

Das TDS beschreibt die technischen Spezifikationen, den Anwendungsbereich und die Leistungsparameter des Produkts. Das Sicherheitsdatenblatt enthält Informationen zur sicheren Verwendung von Chemikalien, Gefahren, Lagerung, Transport und Notfallinformationen. Beide Dokumente sollten vor der Verwendung des Produkts gelesen werden.


SCHNELLE TECHNISCHE ANTWORTEN

Häufig gestellte Fragen zur Klebstoffauswahl

Geben Sie einen Suchbegriff oder Produktcode ein. Prüfen Sie die Antworten zusammen mit Technologie-, Marken-, Anwendungs- und Dokumentenlinks.

262 Frage wird angezeigt
01Was ist Schmelzklebstoff?

Schmelzklebstoff ist ein lösungsmittelfreier Industrieklebstoff, der bei Raumtemperatur fest ist und durch Schmelzen bei kontrollierter Temperatur aufgetragen wird. Beim Abkühlen entsteht eine schnelle Anfangshaftung; Technologiefamilien wie EVA, PO, PUR und PSA werden nach Oberfläche, Liniengeschwindigkeit, Festigkeit und Einsatzbedingungen bewertet.

02Welche Informationen werden bei der Auswahl eines Industrieklebstoffs benötigt?

Für die richtige Auswahl sollten die zu verbindenden Oberflächen, das Band- oder Plattenmaterial, der Maschinentyp, die Liniengeschwindigkeit, die Anwendungstemperatur, die offene Zeit, die Umweltbeständigkeit und die erwartete Optik gemeinsam untersucht werden. Diese Informationen grenzen die Produktfamilie ein und bestimmen den Umfang der technischen Tests vor der Massenproduktion.

03Was bedeuten Öffnungszeit und Betriebszeit?

Die offene Zeit ist die Zeitspanne, die genutzt werden kann, um eine wirksame Verbindung mit der gegenüberliegenden Oberfläche herzustellen, nachdem der Klebstoff auf die Oberfläche aufgetragen wurde. Liniengeschwindigkeit, Oberflächentemperatur, Klebstoffgewicht und Umgebungsbedingungen beeinflussen diesen Bereich; Für den genauen Wert ist das aktuelle technische Datenblatt zugrunde zu legen.

04Warum ist die Klebstoffviskosität wichtig?

Die Viskosität beeinflusst den Fließwiderstand des Klebstoffs und die Art und Weise, wie er vom Gerät auf die Oberfläche übertragen wird. Zu hohe oder zu niedrige Viskosität; Es kann zu Problemen bei der Dosierung, Benetzung, Oberflächenbeschichtung, Einfädelung und Maschinenstabilität kommen.

05Was ist der Unterschied zwischen Anfangshaftung und Endfestigkeit?

Unter Initial Hold versteht man das Zurückhalten von Teilen ohne Trennung, wenn sie die Produktionslinie verlassen. Unter Endfestigkeit versteht man die Leistung, die der Klebstoff nach Abschluss des Abkühlens, Trocknens oder chemischen Aushärtens erreicht; Diese beiden Werte sind nicht identisch und die Nutzungsdauer des Produkts sollte entsprechend geplant werden.

06Warum ist die Oberflächenvorbereitung bei Klebstoffen wichtig?

Öl, Staub, Feuchtigkeit, Formtrennmittel und lose Partikel können die Haftung schwächen, indem sie die tatsächliche Kontaktfläche verringern. Ein Produktvergleich, bei dem nicht auf Oberflächensauberkeit, geeignete Rauheit, gegebenenfalls Grundierung und korrekte Wartezeit geachtet wird, kann irreführend sein.

07Warum sollten die Lagerbedingungen von Klebeprodukten überprüft werden?

Temperatur, Luftfeuchtigkeit, direkte Sonneneinstrahlung, offene Verpackung und Produktwartezeit können die Verarbeitbarkeit des Klebstoffs beeinträchtigen. Insbesondere in Systemen, die mit PUR und Feuchtigkeit reagieren, ist das Verpackungsmanagement ebenso ein kritischer Prozessschritt wie die Produktleistung.

08Was ist der Unterschied zwischen EVA-Hotmelt und PUR-Hotmelt?

EVA-Schmelzklebstoff bildet beim Abkühlen meist eine schnelle Verbindung und bietet wirtschaftliche und praktische Produktionslösungen. PUR-Hotmelt hingegen härtet nach der ersten Verklebung mit Umgebungsfeuchtigkeit aus und strebt eine höhere Feuchtigkeits-, Hitze- und Chemikalienbeständigkeit an; Die Auswahl sollte entsprechend den Umgebungs- und Prozessbedingungen erfolgen, unter denen das Produkt verwendet wird.

09In welchen Anwendungen wird PO-Hotmelt eingesetzt?

Schmelzklebstoffe auf PO-Basis; Es wird in Produktionslinien evaluiert, in denen Hochgeschwindigkeitsverpackung, Laminierung und sauberes Prozessverhalten wichtig sind. Hitzebeständigkeit, Flexibilität, offene Zeit, Oberflächenverträglichkeit und Anwendungstemperatur sollten mit dem technischen Datenblatt des Produkts verglichen werden.

10Was ist PSA-Hotmelt und wo wird es verwendet?

PSA ist eine druckempfindliche Klebetechnologie. Es wird verwendet, um bei Etiketten, Bändern, Filmen, grafischen Anwendungen, Buchbindereiarbeiten und einigen speziellen Laminierungsprozessen eine Druckhaftung auf der Oberfläche zu gewährleisten. Abziehen, Gleiten, Oberflächenenergie und dauerhafte Haftung sollten gemeinsam bewertet werden.

11Welche Art von Schmelzklebstoff ist feuchtigkeitsbeständiger?

Im Allgemeinen zeichnet sich PUR-Reaktiv-Schmelzklebstoff aufgrund seiner feuchtigkeitshärtenden Struktur bei Anwendungen aus, bei denen eine höhere Wasser- und Feuchtigkeitsbeständigkeit im Vergleich zu EVA-Schmelzklebstoffen angestrebt wird. Aber echte Leistung; Der Produktcode muss anhand der Oberfläche, der Anwendungsbedingungen und der Aushärtezeit überprüft werden.

12Welche Vorteile bietet EVA-Hotmelt?

EVA-Schmelzklebstoff; Aufgrund seiner schnellen Anfangshaftung, der einfachen Prozessführung, der praktischen Bedienung in Automaten und den wirtschaftlichen Kostenvorteilen wird es häufig eingesetzt. Bei Kantenanleim-, Verpackungs-, Möbel-, Buchbinde- und allgemeinen Montageanwendungen muss das Band in Verbindung mit den Oberflächen- und Linienbedingungen ausgewählt werden.

13Warum wird PUR-Schmelzklebstoff in Premiumanwendungen bevorzugt?

PUR-Schmelzklebstoff kann nach der ersten Verklebung mit Feuchtigkeit aushärten und eine haltbarere Struktur erreichen. Es kann einen technischen Vorteil bei Profilbeschichtungs-, Laminierungs- und Premium-Kantenanleimprozessen bieten, bei denen Feuchtigkeit, Hitze, chemischer Kontakt und langfristige Leistungserwartungen hoch sind.

14Können EVA und PUR zusammen in derselben Anwendung verwendet werden?

EVA und PUR sollten nicht als dasselbe Produkt betrachtet werden; Die Ausrüstung, die Prozesstemperatur, das Reinigungsverfahren und das Aushärteverhalten sind unterschiedlich. Bevor die Technologie einer Linie geändert wird, sollten der Maschinenhersteller, das technische Datenblatt des Produkts und die Anwendungstests gemeinsam geprüft werden, und Systeme sollten nicht willkürlich gemischt werden.

15Welchen Kleber für die Kantenanleimmaschine wählen?

Bandmaterial, Panel, Maschinentyp, Liniengeschwindigkeit, Anwendungstemperatur, erwartetes Aussehen und Feuchtigkeitsbeständigkeit werden gemeinsam bewertet. EVA kann ein praktischer und wirtschaftlicher Anfang sein; Eine technische Bewertung sollte für reaktive PUR-Schmelzklebstoffe mit hoher Festigkeit, dünner Klebelinie oder schwierigen Umgebungsbedingungen durchgeführt werden.

16Welcher Kleber eignet sich für PVC- und ABS-Kantenbänder?

Produkt geeignet für PVC- und ABS-Kantenbänder; Die Oberflächenenergie des Bandes wird durch die Rückseitenbeschichtung, das Plattenmaterial, die Liniengeschwindigkeit und die Anwendungstemperatur bestimmt. Anstatt eine Entscheidung anhand des Produktnamens zu treffen, sollten kleinere Anwendungstests und ein aktueller TDS-Vergleich durchgeführt werden.

17Warum läuft der Kleber am Kantenband über?

Übergewicht, hohe Temperatur, falsche Viskosität, niedrige Druckeinstellung, Band- und Platteninkompatibilität oder niedrige Liniengeschwindigkeit im Vergleich zur Produktoffenzeit können zu einem Überlauf führen. Vor einer Änderung der Einstellungen müssen nacheinander Temperatur, Dosierung, Oberfläche und Druckpunkte überprüft werden.

18Warum öffnet oder löst sich die Kantenanleimung von der Kante?

Zu den Hauptgründen zählen unzureichende Oberflächenbenetzung, niedrige oder instabile Temperatur, geringe Grammatur, geringe Liniengeschwindigkeit, ungeeignete Bandrückseite und mangelnde Pressung. Während das Problem gelöst wird, sollte vor dem Produktwechsel die Fehleroberfläche untersucht und die Prozessparameter überprüft werden.

19Warum entstehen Klebespuren und Glanz am Kantenband?

Eine übermäßige Leimübertragung auf die Oberfläche, eine nicht saubere Kantenbandoberfläche, eine Verunreinigung der Finish-Bürsten oder ungeeignete Prozesschemikalien können zu Leimflecken und Glanz führen. Reinigungs- und Verarbeitungsmittel von Riepe oder Mayer sollten auf den richtigen Einsatzort und die richtige Dosierung abgestimmt werden.

20Wie ermittelt man die Temperatur an einer Kantenanleimmaschine?

Hitze; Sie wird durch Auswertung des technischen Datenblatts des Produkts, der Grenzwerte des Maschinenherstellers, der Liniengeschwindigkeit, der Oberflächentemperatur, der Umgebungsbedingungen und der Viskosität des Klebstoffs bestimmt. Tank, Schlauch, Düse und Anwendungsbereich sollten nicht als gleichwertig betrachtet werden; Als Grundlage dienen die aktuellen TDS.

21Warum ist nach dem PUR-Kantenanleimen eine Reinigung erforderlich?

Da PUR-Schmelzklebstoff mit Feuchtigkeit aushärtet, kann es im Laufe der Zeit zu einer Reaktion des im Gerät verbliebenen Produkts und der Bildung harter Rückstände kommen. Durch die regelmäßige Reinigung bleibt die Stabilität von Düsen, Tank und Schläuchen erhalten. Das zu verwendende Waschmittel sollte entsprechend der Produkt- und Geräteverträglichkeit ausgewählt werden.

22Warum ist das Klebegewicht beim Kantenanleimprozess wichtig?

Eine geringe Grammatur erzeugt möglicherweise keinen ausreichenden Kontakt und keine ausreichende Festigkeit. Ein hohes Flächengewicht kann zu Überlauf, Flecken, Kosten und Finishproblemen führen. Angemessene Grammatur; Der Klebstoff muss durch Anwendungstests zusammen mit dem Klebebandträger, der Platte, der Liniengeschwindigkeit und der Oberflächengeometrie bestimmt werden.

23Was sind Kantenanleimchemikalien von Riepe?

Riepe Prozesschemikalien sind spezielle Prozessflüssigkeiten, die dabei helfen, Klebstoffrückstände an Kantenanleimanlagen zu reduzieren, die Oberfläche zu schützen und die Abkühlungs- und Veredelungsschritte zu regulieren. Produktgruppe; Die Auswahl erfolgt nach verschiedenen Funktionen wie Abscheider, Kühler, Öler und Reiniger.

24Was ist der Unterschied zwischen Riepe-Einlass- und Auslassflüssigkeiten?

Die Funktionen der am Eintritts-, Mittel- und Austrittspunkt verwendeten Chemikalien sind nicht die gleichen. Das Ziel kann darin bestehen, die Klebstoffverunreinigung am Eingang, beim Abkühlen oder Verschieben innerhalb des Prozesses zu reduzieren und am Ausgang lose Rückstände und Oberflächenmarkierungen vor der Endbearbeitung zu reduzieren; Das richtige Produkt wird durch Maschinenpunkt- und Anwendungstests ermittelt.

25Was bewirkt Riepe Trennmittel?

Trennmittel ist eine Trennchemikalie, die dazu beiträgt, die Adhäsion von Klebstoffen an unerwünschten Oberflächen oder Maschinenteilen zu verringern. Eine übermäßige Anwendung sollte nicht erfolgen, ohne den Verwendungsort, die Dosierung und die Oberflächenverträglichkeit zu überprüfen. Die jeweils aktuelle Produktdokumentation und Maschinenanleitung ist zu beachten.

26Wann ist Riepe Kühlmittel anzuwenden?

Als Hilfsmittel zur Kontrolle des Temperatureinflusses und der statischen Aufladung der Oberfläche in der Klebelinie oder im Endbereich kann ein Kühlmittel in Betracht gezogen werden. Produktauswahl; Dies sollte zusammen mit dem Klebeband, der Platte, der Maschinenspitze, dem Sprühmuster und dem gewünschten Oberflächenaussehen erfolgen.

27Wozu dient Riepe Gleitmittel?

Schmiermittel ist eine Schmierprozesschemikalie, die dazu beiträgt, Reibung und Oberflächenmarkierungen an bestimmten Prozesspunkten zu reduzieren. Da eine übermäßige Dosierung einen unerwünschten Film auf der Oberfläche hinterlassen kann, sollten die Auftragsmenge, der Pinsel- oder Rollenzustand und die Oberflächenqualität gemeinsam kontrolliert werden.

28Welche Rückstände reinigt Riepe Reinigungsmittel?

Reinigungsmittel hilft beim Kantenanleimen und Veredeln, lose Kleber-, Trennmittel- oder Prozessrückstände von der Oberfläche zu entfernen. Kein einzelnes Produkt sollte als für die gesamte Linie geeignet angesehen werden, ohne dass Farbe, Art der Rückstände, Maschinenoberfläche, Polierausrüstung und Anwendungspunkt überprüft werden.

29Reduzieren Riepe-Chemikalien den Bedarf an manueller Reinigung?

Prozesschemikalien, die in der richtigen Dosierung und am richtigen Maschinenpunkt eingesetzt werden, können dazu beitragen, die Notwendigkeit manueller Eingriffe zu reduzieren, indem sie Oberflächenrückstände und Oberflächenprobleme reduzieren. Dieses Ergebnis ist nicht automatisch garantiert; Maschineneinstellung, Produkt, Klebeband, Klebstoff und Wartungsplan sollten gemeinsam bewertet werden.

30In welchen Branchen werden Jowat-Hotmelt-Produkte eingesetzt?

Jowat-Hotmelt-Produkte; Es wird je nach Anwendung in den Bereichen Möbel, Kantenanleimung, Verpackung, Buchbindung, Laminierung, Textil, Automobil und verschiedenen industriellen Montageprozessen bewertet. Bei der Auswahl einer Produktfamilie sollten die Erwartungen an Oberfläche, Liniengeschwindigkeit, Temperatur, offene Zeit und Haltbarkeit gemeinsam untersucht werden.

31In welchen Anwendungen wird Jowat 280.30 eingesetzt?

Bei der Produktfamilie Jowatherm 280.30/280.31 handelt es sich um eine Hotmelt-Gruppe, deren technische Produktinformationen und Anwendungsbedingungen anhand der aktuellen TDS zu bewerten sind. Für die richtige Produktauswahl für Kantenanleimung, Montage und zugehörige Oberflächen sollten Bandmaterial, Maschinen- und Prozessparameter dem technischen Team von Koçak Endüstri-Industrie mitgeteilt werden.

32Wofür wird Jowatherm PUR 605.62 verwendet?

Bei Jowatherm PUR 605.62 handelt es sich um ein in technischer Prüfung befindliches Produkt aus der PUR-Reaktiv-Hotmelt-Familie. Bei der Profilbeschichtung und ähnlichen Anwendungen müssen Oberfläche, Band, Liniengeschwindigkeit, Anwendungstemperatur und Feuchtigkeitshärtungsbedingungen anhand aktueller TDS und Anwendungstests überprüft werden.

33Wie finde ich den TDS by Jowat-Produktcode?

Produktcode; Die Suche im technischen Katalog kann mit Semikolon, Komma, Leerzeichen oder einigen Schreibvarianten erfolgen. Im Abgleichsdatensatz werden das türkische technische Datenblatt, das vorhandene Originaldokument und der Übergang zum Produktdetail geprüft; Die Überprüfung des Produktcodes ist für den Dokumentenzugriff wichtig.

34Was ist der Unterschied zwischen Jowat TDS und SDS?

TDS ist das technische Datenblatt, das die Anwendungs- und Leistungsparameter des Produkts beschreibt. SDS ist ein Sicherheitsdatenblatt, das chemische Gefahren, sichere Verwendung, Lagerung, Transport und Notfallinformationen enthält; Für die Produktionsentscheidung sollten beide für unterschiedliche Zwecke gemeinsam untersucht werden.

35Warum ist die Gerätereinigung bei Jowat PUR-Produkten wichtig?

Da PUR-Produkte mit Feuchtigkeit reagieren, können auf der Ausrüstung verbleibende Rückstände mit der Zeit aushärten, was das Risiko von Verstopfungen und Ausfallzeiten erhöht. Produktaustausch, geplante Wartung und Reinigungsmittelauswahl; Die Maschine sollte mit der Temperatur und den Anweisungen des Herstellers verwaltet werden.

36Welche technischen Informationen sollten für die Jowat-Produktauswahl weitergegeben werden?

Band- oder Oberflächenmaterial, Platte, Maschinenmodell, Liniengeschwindigkeit, aktueller Kleber, Anwendungstemperatur, Problemdefinition, erwartete Festigkeit und, wenn möglich, Musterinformationen sollten mitgeteilt werden. Diese Daten ermöglichen eine zuverlässigere technische Beurteilung als die alleinige Auswahl anhand des Produktnamens.

37Was sind Mayer ProLine-Produkte?

Mayer ProLine ist eine Reihe von Prozesschemikalien, die mit separaten Produktcodes auf die Trenn-, Kühl-, Schmier- und Reinigungsanforderungen von Kantenanleimmaschinenprozessen eingehen. Produkte sollten nicht automatisch als gleichwertig mit Riepe angesehen werden; Anwendungstests sollten anhand der aktuellen technischen Dokumentation und Maschinenkompatibilität bewertet werden.

38Was bewirkt Mayer ProLine Release R-101?

Mayer ProLine Release R-101 ist ein Produkt, das für die Unterstützung des Trennprozesses in der Kantenanleimlinie getestet wurde. Es sollte nicht in der Massenproduktion verwendet werden, ohne den Verwendungsort, die Dosierung, die Oberflächenverträglichkeit und das vorhandene Klebstoffsystem zu klären. Es sollten technische Überprüfungen und Anwendungstests durchgeführt werden.

39Was ist Mayer ProLine Cool A-202?

Mayer ProLine Cool A-202 ist ein Produkt, das eine technische Bewertung hinsichtlich der Kühl- und Antistatikanforderungen des Prozesses erhalten hat. Band- und Oberflächenmaterial müssen zusammen mit Maschinenpunkt, Sprühmenge und erwartetem Finish getestet werden.

40Für welchen Zweck wird Mayer ProLine Flow L-303 verwendet?

Mayer ProLine Flow L-303 wurde hinsichtlich kontrollierter Schmierung und Gleitunterstützung beim Kantenanleim- und Endbearbeitungsprozess bewertet. Dosierung und Anwendungspunkt sollten durch technische Tests ermittelt werden, da bei übermäßiger Anwendung ein Film oder eine Narbe auf der Oberfläche entstehen kann.

41Was ist Mayer ProLine Clean C-404?

Mayer ProLine Clean C-404 wird zur Reinigung von Untergründen auf Maschinen-, Walzen- und Prozessoberflächen eingesetzt. Die zu reinigenden Rückstände sollten nicht direkt anstelle einer anderen Chemikalie verwendet werden, ohne das Maschinenmaterial, die Sicherheitsbedingungen und die Anwendungstemperatur zu prüfen.

42Wie wählt man Mayer-Kantenreiniger aus?

Die Anforderungen an den Eingangs-, Prozess-, Endbearbeitungs- und Ausgangspunkten sind möglicherweise nicht die gleichen. Zweck der Reinigung, Trennung, Kühlung oder Schmierung; Für das richtige Mayer ProLine-Produkt muss eine technische Bewertung vorgenommen werden, indem der verwendete Kleber, das Klebeband, die Maschine, der Pinsel und das Aussehen der Oberfläche ermittelt werden.

43Welcher Klebstoff wird in der Möbelproduktion verwendet?

Für die Kantenanleimung, Profilummantelung, Kaschierung, Montage und Plattenverbindung im Möbelbau können unterschiedliche Technologiefamilien eingesetzt werden. EVA kann sich durch praktische und wirtschaftliche Prozesse auszeichnen, während PUR durch höhere Festigkeitserwartungen hervorstechen kann; Ohne Oberflächen- und Maschinendaten sollte keine einzelne Produktempfehlung ausgesprochen werden.

44Welchen Schmelzklebstoff soll man bei der Verpackungsproduktion wählen?

Die Auswahl des Klebstoffs in der Verpackung erfolgt auf der Grundlage von Kartontyp, Liniengeschwindigkeit, Versiegelungstyp, offener Zeit, Temperatur, Anforderungen an den Lebensmittelkontakt und Endverwendungsbedingungen. EVA- oder PO-basierte Produkte können in verschiedenen Verpackungsprozessen bewertet werden; Die Produkteignung muss durch technische Dokumentation und Prüfung nachgewiesen werden.

45Welche Klebstoffe werden in Textil- und Vliesstoffanwendungen verwendet?

Bei Textil- und Vliesstoffprozessen können Heißschmelz-, Dispersions-, PSA- oder Reaktivsysteme entsprechend den Anforderungen der Laminierung, Folienverklebung, Kantenfixierung und Verbundstrukturbildung ausgewählt werden. Flexibilität, Waschbeständigkeit, offene Zeit, Filmdicke und Oberflächenbewegung sollten gemeinsam bewertet werden.

46Welchen Kleber soll ich beim Laminieren wählen?

Die Wahl der Kaschierung wird durch das Materialpaar Film oder Folie, die Liniengeschwindigkeit, die Anwendungstemperatur, die Flexibilität, die Endfestigkeit und das Aussehen der Oberfläche bestimmt. Welches der Hotmelt-, PUR-, Dispersions- oder lösemittelbasierten Systeme geeignet ist, sollte durch Schichtaufbau und Prozessversuche entschieden werden.

47Welche Klebeeigenschaften sind bei der Filterherstellung wichtig?

Bei der Filterherstellung sind das Fließverhalten des Klebstoffs, schnelle Haftung, Temperaturbeständigkeit, chemische Verträglichkeit, Geruch und Auftragsgeometrie wichtig. Die Produktauswahl sollte zusammen mit Filtermaterial, Faltenstruktur, Liniengeschwindigkeit, Verbindungslinie und Endverwendungsbedingungen erfolgen.

48Worauf ist bei der Auswahl von Klebstoffen für Automobilanwendungen zu achten?

Bei Automobilanwendungen werden Temperaturwechsel, Vibration, chemischer Kontakt, Alterung, Oberflächenvorbereitung und Sicherheitsanforderungen gemeinsam bewertet. Aushärtungsprofil, Verbindungsgeometrie und Wiederholgenauigkeit in der Produktionslinie sind ebenso wichtig wie die Klebetechnologie.

49Welcher Leim wird zum Drucken und Buchbinden verwendet?

Beim Buchbinden werden das Papiergewicht, das Einbandmaterial, die Liniengeschwindigkeit, die Buchrückenstruktur, die Öffnungsstärke und die erwartete Optik berücksichtigt. Heißschmelz- und Dispersionssysteme können in verschiedenen Buch-, Broschüren-, Karton- und Spezialbindeanwendungen eingesetzt werden.

50Warum hält der Kleber nicht gut genug?

Zu den Hauptursachen zählen Oberflächenverunreinigungen, niedrige oder instabile Temperaturen, falsches Gewicht, nicht eingehaltene Liniengeschwindigkeit und Offenzeit, Bandrückseite und Materialunverträglichkeiten. Zunächst sollten Bruchfläche, Temperatur, Dosierung, Druck und Materialangaben überprüft werden; Der Produktaustausch sollte der letzte Schritt sein.

51Warum verstopft die Maschinendüse?

Kohlenstoffhaltige Rückstände, anhaltend hohe Temperaturen, Produktreste im Gerät, Filter- oder Düsenverunreinigungen und falsche Reinigungsverfahren können zu Verstopfungen führen. Das technische Datenblatt des Produkts, die Anweisungen des Geräteherstellers und das geeignete Waschmittel sollten gemeinsam bewertet werden.

52Warum klebt der Faden?

Einfädeln; Es kann mit Temperatur, Viskosität, Bruchgeometrie, Düsenstruktur, Liniengeschwindigkeit und offener Zeit des Klebstoffs zusammenhängen. Anstatt die Temperatur willkürlich zu erhöhen, sollten der TDS-Wert des Produkts, die Geräteeinstellung und das Anwendungsgewicht kontrolliert untersucht werden.

53Warum bilden sich Sedimente im Leimtank?

Lange Zeit bei hohen Temperaturen, Kontakt mit Luft oder Feuchtigkeit, Vermischung verschiedener Produkte, unzureichende Filterung und Karbonisierung können zu Ablagerungen im Tank führen. Stillstandsplan, angemessene Temperatur, Produktwechselverfahren und Systemreinigung sollten mit dem regelmäßigen Wartungsplan verknüpft werden.

54Wie kann die manuelle Reinigung einer Kantenanleimmaschine reduziert werden?

Der Bedarf an manuellen Eingriffen kann reduziert werden, wenn regelmäßige Wartung, das richtige Leimgewicht, die richtige Temperatur, die Reinigung der Endbürste und für die Maschinenstelle geeignete Prozesschemikalien zusammen verwendet werden. Riepe- oder Mayer-Produkte müssen auf Verträglichkeit mit der Maschine und dem Klebesystem geprüft werden.

55Wann sollten Klebegeräte gereinigt werden?

Die Reinigungshäufigkeit wird durch Produkttechnologie, Betriebszeit, Temperatur, Ausfallzeiten und Rückstandsgrad bestimmt. PUR-Systeme erfordern eine geplante Inspektion und ein ordnungsgemäßes Reinigungsverfahren, wenn sich lange Stillstandszeiten, Produktwechsel und die Oberflächenqualität zu verschlechtern beginnen.

56Was ist zu prüfen, wenn sich der Kleber nicht auf der Oberfläche verteilt?

Oberflächenenergie, Oberflächenreinheit, Klebstofftemperatur, Viskosität, Walzen- oder Düsenzustand, Gewicht und Druck sollten überprüft werden. Wenn sich die Materialoberfläche verändert hat, sollte die gleiche Produkteinstellung nicht beibehalten werden; Für den neuen Untergrund muss ein Anwendungstest durchgeführt werden.

57Was ist TDS und welche Informationen enthält es?

TDS ist das technische Datenblatt des Produkts; Enthält typischerweise Informationen wie Einsatzbereich, Anwendungstemperatur, Viskosität, offene Zeit, Lagerung, Oberflächenkompatibilität und Prozessempfehlungen. Für die Produktionseinstellung muss immer das TDS des aktuellen Produktcodes verwendet werden.

58Was ist ein Sicherheitsdatenblatt und warum wird es benötigt?

Das Sicherheitsdatenblatt beschreibt die Gefahren der Chemikalie, die sichere Verwendung, die Lager- und Handhabungsbedingungen, die persönliche Schutzausrüstung und Notfallinformationen. TDS konzentriert sich auf die Anwendungsleistung, während SDS sich auf sicheren Betrieb und Risikomanagement konzentriert.

59Wie finde ich türkische TDS anhand des Produktcodes?

Sie können den Produktcode mit Punkten, Kommas oder ohne Leerzeichen schreiben. Übereinstimmende Produktdatensätze, türkische technische Datenblätter und vorhandene Links zu Originaldokumenten werden in den technischen Such- und Marken-Technikzentren von Koçak Endüstri-Industrie überprüft. Nicht auffindbare Datensätze können an das technische Team weitergeleitet werden.

60Welche Informationen sollten gesendet werden, um ein technisches Angebot zu erhalten?

Produkt- oder Anwendungsname, Oberfläche und Bandmaterial, Maschinenmodell, Liniengeschwindigkeit, Temperatur, aktueller Klebstoff, aufgetretenes Problem, monatlicher Verbrauch und angeforderte Verpackungsinformationen sollten mitgeteilt werden. Detaillierte Informationen bieten genauere Produktfamilien- und Anwendungshinweise.

61Warum sollten Muster- oder Anwendungstests durchgeführt werden?

Das gleiche Produkt kann unter unterschiedlichen Oberflächen-, Maschinen- und Anlagenbedingungen zu unterschiedlichen Ergebnissen führen. Musterprüfung vor der Massenproduktion; Es hilft, Haftung, Aussehen, Gewicht, Temperatur, Geschwindigkeit, Sauberkeit und Festigkeitskriterien unter realen Prozessbedingungen zu überprüfen.

62Wie bietet Koçak Endüstri-Industrie technischen Support?

Koçak Endüstri-Industrie-Industrie; Bietet Produkt-, Anwendungs-, TDS- und Angebotsberatung für Jowat-Klebstoffe, Riepe-Prozesschemikalien, Mayer-Produkte und allgemeine Klebstofftechnologien. Für eine möglichst genaue Auswertung wird empfohlen, eine technische Kommunikation mit Oberflächen-, Maschinen-, Linien- und Probleminformationen aufzubauen.

63Was ist Kantenleimreiniger?

Kantenleimreiniger sind spezielle Chemikalien, die dazu beitragen, Klebstoff- oder Prozessrückstände auf Platten, Bändern und Endbearbeitungsgeräten zu reduzieren. Produkt; Es sollte entsprechend der Chemie der Rückstände, der Maschinenoberfläche, der Bürsten- oder Walzenstruktur und dem Verwendungsort ausgewählt werden.

64Wozu dient die Einlassreinigungsflüssigkeit der Kantenanleimmaschine?

Prozessflüssigkeiten im Eingangsbereich können dazu beitragen, die Übertragung von Klebstoff auf unerwünschte Oberflächen zu reduzieren und dazu beizutragen, dass sich die Platte kontrollierter entlang der Linie bewegt. Eingabe der Produktauswahl; Der verwendete Kleber muss zusammen mit der Platten-, Band- und Maschinengeometrie technisch überprüft werden.

65Wozu dient die Reinigungsflüssigkeit am Ausgang der Kantenanleimmaschine?

Exit-Reinigungsflüssigkeiten tragen dazu bei, lose Klebespuren zu reduzieren, die nach dem Verkleben und Endbearbeiten auf der Oberfläche verbleiben können. Die Produktmenge sollte nicht erhöht werden, ohne Austrittspunkt, Polierbürste, Tuch- oder Filzstruktur und Plattenoberfläche gemeinsam zu berücksichtigen.

66Wann sollte ein manueller Kantenbandreiniger verwendet werden?

Manuelle Reiniger können in kleinen Produktionsläufen, beim Einrichten der Maschine, bei der Wartung oder auf Oberflächen eingesetzt werden, die mit der automatischen Behandlung nicht erreicht werden können. Das Reinigungstuch muss mit der Oberfläche und der Beschichtung kompatibel sein; Zunächst sollte ein kontrollierter Versuch in einem kleinen, nicht sichtbaren Bereich durchgeführt werden.

67Wie entferne ich EVA-Kleberreste?

Zur Reinigung von EVA-Rückständen werden gemeinsam die Temperatur der Rückstände, die Art der Oberfläche, das Gerätematerial und die Verträglichkeit des verwendeten Reinigungsmittels untersucht. Die Produktdokumentation und kleine Anwendungstests sollten befolgt werden, da übermäßige Temperaturen, starkes Schaben oder ungeeignete Lösungsmittel die Oberfläche beschädigen können.

68Warum werden PUR-Kleberreste schonender entfernt?

Da PUR-Schmelzklebstoff durch Reaktion mit Feuchtigkeit aushärten kann, können sich die in der Ausrüstung verbleibenden Rückstände in eine härtere und schwieriger zu entfernende Struktur verwandeln. Reinigungszeit, verwendetes Waschmittel, Gerätetemperatur und Sicherheitsverfahren sollten durch das Know-how des Herstellers geregelt werden.

69Hinterlässt Kantenband-Reinigungsflüssigkeit Spuren auf der Oberfläche?

Die Bildung von Flecken kann eher mit der Dosierung, der Oberflächenverträglichkeit, dem Trocknen oder Verdunsten, der Reinigung mit einem Tuch oder einer Bürste und früheren Rückständen auf der Oberfläche als mit dem Produkt selbst zusammenhängen. Vor einer Erhöhung der Dosierung sollten die Auftragsstelle und der auf der Oberfläche verbleibende Film überprüft werden.

70Wie schneiden die Reinigungsmittel von Riepe und Mayer im Vergleich ab?

Vergleiche sollten nicht ausschließlich auf der Grundlage von Produktnamen oder Farben erfolgen. Die funktionelle Eignung sollte durch eine gemeinsame Untersuchung von Klebstoffart, Maschinenpunkt, Rückständen, Oberfläche, Dosierung, Sicherheitszertifikat und Anwendungstest ermittelt werden.

71Wie kann überprüft werden, ob ein Produkt gleichwertig ist?

Die gleichwertige Beurteilung erfolgt nicht nur anhand der Betrachtung des gleichen Verwendungszwecks; chemische Struktur, Anwendungspunkt, Oberflächenverträglichkeit, Dosierung, Maschinensystem, Sicherheitsdokument und tatsächliches Prozessergebnis werden verglichen. Die Behauptung einer Eins-zu-eins-Äquivalenz kann nur durch technische Daten und praktische Tests gestützt werden.

72Sind Marke oder Technologie bei der Produktauswahl wichtig?

Die Marke ist eine wichtige Referenz für Herstellerqualität und technische Dokumentation; Entscheidend für die richtige Wahl sind jedoch Technologie, Oberfläche, Anwendung und Prozessbedingungen. Verschiedene Produkte derselben Marke können auf unterschiedlichen Linien oder Oberflächen völlig unterschiedliche Ergebnisse erzielen.

73Wie wirkt sich die Oberflächenenergie auf die Klebstoffauswahl aus?

Die Oberflächenenergie ist einer der Hauptfaktoren, die die Ausbreitung und den Kontakt des Klebstoffs mit der Oberfläche beeinflussen. Kunststoffe mit niedriger Oberflächenenergie erfordern möglicherweise eine Grundierung, Oberflächenaktivierung oder eine andere Klebetechnologie. Die Entscheidung muss durch Anwendungstests überprüft werden.

74Warum ist die Liniengeschwindigkeit bei der Klebstoffauswahl wichtig?

Die Liniengeschwindigkeit wirkt sich direkt auf die Offenzeit und das Abkühl- bzw. Aushärteverhalten des Klebstoffs zwischen Auftrag und Verklebung aus. Mit steigender Geschwindigkeit sollten Benetzung, Anfangshaftung und Endbearbeitungsfenster des Produkts neu bewertet werden.

75Ändert sich die Produkteinstellung, wenn sich das Kantenbandmaterial ändert?

PVC, ABS, Melamin, Holz und unterschiedliche Beschichtungen weisen nicht das gleiche Oberflächenverhalten auf. Bei einem Wechsel des Bandmaterials sollten Leimgewicht, Temperatur, Druck, Geschwindigkeit und ggf. Produktfamilie erneut überprüft werden; Es sollte nicht davon ausgegangen werden, dass die vorherige Einstellung automatisch gültig ist.

76Ist beim Klebstoffwechsel eine maschinelle Reinigung erforderlich?

Beim Wechsel zwischen verschiedenen Chemikalienfamilien oder unterschiedlichen Viskositätsprofilen können Produktreste im Tank, Schlauch, Filter und der Düse den neuen Klebstoff beeinträchtigen. Das Austausch- und Reinigungsverfahren des Produktherstellers sollte befolgt werden und das Risiko einer Vermischung und Inkompatibilität sollte kontrolliert werden.

77Warum sind Produktverpackung und -menge bei der Auswahl wichtig?

Die Verpackung wird zusammen mit der Verbrauchsrate, der Lagerkapazität, der Empfindlichkeit des Produkts gegenüber Feuchtigkeit oder Luft und dem Zuführsystem der Linie bewertet. Größere Verpackungen sind nicht immer effizienter; Auch die sichere Verwendung des Produkts und die Wartezeit nach dem Öffnen sollten berücksichtigt werden.

78Wie bereite ich Beispielinformationen für die Produktauswahl vor?

Die für die Probe verwendete Platte oder Oberfläche, das Klebeband, der Klebstoff, die Maschineneinstellungen, die Liniengeschwindigkeit, die Temperatur, das Gewicht und das erwartete Ergebnis sollten aufgezeichnet werden. Wenn zusätzlich Foto, Bruchfläche, Rückstandsbild und vorhandenes technisches Dokument hinzukommen, wird die technische Auswertung schneller und vergleichbarer.

79Welche Sicherheitshinweise sind beim Umgang mit Klebstoffen zu beachten?

Gefahrenklassen, Belüftung, persönliche Schutzausrüstung, Lagerung, Verschütten und Erste-Hilfe-Informationen im Sicherheitsdatenblatt des Produkts sollten in den Arbeitsablauf übernommen werden. Bei Systemen mit Heißanwendung sollten das Verbrennungsrisiko und der Umgang mit heißen Geräten separat behandelt werden.

80Warum ist bei lösungsmittelhaltigen Klebstoffen eine Belüftung notwendig?

Lösungsmitteldämpfe können sich in der Arbeitsumgebung ansammeln und je nach Produktsicherheitsklasse eine Gesundheits-, Brand- oder Explosionsgefahr darstellen. Die ordnungsgemäße Belüftung, Kontrolle von Funkenquellen, Lagerung und persönliche Schutzausrüstung sollten durch Sicherheitsdatenblätter und Arbeitsschutzverfahren festgelegt werden.

81Wie erfolgt die Qualitätskontrolle im Klebeprozess?

Qualitätskontrolle; Dazu können bei Bedarf visuelle Prüfungen der Oberfläche, des Haftungs- oder Bruchverhaltens, des Gewichts, der Temperatur, der Liniengeschwindigkeit, der Bandöffnung, der Spur, des Überlaufs und der Umweltbeständigkeit gehören. Der Kontrollplan sollte entsprechend den Produkt-TDS, den Kundenanforderungen und der tatsächlichen Nutzungsumgebung erstellt werden.

82Sind nachhaltige Klebstoffe nur geringe Emissionen?

Nein. Neben Emissionen sollten auch Energieverbrauch, Produktgewicht, Verschwendung, Wiederaufbereitung, Gerätewartung, Verpackung und Produktlebensdauer bewertet werden. Weniger Fehler und ein stabilerer Prozess können ein wesentliches Ergebnis sein und den Gesamtressourcenverbrauch reduzieren.

83Wie berechnet man die Gesamtkosten bei der Klebstoffauswahl?

Allein der Preis pro Kilogramm oder Verpackung reicht nicht aus. Gewicht, Abfall, Maschinenstillstand, Reinigung, Energie, Geschwindigkeit, Nacharbeit, Produktlebensdauer und Kundenretourenrisiko sollten in den Gesamtkosten enthalten sein.

84Wie kann die Aktualität der technischen Dokumentation überprüft werden?

Es sollte geprüft werden, ob Produktcode, Dokumentsprache, Dokumentdatum, Revisionsnummer und Quelle zum gleichen Produkt gehören. Prozessanpassungen sollten nicht mit Dokumenten vorgenommen werden, die zu alten oder anderen Produktcodes gehören; Für aktuelle TDS und SDS sollte ein technisches Zentrum oder eine Herstellerquelle genutzt werden.

85Warum sollte eine technische Produktinformation vor der Produktion geprüft werden?

Das technische Datenblatt beschreibt das allgemeine Produktverhalten; Die tatsächlichen Ergebnisse hängen von Untergrund, Maschine, Einstellung, Umgebung, Geschwindigkeit und Bedienerpraxis ab. Kontrollierte Tests vor der Massenproduktion sind daher der grundlegende Schritt zur kundenspezifischen Leistungs- und Risikobewertung.

86Was ist Schmelzkleber und in welchen Produktionslinien wird er verwendet?

Schmelzkleber ist ein zu 100 Prozent festes Klebstoffsystem, das keine Lösungsmittel enthält und durch Erhitzen flüssig wird. Beim Abkühlen entsteht eine schnelle Anfangshaftung. Die EVA-, PO-, PUR- und PSA-Familien reagieren auf unterschiedliche Oberflächen, Liniengeschwindigkeiten, Festigkeiten und Nutzungsbedingungen. Je nach Anwendungsfall ist es erforderlich, Produktgruppen und technische Dokumente gemeinsam zu prüfen.

87Was ist der Hauptunterschied zwischen EVA-Hotmelt und PUR-Hotmelt?

EVA-Schmelzklebstoff ist eine wirtschaftliche, schnelle und praktische Lösung für viele Standard-Kantenanleimanwendungen. Da PUR-Schmelzklebstoff durch Reaktion mit Feuchtigkeit aushärtet, kann seine Wasser-, Hitze-, Chemikalien- und Langzeitbeständigkeit höher sein. Abstimmung; Oberfläche, Bandmaterial, Liniengeschwindigkeit, Anwendungstemperatur, Reinigungsmethode und Endanwendungsbedingungen. Im Bereich Jowat-Produkte können Sie Produktfamilien vergleichen.

88In welchen Fällen ist PO-Schmelzklebstoff dem EVA vorzuziehen?

PO-basierte Schmelzklebstoffsysteme werden insbesondere in Verpackungs- und Hochgeschwindigkeitsproduktionslinien eingesetzt, bei denen ein sauberer Betrieb, Hitzestabilität und Prozesskontinuität wichtig sind. Haftung, offene Zeit, Viskosität und Temperaturverhalten variieren je nach Rezeptur. Die endgültige Auswahl sollte anhand der Verpackungsoberfläche, der Maschinenkammer, der Anwendungstemperatur und der Produktionsgeschwindigkeit geprüft werden.

89Für welche Anwendungen ist PSA-Hotmelt geeignet?

PSA ist ein druckempfindliches Schmelzklebstoffsystem und haftet, wenn Druck ausgeübt wird. Es wird in Etiketten, Bändern, Folien, selbstklebenden Oberflächen, Buchbindungen und speziellen Laminierungsanwendungen verwendet. Bei Verbindungen, die strukturelle und hohe Temperaturbeständigkeit erfordern, sollte anstelle von PSA EVA, PO, PUR oder eine andere Technologie in Betracht gezogen werden.

90Wie wählt man den richtigen Kleber zum Kantenanleimen aus?

Für die richtige Wahl werden Bandmaterial, Plattenoberfläche, Liniengeschwindigkeit, Anwendungstemperatur, Leimkammer, erwartetes Aussehen, Feuchtigkeits- und Hitzebeständigkeit gemeinsam untersucht. Zuerst wird die Technologiefamilie bestimmt, dann werden der Produktcode und die Maschineneinstellung ausgewählt. Koçak Endüstri-Industrie bietet technische Beratung mit Anwendungsinformationen.

91Kann der gleiche Schmelzklebstoff auf PVC- und ABS-Kantenbändern verwendet werden?

Nicht alle PVC- und ABS-Bänder haben die gleiche Oberflächenenergie, Rückseitenbehandlung oder Beschichtungsstruktur. Aus diesem Grund ist nicht zu erwarten, dass derselbe Kleber auf jedem Klebeband das gleiche Ergebnis liefert. Haftung, Oberflächenbenetzung, Klebefuge, Schälfestigkeit und Aussehen sollten anhand einer kontrollierten Probe beurteilt werden.

92Wie kann das Risiko von Rissen und Brüchen in Acrylkantenbändern verringert werden?

Kühlung, Maschinendruck, Kantengeometrie, Verarbeitungstemperatur und Oberflächenreinheit spielen bei Acrylklebebändern eine entscheidende Rolle. Die Kombination aus geeignetem Kühlmittel, kontrollierter Linieneinstellung und korrekter Kantenbehandlung kann dazu beitragen, das Risiko von Rissen zu verringern. Maschinenpunkte und Prozessablauf sollten gemeinsam bewertet werden, ebenso wie chemische Veränderungen.

93Warum ist die Leimtemperatur bei Kantenanleimmaschinen wichtig?

Die Leimtemperatur beeinflusst die Viskosität, die Oberflächenbenetzung, die offene Zeit, die Übertragung und die Filmdicke auf dem Kantenband. Niedrige Temperaturen können zu schlechter Benetzung und Streifenbildung führen, während hohe Temperaturen zu thermischem Abbau, Verfärbung und Energieverbrauch führen können. Für jedes Produkt sollten aktuelle TDS-Werte zugrunde gelegt werden.

94Was bedeutet Offenzeit in der Hotmelt-App?

Offene Zeit ist die Zeit, in der der Kleber nach dem Auftragen auf die Oberfläche eine ausreichende Benetzungs- und Haftfähigkeit für die Verklebung beibehält. Liniengeschwindigkeit, Leimtemperatur, Oberflächentemperatur, Umgebungstemperatur und aufgetragene Menge verändern die offene Zeit. Bei schnellen Linien kann eine kurze Offenzeit von Vorteil sein; Kommt es jedoch zu einer Pressverzögerung, kann es zu Inkompatibilitäten kommen.

95Wie wirkt sich die Klebstoffviskosität auf die Maschinenleistung aus?

Die Viskosität bestimmt das Migrationsverhalten des Klebers durch Pumpe, Schlauch, Düse, Walze und Auftragskopf. Eine hohe Viskosität kann zu einer unzureichenden Übertragung oder Gerätebelastung führen. Bei niedriger Viskosität kann die Gefahr eines Überlaufens, Fließens und eines ungleichmäßigen Films bestehen. Die Viskosität muss zusammen mit der Messtemperatur ausgewertet werden.

96Was verursacht einen Leimüberlauf in der Kantenanleimmaschine?

Überlauf; Die Ursache hierfür kann eine übermäßige Leimmenge, hohe Temperaturen, niedrige Viskosität, falscher Druck, Band- oder Platteninkompatibilität sowie Änderungen in der Liniengeschwindigkeit sein. Auftragsmenge, Walzendruck, Kammertemperatur, Schabereinstellung und Bandrückseite sollten gemeinsam gesteuert werden.

97Warum ist die Maschinensauberkeit bei der Verwendung von PUR-Hotmelt wichtiger?

Da PUR-Schmelzklebstoffe durch Reaktion mit Feuchtigkeit aushärten können, kann das freiliegende Produkt mit der Zeit aushärten und Ablagerungen auf der Ausrüstung bilden. Für Behälter, Schlauch, Düse und Auftragskopf ist ein Reinigungsplan entsprechend den Herstellerangaben anzuwenden. Das Reinigungsprodukt muss anhand des verwendeten PUR-Systems und Maschinenverfahrens validiert werden.

98Was bewirken Reinigungsflüssigkeiten am Ein- und Auslass der Kantenanleimmaschine?

Penetrationsmittel tragen dazu bei, die Bindung des Klebers an unerwünschten Stellen auf der Oberfläche vor dem Auftragen des Klebers zu reduzieren. Start- oder Finishmittel unterstützen in Polier- und Reinigungsanlagen die Entfernung loser Rückstände vom Werkstück. Bei der Riepe-Produktfamilie sollten Anwendungspunkt, Maschinenausstattung und angestrebte Oberflächenqualität gemeinsam bewertet werden. Detaillierte Optionen finden Sie im Abschnitt „Chemikalien“ von Riepe.

99Wann sollte ein manueller Kantenbandreiniger verwendet werden?

Der manuelle Reiniger kann in kleinen Produktionen, bei der Probenvorbereitung, zur Oberflächenkontrolle außerhalb der Maschine, bei der Wartung oder an Produktionslinien ohne automatische Sprühsysteme eingesetzt werden. Vor der Anwendung ist die chemische Beständigkeit des Untergrunds und der Kantenanleimung zu prüfen, die Herstellerangaben zu beachten und für ausreichende Belüftung zu sorgen.

100Was ist bei der Auswahl eines Reinigungsmittels für eine Kantenanleimmaschine zu beachten?

Bei der Auswahl eines Lösungsmittels werden die Chemie des Klebers, das Oberflächenmaterial, die Lack- und Kunststoffbeständigkeit, die Verdunstungsrate, die Brennbarkeitsklasse, Einschränkungen des Maschinenherstellers und Anforderungen an die Arbeitssicherheit berücksichtigt. Nicht jedes Lösungsmittel ist auf jedem Kunststoff oder jeder Beschichtung sicher. Zunächst sollte ein Test in einem kleinen und nicht sichtbaren Bereich durchgeführt und das aktuelle Sicherheitsdatenblatt untersucht werden.

101Was ist der Unterschied zwischen TDS und SDS?

TDS erläutert die technischen Spezifikationen, den Einsatzbereich, die Anwendungstemperatur, die Viskosität und die Prozessempfehlungen des Produkts. Das Sicherheitsdatenblatt enthält Informationen zu chemischen Gefahren, sicherer Verwendung, Lagerung, Erste Hilfe und Transport. TDS für die Produktauswahl und SDS für Arbeitssicherheit und rechtlichen Betrieb sollten gemeinsam bewertet werden. Beratung erhalten Sie über das Technische Informationszentrum.

102Wie finde ich das technische Datenblatt mit dem Produktcode?

Sie können den Produktcode nach Produktfamilie und Codeformat suchen, z. B. 280.30, 605.62, 687.40, 930.54 oder LP163/93. Probieren Sie auch die vereinfachte Version des Codes aus, um Unterschiede bei Bindestrichen, Punkten, Schrägstrichen und Leerzeichen festzustellen. Wenn keine Ergebnisse gefunden werden, wenden Sie sich an das Technische Informationszentrum oder das technische Team von Koçak Endüstri-Industrie.

103Wie kann man das Riepe- oder Mayer-Äquivalent überprüfen?

Die gleichwertige Bewertung erfolgt nicht aufgrund der Ähnlichkeit des Produktnamens oder der Farbe. Verglichen werden Anwendungspunkt, chemische Familie, Oberflächenverträglichkeit, Maschineneinstellung, Viskosität, Verpackung, Sicherheitsklasse und tatsächliches Produktionsergebnis. Ansprüche auf Eins-zu-eins-Äquivalenz sollten nicht geltend gemacht werden, ohne das aktuelle TDS/SDS und Pilotproduktionstests zu erhalten.

104Warum sollte eine Stichprobenprüfung an Kantenanleimprodukten durchgeführt werden?

Das gleiche Produkt kann bei unterschiedlichen Maschinen-, Band-, Platten-, Geschwindigkeits- und Umgebungsbedingungen zu unterschiedlichen Ergebnissen führen. Durch Probentests können Haftung, Klebefuge, Schälfestigkeit, Farbe, Glanz, Ausbluten, Sauberkeit und Langzeitverhalten beurteilt werden. Koçak Endüstri-Industrie wertet vor dem technischen Angebot gemeinsam die Bewerbungsinformationen aus.

105Soll EVA oder PUR für die Kantenanleimung von Möbeln gewählt werden?

Wenn Wirtschaftlichkeit, schnelle Inbetriebnahme und Standardanwendungen im Innenbereich Priorität haben, ist EVA; PUR kommt in Betracht, wenn hohe Feuchtigkeits-, Hitze-, Chemikalien- und Langzeitbeständigkeit erforderlich ist. Die richtige Wahl wird durch die Panel-Band-Kombination und die Produktionsbedingungen überprüft. Im Jowat-Produktportfolio können Sie relevante Familien vergleichen.

106Welche Hotmelt-Eigenschaften sind bei der Verpackungsproduktion wichtig?

Schnelle Haftung, offene Zeit, Liniengeschwindigkeit, Karton- oder Folienoberfläche, Dosierungsstabilität, geringe Fadenbildung, saubere Bedienung und erforderliche Hitzebeständigkeit werden in der Verpackung hervorgehoben. EVA-, PO- und PSA-Systeme bedienen unterschiedliche Prozesse zum Verschließen, Laminieren und Etikettieren von Kartons. Es sollte nicht in jeder Packung das gleiche Produkt verwendet werden.

107Wie wählt man Klebstoffe für Textil- und Filteranwendungen aus?

Bei Textil- und Filterprozessen werden Flexibilität, Durchdringung poröser Oberflächen, Wasch- bzw. Temperaturbeständigkeit, Geruch, Farbe und Applikationsmethode gemeinsam bewertet. Bei Filterlaminierung, Vliesstoffverklebung und technischen Textilanwendungen können die offene Zeit des Produkts und die endgültigen Filmeigenschaften entscheidend sein.

108Wie kann ich den Leimverbrauch und die Gesamtproduktionskosten senken?

Nicht nur der Preis pro Kilogramm, sondern auch richtige Dosierung, geringer Ausschuss, kurze Stillstandszeiten, saubere Maschine, weniger Nacharbeit und Energieverbrauch sollten berücksichtigt werden. Die richtige Viskosität, die richtige Temperatur und eine kontrollierte Anwendung können den Verbrauch reduzieren. Das technische Team kann einen Vorschlag erstellen, der die Produkt- und Prozesskosten gemeinsam bewertet.

109Wie sollten Schmelzklebstoffe gelagert werden?

Die Produkte sollten in der Originalverpackung, unter trockenen, kühlen Bedingungen, vor direkter Sonneneinstrahlung geschützt und gemäß den Empfehlungen des Herstellers gelagert werden. Bei PUR-Produkten sind insbesondere der Feuchtigkeitskontakt, die Wartezeit nach dem Öffnen der Verpackung und die Art des Wiederverschließens wichtig. Für jedes Produkt sollten die aktuellen TDS- und SDS-Lagerbedingungen zugrunde gelegt werden.

110Welche Arbeitsschutzmaßnahmen sind bei lösemittelhaltigen Klebstoffen erforderlich?

Produkte auf Lösungsmittelbasis erfordern Belüftung, geeignete Handschuhe und Schutzbrillen, die Entfernung von Funken und Flammenquellen, die Kontrolle statischer Elektrizität, die ordnungsgemäße Lagerung und die Einhaltung der Sicherheitsdatenblattanweisungen. Die Risikobewertung sollte anhand der Verdunstungs- und Entflammbarkeitseigenschaften des Produkts im Anwendungsbereich erfolgen.

111Welche Informationen sollten weitergegeben werden, um schneller ein technisches Angebot zu erhalten?

Eine schnellere vorläufige Bewertung kann durchgeführt werden, wenn der Name der Anwendung, die Marke und das Modell der Maschine, das Oberflächen- und Bandmaterial, der aktuelle Produktcode, die Liniengeschwindigkeit, die Betriebstemperatur, der monatliche Verbrauch, die bevorzugte Verpackung und das aufgetretene Problem mitgeteilt werden. TDS, SDS, Produktfoto und Produktionsmuster, sofern verfügbar, verstärken die Informationen. Sie können mit dem technischen Angebotsformular fortfahren.

112Warum werden bei einem Klebstoffwechsel die Maschineneinstellungen erneut überprüft?

Viskosität, offene Zeit, Anwendungstemperatur, Hitzestabilität und Oberflächenbenetzung verschiedener Produkte können unterschiedlich sein. Daher müssen bei einem Produktwechsel Kammertemperatur, Dosierung, Druck, Liniengeschwindigkeit, Reinigungsverfahren und Erststückkontrolle neu angepasst werden. Bevor die Änderung in die Massenproduktion geht, sollte ein kontrollierter Versuch durchgeführt werden.

113Was ist eine Kantenanleimgrundierung und welche Wirkung hat sie?

Primer ist ein Hilfsprodukt, das verwendet wird, um eine geeignetere Schnittstelle zwischen Klebstoff und Material zu schaffen, insbesondere auf Oberflächen mit geringer Oberflächenenergie oder schwer zu klebenden Oberflächen. Bedarf an Grundierung in PVC-Folie, ABS-Kantenband oder Spezialbeschichtungen; Der Bandaufbau, die Oberflächenbehandlung der Rückseite, die Klebetechnologie und der maschinelle Prozess sollten gemeinsam bewertet werden. Die Verwendung einer Grundierung allein ist kein Ersatz für die Wahl des richtigen Klebers; Vor der Anwendung sollten die Oberflächenverträglichkeit und die Trocknungsbedingungen geprüft werden.

114Wann wird Primer bei PVC-Folien und ABS-Kanten verwendet?

Liner; Sie kann in Fällen ausgewertet werden, in denen die Oberfläche keine ausreichende Benetzung oder Haftung mit dem Klebstoff bietet, der Klebebandhersteller eine Grundierung empfiehlt oder die Schälfestigkeit im Anwendungstest unzureichend ist. Auftragsmenge, Trocknungs- bzw. Ablüftzeit und Verträglichkeit des aufzutragenden Klebers sind zu prüfen. Zur Auswahl des Produktcodes sollten Informationen des Bandherstellers, Maschinenzustände und aktuelle technische Daten gemeinsam untersucht werden.

115Was ist der Unterschied zwischen wasserbasiertem Dispersionsklebstoff und Hotmelt?

Wässrige Dispersionsklebstoffe enthalten Wasser als Trägerphase und die Bindungsbildung erfolgt meist durch den Entzug oder die Aufnahme von Wasser durch die Oberfläche. Schmelzklebstoffe sind lösungsmittelfreie, zu 100 Prozent feste Systeme; Es wird durch Erhitzen aufgetragen und erzeugt beim Abkühlen eine schnelle Anfangshaftung. Trocknungszeit, Oberflächenporosität, Liniengeschwindigkeit, Anwendungstemperatur und Endfestigkeitserwartung bestimmen, welche Technologie geeignet ist.

116In welchen Anwendungen werden lösungsmittelbasierte Klebstoffe bevorzugt?

Wenn auf bestimmten Oberflächen eine schnelle Benetzung, eine kontrollierte Filmbildung oder eine besondere chemische Beständigkeit erforderlich ist, kommen lösungsmittelbasierte Klebstoffe in Betracht. Allerdings sind Lösungsmittelverdunstung, Belüftung, Entflammbarkeit, Oberflächenverträglichkeit, Trocknungszeit und Arbeitsschutzbedingungen integraler Bestandteil des Prozesses. Die Anwendungsentscheidung sollte anhand von TDS- und SDS-Dokumenten des Produkts sowie kontrollierten Tests auf der realen Oberfläche getroffen werden.

117Warum wird Schmelzklebstoff in Granulat-, Block- oder Wurstform angeboten?

Verpackungsformat; Die Auswahl erfolgt auf der Grundlage des Zufuhrsystems, der Tankkapazität, der Schmelzmethode, der Verbrauchsrate, der Lagerung und der Nutzung durch den Bediener und nicht auf der Grundlage der chemischen Struktur des Produkts. Granulat kann in Schnelldosierungs- und kleinen Fütterungssystemen von Vorteil sein, während Block- oder Wurstformat in bestimmten Tank- und Kartuschensystemen von Vorteil sein kann. Verschiedene Pakete derselben Technologiefamilie sollten nicht automatisch als für dieselbe Maschine geeignet angesehen werden, es sollten die Anweisungen des Herstellers überprüft werden.

118Wie ermittelt man das Flächengewicht des Kantenklebeklebers?

Grammatur; Sie wird durch die Klebebandrückseite, die Platte, die Klebstoffviskosität, die Maschinenwalze oder den Auftragskopf, die Liniengeschwindigkeit und die angestrebte Klebelinie bestimmt. Ein geringes Flächengewicht kann zu Lücken und schlechter Haftung führen, wohingegen ein hohes Flächengewicht zu Überlauf, Glanz, Kosten und Finish-Problemen führen kann. Die genaueste Einstellung wird durch kontrollierte Proben-, Schnitt- und Schälbewertung innerhalb des Produkt-TDS-Bereichs ermittelt.

119Warum entsteht unter dem Kantenband ein Spalt oder eine Blase?

Lücke und Blase; Dies kann auf unzureichende Benetzung der Oberfläche, niedrige oder instabile Temperatur, unzureichende Klebstoffmenge, Inkompatibilität auf der Rückseite des Bandes, niedrige Druck- oder Liniengeschwindigkeit außerhalb des Prozessfensters zurückzuführen sein. Platten- und Bandoberflächen sollten gereinigt werden, die tatsächliche Temperatur des Klebers und der Kontaktzustand der Andruckrollen sollten überprüft werden. Warum sollte anhand des Bruch- und Schnittbildes überprüft werden, anstatt eine einzelne Einstellung zu ändern?

120Warum ist die Leimfuge auf der Kantenanleimung dick oder sichtbar?

Sichtbare Klebefuge; Sie kann aufgrund von Übergewicht, falscher Walzeneinstellung, Oberflächen- und Bandinkompatibilität, hoher Fließfähigkeit, unzureichendem Druck oder Verschmutzung der Endbearbeitungsausrüstung ansteigen. Die Produktfarbe allein bestimmt nicht die Qualität des Aussehens. Gewicht, Temperatur, Druck, Bandausrichtung und Polier- oder Reinigungsschritte sollten gemeinsam untersucht werden; Akzeptanzkriterien sollten anhand der Kundenstichprobe definiert werden.

121Wie lange dauert die vollständige Aushärtung von PUR-Schmelzklebstoff?

Es ist nicht korrekt, eine einheitliche Aushärtezeit für PUR-Schmelzklebstoffe anzugeben. Ultimative Leistung; Die Produktreaktivität variiert je nach Umgebungs- und Oberflächenfeuchtigkeit, Temperatur, Dicke der Klebelinie, geschlossenem oder offenem Wartezustand und verwendeten Materialien. Dabei ist zwischen anfänglicher Haftung und vollständiger Aushärtung zu unterscheiden und die Angaben zur Aushärtung im aktuellen Produktdatenblatt sowie der tatsächliche Produktionstest als Grundlage zu nehmen.

122Welche Informationen sollten im TDS-Dokument zur Klebstoffauswahl gelesen werden?

Zunächst sollten die Technologiefamilie, der Einsatzbereich, die geeigneten Oberflächen, die Anwendungstemperatur, die Viskosität, die offene Zeit, das empfohlene Gewicht, die Farbe und die Lagerbedingungen des Produkts untersucht werden. Wichtig sind auch Informationen zur Aushärtung und Gerätereinigung für PUR-Produkte sowie Sicherheits- und Belüftungsinformationen für lösungsmittelbasierte Produkte. Werte in TDS sind der allgemeine technische Bereich; Die endgültige Entscheidung sollte anhand des tatsächlichen Materials und der Produktionsprobe überprüft werden.

123Was ist zu tun, wenn das türkische TDS oder SDS nicht gefunden werden kann?

Überprüfen Sie zunächst, ob der Produktcode korrekt geschrieben ist, die aktuelle Revision des Dokuments und verschiedene Codeformate. Wenn kein türkisches Dokument vorhanden ist, sollte das vorhandene Originaldokument sorgfältig auf Sicherheit und technische Bewertung geprüft werden und vor der Anwendung sollten Dokument- und Nutzungshinweise vom technischen Team von Koçak Endüstri-Industrie angefordert werden. Es ist nicht sicher, Temperatur oder Dosierung zu bestimmen, wenn man davon ausgeht, dass keine technische Dokumentation vorliegt.

124Welche Informationen sind bei der Auswahl eines Jowat-Klebstoff-Produktcodes erforderlich?

Für die Auswahl des Produktcodes sollten Oberflächen- und Bandmaterial, Anwendung, Maschinentyp, Liniengeschwindigkeit, Temperatur, erwartete Feuchtigkeits- und Hitzebeständigkeit, Aussehenskriterien und aktuelle Prozessinformationen mitgeteilt werden. Codes innerhalb derselben Produktfamilie können sich in Viskosität, Farbe, offener Zeit oder Anwendungsbereich unterscheiden. Aus diesem Grund sollte der Code nicht nur anhand des Marken- oder Produktfamiliennamens ausgewählt werden, sondern das Produkt-TDS und das Probenergebnis sollten gemeinsam ausgewertet werden.

125Löst Riepe Reinigungsflüssigkeit Klebereste vollständig auf?

Riepe Reinigungsmittel tragen dazu bei, bestimmte Kantenanleim- und Lackrückstände zu reduzieren; Allerdings ist nicht für jeden Klebstoff, jede Oberfläche und jeden ausgehärteten Rückstand der gleiche Effekt zu erwarten. Der Anwendungspunkt des Produkts auf der Maschine, seine Dosierung, Polierausrüstung und Oberflächenverträglichkeit sollten gemeinsam bewertet werden. Bei schwierigen Rückständen wie ausgehärtetem PUR sollten Ergebnisse ohne Produktanweisungen, Sicherheitsinformationen und kontrollierte Anwendungstests nicht garantiert werden.

126Warum werden Riepe Einlauf-, Mittel- und Auslaufprodukte unterschiedlich ausgewählt?

Ein-, Durchlauf- und Auslaufpunkte der Kantenanleimanlage übernehmen unterschiedliche Aufgaben. Abtrennung oder Kontaminationsreduzierung am Eingang, Kühlung oder Umschichtung in der Mitte sowie Oberflächenreinigung und Finish-Unterstützung am Ausgang können gezielt eingesetzt werden. Es sollte nicht davon ausgegangen werden, dass ein Produkt an allen Stellen verwendet wird, ohne die Maschinenkonstruktion, das Sprüh- oder Dosiersystem, die Klebetechnologie und die Erwartungen an die Oberflächenqualität zu kennen.

127Wofür werden Mayer ProLine Kantenanleimmaschinenreiniger eingesetzt?

Mayer ProLine-Serie; Es besteht aus Produkten, die entsprechend den unterschiedlichen Prozessanforderungen wie Trennung, antistatische Kühlung, Schmierung und Reinigung positioniert sind. Diese Produkte können als funktionale Alternative zu Riepe-Systemen betrachtet werden; Die genaue Gleichwertigkeit muss jedoch durch korrekten Maschinenpunkt, Dosierung, Oberflächenkompatibilität, aktuelle TDS/SDS und Produktionstests überprüft werden. Der Maschinentyp und die verwendeten Rückstände sollten vor der Produktauswahl mitgeteilt werden.

128Wird EVA oder PO zum Verschließen von Kartons bevorzugt?

Bei der abschließenden Anwendung werden die Saugfähigkeit des Kartons, der Recyclingfaseranteil, die Liniengeschwindigkeit, die offene Zeit, die Klebetemperatur und die Kältebeständigkeit gemeinsam bewertet. EVA kann in vielen allgemeinen Verpackungsanwendungen eine wirtschaftliche und schnelle Option sein; PO hingegen kann sich bei sauberen Prozessen, hoher Geschwindigkeit oder bestimmten Wärme- und Flexibilitätsanforderungen auszeichnen. Die richtige Auswahl muss durch Kartonmuster und Maschineneinrichtung überprüft werden.

129Wie wählt man Klebstoffe für Textil-, Filter- und Vliesstoffanwendungen aus?

Bei diesen Anwendungen werden Porosität, Faserstruktur, Flexibilität, Laminiergeschwindigkeit, Geruch, Farbe, Wasch- bzw. Temperaturbeständigkeit und Härte des Adhäsionsfilms gemeinsam untersucht. Auswahl von Hotmelt-, Dispersions- oder Reaktivsystemen; Sie hängt mit der Saugfähigkeit des Untergrunds und der gewünschten Flexibilität zusammen. Eine endgültige Entscheidung sollte nicht getroffen werden, ohne die offene Zeit des Produkts und die Anwendungsmethode auf echtem Textil- oder Filtermaterial zu testen.

130Welche Tests sollten durchgeführt werden, bevor der Klebstoff in die Massenproduktion geht?

Zumindest sollten Oberflächenbenetzung, anfängliche Haftung, Abzieh- oder Bruchverhalten, Aussehen der Klebelinie, Kantenöffnung, Ausbluten, Temperatur und Stabilität der Liniengeschwindigkeit kontrolliert werden. Abhängig von den Endverwendungsbedingungen können Feuchtigkeits-, Hitze-, chemische Kontakt- oder Alterungstests hinzugefügt werden. Der Testplan sollte zusammen mit dem Produkt-TDS, den Kundenspezifikationen und den tatsächlichen Prozessbedingungen erstellt werden.

131Welche Informationen sollte ich zur Klebstoffauswahl an Koçak Endüstri-Industrie senden?

Anwendungsname, Platte oder Oberfläche, Klebeband oder Gegenmaterial, Maschinenmarke und -modell, Liniengeschwindigkeit, Tank- und Düsentemperaturen, aktueller Klebstoffcode, monatlicher Verbrauch, bevorzugte Verpackung und das aufgetretene Problem sollten mitgeteilt werden. Die technische Bewertung wird genauer, wenn Produktfoto, TDS/SDS, Bruch- oder Rückstandsbild und Probeninformationen hinzugefügt werden.

132Warum ist die Art des Kunststoffs bei der Auswahl von Kunststoffkleber wichtig?

PE, PP, PVC, ABS, PMMA und verschiedene technische Kunststoffe haben nicht die gleiche Oberflächenenergie, das gleiche chemische Beständigkeitsprofil oder die gleiche Oberflächenvorbereitung. Daher reicht die Bezeichnung „Kunststoffkleber“ allein nicht aus. Kunststofftyp, Oberflächenbeschichtung, Einsatztemperatur, Belastung, Flexibilität und chemische Kontaktbedingungen sollten bestimmt werden; Die Produktauswahl sollte durch Haftungs- und Alterungstests am tatsächlichen Teil überprüft werden.

133Wie verklebt man Kunststoffe mit geringer Oberflächenenergie wie PP und PE?

Bei Kunststoffen mit niedriger Oberflächenenergie wie PP und PE kann es für viele Klebstoffe schwierig sein, sich zu verteilen und auf der Oberfläche zu haften. Bewertet werden können Oberflächenbehandlungen wie Oberflächenreinigung, Corona oder Plasma, passender Primer oder spezielles Klebesystem; Allerdings ist nicht in jeder Anwendung derselbe Prozess sicher oder notwendig. Oberflächenbehandlung, Haltezeit, Klebstoff und Endanwendungsbedingungen sollten anhand des Produktionsmusters überprüft werden.

134Was ist der Unterschied zwischen Primer und Kleber?

Primer ist die Hilfsschicht, die verwendet wird, um die Kompatibilität zwischen der Oberfläche und dem Hauptkleber zu erhöhen; Der Hauptklebstoff ist das Produkt, das die Verbindung herstellt. Die Verwendung einer Grundierung ist kein Ersatz für die Oberflächenreinigung, den richtigen Klebstoff, die richtige Auftragsmenge und Prozesstests. Die Trocknungs- bzw. Ablüftzeit des Primers, seine Oberflächenverträglichkeit und seine chemische Verträglichkeit mit dem darauf aufzutragenden Klebstoff sind anhand des aktuellen technischen Dokuments zu prüfen.

135Auf welchen Materialien wird Hartplastikkleber verwendet?

Unter dem Begriff Hartplastikkleber können unterschiedliche Produkte für PVC, ABS, PMMA, Polycarbonat oder einen anderen Kunststoff verstanden werden. Bei der Auswahl eines Produkts sollten Kunststofftyp, Teilegeometrie, Spalt, Steifigkeit, Stöße, Vibrationen, Temperatur und chemischer Kontakt gemeinsam untersucht werden. Nur weil das Material hart aussieht, heißt das nicht, dass es leicht kleben bleibt; Das Bruchmuster und die Festigkeit sollten am realen Teil getestet werden.

136Was ist der Unterschied zwischen PVC-Lösungsmittelklebstoff und Schmelzklebstoff?

PVC-Lösungsmittelklebstoffe können aufgrund ihrer Lösungsmittelwirkung und Oberflächenverträglichkeit auf bestimmten PVC-Oberflächen wirken; Hotmelt-Systeme hingegen werden durch Erhitzen aufgetragen und sorgen beim Abkühlen für eine schnelle Haftung. Ausschlaggebend für die Auswahl der beiden Technologien sind die Anwendungstemperatur, ob die Oberfläche hart oder flexibel ist, der Abstand, die Liniengeschwindigkeit, die Belüftung und die Endfestigkeitserwartung. Der Name PVC bedeutet nicht, dass beide Systeme in jedem Teil verwendet werden können.

137Warum haftet Schmelzklebstoff möglicherweise schlecht auf kalten Oberflächen?

Die kalte Oberfläche kann den Wärmeverlust des geschmolzenen Klebstoffs beschleunigen und so die Zeit zum Verteilen und Benetzen der Oberfläche verkürzen. Dies kann sich durch geringe Anfangshaftung, Streifenbildung, Lücken oder Kantenöffnungen bemerkbar machen. Platten- und Bandtemperatur, Anwendungstemperatur, offene Zeit, Liniengeschwindigkeit und Druck sollten gemeinsam gesteuert werden; Das Prozessfenster innerhalb des Produkt-TDS muss ohne unnötige Erwärmung der Oberfläche geschützt werden.

138Wie lange dauert das Trocknen von Schmelzklebstoff?

In Heißschmelzsystemen erfolgt die anfängliche Haftung normalerweise beim Abkühlen; Daher sollte es nicht auf die gleiche Weise bewertet werden wie das Konzept der Trocknung in wasser- oder lösungsmittelbasierten Produkten. Ultimative Stärke; Hängt von der Produkttechnologie, der Klebstoffstärke, der Oberflächentemperatur, dem Druck, der offenen Zeit und den Verwendungsbedingungen ab. In PUR-Reaktivsystemen kann zusätzlich zur Kühlung auch eine Feuchtigkeitshärtung erfolgen; Der genaue Zeitraum sollte sich nach dem Produkt-TDS richten.

139Was passiert, wenn die Haltbarkeitsdauer von Schmelzklebstoff abläuft?

Viskosität, Farbe, Fließfähigkeit, Anfangsklebrigkeit oder Endfestigkeit des Haltbarkeitsprodukts können die Grenzwerte des Herstellers überschreiten. Auch bei PUR-Produkten sind Feuchtigkeitskontakt und offene Verpackungen wichtig. Vor der Verwendung des Produkts sollten die Charge, der Verpackungsstatus, die Lagerbedingungen und das aktuelle TDS/SDS überprüft werden; In kritischen Produktionen sollte die Freigabe nicht allein aufgrund des Aussehens erfolgen.

140Kann die Produktion fortgesetzt werden, wenn sich die Farbe oder der Geruch des Klebers verändert hat?

Farb- oder Geruchsveränderung; Dies kann ein Zeichen für übermäßige thermische Belastung, lange Verweildauer im Tank, Fremdproduktverunreinigung, Alterung oder unsachgemäße Lagerung sein. Wenn Änderungen beobachtet werden, sollten Temperaturaufzeichnungen, Wartezeit, Produktcharge, Filter- und Düsenstatus überprüft werden; Die Produktion sollte nicht ohne Tests auf kritischen Oberflächen fortgesetzt werden. Auch bei PUR- und lösungsmittelbasierten Produkten sind die Sicherheit und das Herstellerverfahren zu berücksichtigen.

141Warum verstopft die Düse oder der Filter einer Heißleimmaschine?

Blockierung; Dies kann durch thermische Belastung des Produkts, längere Lagerung, verkohlte Rückstände, Fremdproduktinterferenz, falschen Filter, niedrige Temperatur oder unzureichende Reinigung verursacht werden. Vor der Reinigung oder dem Austausch von Teilen muss das Gerät sicher außer Betrieb genommen, die Wartungsanweisungen des Herstellers befolgt und die Verträglichkeit des verwendeten Waschmittels mit der Maschine überprüft werden.

142Welchen Kleber für Holzfurnier und -laminierung wählen?

Bei der Holzbeschichtung und -laminierung werden die Saugfähigkeit der Oberfläche, die Art der Beschichtung, die Press- oder Linienmethode, die offene Zeit, der Druck, die Oberflächenglätte und die erwartete Feuchtigkeits- oder Hitzebeständigkeit gemeinsam bewertet. Für verschiedene Prozesse können Dispersion, EVA-Hotmelt, PUR-Reaktiv-Hotmelt oder ein anderes System geeignet sein. Die technische Auswahl sollte auf der Grundlage der Anwendungsmethode und der Endanwendungsbedingungen und nicht auf der Grundlage des Produktnamens erfolgen.

143Wie beurteilt man die Hitze- und Feuchtigkeitsbeständigkeit von Karton- und Kartonklebstoffen?

Das Gewicht und die Beschichtung des Kartons, der Recyclingfaseranteil, die Umgebungstemperatur, die Luftfeuchtigkeit, die Transportbedingungen, die Liniengeschwindigkeit und die Schließgeometrie bestimmen die Festigkeitserwartung. Nicht nur die Anfangshaftung, sondern auch die Gefahr des Öffnens bei Lagerung und Transport sollte geprüft werden. Die Wahl von EVA- oder PO-Schmelzklebstoff sollte anhand von Verpackungsmustern und tatsächlichen Linienbedingungen überprüft werden.

144Worauf ist bei der Auswahl von PSA-Hotmelt für die Etiketten- und Klebebandproduktion zu achten?

Bei der Haftklebemassenauswahl werden Oberflächenenergie, Anfangshaftung, Schälfestigkeit, Scherfestigkeit, Repositionierung, Folien- bzw. Trägermaterial, Temperatur und Alterungsbedingungen untersucht. Eine hohe Klebrigkeit ist nicht immer die richtige Wahl; Es können Rückstände auf der Oberfläche, Ausbluten am Rand oder eine Ablösung vom Träger beobachtet werden. Produkt-TDS und Tests am tatsächlichen Etiketten- oder Bandmaterial sollten zusammen betrachtet werden.

145Wie soll die Plattenoberfläche in der Kantenanleimmaschine vorbereitet werden?

Die Plattenoberfläche muss frei von Staub, Öl, losen Partikeln, Feuchtigkeit und Prozessrückständen sein. Auch die Ebenheit der Oberfläche, die Kantengeometrie, die Schnittqualität und die Kontinuität der mit dem Klebeband in Berührung kommenden Fläche beeinflussen die Haftung. Die Verwendung von Reiniger oder Grundierung sollte entsprechend der Materialverträglichkeit und den Produktanweisungen bestimmt werden; Eine einfache Erhöhung der Leimtemperatur ohne Korrektur der Oberflächenvorbereitung stellt möglicherweise keine dauerhafte Lösung dar.

146Was verursacht Mattheit oder Glanz auf der Oberfläche nach dem Kantenanleimen?

Mattheit oder Glanz; Dies kann mit dem Klebefilm, den Rückständen der Reinigungsflüssigkeit, der Polierbürste, dem Oberflächendruck, der Klebebandabdeckung, der Hitzeentwicklung oder der Art und Weise, wie verschiedene Oberflächen Licht reflektieren, zusammenhängen. Die Dosierung der Riepe- oder Mayer-Prozesshilfsmittel, die Sauberkeit der Endbearbeitungsgeräte und die Platten-Klebeband-Verträglichkeit sollten gemeinsam überprüft werden. Produktänderungen sollten nicht allein aufgrund optischer Eindrücke ohne Festlegung der Akzeptanzkriterien vorgenommen werden.

147Was ist der Unterschied zwischen Riepe LP163/93 und LP289/99?

Diese beiden Produkte sollten nicht nach derselben Funktion benannt werden. Während LP163/93 für Reinigungs- oder Rückstandskontrollzwecke geeignet ist, ist LP289/99 für Kühl- und Antistatik-Prozessanforderungen vorgesehen. Die richtige Wahl; muss anhand von Maschinenpunkt, Oberfläche, Klebstofftyp, vorgesehener Oberfläche und Dosiersystem überprüft werden. Die Zölle sollten nicht pauschal auf die Farbe oder das Aussehen der Verpackung der Produkte gestützt werden.

148Wofür werden Mayer ProLine R-101, A-202, L-303 und C-404 verwendet?

Der Mayer ProLine R-101-Abscheider ist für Prozessanforderungen positioniert, A-202 für antistatische Kühlung, L-303 für Schmierung und C-404 für Reinigungsunterstützung. Diese Stellenbeschreibungen bedeuten nicht, dass die Produkte an derselben oder sogar an jeder Stelle eingesetzt werden können. Maschinenlayout, Sprühpunkt, Dosierung, Oberfläche und Funktionsvergleich mit Riepe müssen anhand aktueller TDS/SDS und Anwendungstests erfolgen.

149Warum wird nach demselben Produktcode mit Punkten, ohne Punkte oder mit unterschiedlicher Schreibweise gesucht?

Produktcodes können im Katalog, im Dateinamen, in der Webadresse oder in der Benutzersuche unterschiedlich angezeigt werden, mit Punkten, Bindestrichen, Schrägstrichen und Leerzeichen. Beispielsweise können die Formate 280.30, 28030 oder 280-30 demselben Produktdatensatz entsprechen; Allerdings sollten ähnliche Codes nicht gemischt werden. Beim Öffnen des Suchergebnisses müssen Produktname, Marke, Dokumentensprache und der Code im technischen Dokument gemeinsam überprüft werden.

150Welche Ergebnisse sollten bei der Prüfung von Klebstoffproben erfasst werden?

Im Test sollten Produktcode und Chargeninformationen, Oberfläche und Band, Maschinenmodell, Temperatur, Liniengeschwindigkeit, Gewicht, Druck, offene Zeit, Umgebungsbedingungen und Probendatum aufgezeichnet werden. Sichtoberfläche, Klebefuge, Überlauf, Ablöse- oder Bruchbild, Anfangshaftung und ggf. Ergebnisse nach Feuchtigkeit oder Hitze sind gesondert zu vermerken. Diese Aufzeichnungen machen Lieferantenvergleiche und Entscheidungen zur Massenproduktion messbar.

151Welche Risiken werden bei der Auswahl günstigerer Ersatzklebstoffe kontrolliert?

Lediglich der Preis pro Kilogramm sollte nicht verglichen werden. Gewicht, Liniengeschwindigkeit, Reinigungshäufigkeit, Ausschuss, Nacharbeit, Energie, Gerätekompatibilität, Sicherheitsklasse, Verpackung und Langzeitbeständigkeit wirken sich auf die Gesamtkosten aus. Der Preisvorteil sollte nicht als endgültig angesehen werden, ohne die aktuellen TDS/SDS, die kontrollierte Pilotproduktion, die Oberfläche und die Festigkeit für das entsprechende Produkt zu vergleichen.

152Welche Fotos und Dokumente sollte ich senden, bevor ich ein technisches Angebot anfordere?

Fotos des Produktetiketts und -codes, des Maschinenauftragspunkts, der Leimkammer oder -düse, der Klebeband- und Plattenoberfläche, des Problembereichs und, wenn möglich, der Bruchfläche sind hilfreich. Dazu müssen das aktuelle TDS/SDS, Maschineneinstellungen, Liniengeschwindigkeit, Temperatur, Grammatur und monatlicher Verbrauch hinzugefügt werden. Diese Informationen beschleunigen die Produktauswahl und verringern das Risiko, durch einen generischen Produktnamen in die Irre geführt zu werden.

153Welcher Kleber eignet sich für die Kantenanleimung von MDF?

Die Faserstruktur der MDF-Oberfläche, das Kantenbandmaterial, der Maschinentyp, die Liniengeschwindigkeit und das erwartete Oberflächenaussehen sollten gemeinsam bewertet werden. Ein geeigneter EVA-Schmelzklebstoff kann bei Standardproduktionen im Innenbereich von Vorteil sein, während ein reaktiver PUR-Schmelzklebstoff bei Anwendungen, die eine höhere Luftfeuchtigkeit oder Hitzebeständigkeit erfordern, in den Vordergrund rücken kann. Produktcode; sollte nach Probetests mit Klebeband, Platte und tatsächlicher Maschineneinstellung finalisiert werden.

154Was ist bei der Auswahl eines Melamin-Kantenklebstoffs zu beachten?

Bei der Kantenanleimung mit Melamin sind die Saugfähigkeit der Rückseite, der Plattenoberfläche, die Sichtbarkeit der Klebelinie, die Liniengeschwindigkeit und die Temperaturstabilität wichtig. Der Kleber sollte die Oberfläche ausreichend benetzen, aber weder überlaufen noch glänzen. Anwendungstemperatur, Viskosität, offene Zeit und empfohlenes Gewicht sind dem aktuellen TDS zu entnehmen; Das Oberflächenergebnis sollte am Muster überprüft werden.

155Warum ist die Wahl des Klebers für Acrylkantenbänder schwieriger?

Bei Acrylkanten sind neben der Haftung auch optische Kriterien wie Transparenz, Oberflächenhelligkeit, Rissbildung, Hitzestau und Bearbeitungsspuren von Bedeutung. Ein Produkt, das nur eine hohe Haftung bietet, reicht möglicherweise nicht aus; Auch der optische Unterschied zwischen Klebefuge und Oberfläche sollte beurteilt werden. Klebebandrückseite, Kühlung, Druck, Veredelung und Produkt-TDS sollten gemeinsam untersucht werden.

156Welche Klebeeigenschaften sind bei Profilummantelungsanwendungen wichtig?

Bei Profilummantelungsanwendungen werden Oberflächengeometrie, Beschichtungsmaterial, Liniengeschwindigkeit, Druckzeit, Flexibilität, Hitze- und Feuchtigkeitsbeständigkeit gemeinsam bewertet. Der Kleber muss sich auf der Oberfläche verteilen, eine schnelle Anfangshaftung aufweisen und darf sich nicht entlang der Profilrundungen lösen. Wahlweise EVA oder PUR; Sie muss durch Produktionstests mit Profilmaterial, Beschichtung und Endanwendungsbedingungen ermittelt werden.

157Erfolgt die Leimauswahl im Möbelbau ausschließlich nach der Klebkraft?

Nein. Neben der Klebefestigkeit werden auch das Aussehen der Klebelinie, die Oberflächenkompatibilität, die Liniengeschwindigkeit, die offene Zeit, die Sauberkeit, die Farbe, der Geruch, die Feuchtigkeits- und Hitzebeständigkeit, die Maschineneffizienz und das Nacharbeitsrisiko bewertet. Das richtige Produkt muss in Verbindung mit den Endnutzungsbedingungen der Anwendung und den Kundenakzeptanzkriterien ausgewählt werden.

158Warum gefriert oder härtet der Leim an der Kantenanleimmaschine aus?

Einfrieren von Leim; Dies kann auf niedrige Temperaturen, langes Warten, falsches Produkt, kalte Zone im Gerät, Ausfall der elektrischen Heizung oder Aushärtung von PUR-Produkten durch Feuchtigkeit zurückzuführen sein. Die Tank-, Schlauch- und Düsentemperaturen sollten separat überprüft werden und die Ausrüstung sollte gemäß den Anweisungen des Herstellers sicher gereinigt werden. Die verhärteten Rückstände sollten nicht gewaltsam entfernt werden; Das geeignete Waschmittel und die geeignete Pflegemethode sollten anhand der technischen Dokumentation ermittelt werden.

159Was führt dazu, dass sich im Leimtank eine Kruste oder ein Film bildet?

Schale oder Film auf Tank; Dies kann durch Kontakt des Produkts mit Luft und Feuchtigkeit, langes Warten bei hohen Temperaturen, offen gelassenen Tankdeckel, Vermischung von Fremdprodukten oder unzureichende Reinigung entstehen. Das Geschlossenhalten des Tanks, die Wartung des Filters und die Wartezeit sind ebenso wichtig wie der Produktfüllstand und die Temperatur. Insbesondere bei PUR-Systemen sind das Feuchtigkeitsmanagement und das Reinigungsverfahren des Herstellers von entscheidender Bedeutung.

160Warum schäumt Schmelzklebstoff?

Schäumend; Dies kann durch Feuchtigkeit, Luftporen, unsachgemäße Lagerung des Produkts, hohe Scherkräfte, falsches Pumpen oder Mischen von Prozesschemikalien verursacht werden. Bei Feuchtigkeitskontakt mit PUR-Produkten besteht außerdem die Gefahr einer chemischen Reaktion und Gasbildung. Wenn Schaum sichtbar ist, sollten die Verpackung des Produkts, die Tankzuführungsmethode, die Temperatur, der Filter und der Reinigungsverlauf überprüft werden. Es sollte nicht außerhalb der Sicherheits- und Herstellerverfahren eingegriffen werden.

161Liegt der Haftungsbruch im Kantenband am Kleber oder am Untergrund?

Um die Ursache festzustellen, sollte die Bruchfläche untersucht werden. Wenn sich der Klebstoff sauber von der Oberfläche löst, sind Benetzung, Oberflächenreinigung oder Oberflächenverträglichkeit wichtig. Bei einem Bruch des Klebefilms können Kohäsion, Gewicht, Temperatur, Aushärtung oder Materialverhalten untersucht werden. Mit einem einzigen Foto lässt sich keine definitive Diagnose stellen; Produkt, Prozesseinstellung und Bruchart müssen gemeinsam bewertet werden.

162Wann wird Niedertemperatur-Schmelzklebstoff bevorzugt?

Niedrige Anwendungstemperatur; Die wärmeempfindliche Oberfläche kann hinsichtlich Zielen wie Energieverbrauch, Bedienersicherheit oder kurzer Inbetriebnahmezeit bewertet werden. Allerdings ist nicht jedes Tieftemperaturprodukt für jede Maschine, jedes Bandmaterial oder jede Liniengeschwindigkeit geeignet. Viskosität, Oberflächenbenetzung, offene Zeit, Gerätetemperaturbereich und Endfestigkeit sollten durch Produkt-TDS und Probentests überprüft werden.

163Was ist der Unterschied zwischen Kaltleim und Heißleim?

Unter dem Begriff Kaltleim können wasserbasierte, lösemittelhaltige oder reaktive Systeme zusammengefasst werden, die häufig ohne Erhitzen aufgetragen werden; Hotmelt ist eine 100-prozentige Feststoffklebstofftechnologie, die durch Schmelzen aufgetragen wird. Der Trocknungs- oder Härtungsmechanismus, die offene Zeit, die Liniengeschwindigkeit, die Oberflächenabsorptionsfähigkeit, die Energie- und Ausrüstungsanforderungen sind unterschiedlich. Die richtige Technologie muss entsprechend den Materialien und dem Produktionsfluss der Anwendung ausgewählt werden.

164Wie wählt man wasserbeständigen Möbelkleber aus?

Wasserbeständigkeit; Es kann sich auf unterschiedliche Bedingungen wie kurzzeitige Spritzer, konstante Luftfeuchtigkeit, heißes Wasser, Dampf oder die Umgebung im Freien beziehen. Der reaktive PUR-Schmelzklebstoff kann bei einigen Anforderungen an hohe Luftfeuchtigkeit und Beständigkeit hervorragende Ergebnisse erzielen, entscheidend sind jedoch der Produktcode und die Oberflächenkombination. Der Wasserbeständigkeitsanspruch muss durch TDS, erforderliche Klassifizierung oder Kundenanforderung und Simulation der tatsächlichen Verwendung überprüft werden.

165Welche Unterlagen sind bei der Auswahl von Klebstoffen für Lebensmittelverpackungen erforderlich?

Bei Lebensmittelverpackungen reicht die Klebeleistung allein nicht aus; Kontaktart, Lebensmittelkontaktzeit, Temperatur, Barrierestruktur, Migration und relevante Gesetze oder Kundenbedingungen sollten bewertet werden. Das Produkt sollte nicht in Verpackungen verwendet werden, ohne dass seine Eignung für den Kontakt mit Lebensmitteln eindeutig überprüft wurde. Aktuelle technische und sicherheitstechnische Dokumentationen sowie Konformitätserklärungen der Hersteller sollten gemeinsam geprüft werden.

166Warum kann die Auswahl des Klebers bei Verpackungen aus recyceltem Karton unterschiedlich sein?

Die Faserstruktur, die Saugfähigkeit, der Oberflächenstaub, die Beschichtung und der Feuchtigkeitsgehalt von Recyclingkarton können sich von denen neuer Faserplatten unterscheiden. Dies kann sich auf die Haftung, die offene Zeit, das Eindringen des Klebers, die Liniengeschwindigkeit und das Verweilverhalten im Karton auswirken. Die Wahl von EVA- oder PO-Schmelzklebstoff sollte anhand des tatsächlichen Kartons, der Produktionsgeschwindigkeit und der Lagerbedingungen getestet werden.

167Was ist bei der Wahl von Schmelzklebstoff beim Buchbinden zu beachten?

Beim Buchbinden werden Papiergewicht, Beschichtung, Buchrückenstruktur, Buchblock, Liniengeschwindigkeit, offene Zeit, Adhäsionsflexibilität und Endfestigkeit gemeinsam untersucht. Der Klebstoff muss das Papier ausreichend benetzen, seine Flexibilität bei Buchrückenbrüchen beibehalten und sich beim Buchöffnungstest nicht ablösen. Die Auswahl von EVA, PUR oder einem kundenspezifischen System sollte anhand des Produkt-TDS und eines tatsächlichen Buchmusters überprüft werden.

168Warum ist Flexibilität bei Textilklebstoffen wichtig?

Textil- und Vliesstoffe können sich während des Gebrauchs verziehen, dehnen, gewaschen werden oder Hitze ausgesetzt werden. Ein ausgehärteter Klebefilm kann bei Gebrauch reißen, klappern, aushärten oder sich ablösen, selbst wenn die Anfangshaftung gut ist. Faserstruktur, Porosität, Laminiergeschwindigkeit, Waschbedingungen und gewünschte Handhandhabung sollten gemeinsam bewertet werden.

169Wie wählt man einen Klebstoff für die Filterlaminierung aus?

Luftdurchlässigkeit, Porenstruktur, Faser- oder Schaumkompatibilität, Temperatur, chemischer Kontakt, Flexibilität und Kontinuität der Klebefläche sind bei der Filterlaminierung wichtig. Zu viel Kleber kann die Poren verstopfen, während zu wenig Kleber zur Delaminierung führen kann. Auftragsmenge und Filmstruktur sowie Filterleistung müssen am Muster überprüft werden.

170Wie wählt man einen Klebstoff für Autoinnenverkleidungen oder elektrische Teile aus?

Für Automobil- und Elektroanwendungen können zusätzliche Anforderungen wie Temperaturwechsel, Vibration, Geruch, Emissionen, Flammenverhalten, elektrische Isolierung, chemischer Kontakt und Langzeitalterung gelten. Ein Allzweckklebstoff erfüllt diese Anforderungen nicht automatisch. Teilespezifikation, technisches Dokument des Herstellers, erforderliche Zertifikate und Simulation im realen Einsatz sollten gemeinsam bewertet werden.

171Wie oft sollten Reinigungsmittel für Kantenanleimmaschinen verwendet werden?

Reinigungshäufigkeit; Sie wird durch die verwendete Klebetechnologie, die tägliche Verarbeitungszeit, die Temperatur, den Produktwechsel, die Maschinenkonstruktion, die Rückstandsmenge und die Verarbeitungsqualität bestimmt. Ein fester Kalender ist möglicherweise nicht für jede Zeile genau. Rückstandsanzeiger an Düse, Walze, Tank, Bürste und Oberfläche sollten überwacht werden; Riepe- oder Mayer-Produkte sollten punktuell und in der vom Hersteller empfohlenen Dosierung angewendet werden.

172Sind Kantenreinigungsflüssigkeit und Maschinenwaschmittel dasselbe Produkt?

Es ist nicht immer das gleiche Produkt. Die Funktion, Konzentration und Geräteverträglichkeit der Finish- oder Reinigungsflüssigkeit zur Reduzierung von Leimspuren auf der Oberfläche und des Waschmittels zur Leimentfernung in Tank, Schlauch und Düse können unterschiedlich sein. Das Produkt sollte nicht allein aufgrund des Worts „Reiniger“ in seinem Namen verwendet werden; Anwendungspunkt, TDS/SDS und Maschinenverfahren sollten überprüft werden.

173Was passiert, wenn die Riepe-Chemikalie zu hoch dosiert wird?

Bei zu hoher Dosierung kann es zu Filmbildung auf der Oberfläche, Glanz, Verrutschen, Geruch, Reinigungsproblemen oder Haftungsunverträglichkeiten in Folgeprozessen kommen. Eine Erhöhung der Dosierung bedeutet nicht immer eine bessere Reinigung oder Kühlung. Sprühsystem, Düse, Liniengeschwindigkeit, Oberfläche und Bürsten- oder Filzzustand sollten gemeinsam überprüft werden; Es muss eine kontrollierte Anpassung an die Zieloberflächenqualität erfolgen.

174Können Riepe- und Mayer-Produkte zusammen auf derselben Maschine verwendet werden?

Der Einsatz unterschiedlicher Produkte an verschiedenen Prozesspunkten derselben Linie sollte nicht ohne Überprüfung der chemischen Kompatibilität der Produkte und der Anweisungen des Maschinenherstellers erfolgen. Das Mischen von Produkten, die Verwendung im selben Tank oder das Auftragen eines Produkts auf die Rückstände eines anderen kann zu einem Oberflächenfilm und Prozessinstabilität führen. Vor der Passage müssen Reinigung, TDS/SDS-Kontrolle und Pilottests durchgeführt werden.

175Warum ist es irreführend, in einem Klebstoffangebot nur den Produktpreis zu vergleichen?

Neben dem Produktpreis sollten auch der Verbrauch pro Kilogramm, das Auftragsgewicht, die Liniengeschwindigkeit, der Ausschuss, die Reinigungszeit, die Energie, die Ausfallzeiten der Geräte, der Verpackungsverlust und die Wiederaufbereitungskosten bewertet werden. Ein teureres Produkt bietet möglicherweise eine geringere Grammatur oder weniger Ausfallzeiten. Ein billigeres Produkt kann die Prozesskosten erhöhen. Ein gesunder Vergleich erfolgt mit Proben und Verbrauchsdaten, die unter denselben Produktionsbedingungen entnommen wurden.

176Welche Messungen sollten an der Produktionslinie für die Klebstoffauswahl durchgeführt werden?

Liniengeschwindigkeit, Tank-Schlauch-Düsen-Temperaturen, Oberflächen- und Bandtemperatur, Leimgewicht, offene Zeit, Druck, Umgebungstemperatur und Luftfeuchtigkeit sind grundlegende Messwerte. Hinzu kommen das Aussehen der Klebelinie, das Bruchmuster, das Überlaufen, die Rückstände, die Oberflächenqualität und die Ausfallhäufigkeit. Wenn das Produkt nur auf der Grundlage der Beobachtung des Bedieners ohne Messung geändert wird, kann die Ursache verborgen bleiben.

177Wie finde ich das richtige technische Dokument anhand des Produktcodes in der Google- oder KI-Suche?

Der erste Schritt besteht darin, nach dem Produktcode in den Formaten „gepunktet“, „nicht gepunktet“ und „gestrichelt“ zu suchen. Anschließend können Produktname, Marke, Technologiefamilie und „TDS“ bzw. „Technisches Datenblatt“ hinzugefügt werden. Der Produktcode, die Sprache, die Revision und die Quelle des geöffneten Dokuments sollten überprüft werden. Technisches Informationszentrum der Koçak Endüstri-Industrie-Industrie; Ziel ist es, die Suche nach Produktcode, Anwendung und technischen Dokumenten auf den richtigen Produktdatensatz zu lenken, indem diese in derselben Inhaltsstruktur kombiniert werden.

178Wie wählt man den Kleber für die Kantenanleimmaschine aus?

Die richtige Wahl trifft nicht nur der Name der Kante. Bandmaterial und -dicke, Plattenoberfläche, Maschinentyp, Liniengeschwindigkeit, Anwendungstemperatur, Leimkammer- oder Tankstruktur, erwartetes Aussehen und Endfestigkeit sollten gemeinsam bewertet werden. Während bei PVC- und ABS-Bändern eine schnelle Anfangshaftung wichtig sein kann, können reaktive PUR-Optionen für Teile mit hohen Feuchtigkeits- und Temperaturerwartungen geprüft werden. Die sicherste Methode besteht darin, den Produktcode und die Produktionsbedingungen mit dem aktuellen TDS abzugleichen und eine Musterstudie an der tatsächlichen Platte und dem Band durchzuführen.

179Wie bestimmt man die Anwendungstemperatur von EVA-Kantenanleimkleber?

Die Anwendungstemperatur variiert je nach Produktfamilie, Maschine und Liniengeschwindigkeit. Daher sollte keine einzelne Gesamtbewertung für alle Produkte als richtig angesehen werden. Die empfohlenen Tank-, Schlauch- und Düsenabstände im TDS des Produkts bilden den Ausgangspunkt. Bei der tatsächlichen Einstellung wird überwacht, dass der Kleber ausreichend fließt, sich gleichmäßig auf der Oberfläche verteilt, keine Lücke zwischen Klebeband und Platte hinterlässt und kein Einbrennen oder Farbveränderung am Rand verursacht. Eine unnötige Erhöhung der Temperatur kann das Risiko von Oxidation, Verfärbung und Ablagerungen in der Maschine erhöhen; Die Einstellung sollte anhand einer kleinen Probe überprüft werden.

180Wie sollen PUR-Hotmelt-Verpackungen nach dem Öffnen geschützt werden?

Da PUR-Hotmelt mit Feuchtigkeit reagieren kann, sollte nach dem Öffnen der Verpackung der Kontakt mit Luftfeuchtigkeit so weit wie möglich reduziert werden. Das Produkt muss geschlossen und in der Originalverpackung unter den im TDS und Sicherheitsdatenblatt des Herstellers angegebenen Bedingungen aufbewahrt werden; Freiliegendes, verkrustetes oder in seiner Struktur verändertes Material sollte nicht direkt der Produktion zugeführt werden. Die zu verwendende Menge sollte geplant werden, die Füllausrüstung und das Verschließverfahren sollten entsprechend der Maschine angewendet werden. Da Lagerzeit, Temperatur und Verpackungsart je nach Produktcode variieren können, sollte das aktuelle technische Dokument zugrunde gelegt werden.

181Warum sollten PUR-Schmelzklebstoff und EVA-Schmelzklebstoff nicht in derselben Maschine gemischt werden?

Obwohl EVA- und PUR-Schmelzklebstoffe unter demselben Anwendungsnamen erwähnt werden, unterscheiden sich ihr chemisches Verhalten, ihre Aushärtungsmechanismen, Reinigungsanforderungen und Maschineneinstellungen. Das Mischen im selben Tank oder in der Leitung kann dazu führen, dass Viskosität, Fließfähigkeit, offene Zeit und endgültige Haftung unvorhersehbar werden; Es kann auch das Risiko von Ablagerungen und Verstopfungen in der Ausrüstung erhöhen. Wenn eine Technologieänderung vorgenommen werden soll, sollten das Verfahren des Maschinenherstellers, das aktuelle Produkt-TDS und die geeignete Reinigungsmethode gemeinsam untersucht werden; Neue Technologien sollten nicht übernommen werden, bevor das verbleibende Produkt vollständig entfernt wurde.

182Wie kann man die Menge oder das Gewicht des Schmelzklebers anpassen?

Leimmenge; Sie wird entsprechend der Saugfähigkeit der Oberfläche, der Band- oder Materialgeometrie, der Liniengeschwindigkeit, der Anwendungstemperatur und der Viskosität des Produkts angepasst. Überschüssiger Kleber kann zum Überlaufen, Reinigungsbedarf und unnötigem Verbrauch führen; Weniger Kleber birgt die Gefahr von sporadischer Verklebung, Lücken und vorzeitigem Öffnen. Bei Einstellungen sollte man sich nicht ausschließlich auf die Maschinenanzeige verlassen, sondern eine tatsächliche Probe einer bestimmten Länge entnehmen und die Kontinuität der Beschichtung, das Aussehen der Kanten, das Ablöseverhalten und die Teiletemperatur überprüfen. Der endgültige Wert sollte durch das Produkt-TDS und das Produktionstestprotokoll bestimmt werden.

183Warum entsteht nach dem Kantenanleimen eine Leimfuge?

Sichtbare Klebefuge; Dies kann auf unzureichende oder ungleichmäßige Klebstoffverteilung, übermäßiges Auftragen, Inkompatibilität von Klebeband und Platte, Instabilität der Linientemperatur, Einstellung der Druckwalzen oder Staub und Öl auf der Oberfläche zurückzuführen sein. Teilweise erhöhen auch die Leimfarbe und die Lichtdurchlässigkeit des Kantenbandes die optische Wirkung. Zunächst sollten Oberflächenreinheit, Banddruck, Maschinengeschwindigkeit und Temperatur gemeinsam kontrolliert werden; Anschließend sollte ein Vergleich mit den Anwendungsbedingungen im Produkt-TDS erfolgen. Anstatt eine einzelne Einstellung zu ändern, sollte eine kontrollierte Optimierung durch die Aufzeichnung von Probenergebnissen erfolgen.

184Was verursacht Fadenbildung bei Schmelzkleber?

Einfädeln; Das Bruchverhalten des Klebers kann durch den kombinierten Effekt seiner Viskosität, Temperatur, Offenzeit, Düsengeometrie und Liniengeschwindigkeit verursacht werden. Eine ungeeignete Anwendungstemperatur für das Produkt, Rückstände in der Düse, eine unregelmäßige Dosierung oder das Entfernen des Klebstoffs, bevor dieser ausreichend auf der Oberfläche haftet, können die Fadenbildung verstärken. Die Sauberkeit von Tank und Düse sollte überprüft werden, die Temperaturmessung sollte am tatsächlichen Gerätepunkt erfolgen und der Produkt-TDS sollte den Bereich nicht überschreiten. Die Lösung besteht darin, Produkt-, Geräte- und Prozessbedingungen gemeinsam zu testen, anstatt die Temperatur willkürlich zu erhöhen.

185Wenn der Kleber nicht am Kantenband haftet, was sollten die ersten Kontrollen sein?

Zunächst muss überprüft werden, ob das Produkt hinsichtlich der richtigen Technologie und Oberfläche ausgewählt wurde, die Verpackung ordnungsgemäß gelagert wurde und die Verwendungsbedingungen im TDS erfüllt sind. Anschließend werden die Sauberkeit der Platte und des Klebebands, die Oberflächenenergie, die Luftfeuchtigkeit, die Temperatur, der Druckdruck, die Liniengeschwindigkeit, die Leimtemperatur und die Kontinuität der Beschichtung überprüft. Wenn das Kantenband nicht auf die Maschine oder den Abscheider gerichtet wird, können Öl und Staub auf der Oberfläche ebenfalls zu einer schlechten Haftung führen. Das Problem sollte nicht nur am Kleber liegen; Das Trio aus Klebstoff, Material und Maschine sollte separat am realen Muster beurteilt werden.

186Was verursacht spätere Öffnungen im Kantenband?

Nacheröffnung; Dies kann mit der Vorbereitung der Oberfläche, unzureichender Hitze oder Druck, falscher Produktauswahl, hoher Liniengeschwindigkeit, unzureichender Leimmenge, Plattenverformung oder Feuchtigkeits- und Temperaturschwankungen in der Nutzungsumgebung zusammenhängen. Bei der ersten Untersuchung sollte festgestellt werden, ob die Öffnung durch Plattenkleber, Klebeband oder die Struktur des Bandes selbst verursacht wird. Die Produktionsaufzeichnung, der Produktcode, die Maschineneinstellungen und die Lagerbedingungen der Proben sollten verglichen werden; Anstelle von Kurzzeithaftungstests sollten Alterungs- und Haftungstests durchgeführt werden, die reale Einsatzbedingungen abbilden.

187Wie unterscheidet sich die Klebstoffauswahl bei PVC-, ABS-, PP- und PMMA-Kantenbändern?

Die Oberflächenenergien, die Härte, das thermische Verhalten und die Oberflächenbeschichtungen dieser Materialien sind nicht gleich. Ein für PVC und ABS verwendetes Produkt liefert möglicherweise nicht das gleiche Ergebnis auf PP mit niedriger Oberflächenenergie oder empfindlichen PMMA-Kanten. Die Angaben des Herstellers zu Klebeband, Oberflächenbehandlung, Glanz, Dicke und Anwendungstemperatur sollten gemeinsam geprüft werden. Insbesondere auf Oberflächen mit geringer Oberflächenenergie oder empfindlichen Oberflächen kann eine Grundierung, Oberflächenvorbereitung oder eine andere Klebetechnologie erforderlich sein. Die Auswahl sollte anhand des tatsächlichen Bandmusters und des aktuellen TDS begründet werden, nicht nur anhand des Materialnamens.

188Was ändert sich bei der Wahl des Klebers für dünnes und dickes Kantenband?

Wenn sich die Banddicke ändert, können sich auch die Wärmeübertragung, die Druckzeit, das Biegeverhalten und die erforderliche Klebelinie ändern. Bei dünnen Klebebändern können übermäßige Hitze oder Kleber Spuren auf der Oberfläche hinterlassen. Bei dicken und starren Bändern ist möglicherweise keine ausreichende Benetzung, kein ausreichender Druck und keine ausreichende mechanische Haftung gewährleistet. Maschinengeschwindigkeit, Druckwalzen, Temperatur und Leimmenge sollten zusammen mit der Produktauswahl neu bewertet werden. Da innerhalb derselben Produktfamilie möglicherweise unterschiedliche Viskositäts- oder Offenzeitoptionen verfügbar sind, sollten TDS und reale Stückprüfungen zusammen verwendet werden.

189Was ist der Unterschied zwischen offener Zeit und Press- oder Fixierzeit?

Unter Offenzeit versteht man den Zeitraum, in dem der Klebstoff die Oberfläche nach dem Auftragen noch effektiv benetzen und mit der gegenüberliegenden Oberfläche verbinden kann. Die Press- oder Fixierzeit ist die mechanische Stützzeit, die erforderlich ist, damit die Kombination eine ausreichende Anfangshaftung erreicht. Die Liniengeschwindigkeit, die Umgebungstemperatur, die Saugfähigkeit der Oberfläche und die aufgetragene Menge beeinflussen diese Zeiten. Eine längere offene Zeit ist nicht immer besser; Die Anwendung, das Produkt-TDS und der tatsächliche Zyklus der Produktionslinie müssen gemeinsam bewertet werden.

190Wie beeinflusst die Klebstoffviskosität die Produktionsentscheidung?

Die Viskosität ist der Fließwiderstand des Klebstoffs unter bestimmten Bedingungen und variiert mit der Temperatur. Eine zu hohe Viskosität kann die Dosierung und Oberflächenbenetzung erschweren; Eine zu niedrige Viskosität kann zu Überlaufen, unkontrollierter Ausbreitung oder unzureichender Filmdicke führen. Der Wert sollte nicht alleine verglichen, sondern zusammen mit der Messtemperatur und der Prüfmethode abgelesen werden. Die Eignung von Pumpe, Schlauch, Düse und Leitungsgeschwindigkeit für das Produkt sollte überprüft werden; Die endgültige Entscheidung sollte auf der Grundlage des aktuellen TDS, der Maschinenkapazität und der Probenleistung getroffen werden.

191Was gibt der Erweichungspunkt bei Schmelzklebstoffen an?

Der Erweichungspunkt ist ein technischer Indikator, der dabei hilft, das Verhalten des Klebstoffs unter Hitze zu beurteilen. Sie allein gibt jedoch keinen Aufschluss über die Betriebstemperatur oder die endgültige Haftfestigkeit. Echte Leistung; Es sollte zusammen mit der Oberfläche, der Filmdicke, der Belastung, der Zeit, der Luftfeuchtigkeit, dem Wärmezyklus und der chemischen Struktur des Produkts untersucht werden. Aus diesem Grund kann man nicht sagen, dass ein Produkt nur weil es einen hohen Erweichungspunkt hat, automatisch für jede Anwendung besser geeignet ist. Andere Werte in TDS und Tests zur tatsächlichen Verwendung sollten gemeinsam ausgewertet werden.

192Wann wird Niedertemperatur-Schmelzklebstoff bevorzugt?

Niedrige Anwendungstemperatur; Es kann auf wärmeempfindlichen Oberflächen, in Produktionslinien, in denen der Energieverbrauch reduziert werden soll, oder in Anwendungen, in denen eine sicherere Prozessführung erforderlich ist, Vorteile bieten. Eine niedrige Temperatur bedeutet jedoch nicht, dass das Produkt auf jeder Maschine mit der gleichen Einstellung funktioniert. Verlauf, Oberflächenbenetzung, Offenzeit, Anfangsklebrigkeit und Endfestigkeit sollten am tatsächlichen Material überprüft werden. Bei der Auswahl sollten der empfohlene Temperaturbereich des Produkts, die Maschinenkompatibilität und die angestrebte Produktionsgeschwindigkeit durch TDS überprüft werden.

193Warum ist die Kartonart bei der Auswahl eines Karton- und Kartonklebers wichtig?

Die Saugfähigkeit, Oberflächenenergie, Faserstruktur und das Feuchtigkeitsverhalten von Kraft-, beschichtetem, recyceltem oder beschichtetem Karton können unterschiedlich sein. Diese Unterschiede wirken sich auf die Benetzung des Klebers auf der Oberfläche, seine anfängliche Haftung und die Gefahr aus, dass sich der Karton während des Transports öffnet. Liniengeschwindigkeit, Düsenanordnung, Auftragspunkt, Temperatur des Kartons und Lagerbedingungen sind ebenso wichtig wie die Wahl. Der Produktcode, das Kartonmuster und der angestrebte Produktionszyklus sollten gemeinsam bewertet werden und die Überprüfung sollte anhand einer realen Produktionslinie oder eines Labormusters erfolgen.

194Wie beurteilt man die Feuchtigkeits- und Temperaturbeständigkeit von Verpackungen aus Wellpappe?

Die Leistungsfähigkeit der Verklebung bei Verpackungen aus Wellpappe sollte nicht nur an der Anfangshaftung gemessen werden. Dabei sind Lagerfeuchtigkeit, Versandtemperatur, Beladung im Karton, Saugfähigkeit des Kartons und Geometrie der Klebestelle zu berücksichtigen. Um die tatsächlichen Nutzungsbedingungen der Verpackung darzustellen, können Konditionierungs-, Kompressions- und Öffnungstests durchgeführt werden. Die Festigkeitsangaben im Produkt-TDS sollten zusammen mit dem ausgewählten Karton und der Produktionslinie interpretiert werden; Bei nicht standardmäßigen Bedingungen muss eine Bestätigung vom technischen Team eingeholt werden.

195Wie wählt man den Klebstoff für die Folienlaminierung aus?

Bei der Folienkaschierung werden Folientypen, Beschichtungs- oder Druckoberfläche, Liniengeschwindigkeit, Wickelspannung, Trocknungs- oder Härtungsanforderungen und die endgültige Flexibilität gemeinsam bewertet. Es ist wichtig, dass der Klebstoff nicht nur zunächst haftet, sondern auch eine ausreichende Verbindung zwischen den Folienschichten herstellt, wodurch das Risiko von optischen Mängeln und Gerüchen verringert wird. Bei Folien- oder bedruckten Oberflächen mit geringer Oberflächenenergie sollten die Oberflächenvorbereitung und die entsprechende Produktfamilie überprüft werden. Das richtige Produkt muss durch Folienkombination und Probentests unter tatsächlichen Produktionsbedingungen ermittelt werden.

196Worauf ist bei der Auswahl von PSA-Hotmelt für die Etiketten- und Klebebandproduktion zu achten?

Bei der Auswahl des PSA-Hotmelts werden Anfangshaftung, Dauerhaftung, Schälfestigkeit, Scherfestigkeit, Oberflächenenergie, Trägerfolie und Einsatztemperatur gemeinsam untersucht. Ob das Etikett kurzfristig oder dauerhaft ist, die Notwendigkeit einer Neupositionierung, die Reinigung der Druckfarbe, des Silikonträgers und der Anwendungsoberfläche verändert das Ergebnis. Eine sehr hohe Anfangshaftung ist nicht immer die beste Lösung; Auch das Fließ-, Überlauf- und Ablöseverhalten von der Oberfläche sollte während der gesamten Lebensdauer des Produkts getestet werden.

197Warum sind Flexibilität und Waschbeständigkeit bei Textilklebstoffen wichtig?

Textilien unterliegen Biegen, Dehnen, Falten, Reibung und manchmal auch Waschen oder chemischem Kontakt. Daher muss der Klebstoff nicht nur eine anfängliche Klebkraft aufweisen, sondern sich auch mit dem Stoff bewegen, aushärten und nicht brechen und unter gezielten Pflegebedingungen seine Leistung beibehalten. Ohne Festlegung von Stoffart, Beschichtung, Porosität, Farbe und Herstellungsverfahren sollte kein einzelnes Produkt empfohlen werden. An der Probe sollten Festigkeitstests durchgeführt werden, die den Dehnungs-, Schäl- und Gebrauchszustand darstellen.

198Welche Kriterien sind bei der Auswahl von Klebstoffen für die Filterkaschierung wichtig?

Klebstoff in der Filterlaminierung; Es wird zusammen mit dem Filtermedium, dem Trägermaterial, der Porosität, dem Luft- oder Flüssigkeitsstrom, der Produktionsrate, der Temperatur und den chemischen Kontaktbedingungen des Endprodukts bewertet. Die Klebelinie sollte die Filteroberfläche nicht mehr als nötig bedecken, nach dem Aushärten oder Abkühlen nicht brechen und während der Produktion keine Ablagerungen auf der Ausrüstung bilden. Für eine geeignete Produktauswahl sollten Schichtstruktur, Auftragsmenge, Prozesstemperatur und erwartete Verwendungsbedingungen mit dem technischen Team geteilt werden.

199Wie wählt man einen Klebstoff für Autoinnenverkleidungen oder elektrische Teile aus?

Bei diesen Anwendungen werden Temperaturzyklus, Vibration, Kunststofftyp, Kabel- oder Stoffverträglichkeit, Geruch, elektrische Anforderungen und Langzeitalterung gemeinsam bewertet. Während bei einem Innenverkleidungsteil sichtbare Oberfläche und Flexibilität wichtig sind, kann eine elektrische Komponente zusätzliche Kriterien wie Isolierung oder Wärmemanagement haben. Die Produktauswahl sollte auf den Fahrzeug- oder Ausstattungsstandard, Materialherstellerinformationen und aktuelle TDS/SDS beschränkt sein; Entscheidungen zur Massenproduktion sollten nicht getroffen werden, ohne Temperatur-, Vibrations- und chemische Kontakttests am realen Teil durchzuführen.

200Welche Unterlagen sollten bei der Auswahl von Klebstoffen für Lebensmittelverpackungen beachtet werden?

Bei Verpackungen mit möglichem direkten oder indirekten Kontakt mit Lebensmitteln sollten gemeinsam das Verwendungsszenario des Produkts, der Geltungsbereich der relevanten Rechtsvorschriften, die Konformitätserklärung, das Sicherheitsdatenblatt und die technischen Unterlagen des Herstellers untersucht werden. „Für Lebensmittelverpackungen geeignet“ bedeutet nicht automatisch eine Zulassung für jede Art von Kontakt, Temperatur, Dauer und Lebensmittel. Es sollte eine Bewertung der Verpackungsstruktur und der Lieferkette erfolgen sowie die Herstellerdokumentation und ggf. Migrations- oder Konformitätstests überprüft werden.

201Warum kann die Auswahl des Klebers bei recyceltem Karton oder Kunststoff variieren?

Bei recycelten Materialien können Faserstruktur, Oberflächenbeschichtung, Pulver, Tinte, Feuchtigkeit und Oberflächenenergie je nach Charge variieren. Diese Variabilität kann sich auf die Anfangshaftung und die Endfestigkeit desselben Klebstoffs auswirken. Zunächst müssen die Materialoberfläche und die Prozessbedingungen charakterisiert werden, dann müssen Benetzung, Abbindezeit, Schäl- und Tragfestigkeit mit kleinen Probenserien verglichen werden. Bei einem Lieferantenwechsel sollten nicht nur der Preis oder der Produktname, sondern auch die Produktionskontinuität und die technische Überprüfung berücksichtigt werden.

202Warum ist die maschinelle Reinigung nach Abschluss der PUR-Produktion so wichtig?

Da PUR-Schmelzklebstoff mit Feuchtigkeit reagieren und in der Ausrüstung aushärten kann, sollte die ordnungsgemäße Planung der Reinigung nach der Produktion nicht verzögert werden. Das in der Düse, dem Schlauch, dem Tank und den Filtern verbleibende Material kann mit der Zeit aushärten und zu Durchflussunterbrechungen, Druckanstiegen und ungeplanten Unterbrechungen führen. Die Reinigungsmethode sollte entsprechend der Chemie des Produkts und dem Verfahren des Maschinenherstellers ausgewählt werden; Verschiedene Technologieprodukte sollten nicht zufällig gemischt werden. Das Reinigungsprotokoll sollte auf das verwendete Mittel, das Datum und die Ausstattungspunkte rückführbar sein.

203Warum kommt es im Heißschmelztank zu Karbonatisierung oder dunklem Sediment?

Verkohlung; Dies kann darauf zurückzuführen sein, dass der Klebstoff zu lange auf hoher Temperatur gehalten wird, tote Zonen im Tank, Luft- oder Feuchtigkeitskontakt, falsche Produktmischung und unzureichende Reinigung vorhanden sind. Dunkle Sedimente können Düsen und Filter verstopfen und die Farbe und den Durchfluss des Produkts verändern. Tanktemperatur und Wartezeit sollten mit dem Produkt-TDS verglichen werden, Totvolumina innerhalb der Ausrüstung und Reinigungshäufigkeit sollten untersucht werden. Das Produkt mit Rückständen sollte ohne technische Bewertung nicht als geeignet angesehen werden.

204An welchen Stellen werden Riepe-Chemikalien in der Kantenanleimmaschine eingesetzt?

Riepe-Prozesschemikalien können je nach Maschinenkonfiguration an unterschiedlichen Stellen wie Einlauf, rund um die Klebelinie, Kühlung, Umschichtung, Endbearbeitung oder Auslaufreinigung eingesetzt werden. Die Funktion und Dosierung jedes Produkts ist nicht gleich; Die Funktionen Trennen, Kühlen, Schmieren und Reinigen sind nicht automatisch austauschbar. Zusammen mit der Auftragsstelle an der Maschine, dem verwendeten Kleber, dem Bandmaterial und der angestrebten Oberflächenqualität muss das richtige Produkt ausgewählt werden. Das Produktzentrum von Koçak Endüstri-Industrie Riepe hilft bei der Überprüfung dieser Übereinstimmung anhand des Produktcodes und des technischen Dokuments.

205Sind Kantenreinigungsflüssigkeit und Maschinenwaschmittel dasselbe Produkt?

Nein, diese beiden Ausdrücke beschreiben möglicherweise nicht dieselbe Funktion. Kantenreinigungsflüssigkeit kann dazu dienen, Kleber- und Prozessrückstände auf der Platten- oder Bandoberfläche zu entfernen; Das Maschinenwaschmittel kann dazu bestimmt sein, Produktrückstände aus Tanks, Schläuchen, Düsen, Filtern oder Anwendungsgeräten zu entfernen. Die Verwendung des falschen Produkts an der falschen Stelle kann zu Oberflächenschäden, Inkompatibilität der Geräte oder unzureichender Reinigung führen. Vor der Verwendung sollten der Produktcode, TDS, SDS und das Reinigungsverfahren des Maschinenherstellers gemeinsam überprüft werden.

206Was passiert, wenn Riepe-Chemikalie in zu hoher Dosierung verwendet wird?

Eine Überdosierung bedeutet nicht immer eine bessere Oberfläche oder eine bessere Reinigung. Es kann zu Filmrückständen, Rutschgefahr auf der Oberfläche, Glanzveränderungen, Unverträglichkeiten zwischen dem Band und Folgeprozessen und unnötigem Verbrauch kommen. Bei einigen Anwendungen kann überschüssige Flüssigkeit auch die Betriebsbedingungen von Bürsten, Pads oder Maschinenteilen beeinträchtigen. Dosierung; Sie sollte entsprechend der technischen Dokumentation des Produkts, der Dosierausrüstung und dem tatsächlichen Oberflächenergebnis angepasst und zu Beginn der Produktion und bei Schichtwechseln überprüft werden.

207Können Riepe- und Mayer-Produkte zusammen auf derselben Kantenanleimmaschine verwendet werden?

Diese Entscheidung kann nicht automatisch anhand des Markennamens getroffen werden. Die Funktionen der Produkte, ihre chemischen Strukturen, Oberflächen- und Geräteverträglichkeit, Dosiersystem und die Empfehlung des Maschinenherstellers sollten verglichen werden. Anstatt verschiedene Produkte im selben Tank, derselben Leitung oder derselben Dosierleitung zu mischen, sollte jedes Produkt an seinem eigenen Verwendungsort bewertet werden. Wenn eine Umstellung erfolgen soll, sollte die Massenproduktion nicht ohne Reinigung der vorhandenen Rückstände, Durchführung kleiner Produktionsmuster und Oberflächen- oder Gerätekontrollen gestartet werden.

208Welche Ergebnisse sollten bei der Prüfung von Klebstoffproben erfasst werden?

Bei der Probenprüfung sollten Produktcode und Chargeninformationen, Platten- und Bandmaterial, Maschinentyp, Liniengeschwindigkeit, Temperatur, Auftragsmenge, Druckeinstellung, Umgebungsbedingungen und Produktionsdatum aufgezeichnet werden. Der Abschnitt „Ergebnisse“ sollte die Anfangshaftung, das Aussehen der Kanten, die Klebelinie, das Abblätterungs- oder Bruchmuster, das Verhalten nach Hitze und Feuchtigkeit, den Reinigungsbedarf und Beobachtungen des Bedieners umfassen. Diese Informationen erleichtern nicht nur die Produktauswahl, sondern auch die Analyse der Ursachen späterer Prozessprobleme.

209Welche Informationen sollte ich mitteilen, bevor ich ein technisches Angebot anfordere?

Für eine korrekte Orientierung sollten das Produkt oder der Anwendungszweck, die geklebten Materialien, der Band- oder Filmtyp, die Plattenoberfläche, die Maschine und die Anwendungsmethode, die Liniengeschwindigkeit, der aktuelle Temperaturbereich, die erwartete Festigkeit, der Verpackungsbedarf und das aufgetretene Problem mitgeteilt werden. Wenn möglich, sollten Fotos des Produktetiketts, der Maschineneinstellung, der Klebefuge, der Oberfläche und des Fehlerbereichs beigefügt werden. Verfügbare TDS/SDS, Probenergebnisse und monatliche Verbrauchsinformationen tragen außerdem dazu bei, das Angebot technisch und kommerziell genauer vorzubereiten.

210Warum erscheinen möglicherweise unterschiedliche Verpackungs- oder Produktcodes für denselben Klebstoff?

Innerhalb derselben Technologiefamilie können separate Produktcodes vorhanden sein, die auf unterschiedlicher Viskosität, Farbe, offener Zeit, Auftragungsmethode, Verpackungstyp oder Branchenverwendung basieren. Einige Codes können einer anderen Sprache, einem anderen Markt oder einer anderen Dokumentrevision zugeordnet sein. Nur weil der Produktname ähnlich ist, heißt das nicht, dass es sich um dasselbe Produkt handelt. Das Etikett, der Produktcode, die Überarbeitung der technischen Dokumentation und die Lieferantendaten sollten miteinander verglichen werden. Bei einem Verpackungswechsel muss auch die Vorgehensweise beim Befüllen, Lagern und Benutzen der Maschine erneut überprüft werden.

211Warum ist es riskant, die Klebstoffauswahl ohne Musterprüfung abzuschließen?

Labordaten oder allgemeine Produktbeschreibungen geben möglicherweise nicht alle Variablen der tatsächlichen Produktionslinie wieder. Platten- und Bandoberfläche, Maschinentemperatur, Liniengeschwindigkeit, Druck, Umgebungsfeuchtigkeit, Reinigungschemikalie und Bedienereinstellungen beeinflussen alle das Ergebnis. Probenprüfung; Es ermöglicht den Vergleich von Aussehen, Verarbeitbarkeit, Sauberkeit, Verhalten nach Hitze und Feuchtigkeit sowie der Kurzzeithaftung. Daher verringert die Überprüfung mit dem realen Material und dem Sollprozess vor dem Massenkauf das Risiko falscher Produkte und ungeplanter Ausfallzeiten.

212Welche Informationen sollten im TDS-Zertifikat eines Klebstoffs überprüft werden?

Nachdem der Produktcode und die Produktfamilie überprüft wurden, sollten der Technologietyp, der empfohlene Einsatzbereich, die Farbe, die Viskositätsmessbedingungen, die Anwendungs- oder Prozesstemperatur, die offene Zeit, die Anfangshaftung, Lagerungsinformationen, Verpackungs- und Reinigungsempfehlungen (falls vorhanden) untersucht werden. Wichtig ist auch die Prüfmethode, mit der die Werte ermittelt wurden, sowie das Revisionsdatum des Dokuments. TDS ist kein eigenständiges Rezept, das alle Produktionsbedingungen garantiert; Der tatsächliche Anwendungstest muss in Verbindung mit dem Sicherheitsdatenblatt und den Maschinenbedingungen durchgeführt werden.

213Was ist zu tun, wenn TDS trotz korrektem Produktcode nicht geöffnet wird?

Zunächst sollte geprüft werden, ob der Code mit Punkten, ohne Punkte oder mit einem anderen Sprachdateinamen geschrieben werden darf. Anschließend wird geprüft, ob das Dokument tatsächlich als PDF antwortet, der Link den Zugriff anfordert oder ein vorübergehendes Problem mit dem externen Dokumentenserver vorliegt. TDS-Anleitung auf der Produktseite, Codesuche im Technikum und aktuelle Produktregistrierung sollten gemeinsam genutzt werden. Wenn auf das Dokument nicht zugegriffen werden kann, sollten Sie sich nicht mit dem Screenshot zufrieden geben, sondern eine Überprüfung durch das technische Team von Koçak Endüstri-Industrie unter Angabe des Produktcodes und der Dokumentsprache anfordern.

214Was ist der Unterschied zwischen EVA-Hotmelt und PO-Hotmelt?

EVA-Schmelzklebstoff bietet den Vorteil einer wirtschaftlichen, schnellen Anfangshaftung und einer universellen Anwendung. PO-Hotmelt hingegen zeichnet sich vor allem durch sauberen Betrieb, hohe Liniengeschwindigkeit, Hitzestabilität und bestimmte Verpackungs- oder Laminierprozesse aus. Endgültige Wahl; Dies sollte durch gemeinsame Bewertung der Oberfläche, der offenen Zeit, der Anwendungstemperatur, der Liniengeschwindigkeit und der erwarteten Festigkeit erfolgen.

215Was liefert bessere Ergebnisse beim Kantenanleimen: EVA oder PUR?

Keine einzelne Technologie ist für jede Kantenanleimanwendung die beste Wahl. EVA; Es handelt sich um eine wirtschaftliche, schnell in Betrieb zu nehmende und praktische Lösung für Standardanwendungen im Innenbereich. PUR; Es wird bewertet, wenn Feuchtigkeit, Temperatur, chemische Einwirkungen und die Erwartungen an die Langzeitbeständigkeit steigen. Entscheidungen sollten nicht allein auf der Grundlage des Namens der Technologie getroffen werden, ohne das Bandmaterial, das Panel, die Maschine, die Liniengeschwindigkeit und die Endanwendungsbedingungen zu kennen.

216Welchen Kleber eignet sich zum Anleimen von Möbelkanten?

Produktauswahl in PVC-, ABS-, Melamin-, Acryl- oder Holzkantenbändern; Sie richtet sich nach der Band- und Plattenoberfläche, dem Maschinentyp, der Anwendungstemperatur, der Liniengeschwindigkeit, der Klebelinie und der erwarteten Festigkeit. Ein geeigneter EVA-Schmelzklebstoff kann in Standardproduktionen verwendet werden, und reaktiver PUR-Schmelzklebstoff kann in Premiumanwendungen verwendet werden, bei denen eine höhere Feuchtigkeits- und Hitzebeständigkeit erforderlich ist. Der korrekte Produktcode muss durch aktuelle TDS und Mustertests bestätigt werden.

217Welcher Kleber sollte für PVC-Kantenbänder gewählt werden?

Die Auswahl des Klebstoffs für PVC-Kantenbänder hängt nicht nur von der Art des Klebebands ab. Die Struktur der PVC-Oberfläche, die Plattenbeschichtung, die Maschinentemperatur, die Liniengeschwindigkeit, die Sichtbarkeit der Klebelinie und die Einsatzumgebung des Teils sollten gemeinsam untersucht werden. Nach der Bestimmung der geeigneten EVA- oder PUR-Familie sollten die Anwendungstemperatur, die Viskosität und das empfohlene Gewicht des Produkts über TDS überprüft werden.

218Welche Kontrollen werden bei schlechter Haftung von ABS-Kantenbändern durchgeführt?

Zunächst sollten die Sauberkeit der Band- und Plattenoberfläche, die Oberflächenenergie, die Klebstofftemperatur, die Andruckrollen, die Liniengeschwindigkeit und die Auftragsmenge überprüft werden. Auch die Verträglichkeit der ABS-Oberfläche mit dem Klebstoff, die Abkühlzeit der Klebelinie und der Prozessbereich des im TDS eingesetzten Produkts sollten untersucht werden. Wenn das Problem weiterhin besteht, sollte die Übereinstimmung zwischen Oberfläche und Produkt technisch neu bewertet werden, anstatt verschiedene Einstellungen mit demselben Produkt auszuprobieren.

219Wie lässt sich die Temperatur des Schmelzklebers bestimmen?

Die Temperatur wird anhand der Tank-, Schlauch-, Düsen- und Anwendungsbereiche im TDS-Dokument des Produkts ermittelt. Eine einfache Erhöhung der Tanktemperatur ist nicht die richtige Lösung; Die tatsächliche Temperatur entlang des Schlauchs und der Düse, die Viskosität des Klebers, die Liniengeschwindigkeit und die Ausbreitung auf der Oberfläche müssen gemeinsam gesteuert werden. Zu hohe Temperaturen können das Risiko von Verfärbung, Geruch, vorzeitiger Alterung oder die Prozesssicherheit erhöhen.

220Was passiert, wenn die Leimtemperatur in der Kantenanleimmaschine niedrig ist?

Niedrige Temperaturen können dazu führen, dass der Klebstoff nicht ausreichend fließt, sich nicht gleichmäßig auf der Oberfläche verteilt, die Anfangshaftung gering ist und sich Risse an der Bandkante bilden. Gleiches Symptom; Es kann auch aufgrund von Unterdosierung, unzureichendem Druck, hoher Liniengeschwindigkeit oder kalter Platte auftreten. Die Temperatureinstellung sollte innerhalb der Produkt-TDS-Werte gesteuert werden und die gesamte Prozesskette sollte gemeinsam untersucht werden, anstatt nur die Temperatur zu erhöhen.

221Was passiert, wenn die Leimtemperatur in der Kantenanleimmaschine hoch ist?

Zu hohe Temperaturen können zu thermischer Belastung des Klebstoffs, Farb- oder Geruchsveränderungen, übermäßigem Ausfließen, Überlaufen und zur Bildung von Rückständen im Inneren der Maschine führen. Bei PUR-Produkten können hohe Temperaturen auch das Risiko einer vorzeitigen Reaktion des Produkts in der Anlage erhöhen. Die Anpassung muss innerhalb der TDS-Grenzwerte des Herstellers erfolgen; Tank-, Schlauch- und Düsentemperaturen sollten separat überprüft werden.

222Warum entsteht Schmelzklebstofffaden?

Einfädeln; Dabei müssen Temperatur, Viskosität, offene Zeit, Düsengeometrie, Auftragsmenge und Liniengeschwindigkeit berücksichtigt werden. Möglicherweise ist der Klebstoff bei der richtigen Temperatur nicht flüssig, es können sich Rückstände in der Düse befinden oder der Auftragspunkt ist möglicherweise nicht richtig für den Teiledurchgang eingestellt. Es sollte ein Vergleich mit TDS-Werten durchgeführt und die Düsensauberkeit sowie das Probenergebnis im realen Leitungszustand gemeinsam untersucht werden.

223Warum tritt beim Kantenanleimen Kleber aus?

Ein Überlauf wird normalerweise durch eine zu große Auftragsmenge, hohe Fließfähigkeit, eine mit der Liniengeschwindigkeit nicht vereinbare Dosierung, unzureichendes Abstreifen oder eine unzureichende Druckeinstellung verursacht. Auch die Banddicke, die Plattengeometrie und die Maschinenpresselemente sollten überprüft werden. Vor einem Produktwechsel sollte ein kontrollierter Prozesstest durchgeführt werden, bei dem Gewicht, Temperatur, Druck und Oberflächenreinheit erfasst werden.

224Welche Einstellungen sollten überprüft werden, wenn sich der Kleber nicht gut auf der Oberfläche verteilt?

Klebstofftemperatur und -viskosität, Einstellung der Auftragswalze oder Düse, Dosierung, Oberflächentemperatur, Liniengeschwindigkeit und Andruckkraft sollten kontrolliert werden. Auch das Vorhandensein von Staub, Öl, Silikon oder alten Kleberesten auf der Platte kann die Benetzung beeinträchtigen. Die Einstellungen sollten innerhalb des TDS-Bereichs des Produkts gehalten werden und das Ergebnis sollte durch Änderung eines einzelnen Parameters gemessen werden.

225Was ist bei der Auswahl des Klebers für Melaminoberflächen zu beachten?

Die Beschichtungsstruktur der Melaminoberfläche, die Oberflächenreinheit, die Plattentemperatur, das Kantenbandmaterial und der Arbeitsbereich des Maschinenprozesses sollten gemeinsam berücksichtigt werden. Eine geringe Oberflächenenergie oder Verunreinigungen auf der Beschichtung können die anfängliche Haftung negativ beeinflussen. Die Produktauswahl sollte in der tatsächlichen Panel- und Bandkombination erfolgen, die theoretische Eignung sollte durch TDS und Mustertests überprüft werden.

226Welche Kühl- und Klebekontrollen sind für die Kantenanleimung aus Acryl oder PMMA erforderlich?

Bei Acryl- und PMMA-Kantenbändern sollten Oberflächenspannung, Wärmeempfindlichkeit, Rissgefahr, Klebstoffverträglichkeit und Kühlbedingungen gemeinsam bewertet werden. Neben der Klebstoffauswahl sind auch die Kühlmittel-, Druck- und Veredelungsschritte in der Maschinenlinie wichtig. Sichtbarkeit, Kantenqualität und Oberflächenspannung müssen vor der Produktion an realen Teilen getestet werden.

227Warum wirkt sich die Oberflächenreinigung auf die Klebeleistung aus?

Staub, Öl, Silikon, Weichmacher, alter Kleber und Rückstände von Reinigungschemikalien können den Kontakt zwischen der Oberfläche und dem Kleber verringern. Dies äußert sich in anfänglicher Haftung, Ablösung und Verlust der Langzeitfestigkeit. Die Reinigungsmethode sollte entsprechend dem Oberflächenmaterial ausgewählt werden und der Maschinenpunkt und die Anwendungsmenge der verwendeten Prozesschemikalie sollten technisch überprüft werden.

228Wann wird PUR-Schmelzklebstoff dem EVA-Schmelzklebstoff vorgezogen?

PUR; Es kann anstelle von EVA in Anwendungen in Betracht gezogen werden, bei denen Feuchtigkeit, Temperatur, chemische Einflüsse, dünne Klebelinien oder Langzeitfestigkeit von entscheidender Bedeutung sind. Die Wahl von PUR sollte jedoch nicht ausschließlich auf der Annahme basieren, dass es stärker ist. PUR-Konformität der Maschine, Feuchtigkeitsmanagement, geschlossene Anlagen, Produktwechsel, Reinigungsverfahren und Aushärtezeit müssen im Einklang mit dem Produktionsplan stehen.

229Warum kann die Klebekraft nach der Produktion variieren?

Während einige Klebstoffe beim Abkühlen eine anfängliche Haftung erreichen, verbessert sich ihre endgültige Leistung mit der Zeit, der Luftfeuchtigkeit oder der Temperatur. Oberflächenvorbereitung, Anwendungstemperatur, Klebelinie, Produktlagerung, Aushärtezeit und Endanwendungsumgebung ändern sich. Der anfängliche Teiltest und der endgültige Festigkeitstest sollten zu unterschiedlichen Zeitpunkten geplant werden und das Produkt sollte zusammen mit TDS-Informationen bewertet werden.

230Wie sollte Schmelzklebstoff gelagert werden?

Das Produkt sollte in einer trockenen, sauberen Umgebung, fern von direkter Sonneneinstrahlung und extremen Temperaturen, gemäß der Verpackung des Herstellers und den TDS-Informationen aufbewahrt werden. Die Verpackung sollte geschlossen gehalten werden, um den Produktcode und die Chargeninformationen zu bewahren, und vor dem Mischen alter und neuer Chargen sollte die Kompatibilität überprüft werden. Bei PUR-Produkten sind der Schutz vor Feuchtigkeit und die Gebrauchsanweisung nach dem Öffnen der Verpackung besonders wichtig.

231Was ist nach dem Öffnen der PUR-Hotmelt-Verpackung zu beachten?

Da PUR-Produkte mit Umgebungsfeuchtigkeit reagieren können, muss das Produkt nach dem Öffnen der Verpackung gemäß TDS und Herstellerangaben geschützt werden. Freiliegendes Produkt, Warten in der Ausrüstung, Kontakt mit feuchter Luft und lange Ausfallzeiten können zu Produktwechseln oder Reinigungsproblemen führen. Der Anwendungsplan, das Verfahren zur Geräteabschaltung und das Sicherheitsdatenblatt müssen gemeinsam befolgt werden.

232Welche Informationen sollten im TDS-Dokument überprüft werden?

Produktname und -code, Technologiefamilie, empfohlene Anwendungstemperatur, Viskosität, offene Zeit, Farbe, Verpackung, Lagerbedingungen, Oberflächenkompatibilität und Anwendungshinweise sollten überprüft werden. TDS bedeutet nicht automatisch, dass das Produkt für eine bestimmte Anwendung geeignet ist; Die Tests sollten unter realen Oberflächen- und Maschinenbedingungen durchgeführt werden. Sie können das entsprechende Dokument im technischen Dokumentationszentrum von Koçak Endüstri-Industrie mit dem Produktcode aufrufen.

233Was ist der Unterschied zwischen SDS-Dokument und TDS-Dokument?

TDS ist die Produktbroschüre, in der technische Spezifikationen und Anwendungsbedingungen erläutert werden. Das Sicherheitsdatenblatt umfasst Produktgefahrenklasse, sichere Verwendung, Lagerung, persönlichen Schutz, Erste Hilfe und Notfallinformationen. Die beiden Dokumente sollten bei der Produktionsentscheidung nicht austauschbar verwendet werden; Die technische Konformität sollte durch TDS überprüft werden, die Arbeitsschutzbedingungen sollten durch SDS überprüft werden.

234Wie finde ich den richtigen Kleber, wenn ich den Produktcode nicht kenne?

Wenn der Produktcode unbekannt ist, sollten der Name der Anwendung, das Band- oder Oberflächenmaterial, die Marke und das Modell der Maschine, die Liniengeschwindigkeit, der aktuelle Kleber, die Temperatur, die Verpackung, der monatliche Verbrauch und das aufgetretene Problem mitgeteilt werden. Fotos, Muster und verfügbare TDS/SDS-Informationen unterstützen die Bewertung zusätzlich. Mit diesen Informationen kann das technische Team von Koçak Endüstri-Industrie vorläufige Leitlinien für die Technologiefamilie und Produktgruppe bereitstellen.

235Warum ist die Probenprüfung bei der Klebstoffauswahl wichtig?

Labor- oder echte Produktionsprobe; Es bietet die Möglichkeit, die Oberflächenkompatibilität, die Anfangshaftung, das Ablösen, das Schneiden, die Hitze, die Feuchtigkeit, den chemischen Kontakt, die Sichtbarkeit und die Liniengeschwindigkeit gemeinsam zu bewerten. TDS-Daten sind ein technischer Ausgangspunkt, garantieren jedoch nicht das tatsächliche Verhalten der Kombination aus Maschine und Material. Das Testergebnis sollte zusammen mit dem Produktcode und den Prozesseinstellungen aufgezeichnet werden.

236Was bewirken die Eingangs-, Mittel- und Ausgangschemikalien in einer Kantenanleimmaschine?

Entsprechend der Funktion verschiedener Punkte in der Kantenanleimlinie der Riepe-Prozesschemikalien; Es wird bewertet, um die Haftung von Klebstoffrückständen auf der Oberfläche zu verringern, eine kühlende und antistatische Wirkung zu erzielen, das Gleiten zu unterstützen oder die Reinigung vor der Endbearbeitung zu erleichtern. Welches Produkt an welcher Stelle zum Einsatz kommt, sollte anhand der Maschinenkonstruktion, der Sprühausrüstung, der Klebetechnologie und den Herstellerangaben festgelegt werden.

237Wann sollte Kantenanleimmaschinen-Reinigungsflüssigkeit verwendet werden?

Reinigungsflüssigkeit; Es sollte in Übereinstimmung mit den technischen Anweisungen des Produkts verwendet werden, um die Kontrolle von losem Kleber und Prozessrückständen zu unterstützen, die sich am Maschineneingang, -ausgang oder an Oberflächenbearbeitungspunkten ansammeln. Anstelle einer wahllosen manuellen Anwendung sollten der richtige Sprühpunkt, die richtige Dosierung, das richtige Tuch oder Poliergerät und die Oberflächenverträglichkeit ermittelt werden. Bei der Wahl zwischen Riepe- oder Mayer-Produkten sollten die Maschine und das vorhandene Leimsystem gemeinsam bewertet werden.

238Welche Kantenprobleme können mit Riepe-Chemikalien gemindert werden?

Wenn es mit dem richtigen Produkt und am richtigen Maschinenpunkt verwendet wird, kann es dabei helfen, Prozessprobleme wie Leimrückstände, Oberflächenmarkierungen, Verunreinigungen vor der Endbearbeitung, statische Belastung und kontrollierte Kühlung zu bewältigen. Chemikalien sind kein Ersatz für die Wahl eines Klebstoffs; Oberfläche, Kleber, Maschine und Poliersystem sollten gemeinsam betrachtet werden. Produkt-TDS/SDS-Informationen und tatsächliche Teiletests sollten vor der Anwendung überprüft werden.

239Welche Klebstoffmarken unterstützt Koçak Endüstri-Industrie?

Koçak Endüstri-Industrie-Industrie; Bietet Produktauswahl, technische Dokumentation, Muster und Angebotsberatung für Jowat-Klebstoffe, Riepe-Prozesschemikalien, Mayer-Produkte und verschiedene industrielle Klebstoffanwendungen. Für eine möglichst genaue Bewertung sollten die Erwartungen an Anwendung, Maschine, Oberfläche, Liniengeschwindigkeit, Temperatur und Festigkeit sowie der Markenname angegeben werden.

240Welche Produktionsinformationen sollten in der technischen Angebotsanfrage mitgeteilt werden?

Oberflächen- und Bandmaterial, Maschinenmarkenmodell, Produktionsgeschwindigkeit, Klebstoffauftragstemperatur, aktueller Produktcode, monatlicher Verbrauch, Verpackungspräferenz, angestrebte Stärke und erfahrene Prozessprobleme sollten mitgeteilt werden. Wenn Fotos, Produktetiketten, aktuelle TDS/SDS und Musterinformationen hinzugefügt werden, kann die erste technische Bewertung schneller und genauer erfolgen.

241Wie wählt man Kunststoffkleber aus?

Bei der Auswahl eines Kunststoffklebstoffs müssen zunächst die Art des zu verbindenden Kunststoffs, die Oberflächenenergie, die Flexibilität, die Betriebstemperatur, die Luftfeuchtigkeit und die chemischen Kontaktbedingungen ermittelt werden. Das Oberflächenverhalten von Hart-PVC, ABS, Polyolefin, Acryl und verschiedenen Kunststoffen ist nicht gleich. Die genaueste Auswahl wird anhand des aktuellen technischen Dokuments zusammen mit der Oberflächenvorbereitung und der Prüfung realer Teile getroffen.

242Auf welchen Materialien wird Hartplastikkleber verwendet?

Hartplastikklebstoffe; Es kann je nach Anwendung in Hart-PVC, ABS, einigen Acryloberflächen, technischen Kunststoffen und Kunststoff-Metall-Verbindungen bewertet werden. Allerdings reicht der Materialname allein nicht aus; Oberflächenbeschaffenheit, Abstand, Belastungsart, Vibration, Temperatur und Wassereinwirkungsbedingungen sollten ebenfalls untersucht werden. Das TDS und die Herstellerfreigabe für die entsprechende Oberfläche des Produkts sollten überprüft werden.

243Wie wählt man wasserbeständigen Kunststoffkleber aus?

Wasserbeständigkeit, Kunststoffart, Verbindungsgeometrie, kontinuierlicher oder intermittierender Wasserkontakt, Temperatur, Druck und erwartete Lebensdauer sollten gemeinsam bewertet werden. Der Begriff „wasserbeständig“ bedeutet nicht, dass jedes Produkt ständig unter Wasser oder in heißem Wasser verwendet werden kann. TDS, SDS, erforderliche Zertifikate und das Testergebnis unter realen Einsatzbedingungen sollten gemeinsam untersucht werden.

244Wie verbindet man Kunststoff und Metall?

Bei der Kunststoff-Metall-Verbindung müssen die unterschiedliche Wärmeausdehnung der beiden Oberflächen, Oberflächenenergie, Öl- und Oxidschicht, Flexibilitätsbedarf und Belastungsrichtung berücksichtigt werden. Die Oberflächen sind entsprechend zu reinigen und gegebenenfalls die vom Produkt empfohlene Grundierung oder Oberflächenvorbereitung aufzutragen. Der Kleber sollte je nach Spalt und Betriebsbedingungen ausgewählt werden; Schälen, Schneiden und Temperaturtests müssen am Originalteil durchgeführt werden.

245Sind PVC-Klebstoff und PVC-Lösungsmittelklebstoff dasselbe?

PVC-Klebstoff ist ein allgemeiner Begriff, während PVC-Lösungsmittelklebstoff eine spezifische Produktgruppe ist, die auf dem Prinzip der kontrollierten Auflösung und Verklebung der PVC-Oberfläche basiert. Die Produktauswahl kann bei Rohr-, Profil-, Platten- oder flexiblen PVC-Anwendungen unterschiedlich sein. Die Auswahl sollte nicht allein auf der Grundlage des Namens „PVC“ erfolgen, ohne den Verwendungszweck des Teils, Druck, Temperatur, Wasserkontakt und relevante Normen zu bewerten.

246Was ist bei der Auswahl eines PVC-Rohrklebers zu beachten?

PVC-Typ, Durchmesser, Druckklasse, Flüssigkeit, Temperatur, Oberflächentoleranz und erforderliche Zertifikate des Rohrs und Fittings sollten überprüft werden. Neben der Klebstoffauswahl beeinflussen auch Schneiden, Entgraten, Reinigen, Fügezeit und Aushärtebedingungen die Qualität der Verbindung. In Druck- oder Trinkwasseranwendungen sollten nur Produkte mit entsprechenden Zulassungen und Herstelleranweisungen verwendet werden.

247Was ist der Unterschied zwischen flexiblem PVC-Kleber und starrem PVC-Kleber?

Bei Weich-PVC-Anwendungen ist es wichtig, dass sich die Verbindung an Bewegung, Biegung und plastifizierende Wirkung anpasst. Bei Hart-PVC-Anwendungen können Steifigkeit, Spaltfüllung, Druck und Dimensionsstabilität entscheidender sein. Es kann sein, dass das gleiche Produkt bei zwei Anwendungen nicht das gleiche Ergebnis liefert; Oberfläche, Anschlussdesign, Temperatur und technische Daten des Herstellers sollten gemeinsam ausgewertet werden.

248Was bewirkt 3M Primer 94?

Primer 94 ist ein Oberflächenvorbereitungsprodukt, das verwendet wird, um die Haftung von Klebeband oder Klebstoff auf bestimmten Oberflächen zu erhöhen. Eignung; sollte anhand von Oberflächentyp, Reinigung, Trocknungszeit, Beschichtung und Endnutzungszustand überprüft werden. Es ersetzt keinen Grundierungskleber; Um das richtige Produkt auszuwählen, sollten aktuelle Produktdokumentationen, Sicherheitsinformationen und reale Oberflächentests gemeinsam untersucht werden.

249Was ist der Unterschied zwischen Primer und Kleber?

Primer ist eine Vorbereitungsschicht, die die Haftung zwischen der Oberfläche und dem Klebstoff fördert; Klebstoff ist das Produkt, das die eigentliche Verbindung zwischen zwei Oberflächen herstellt. Es ist nicht notwendig, auf jeder Oberfläche eine Grundierung zu verwenden, und die falsche Grundierung kann die Haftung verringern. Primäre Entscheidung; Die Oberflächenenergie sollte entsprechend dem Material, Klebeband oder Klebstoffsystem und den Anweisungen des Herstellers bestimmt werden.

250Was ist Wurstmastix und wo wird er verwendet?

Wurstmastix ist eine Form von Mastix, die in der Regel in Einwegfolienverpackungen angeboten wird und bei Verbindungs-, Dichtungs- oder elastischen Klebeanwendungen eingesetzt wird. Das Produkt besteht aus Polyurethan, Silikon oder einer anderen chemischen Struktur; Es verändert Aushärtung, Oberflächenverträglichkeit, Elastizität, Farbakzeptanz, Temperatur- und Chemikalienbeständigkeit. Für die Anwendung sollten die TDS- und SDS-Informationen des Produkts zugrunde gelegt werden.

251Was ist der Unterschied zwischen Polyurethan-Wurstdichtmittel und Silikon-Wurstdichtmittel?

Während Polyurethan-Dichtstoffe in den meisten Anwendungen hinsichtlich ihrer mechanischen Festigkeit, elastischen Bindung und Adhäsionsstabilität auf verschiedenen Oberflächen bewertet werden, können sich Silikon-Dichtstoffe je nach Temperatur, Wetterbedingungen oder besonderen Dichtungserwartungen unterscheiden. Die Leistung hängt jedoch von der Produktformel, der Oberfläche und den Verwendungsbedingungen ab. Kriterien wie Nassvolumen, äußere Umgebung, Lackierbarkeit und chemischer Kontakt sollten gemeinsam überprüft werden.

252Welche Faktoren beeinflussen den Preis von Wurstmastix?

Preis; Sie kann je nach chemischer Struktur, Verpackungsgewicht, Produktleistung, Zertifizierungen und Zulassungen, Bestellmenge, Lieferbedingungen und technischen Anforderungen der Anwendung variieren. Anstatt nur den Verpackungspreis zu vergleichen, sollten Verbrauch, Aushärtung, Abfall, Anwendungsgeschwindigkeit und Gesamtprozesskosten gemeinsam bewertet werden. Anwendungs- und Mengenangaben müssen für das aktuelle Angebot bekannt gegeben werden.

253Wie wählt man Möbelkleber aus?

Bei der Auswahl eines Möbelklebstoffs sollten die Art des zu verbindenden Holzes oder Bretts, die Oberflächenbeschaffenheit, die Presszeit, die Liniengeschwindigkeit, die Innen- oder Außenumgebung, die Luftfeuchtigkeit, die Temperatur und die Verbindungsgeometrie berücksichtigt werden. Für die Kantenanleimung kann Hotmelt oder PUR erforderlich sein, während für die strukturelle Verbindung von Holzteilen unterschiedliche wasserbasierte oder reaktive Systeme erforderlich sein können. Die Suche nach dem „besten Möbelkleber“ ohne Angabe des Verwendungszwecks reicht für die Auswahl des richtigen Produkts nicht aus.

254Welchen Kleber für Holz verwenden?

Holzleim; Die Auswahl richtet sich nach den Materialien wie Massivholz, MDF, Spanplatten, Sperrholz, Furnier oder lackierter Oberfläche und der Einsatzumgebung der Verbindung. Für Innenräume, feuchte Umgebungen, Außenbereiche, schnelles Pressen, Laminieren und Kantenanleimen gelten nicht die gleichen technischen Anforderungen. Produktcode, offene Zeit, Presszeit, Viskosität und Festigkeitsklasse sollten über TDS überprüft werden.

255Was ist Schmelzklebstoffgranulat?

Schmelzklebstoffgranulate sind lösungsmittelfreie thermoplastische Klebstoffe in Granulat- oder Pelletform, die beim Erhitzen schmelzen und beim Abkühlen eine Verbindung eingehen. EVA, PO, PSA und einige spezielle Schmelzklebstofffamilien haben unterschiedliche Anwendungs- und Festigkeitsprofile. Die Granulatform alleine sagt noch nichts über die Eignung des Produktes aus; Anwendungstemperatur, Offenzeit, Viskosität, Oberflächen- und Maschinenkompatibilität sollten mit TDS überprüft werden.

256In welchen Maschinen wird Hotmelt-Granulat verwendet?

Hotmelt-Granulat kann in für das Produkt passenden Applikationssystemen mit Temperierung, Tanks, Schläuchen, Düsen, Zylindern oder Dosiergeräten eingesetzt werden. Die Arbeitsbedingungen von Kantenanleim-, Verpackungs-, Laminier- und allgemeinen Montagemaschinen sind nicht die gleichen. Die Konformität des Maschinenherstellers, die Produkt-TDS-Werte, die Temperaturkontrolle und das Reinigungsverfahren sollten gemeinsam untersucht werden.

257Was ist bei der Auswahl eines Leimherstellers zu beachten?

Bei der Auswahl eines Klebstoffherstellers oder -lieferanten sollten Produktkontinuität, aktuelle TDS/SDS, Chargenrückverfolgbarkeit, technischer Support, Musterarbeiten, Anwendungsinformationen und Lieferzuverlässigkeit gemeinsam bewertet werden. Nicht nur der Produktpreis, sondern auch Linienstillstand, Ausschuss, Reinigung, Verbrauch und Endqualität bestimmen die Gesamtkosten. Die technischen Teams von Koçak Endüstri-Industrie bieten je nach Anwendung Produkt- und Dokumentenberatung.

258Wie finde ich den Jowat-Produktcode und das technische Datenblatt?

Jowat-Produktcode; kann nach Produktfamilie, Anwendungsname oder Code auf dem Produkt gesucht werden. Da die Schreibweise des Codes mit oder ohne Punkte oder eine unterschiedliche Schreibweise das Auffinden des gleichen Produkts erschweren kann, können bei der Suche mehrere Schreibweisen ausprobiert werden. Wenn eine Produktregistrierung gefunden wird, sollten das türkische TDS, die technische Originaldokumentation und die Anwendungshinweise anhand der aktuellen Quelle überprüft werden.

259Welche Informationen sollten für Jowacoll 113.10 überprüft werden?

Für bestimmte Produktcodes wie Jowacoll 113.10 sollten die aktuellen TDS- und SDS-Dokumente des Produkts geprüft werden, anstatt anhand des Produktnamens oder der allgemeinen Klebstoffklasse zu raten. Anwendungsoberfläche, Pressen- oder Linienbedingungen, Viskosität, offene Zeit, Trocknung oder Aushärtung und Festigkeitserwartung sollten überprüft werden. Sie können beim Produktzentrum von Koçak Endüstri-Industrie technische Beratung anfordern, indem Sie Ihren Produktcode und Ihre Anwendung mitteilen.

260Was ist der beste Sekundenkleber?

Der „beste“ oder „schnellste“ Klebstoff variiert je nach Anwendung. Kunststoffart, Spalt, Oberflächenreinheit, Fixierzeit, Endfestigkeit, Temperatur, Feuchtigkeit, Vibration und chemischer Kontakt sollten gemeinsam bewertet werden. Schnelle Anfangshaftung und Langzeitbeständigkeit sind nicht dasselbe. Die Produktauswahl sollte anhand von Tests am tatsächlichen Teil und der aktuellen technischen Dokumentation erfolgen.

261In welchen Anwendungen wird transparenter Kleber bevorzugt?

Transparente oder schlecht sichtbare Klebstoffe können bei Verbindungen mit hohen ästhetischen Ansprüchen bevorzugt werden. Allerdings sollten Farbe, Vergilbung, Licht, Oberflächenbeschaffenheit und endgültige Haftungsleistung gemeinsam untersucht werden. Das transparente Aussehen allein ist keine Garantie für Oberflächenverträglichkeit oder Haltbarkeit. An der Probe sollten Sicht- und Festigkeitstests durchgeführt und die TDS/SDS-Bedingungen überprüft werden.

262Wie verklebt man den Wassertank aus Kunststoff oder den Teil, der heißem Wasser ausgesetzt ist?

Bei solchen Anwendungen sind Kunststofftyp, ständiger Wasser- oder Heißwasserkontakt, Druck, Trinkwassereignung, chemische Beständigkeit und Anschlussdesign entscheidend. Nicht jeder Kunststoffkleber ist für die Anwendung in Wassertanks oder Heißwasser geeignet. Produkte ohne die erforderliche Zertifizierung und Herstellerfreigabe sollten nicht in kritischen Anwendungen eingesetzt werden; Die Einhaltung muss durch technische Dokumentation und tatsächliche Anwendungstests überprüft werden.

Technischer Leitfaden & Ingenieurvergleich

EVA, PO, PUR und PSA Klebstofftechnologie-Vergleichszentrum

Die Wahl des Industrieklebstoffs bestimmt direkt Ihre Bandgeschwindigkeit, Feuchte- und Hitzebeständigkeit, Viskositätsstabilität und Stückkosten. Wählen Sie auf Basis der technischen Parameter, chemischen Mechanismen und internationalen Normen (DIN EN 204 D4, WATT '91 / EN 14257) die richtige Klebstofftechnologie.

EVA HOT MELT TERMOPLASTİK KOPOLİMER

Schnelle Anfangshaftung & wirtschaftliche Serienfertigung

Ethylenvinylacetat-Copolymer verflüssigt sich durch Wärme und bildet beim Abkühlen (physikalische Erstarrung) sofort eine mechanische Verbindung.

İlk Tutunma (Initial Tack)%95
Isı & Nem Dayanımı (Max 75°C)%60
Maliyet Verimliliği%92
Technische Daten & Betriebsbedingungen:
  • Bewerbung Sıcaklığı: 160°C – 200°C (Düşük ısı EVA: 120°C – 150°C)
  • Viskozite Aralığı: 30.000 – 85.000 mPa.s (Brookfield 200°C)
  • Açık Zaman (Open Time): 5 – 15 saniye
  • Dolgu Türleri: Dolduruculu (filled - ekonomik derz doldurma) ve Doldurucusuz/Şeffaf (unfilled - görünmez ince tutkal hattı)
PO HOT MELT (APAO) YÜKSEK TERMAL KARARLILIK

Sauberer Fluss ohne Kesselverkokung

Synthetische Polymermatrix auf Basis amorpher Polyalphaolefine (APAO) oder Metallocen bietet hohe Wärmestabilität und geringen Klebstoffauftrag.

Termal Kararlılık (Kazan Oksitlenme)%96
Gramaj Tasarrufu (%20-30 Düşük Tüketim)%90
Isı Dayanımı (100°C - 120°C)%88
Technische Daten & Betriebsbedingungen:
  • Bewerbung Sıcaklığı: 150°C – 180°C
  • Viskozite Aralığı: 1.500 – 12.000 mPa.s (Ambalaj) / 40.000 – 70.000 mPa.s (Mobilya)
  • Kazan Performansı: 200°C'de jelleşmeme, kararmama ve sıfır nozul tıkanması
  • Yoğunluk (g/cm³): Düşük özgül ağırlık sayesinde daha az gramajla aynı mukavemet
PUR REAKTİF NCO KİMYASAL ÇAPRAZ BAĞLANMA

Feuchtigkeitsvernetzende maximale Hitze- & Wasserbeständigkeit

Reaktive Isocyanat-Gruppen (NCO) reagieren innerhalb von 24-72 Stunden mit Luftfeuchtigkeit zu einem unschmelzbaren, unlöslichen 3D-Thermoset-Netzwerk.

Isı & Nem Dayanımı (-40°C / +150°C)%99
Sıfır Derz Görünümü (Zero-Joint)%96
Kimyasal & Buhar Direnci%98
Technische Daten & zertifizierte Normen:
  • Su Dayanım Standardı: DIN EN 204 D4 (Tam su geçirmezlik)
  • Sıcaklık Dayanım Standardı: EN 14257 (WATT '91 - 80°C çekme-kayma)
  • Bewerbung Sıcaklığı: 120°C – 150°C (Düşük ısıda enerji tasarrufu)
  • Ekipman Notu: Erime ünitesi kapalı tutulmalı; duruşlarda Jowat 930 serisi ile nötralize edilmelidir
PSA HOT MELT DAİMİ YAPIŞKAN KAUÇUK (SBC)

Sofortkontakt durch Druck & dauerhafte Flexibilität

Formulierung aus Styrol-Block-Copolymeren (SBC) und Klebrigmachern bleibt bei Raumtemperatur dauerhaft klebrig.

Anında Temas (Loop Tack)%96
Soyulma Mukavemeti (Peel Adhesion)%92
Esneklik & Titreşim Sönümleme%95
Technische Daten & Betriebsbedingungen:
  • Bewerbung Sıcaklığı: 140°C – 170°C
  • Kontak Mekanizması: Dış fiziksel basınç (pressure) ile anında yüzeyi ıslatma
  • Kullanım Alanları: Kendinden yapışkanlı etiket, bant, yatak & sünger montajı, otomotiv ses yalıtım panelleri
  • Performans Testleri: FINAT Test Yöntemleri (FTM 1, FTM 9) ile onaylı

Technologie-Vergleichsmatrix & Ingenieurparameter

Vergleichen Sie Temperatur, Viskosität, Festigkeit und Normen für Ihre Produktionsumgebung.

Technische Ingenieurberatung anfordern
Technologie Kimyasal Bağ Mekanizması Çalışma Sıcaklığı & Viskozite Isı, Su & Kimyasal Dayanımı Uluslararası Normlar & Temizlik
EVA Termoplastik (Fiziksel soğuma ile katılaşma) 160°C – 200°C
30.000 - 85.000 mPa.s
Max 75°C (Orta seviye nem dayanımı) Jowat 402.32 (Teflonsuz) / 402.40 (Teflonlu) granül
PO (APAO) Sentetik Poliolefin (Yüksek termal kararlılık) 150°C – 180°C
1.500 - 70.000 mPa.s
100°C – 120°C (Yüksek oksitlenme kararlılığı) Jowat 402.40 / 402.60 purge granülü
PUR Reaktif İzosiyanat (NCO) (24-72 sa nemle kürlenme) 120°C – 150°C
Soğuma sonrası termoset polimer
-40°C ile +150°C (Tam su, buhar ve solvent direnci) DIN EN 204 D4 & EN 14257 (WATT '91)
Jowat 930.74 nötralizan pasta
PSA Stiren Blok Kopolimer (SBC) (Daimi yapışkan) 140°C – 170°C
Oda sıcaklığında daimi tackiness
Fiziksel basınca bağlı esnek soyulma bağı FINAT FTM 1 / FTM 9 testleri
Jowat 401.10 soğuk sprey
TECHNISCHE ENTSCHEIDUNGSUNTERSTÜTZUNG

Lassen Sie die Antwort auf Ihre Frage zur Produktauswahl werden.

Teilen Sie uns die Oberfläche, die Maschine, die Liniengeschwindigkeit, den verfügbaren Kleber und das aufgetretene Problem mit. Lassen Sie sich vom Team von Koçak Endüstri-Industrie zur richtigen Produktfamilie, technischen Dokumentation und zum richtigen Angebotsprozess führen.

WÄHLEN SIE DIE RICHTIGE QUELLE

Treffen Sie technische Entscheidungen mit zuverlässigen Dokumentationen und Anwendungsinformationen.

Wenn der Produktcode, die Technologiefamilie und der Anwendungspunkt gemeinsam untersucht werden, werden allgemeine Suchinformationen zu einer technischen Entscheidung, die in der Produktion verwendet werden kann.

Reinigungsmittel für Kantenanleimmaschinen von Mayer

Schauen Sie sich die Produktgruppen Release, Cool, Flow und Clean mit ihren Eintritts-, Kühl-, Verschiebungs- und Reinigungspunkten an. Informationen zu Produktcode, Verpackung und Anwendung finden Sie im Mayer-Produktportfolio.

Schauen Sie sich Mayer-Produkte an

Riepe Türkischer Produkt- und Anwendungsleitfaden

Trennmittel-, Kühlmittel-, Schmiermittel- und Reinigergruppen; Erfahren Sie mehr über Auftragspunkte an der Maschine, Leimrückstandskontrolle, Oberflächenveredelung und Wartungsablauf.

Eingabe- und AusgabeanwendungProduktfluss an der MaschineProdukt- und technischer Dokumentenabgleich
Gehen Sie zum technischen Leitfaden von Riepe
Was bewirken Riepe Kantenleimreiniger?

Dabei handelt es sich um Prozesschemikalien, die dazu beitragen, lose Klebstoffreste auf dem Werkstück in der Kantenanleimlinie zu reduzieren und dafür zu sorgen, dass die Oberfläche sauberer zu den Polier- und Endbearbeitungsschritten gelangt. Die Produktauswahl sollte zusammen mit der Sprühstelle an der Maschine und dem verwendeten Leimsystem erfolgen.

Wann sind technische Dokumentation und Anwendungstests erforderlich?

Aktuelle TDS/SDS, Oberflächenkompatibilität, Maschineneinrichtung und tatsächliches Produktionsmuster müssen gemeinsam bewertet werden, bevor ein neuer Kleber, ein neues Reinigungsmittel oder ein gleichwertiges Produkt in Produktion genommen wird. Das technische Team von Koçak Endüstri-Industrie bezieht diese Informationen in den Ausschreibungsprozess ein.

Wie findet der suchende Kunde das richtige Produkt?

Das Hinzufügen des Produktcodes, der Klebstofffamilie, des Maschinenpunkts, des Bandmaterials oder des aufgetretenen Problems zum Suchbegriff erleichtert das Auffinden der richtigen technischen Ressource. Sie können beispielsweise mit der Suche nach PUR-Schmelzklebstoff für PVC-Kanten, Reinigungsflüssigkeit am Auslass der Kantenanleimmaschine oder EVA-Klebertemperatur beginnen.

Jowat Trenn-, Reinigungs- und Spülmittel-Leitfaden

Reinigungsanleitungen für Industriemaschinen, Kessel und Leimaggregate

Tüm tutkal kullanan sektörler için makine çeşidine, tutkal türüne ve kazana göre hazırlanmış adım adım temizlik, purge ve bakım rehberleri. Doğru Jowat servis ürünleri ile erime kazanlarınızı, nozullarınızı ve merdanelerinizi güvenle temizleyin.

Jowat Sprey Ayrılma Ajanları Bewerbungsı
Trennmittel

Presse & Oberflächenschutz (Trennmittel)

Pres tablalarına, merdane muhafazalarına, sensörnlere ve makine dış gövdelerine tutkal sıçramasını ve yapışmasını önleyen koruyucu filmler.

Jowat Sıcak Kleber Kazan Purge Granülü
Reiniger & Spülgranulate

Kesselgranulate & Kaltreiniger-Sprays

Kazan içi yanmış tutkalları çözen sıcak erimeli purge granülleri ve soğuk yüzey/bıçak sprey temizleyicileri.

Jowat PUR Slot Nozul Yıkama ve Nötralizasyon
Spül- & Neutralisationsmittel

PUR-Spül- & Neutralisationsmittel

Reaktif PUR (Poliüretan) hot melt sistemlerinde PUR'un nemle reaksiyona girip sertleşmesini durduran, eriticileri ve nozulları dolduran yıkama pastaları.

Kantenanleimen Makineleri EVA/PO-Schmelzklebstoff

Reinigungsanleitung für Schmelzkessel, Walze und Düse

Schritt-für-Schritt-Spül- und Reinigungsverfahren ohne Beschädigung der Teflonbeschichtung bei ungleichmäßigem Auftrag oder Verkokung.

  1. Sıcaklığı 160°C–180°C seviyesine getirin, eski tutkalı boşaltın.
  2. Teflonsuz kazan için Jowat 402.32, teflonlu kazan için Jowat 402.40 granülünü ekleyin.
  3. Karışımı süzüp kanalları durulamak için Jowat 930.74 + 930.20 purge kombinasyonunu uygulayın.
Profil Kaplama & Düz Laminasyon PO / EVA / PUR Hot Melt

Reinigungsanleitung für Auftragswalze und Schlitzdüse

Erhalten der Gleichmäßigkeit des Leimfilms auf Walzenoberflächen und Beseitigen von Kanalverstopfungen bei Flächen- und Profilummantelungsmaschinen.

  1. Slot nozul ağzındaki kurumuş kalıntıları tel fırça kullanmadan Jowat 401.10 sprey ile yumuşatın.
  2. Erime haznesinden Jowat 402.40 geçirerek ısı sensörlerini temizleyin.
  3. PUR uygulamaları sonrasında Jowat 930.74 ile hattı yıkayın.
Verpackung & Kartonverschluss Linieları Granül Hot Melt / PSA

Reinigung von Sprühpistole, Schlauch und Düsenspitze

Vorbeugende Wartungsmethode zur Vermeidung von Düsenverstopfungen, Tropfen und Fadenbildung auf Hochgeschwindigkeits-Verpackungsstraßen.

  1. Sprey nozul uçlarını söküp Jowat 401.20 temizleme sıvısı içinde bekletin.
  2. Kazan içi oksitlenmiş ve kararmış parçacıkları Jowat 402.30 granül ile purge edin.
  3. Hortum içi basıncı düşürüp filtre süzgeçlerini yenileyin.
PUR-Schmelzkessel & Schlitzdüsen-Systeme Reaktif PUR Hot Melt

PUR-Schlitzdüsen- und Reaktor-Neutralisationsanleitung

Reaktiver Neutralisations- und Spülvorgang zur Verhinderung des Aushärtens von PUR-Hotmelts in Kesseln, Pumpen und Schlitzdüsen.

  1. PUR üretimi bittiğinde veya uzun duruşlarda sistemi boşaltın.
  2. Eriticiye Jowat 930.74 yıkama pastasını doldurup eritin.
  3. Pumpen, bis blaues Spülmittel sauber aus der Schlitzdüse austritt und die Kanäle neutralisiert.
Pressplatten & Maschinengehäuse Presse & Oberflächentrennung

Schutzfilmauftrag für Pressplatten und Sprüheinheiten

Schutzmethode zur Verhinderung von Leimspritzern auf beheizten Pressplatten, Membranpressen und Kantenanleim-Sprüheinheiten.

  1. Pres tablalarını temizleyip soğuk yüzeye Jowat 414.20 oder Jowat 415.00 sürün.
  2. Kantenanleimung giriş spray ünitesine Jowat 414.00 sıvısını doldurun.
  3. Anhaftende Leimtropfen am Maschinengehäuse mühelos abwischen.
Kaltleim (PVAc) Sürme Sistemleri Su Bazlı Dispersiyonlar

Spülung von Dispersionsleimbecken, Pumpe und Walze

Spülmethode zur Verhinderung des Eintrocknens von wässrigen PVAc-Leimen auf Walzen und in Vorratsbehältern.

  1. Kurumamış yaş tutkalı ılık su ile sistemden sirküle ederek uzaklaştırın.
  2. Merdanede kurumuş tabakaları Jowat 401.10 konsantre temizleyici ile ovup silin.
  3. Pompa ve boru hatlarını temiz su ile durulayıp kurumaya bırakın.
Außenbereichs-, Messer- & Walzenwartung Entfernung ausgehärteter Leimreste

Reinigung von Maschinengehäuse, Kappenmessern und Kaltwalzen

Chemische Reinigung ausgehärteter Klebstoffreste an Maschinenteilen, Schlagscheren und Walzenwellen.

  1. Kurumuş tutkal kalıntılarının üzerine Jowat 401.10 spreyi püskürtün ve 5-10 dk bekletin.
  2. Erweichte Leimschicht mit einem Spachtel ohne Verkratzen der Metalloberfläche abschaben.
  3. Gereinigte Metalloberfläche mit trockenem Tuch abwischen und Konservierungsöl auftragen.
PUR-Schmelzer & Schlauchleitungen PUR-Spülung & Konservierung

Regelmäßige Spülung & Konservierung in PUR-Systemen

2-in-1-Schutz gegen das Aushärten von PUR-Klebstoff in Reaktoren und Schläuchen bei Wochenendstillständen oder Produktwechseln.

  1. Eritme haznesine Jowat 930.54 oder Jowat 930.94 purge granülünü besleyin.
  2. Pumpen, bis das PUR-System vollständig gespült ist und das Spülmittel die Kanäle füllt.
  3. Temperatur absenken und System sicher ausschalten.

Kantenanleimmaschine-Wartungshandbuch

Reinigungshandbuch bei ungleichmäßigem Klebstoffauftrag oder Überlauf

Wenn im Leimaggregat der Kantenanleimmaschine ein unregelmäßiger Film, Klebstoffüberlauf, Spuren oder übertragenere Klebstoffrückstände festgestellt werden, liegt das Problem möglicherweise nicht nur an den Einstellungen. Leimbecken, Walze, Düse und Leimweg müssen kontrolliert gereinigt werden, gefolgt von Testläufen mit eigentlichem Produktionsmaterial.

Güvenlik notu: Bu işlem sıcak yüzeyler, erimiş hot melt ve hareketli makine parçaları içerir. Makine üreticisinin bakım prosedürünü, ilgili ürünün güncel TDS/SDS dokümanını ve işletmenizin iş güvenliği kurallarını esas alın. Enerjiyi kesme, basıncı düşürme ve uygun ısıya ulaşmadan müdahale etmeme adımlarını yetkili personel uygulamalıdır.

1. Önce belirtinin kaynağını ayırın

Eşit olmayan tutkal filmi; kazan içi kalıntı, kısmen tıkalı kanal veya nozul, uygun olmayan sıcaklık, merdane basıncı ya da bant yüzeyindeki kirden kaynaklanabilir. Temizliğe başlamadan önce tutkal türünü, son bakım tarihini, sıcaklık değerlerini ve taşmanın görüldüğü noktayı kaydedin.

  1. Makineyi güvenli bakım konumuna alın ve sıcaklık/enerji prosedürünü uygulayın.
  2. Kazan, kanal, nozul ve merdane çevresindeki kalıntıyı görsel olarak inceleyin.
  3. İç temizlik ile dış yüzey temizliğini birbirinden ayırın; kesici metal aletlerle teflon yüzeye müdahale etmeyin.
Kantenanleimung makinesinin tutkallama merdanesi ve taşma kalıntıları
Überprüfung übermäßiger Klebstoffansammlungen auf der Auftragswalze und Überlaufbecken an Außenflächen.
Kenar bant makinesinde ısı siperliği ve tutkal kazanı emniyet ünitesi
Wartungs- und Reinigungszugangsbereich um Hitzeschild, Heizkeil und Leimbecken.

2. Kazan kaplamasına göre ilk temizleyiciyi seçin

İlk geçişte kullanılacak ürün, kazan yüzeyinin teflonlu veya teflonsuz olmasına göre belirlenmelidir. Yanlış ürün seçimi yüzeye, pompaya veya sıcaklık kontrollü parçalara zarar verebileceğinden ürün etiketi, TDS/SDS ve makine üreticisi talimatı birlikte değerlendirilmelidir.

  1. Kessel ohne Teflonbeschichtung: Jowat 402.32 ürününü makinenin izin verdiği çalışma koşullarında tutkal yolu içinden geçirin.
  2. Teflonbeschichteter Kessel: Jowat 402.40 ürününü, kaplama uyumluluğu doğrulandıktan sonra kullanın.
  3. İlk geçiş tamamlandıktan sonra çıkan malzemeyi renk, kalıntı ve akış açısından kontrol edin; gerekirse üretici prosedürüne göre ikinci geçiş planlayın.

3. Finaler Durchgang: 930.74 + 930.20

İlk temizlik geçişinden sonra sistemde kalan yapıştırıcı ve temizlik kalıntılarının uzaklaştırılması için kullanıcı talimatında belirtilen Jowat 930.74 Und Jowat 930.20 kombinasyonu değerlendirilir.

  1. İki ürünü yalnızca güncel ürün dokümanında belirtilen oran ve sıcaklık koşullarında hazırlayın.
  2. Karışımı güvenli biçimde eritip kazan üzerinden kontrollü olarak basın; akış sırasında nozul ve kanal davranışını izleyin.
  3. Çıkan malzeme temiz ve homojen hale gelmeden işlemi tamamlanmış kabul etmeyin.
Kantenanleimung makinesinde bant besleme kılavuzu ve panel giriş kanalı
Kantenband-Zuführführung und Plattenkontaktpunkt: Überprüfen Sie nach der Reinigung, dass die Filmfestigkeit gleichmäßig ist und kein Klebstoff auf die Bandoberfläche spritzt.

Temizlik sonrası kontrol listesi

  • Kazan ve tutkal yolu içinde önceki yapıştırıcıdan görünür parça kalmadı.
  • Nozul çıkışı kesintisiz; sağ ve sol bölgelerde film kalınlığı dengeli.
  • Merdane ve baskı ayarı, kullanılan bant ve panel yüzeyine uygun.
  • İlk deneme parçasında taşma, yapışma kopması veya kenar izi yok.
  • Temizlik ürünleri, ambalajları ve güvenlik belgeleri kayıt altına alındı.
Eşit tutkallama sorunu yalnızca temizlikle çözülür mü?

Hayır. Temizlik, kalıntı ve daralma kaynaklı sorunları gidermeye yardımcı olur; ancak sıcaklık sensörü, pompa, nozul, merdane basıncı, tutkal viskozitesi ve bant yüzeyi de kontrol edilmelidir. Temizlik sonrası sorun devam ederse makine üreticisi ve teknik ekip ile proses testi yapılmalıdır.

Teflonlu ve teflonsuz kazan ayrımı neden önemlidir?

Temizleyici seçimi kazan kaplamasıyla uyumlu olmalıdır. Bu nedenle 402.32 veya 402.40 seçimi varsayımla değil, makinenin gerçek kazan yapısı ve güncel ürün dokümanları kontrol edilerek yapılmalıdır.

Wann sollten 930.74 und 930.20 verwendet werden?

Bu kombinasyon, ilk geçişten sonra sistemde kalan yapıştırıcı ve temizlik kalıntılarının kontrollü şekilde uzaklaştırılması amacıyla değerlendirilir. Karıştırma, eritme, dozaj ve çalışma koşulları mutlaka güncel TDS/SDS ve makine üreticisi talimatına göre doğrulanmalıdır.

Makine modeli, kazan kaplaması, kullanılan tutkal türü ve görülen arızayı paylaşın; doğru temizlik sırasını ve ürün seçimini birlikte değerlendirelim.

Teknik destek alınTeknik bilgi merkezine geçin

Benutzerleitfaden | Jowat Prozesschemikalien

Jowat Trenn-, Reinigungs- und Spuelmittel: Leitfaden zur Industriemaschinenreinigung

Ein strukturierter Reinigungs- und Wartungsablauf fuer Behaelter, Pumpen, Schlaeuche, Duesen, Walzen, Presstische und Maschinenoberflaechen bei EVA-, PO-, PUR-, PSA- und wasserbasierten Klebstoffsystemen.

Sicherheit vor dem StartDieser Leitfaden ist eine allgemeine technische Orientierung und ersetzt weder Maschinenhandbuch, aktuelle TDS/SDS-Dokumente noch betriebliche Sicherheitsregeln. Heisse Oberflaechen, geschmolzener Hotmelt, Druck, bewegte Teile und reaktive PUR-Systeme duerfen nur von geschultem Personal bearbeitet werden.

In vier Schritten zum richtigen Reinigungsweg

01

Kleberı tanımla

EVA/PO, PUR, PSA veya PVAc sistemini; mümkünse ürün kodu ve parti bilgisiyle kaydet.

02

Bölümü seç

Kazan, pompa, hortum, nozul, merdane, pres tablası veya dış yüzeyden hangisinin temizleneceğini belirle.

03

Uyumluluğu doğrula

Kazan kaplamasını, ürün etiketini, TDS/SDS belgesini ve makine üreticisi sınırlarını karşılaştır.

04

Sonucu test et

Akış, film kalınlığı, taşma, kalıntı ve ilk deneme parçasını kontrol et; sonucu bakım kaydına yaz.

Jowat-Produktgruppen und Einsatzpunkte

Die Tabelle dient nur zur ersten Orientierung. Produktcode, Maschinenteil und Betriebsbedingungen muessen vor der Anwendung mit dem aktuellen technischen Dokument abgeglichen werden.

ProduktgruppeBeispielcodesEinsatzpunktPruefhinweis
Ayrılma ajanları414.00, 414.10, 414.20, 415.00Pres tablası, makine gövdesi ve koruyucu film gereken dış yüzeylerOberfläche uyumu, uygulama noktası ve kuruma/film davranışı kontrol edilir.
Hot melt temizleyiciler401.10, 401.20, 401.30, 402.30Soğuk dış yüzey, bıçak, merdane veya uygun sıcak purge akışıÜrün ile parça, kaplama ve tutkal teknolojisi uyumluluğu doğrulanır.
Kazan temizleme ürünleri402.32 / 402.40Hot melt kazanı ve tutkal yolu; kaplama tipine göre değerlendirilirTeflonlu/teflonsuz ayrımı varsayımla yapılmaz; ürün TDS/SDS ve makine talimatı esas alınır.
PUR durulama ve purge930.20, 930.54, 930.74, 930.94PUR kazanı, pompa, hortum ve slot nozul sistemleriNem, kürlenme, ambalaj açılma süresi ve konserveleme prosedürü ayrıca kontrol edilir.

Anwendungsleitfaeden nach Maschinenteil

EVA/PO hot melt kazanı, pompa ve merdane
Kantenanleimung ve laminasyon

Düzensiz film, taşma, renk koyulaşması veya eski tutkal kalıntısı görüldüğünde kontrollü purge ve yüzey kontrolü.

Vor dem Prozess

Kleberı, son bakım tarihini, tank/hortum/nozul sıcaklıklarını ve kazan kaplamasını kaydedin.

Schritt fuer Schritt
  1. Makineyi güvenli bakım konumuna alın; enerji ve basınç prosedürünü uygulayın.
  2. Eski malzemeyi üretici prosedürüne göre boşaltın ve ilk çıkan kalıntıyı renk/akış açısından inceleyin.
  3. Kazan kaplamasıyla uyumu doğrulanmış temizleme ürününü kontrollü geçirin.
  4. Nozul, merdane ve filtre akışını temiz, kesintisiz ve dengeli hâle gelene kadar izleyin.
Abnahme nach der Reinigung

Deneme parçasında film kalınlığı, taşma, kenar izi ve yapışma sürekliliğini kontrol edin.

Stoppen und Support anfordernKaplama hasarı, anormal basınç, duman/koku veya akış kesilmesi görülürse işlemi durdurun.
PUR kazanı, pompa, hortum ve slot nozul
Reaktif PUR hot melt

PUR’un nemle reaksiyona girerek sertleşmesini ve kanal/nozul tıkanmasını önlemeye yönelik kontrollü durulama ve konserveleme yaklaşımı.

Vor dem Prozess

PUR ürününün açılma süresini, nem temasını, uzun duruş planını ve güncel purge TDS/SDS’sini kontrol edin.

Schritt fuer Schritt
  1. Üretimi güvenli biçimde sonlandırın; sistemde kalan PUR miktarını ve sıcaklıkları kaydedin.
  2. Üretici prosedüründe belirtilen purge/durulama ürününü sisteme alın; rastgele ürün karıştırmayın.
  3. Pompa, hortum ve slot nozul boyunca kontrollü akış sağlayın; çıkan malzemenin rengi ve homojenliğini izleyin.
  4. Uzun duruşta, yalnızca ürün dokümanının izin verdiği konserveleme adımlarını uygulayın.
Abnahme nach der Reinigung

Nozul çıkışı, basınç davranışı ve ilk üretim parçası kontrol edilmeden sistemi normal üretime almayın.

Stoppen und Support anfordernPUR kalıntısı sertleşmişse, basınç yükseliyorsa veya nem/kimyasal uyumsuzluğu şüphesi varsa yetkili teknik desteğe başvurun.
Ambalaj hattı, sprey tabancası ve nozul uçları
Granül hot melt / PSA

Damlatma, ipliklenme, filtre ve nozul tıkanması gibi yüksek hızlı hat belirtilerinde bakım sırası.

Vor dem Prozess

Linie hızını, nozul sayısını, filtre durumunu ve kullanılan ürünün teknik aralığını kaydedin.

Schritt fuer Schritt
  1. Nozul ve tabancayı basınçsız ve güvenli duruma getirin.
  2. Sökülebilen parçaları yalnızca uyumluluğu doğrulanmış ürünle temizleyin.
  3. Filtre/süzgeçleri kontrol edin; karbonlaşmış parçacıkları ve yabancı ürün karışımını kaydedin.
  4. Yeniden devreye almadan önce kısa hızda test yapın ve ipliklenme/taşma gözlemleyin.
Abnahme nach der Reinigung

Nozul uçları, filtre basıncı ve karton/film üzerinde yapışma görünümü kontrol edilir.

Stoppen und Support anfordernBasınç boşaltılmadan sökme yapmayın; temizleyiciyi üretici talimatı dışında sprey hattına vermeyin.
Pres tablası, makine gövdesi ve dış yüzey
Ayrılma ajanları

Kleber sıçramasını ve yapışmasını azaltmak için yüzey koruma ile temizlik adımlarını birbirinden ayıran uygulama.

Vor dem Prozess

Oberfläche malzemesini, sıcaklık durumunu, mevcut kalıntıyı ve koruyucu film ihtiyacını belirleyin.

Schritt fuer Schritt
  1. Oberflächei güvenli sıcaklığa getirin ve gevşek kalıntıları uygun yöntemle uzaklaştırın.
  2. Küçük ve görünmeyen bir bölgede ürün/yüzey uyumluluk testi yapın.
  3. Ürünü yalnızca önerilen makine noktasına ve dozaja göre uygulayın.
  4. Film oluşumu, leke, kayganlık ve sonraki yapıştırma aşamasına etkisini kontrol edin.
Abnahme nach der Reinigung

Koruyucu film homojen olmalı; sonraki yapıştırma veya finisaj yüzeyinde olumsuz iz bırakmamalıdır.

Stoppen und Support anfordernOberflächede renk değişimi, kayganlık, kaplama kabarması veya yapışma kaybı görülürse uygulamayı durdurun.
PVAc ve su bazlı tutkal tankı/merdanesi
Soğuk tutkal sistemleri

Su bazlı tutkal kalıntılarının tank, pompa, boru ve merdane üzerinde kurumadan uzaklaştırılması için kontrollü yıkama yaklaşımı.

Vor dem Prozess

Kleberın su bazlı yapısını, kuruma durumunu ve makine üreticisinin yıkama prosedürünü doğrulayın.

Schritt fuer Schritt
  1. Kurumamış ürünü güvenli şekilde sistemden uzaklaştırın.
  2. Tank, pompa ve boru hattını makine talimatının izin verdiği durulama sıvısıyla dolaştırın.
  3. Kurumuş kalıntıyı yüzeyi çizmeyen yöntemle yumuşatın; metal aletle kaplamaya müdahale etmeyin.
  4. Temizlik sonrası sistemi temiz su/uygun durulama adımıyla arındırın ve kurutun.
Abnahme nach der Reinigung

Merdane yüzeyinde film veya pütür kalmamalı; ilk uygulamada gramaj ve yüzey ıslanması kontrol edilmelidir.

Stoppen und Support anfordernÜrünün suyla uyumu veya makine içindeki parça malzemesi belirsizse kimyasal eklemeyin.
Bıçak, kazıyıcı, soğuk merdane ve dış temizlik
Sertleşmiş tutkal kalıntısı

Dış yüzeydeki sertleşmiş kalıntıyı, makine kaplamasını ve kesici parçaları koruyarak yumuşatma ve uzaklaştırma akışı.

Vor dem Prozess

Parçanın malzemesini, kaplamasını, keskin kenarlarını ve temizlik ürününün SDS uyarılarını kontrol edin.

Schritt fuer Schritt
  1. Makineyi durdurun, enerjiyi ve hareketli parçaları güvenli bakım prosedürüne göre izole edin.
  2. Kalıntıya uygun ürünle küçük alanda uyumluluk testi yapın.
  3. Yumuşayan kalıntıyı yüzeyi çizmeyen spatula veya bezle kontrollü uzaklaştırın.
  4. Bölgeyi kuru ve temiz bırakın; gerekiyorsa üretici önerili koruyucu bakım adımını uygulayın.
Abnahme nach der Reinigung

Kenar geometrisi, yüzey çizikleri, kalan film ve sonraki ürünün yüzeye bulaşması kontrol edilir.

Stoppen und Support anfordernKesici parça, elektrik bağlantısı veya hassas sensör çevresinde kimyasalı doğrudan püskürtmeyin.

Wartungsrhythmus und Dokumentation

Vardiya/üretim sonuNozul ağzı, merdane çevresi, taşma ve görünür kalıntı kontrolü.
Ürün değişimiEski ürün, yeni ürün ve kullanılan purge/durulama ürününün uyumluluk kontrolü.
HaftalıkFiltre, pompa, hortum, sıcaklık sensörü, basınç ve makine dış yüzey kontrolü.
Uzun duruşPUR sistemlerinde nem, ambalaj, purge ve konserveleme prosedürünün kayıt altına alınması.
Her işlem sonrasıÜrün kodu/parti, tarih, operatör, makine, ayarlar, çıkan kalıntı ve deneme sonucu.

Haeufige Fragen der Anwender

Teflonlu ve teflonsuz kazan için aynı temizleyici kullanılır mı?

Varsayımla aynı ürün kullanılmamalıdır. Kazan kaplaması, makine üreticisi talimatı ve güncel temizleyici TDS/SDS’si birlikte doğrulanmalıdır.

PUR sisteminde temizlik neden daha kritik?

PUR reaktif bir sistemdir; nemle temas ve uzun bekleme sertleşme, basınç artışı ve kanal tıkanması riskini yükseltebilir. Ürün ambalajı, nem yönetimi ve üretici purge prosedürü birlikte izlenmelidir.

Temizlikten sonra üretime hemen başlanır mı?

Hayır. Akış, basınç, nozul, film kalınlığı, yüzey kalıntısı ve kısa deneme parçası kontrol edilmeden normal üretime geçilmemelidir.

Temizlik ürünü seçmek için hangi bilgiler gerekir?

Kleber türü ve kodu, makine modeli, kazan kaplaması, temizlenecek bölüm, sorun belirtisi, mevcut ayarlar ve güncel TDS/SDS bilgisi gerekir.

Quellen: Jowat TDS/SDS-Dokumente, Wartungsvorgaben des Maschinenherstellers und technische Produktdaten von Koçak Endüstri-Industrie. Produktionsentscheidungen muessen an Maschine und Material geprueft werden.

EIN UNTERNEHMEN DER KOÇAK GRUPPE

Koçak Endüstri-Industrie handelt mit der Stärke der Koçak Gruppe.

Unsere Kompetenzen in der industriellen Versorgung und bei technischen Lösungen werden durch die Unternehmenserfahrung, den Qualitätsanspruch und die nachhaltige Wachstumsvision der Koçak Gruppe gestärkt.

Koçak Gruppe entdecken groupKoçak Endüstri-Industrie.com.tr